ఉత్పత్తి ఫోటో మరియు వెలుపలి కొలతలు నుండి WPC అచ్చును ఎంచుకోలేరు. సాధనం తప్పనిసరిగా వుడ్-ప్లాస్టిక్ ఫార్ములా, ప్రొఫైల్ విభాగం, అవుట్పుట్, ఎక్స్ట్రూడర్ డిశ్చార్జ్, కాలిబ్రేషన్ పద్ధతి, కూలింగ్ లైన్ మరియు పూర్తయిన బోర్డు లేదా ప్రొఫైల్ కోసం ఉపయోగించే పనితీరు పరీక్షలతో సరిపోలాలి.


శీఘ్ర సమాధానం
కొనడానికి aWPC ఎక్స్ట్రాషన్ అచ్చు, టాలరెన్స్లు, పూర్తి పాలిమర్ మరియు వుడ్-ఫిల్లర్ ఫార్ములా, మెటీరియల్ తయారీ పద్ధతి, టార్గెట్ అవుట్పుట్ మరియు లైన్ వేగం, ఎక్స్ట్రూడర్ ఇంటర్ఫేస్, డౌన్స్ట్రీమ్ కూలింగ్ లేఅవుట్ మరియు పూర్తి-ఉత్పత్తి అంగీకార ప్రణాళికతో చివరి క్రాస్-సెక్షన్ను పంపండి. డ్రాయింగ్పై కనిపించే ఉపరితలాలు, క్లిష్టమైన గోడలు, అంతర్గత పక్కటెముకలు, కావిటీస్, రేడియాలు మరియు ఏదైనా ఎంబాసింగ్ లేదా ఇసుక భత్యాన్ని గుర్తించండి.
డ్రై డైమెన్షనల్ రిపోర్ట్ నుండి మాత్రమే సాధనాన్ని అంగీకరించవద్దు. ఉద్దేశించిన లైన్ ద్వారా అంగీకరించిన సూత్రాన్ని అమలు చేయండి, ప్రొఫైల్ను చల్లబరచండి, ఆపై కొలతలు, గోడ మరియు పక్కటెముక మందం, నిఠారుగా, ట్విస్ట్, ఉపరితల స్థితి మరియు పొడవుకు ద్రవ్యరాశిని కొలవండి. ఉత్పత్తి పనితీరు పరీక్షలు తుది ఉత్పత్తి తయారీదారు యొక్క బాధ్యతగా ఉంటాయి.
ఫార్మింగ్ సిస్టమ్ను కొనండి, ఉక్కు యొక్క వివిక్త బ్లాక్ కాదు
WPC మెల్ట్ ఎక్స్ట్రూడర్ను వదిలివేసినప్పుడు ఎక్స్ట్రూషన్ అచ్చు హాట్ ప్రొఫైల్ను సృష్టిస్తుంది. ఆ ప్రొఫైల్ ఇప్పటికీ మృదువైనది మరియు ఆకారాన్ని మార్చగలదు. కాలిబ్రేటర్లు, శీతలీకరణ విభాగాలు, సపోర్ట్, హాల్-ఆఫ్ మరియు కట్టింగ్ పరికరాలు తర్వాత దానిని పట్టుకుని స్థిరీకరించండి. బెంచ్పై సరిగ్గా కనిపించే డై ఆ దిగువ భాగాలు దానికి సరిపోలకపోతే అస్థిర ప్రొఫైల్ను ఉత్పత్తి చేస్తుంది.
నన్హయ్య యొక్క WPC అచ్చు శ్రేణి గట్టిపడిన మరియు మెరుగుపెట్టిన ఉపరితలాలతో స్టీల్ బాడీలను ఉపయోగిస్తుంది. అచ్చులు CNC యంత్రం మరియు వేడి చికిత్స, మరియు ఐచ్ఛిక శీతలీకరణ ఛానెల్లు అందుబాటులో ఉన్నాయి. ఉత్పత్తి స్కోప్ షీట్లు, బోర్డులు మరియు ప్రొఫైల్లను కవర్ చేస్తుంది, వీటిలో డెక్కింగ్, ఫెన్సింగ్, ప్యానెల్లు మరియు కలప పూరకంతో PE లేదా PP నుండి తయారు చేయబడిన అవుట్డోర్-ఫర్నిచర్ భాగాలు ఉన్నాయి.
| వస్తువును కొనుగోలు చేయండి | దాని పని | కొటేషన్లో ఏమి కనిపించాలి |
|---|---|---|
| అడాప్టర్ మరియు ఇన్లెట్ | ఎక్స్ట్రూడర్ డిశ్చార్జ్ని ప్రొఫైల్ ఫ్లో పాత్కి కనెక్ట్ చేస్తుంది | ఫ్లాంజ్, బోల్ట్ నమూనా, రిజిస్టర్, సీల్, మెల్ట్ ఇన్లెట్, సెంటర్ ఎత్తు, హీటర్ మరియు సెన్సార్ వివరాలు |
| ఎక్స్ట్రాషన్ డై | మెల్ట్ను పంపిణీ చేస్తుంది మరియు హాట్ ప్రొఫైల్ విభాగాన్ని ఏర్పరుస్తుంది | బాడీ మరియు ఇన్సర్ట్ డ్రాయింగ్లు, మెటీరియల్, ట్రీట్మెంట్, హీటింగ్ జోన్లు, ఫ్లో-ఉపరితల ముగింపు మరియు సర్దుబాటు పాయింట్లు |
| కాలిబ్రేటర్ లేదా సైజింగ్ టూలింగ్ | ప్రారంభ శీతలీకరణ సమయంలో క్లిష్టమైన ఉపరితలాలు మరియు కొలతలకు మద్దతు ఇస్తుంది | విభాగాల సంఖ్య, సంప్రదింపు ఉపరితలాలు, వాక్యూమ్ లేదా నీటి కనెక్షన్లు, సర్దుబాటు మరియు మౌంటు |
| శీతలీకరణ సాధనం | ప్రొఫైల్కు మద్దతు ఉన్నప్పుడు వేడిని తొలగిస్తుంది | శీతలీకరణ మార్గాలు, నీటి అవసరాలు, ట్యాంక్ లేదా ప్లేట్ లేఅవుట్ మరియు కనెక్షన్ పరిమాణాలు |
| భాగాలను మార్చండి | ప్రణాళికాబద్ధమైన ఉత్పత్తి వేరియంట్లను అనుమతిస్తుంది లేదా సాధారణ దుస్తులు వస్తువులను భర్తీ చేస్తుంది | డ్రాయింగ్ సంఖ్యలు, అనుకూలత మాతృక, విడి పరిమాణం మరియు మార్పు విధానం |
| నిర్వహణ మరియు మద్దతు | సాధనాన్ని ఉంచుతుంది మరియు ఎక్స్ట్రూడర్ కనెక్షన్ను రక్షిస్తుంది | పార్ట్ వెయిట్లు, లిఫ్టింగ్ పాయింట్లు, స్టాండ్, పట్టాలు, సెంటర్లైన్ సర్దుబాటు మరియు స్టోరేజ్ ఫిక్చర్లు |
| డాక్యుమెంటేషన్ | తయారీ, సంస్థాపన, ఆపరేషన్ మరియు భవిష్యత్తు భర్తీని నియంత్రిస్తుంది | ఆమోదించబడిన డ్రాయింగ్లు, మెటీరియల్ల బిల్లు, తనిఖీ రికార్డులు, మాన్యువల్ మరియు విడిభాగాల జాబితా |
మా ఫ్యాక్టరీ వీక్షణ:"WPC అచ్చు యొక్క ఒక సెట్" అనే పదబంధం ధరను పోల్చడానికి చాలా అస్పష్టంగా ఉంది. ఒక సరఫరాదారు వేడిచేసిన డై బాడీని మాత్రమే కోట్ చేయవచ్చు. మరొకదానిలో అడాప్టర్, అనేక కాలిబ్రేటర్లు, కూలింగ్ ప్లేట్లు, సపోర్టులు, స్పేర్ హీటర్లు మరియు కమీషనింగ్ గైడెన్స్ ఉండవచ్చు. మేము కొనుగోలుదారుని మొత్తం పోల్చడానికి ముందు లైన్-ఐటెమ్ స్కోప్ను సరిపోల్చమని అడుగుతాము.



చివరి ప్రొఫైల్ డ్రాయింగ్ ప్రారంభ స్థానం
కేటలాగ్ ఫోటో ఉత్పత్తి కుటుంబాన్ని చూపుతుంది, కానీ ఇది సాధనాన్ని నియంత్రించే సమాచారాన్ని దాచిపెడుతుంది. మాకు కొలతలు మరియు సహనంతో కూడిన విభాగం వీక్షణ అవసరం. డ్రాయింగ్ క్లిప్లు, ఫాస్టెనర్లు, ఫ్రేమ్లు లేదా ఇతర ప్రొఫైల్లతో జత చేసే ఉపరితలాలను కూడా గుర్తించాలి, ఎందుకంటే ఆ లక్షణాలు తరచుగా అలంకార ముఖం కంటే కఠినమైన నియంత్రణను కలిగి ఉంటాయి.
ఖాళీ ప్రొఫైల్ కోసం, ప్రతి గోడ మరియు వెబ్ డైమెన్షన్ ఇవ్వండి. అంతర్గత కావిటీస్ కళాత్మక నమూనాగా వదిలివేయవద్దు. వాటి జ్యామితి మెటీరియల్ పంపిణీ, శీతలీకరణ, దృఢత్వం, ప్రొఫైల్ బరువు మరియు హాల్-ఆఫ్ కింద విభాగం ఎలా ప్రవర్తిస్తుందో ప్రభావితం చేస్తుంది.
- మొత్తం వెడల్పు, ఎత్తు మరియు ప్రొఫైల్ ఓరియంటేషన్
- ప్రతి వెలుపలి ముఖంపై గోడ మందం
- అంతర్గత వెబ్ మందం మరియు స్థానం
- కుహరం పరిమాణం, పరిమాణం మరియు జ్యామితి
- మూల మరియు అంతర్గత రేడియాలు
- పొడవైన కమ్మీలు, నాలుకలు, క్లిప్లు మరియు ఫాస్టెనర్ జోన్లు
- క్లిష్టమైన సహనం మరియు తనిఖీ డేటాలు
- అనుమతించబడిన విల్లు, ట్విస్ట్ మరియు స్ట్రెయిట్నెస్
- యూనిట్ పొడవుకు లక్ష్య ద్రవ్యరాశి
- కనిపించే ముఖాలు మరియు ఉపరితల లోపం పరిమితులు
- ఎంబాసింగ్, ఇసుక లేదా బ్రషింగ్ భత్యం
- కట్ పొడవు మరియు దిగువ కటింగ్ పద్ధతి
- ఘన, బోలు, మూత లేదా సహ-ఎక్స్ట్రూడెడ్ నిర్మాణం
- ఆమోదించబడిన మాస్టర్ నమూనా మరియు పునర్విమర్శ తేదీ
కోల్డ్ ఫినిష్డ్ ప్రొఫైల్ కాపీలా డై ఓపెనింగ్ని మెషిన్ చేయవద్దు.హాట్ WPC విభాగం డై స్వెల్, డ్రాడౌన్, క్యాలిబ్రేషన్ మరియు కూలింగ్ ద్వారా మారవచ్చు. సాధన పరిహారాన్ని వాస్తవ ఫార్ములా, అవుట్పుట్ మరియు డౌన్స్ట్రీమ్ సిస్టమ్ చుట్టూ అభివృద్ధి చేయాలి.
మా ఫ్యాక్టరీ వీక్షణ:క్లీన్ 3D రెండరింగ్ అమ్మకాలకు ఉపయోగపడుతుంది, కానీ ఇది పేలవమైన తయారీ పత్రం. వేరొక భాగంతో ఏయే ఉపరితలాలు సమీకరించబడతాయి, ఏ గోడ బలాన్ని నియంత్రిస్తుంది, కస్టమర్ ఏ ముఖం చూస్తాడు మరియు ప్లాంట్ వైవిధ్యాన్ని ఎక్కడ అంగీకరించగలదో మేము అడుగుతాము. ప్రతి పంక్తిలో అదే గట్టి సహనాన్ని ఉంచడం కంటే ఆ ప్రాధాన్యత మ్యాప్ మరింత ఉపయోగకరంగా ఉంటుంది.


WPC అనేది సూత్రాల కుటుంబం, ఒక ముడి పదార్థం కాదు
టూలింగ్ మేకర్కి WPC అక్షరాల కంటే ఎక్కువ అవసరం. పాలిమర్ PE, PP లేదా PVC కావచ్చు. కలప భాగం జాతులు, కణ రూపం, పరిమాణం పంపిణీ మరియు తేమ స్థితిలో తేడా ఉంటుంది. ఫార్ములాల్లో మినరల్ ఫిల్లర్, లూబ్రికెంట్, కప్లింగ్ ఏజెంట్, పిగ్మెంట్, స్టెబిలైజర్, ఫోమింగ్ ఏజెంట్ లేదా రీసైకిల్ మెటీరియల్ కూడా ఉండవచ్చు.
నన్హయ్య యొక్క WPC అచ్చు పేజీ PE మరియు PPని వుడ్ ఫిల్లర్తో టార్గెట్ మెటీరియల్లుగా గుర్తిస్తుంది. దీని ఉత్పత్తి మరియు అప్లికేషన్ శ్రేణి PVC ఫోమ్ బోర్డ్ మరియు ప్రత్యేకమైన PE చెక్క-ప్లాస్టిక్ ప్రాసెసింగ్ను కూడా కవర్ చేస్తుంది. ఖచ్చితమైన ఉత్పత్తి సూత్రాన్ని ఇవ్వండి, తద్వారా అచ్చు దానిలోకి ప్రవేశించే పదార్థం కోసం రూపొందించబడింది.
| ఫార్ములా ఇన్పుట్ | సాధనాల సరఫరాదారుకి ఇది ఎందుకు అవసరం | ఏమి పంపాలి |
|---|---|---|
| మ్యాట్రిక్స్ పాలిమర్ | మార్పులు కరిగే ప్రవర్తన, ఉష్ణోగ్రత విండో, డ్రాడౌన్ మరియు శీతలీకరణ ప్రతిస్పందన | ఖచ్చితమైన రెసిన్ గ్రేడ్, సరఫరాదారు డేటా షీట్ మరియు శాతం |
| చెక్క భాగం | ఫీడ్ ప్రవర్తన, ప్రవాహ నిరోధకత, తేమ లోడ్ మరియు ఉపరితల రూపాన్ని ప్రభావితం చేస్తుంది | చెక్క రకం, పిండి లేదా ఫైబర్, కణ పరిధి, భారీ సాంద్రత, తేమ స్థితి మరియు శాతం |
| మినరల్ ఫిల్లర్ | స్నిగ్ధత, బరువు, దుస్తులు మరియు ఉపరితలాన్ని మారుస్తుంది | మెటీరియల్ పేరు, పార్టికల్ డేటా, చికిత్స మరియు శాతం |
| కందెన మరియు ప్రాసెసింగ్ సహాయం | విడుదల, పీడనం, ఉపరితలం మరియు దిగువ చికిత్సను ప్రభావితం చేస్తుంది | ఉత్పత్తి పేరు, జోడింపు రేటు మరియు మిక్సింగ్ క్రమం |
| కప్లింగ్ ఏజెంట్ మరియు స్టెబిలైజర్ | సమ్మేళనం మరియు తుది ఉత్పత్తి పనితీరును మారుస్తుంది | గ్రేడ్ మరియు శాతం, అలాగే ఏదైనా ప్రాసెసింగ్ పరిమితులు |
| వర్ణద్రవ్యం లేదా టోపీ పొర | కనిపించే ఉపరితలం, ఉష్ణ ప్రతిస్పందన మరియు కో-ఎక్స్ట్రషన్ లేఅవుట్ను ప్రభావితం చేస్తుంది | రంగు వ్యవస్థ, పొర మందం లక్ష్యం, సహ-ఎక్స్ట్రూడర్ స్థానం మరియు ప్రవాహ నిష్పత్తి |
| రీసైకిల్ కంటెంట్ | స్నిగ్ధత, కాలుష్యం మరియు తేమ వైవిధ్యాన్ని జోడించవచ్చు | మూలం, తయారీ, గరిష్ట శాతం మరియు చాలా వైవిధ్యం |
| ఫోమింగ్ వ్యవస్థ | సాంద్రత అభివృద్ధి, ఒత్తిడి మరియు డైమెన్షనల్ రికవరీని మారుస్తుంది | పూర్తి సూత్రీకరణ, లక్ష్య సాంద్రత మరియు ప్రాసెసింగ్ విండో |
U.S. డిపార్ట్మెంట్ ఆఫ్ అగ్రికల్చర్స్ ఫారెస్ట్ ప్రొడక్ట్స్ లాబొరేటరీ, WPC తేమను ప్రాసెస్ చేసే ముందు, ప్రత్యేక సమ్మేళనం దశలో లేదా ఇన్-లైన్ ఎక్స్ట్రాషన్ ప్రక్రియలో తొలగించవచ్చని వివరిస్తుంది. WPC నిర్మాతలు ఒకే స్క్రూ, వన్-స్టెప్ ట్విన్-స్క్రూ కాంపౌండింగ్ మరియు ప్రొఫైలింగ్ మరియు టెన్డం సిస్టమ్ల ద్వారా ప్రీకాంపౌండ్డ్ పెల్లెట్లతో సహా వివిధ పరికరాల మార్గాలను ఉపయోగిస్తారని దాని సాంకేతిక అధ్యాయం పేర్కొంది. అచ్చు దాని కరుగును సరఫరా చేసే మార్గానికి సరిపోలాలి.
సూచన సూత్రం నియమం:సాధన ఒప్పందంలో ఆమోదించబడిన ఒక సూత్రం మరియు తయారీ పద్ధతిని ఉంచండి. భవిష్యత్తులో మార్పులు సాధ్యమే, కానీ ఒత్తిడి, ఉపరితలం, కొలతలు లేదా అవుట్పుట్ మారినప్పుడు జట్టుకు బేస్లైన్ అవసరం.
RFQలో తేమ దాని స్వంత రేఖకు అర్హమైనది. బుడగలు, పిన్హోల్స్ మరియు అచ్చు వద్ద అస్థిరమైన ఉపరితలం నిల్వ చేయడం, ఎండబెట్టడం, కలపడం, ఆహారం ఇవ్వడం లేదా బయటకు వెళ్లడం వంటివి ప్రారంభించవచ్చు. పాలిష్ చేయబడిన ప్రవాహ ఉపరితలం సమ్మేళనంలో మిగిలి ఉన్న నీటిని తీసివేయదు.
WPC కరుగు ఉత్పత్తి చేయబడిన విధానానికి అచ్చును సరిపోల్చండి
ఒక సింగిల్-స్క్రూ ప్రొఫైలర్ ద్వారా నడిచే ఒక ప్రీకాంపౌండ్డ్ WPC గుళిక ఒక ట్విన్-స్క్రూ ప్రక్రియలో మిశ్రమంగా మరియు ఆకారంలో ఉండే పొడి మిశ్రమం నుండి భిన్నంగా అచ్చును చేరుకుంటుంది. అవుట్పుట్ వేర్వేరు పీడన స్థిరత్వం, ఉష్ణోగ్రత పంపిణీ మరియు స్క్రీన్ నియంత్రణకు సున్నితత్వం కలిగి ఉండవచ్చు. ప్రొఫైల్ను మాత్రమే కాకుండా, ఎక్స్ట్రూడర్ మరియు అడాప్టర్ను సమీక్షించమని అచ్చు సరఫరాదారుని అడగండి.
| ఉత్పత్తి మార్గం | సాధారణ కొనుగోలు దృష్టి | అచ్చు ఇన్లెట్ వద్ద సమాచారం అవసరం |
|---|---|---|
| ప్రీకాంపౌండ్డ్ గుళికలు మరియు సింగిల్-స్క్రూ ప్రొఫైలింగ్ | స్థిరమైన ప్రసారం, ద్రవీభవన, ఒత్తిడి ఉత్పత్తి మరియు ప్రొఫైల్ నిర్మాణం | గుళిక గ్రేడ్, తేమ, స్క్రూ వ్యాసం, అవుట్పుట్, కరుగు ఉష్ణోగ్రత, ఒత్తిడి పరిధి మరియు వడపోత |
| ఒక-దశ ట్విన్-స్క్రూ సమ్మేళనం మరియు ప్రొఫైలింగ్ | ఫీడింగ్, మిక్సింగ్, తేమ తొలగింపు మరియు ఒక నిరంతర మార్గంలో ఏర్పడటం | పూర్తి సూత్రం, ఫీడర్ ప్లాన్, వెంటింగ్, స్క్రూ కాన్ఫిగరేషన్, ఉత్సర్గ ఒత్తిడి, ఉష్ణోగ్రత మరియు రేటు వైవిధ్యం |
| టెన్డం ఎక్స్ట్రాషన్ | తుది ఒత్తిడి మరియు ప్రొఫైలింగ్ డ్యూటీ నుండి కాంపౌండింగ్ లేదా డ్రైయింగ్ డ్యూటీని వేరు చేయండి | బదిలీ పద్ధతి, సెకండ్-ఎక్స్ట్రూడర్ డేటా, మెల్ట్ కండిషన్, కంట్రోల్ లాజిక్ మరియు అప్సెట్ హ్యాండ్లింగ్ |
| కో-ఎక్స్ట్రూడెడ్ క్యాప్ లేదా ఫంక్షనల్ లేయర్ | ప్రొఫైల్ చుట్టూ స్థిరమైన పొర పంపిణీ మరియు సంశ్లేషణ | కోర్ మరియు క్యాప్ సూత్రాలు, ఫ్లో రేషియో, ఇన్లెట్ ఓరియంటేషన్, వ్యక్తిగత ఒత్తిళ్లు మరియు లేయర్-థిక్నెస్ అంగీకారం |
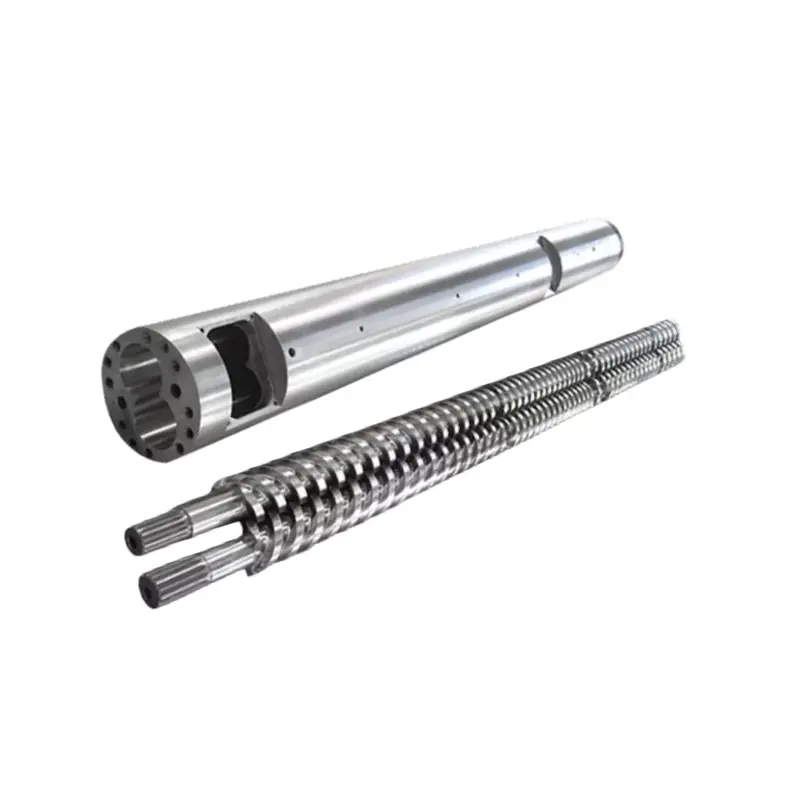
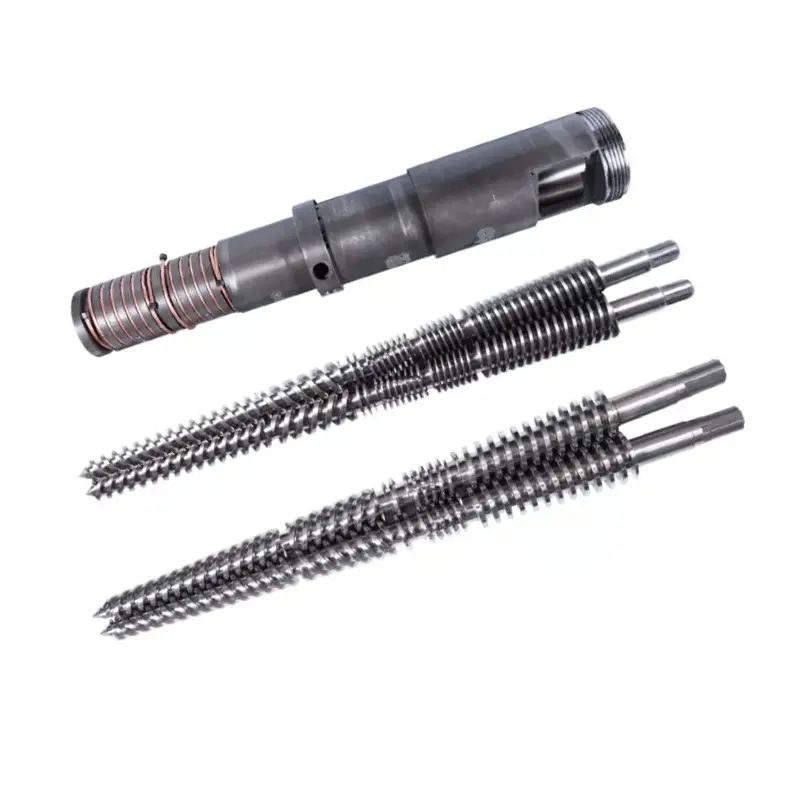
నన్హయ్య సరఫరాఒకే మరలు, సమాంతర జంట మరలు, శంఖాకార జంట-స్క్రూ బారెల్స్మరియుప్లాస్టిక్ ఎక్స్ట్రూడర్ యంత్రాలు. ప్రాసెస్ జాబ్ ద్వారా ప్లాస్టిసైజింగ్ విభాగాన్ని ఎంచుకోండి. అప్పుడు విభాగం నిర్వహించగల కరుగు పరిస్థితి చుట్టూ అచ్చును రూపొందించండి.
రాపిడి కలప మరియు ఖనిజాలతో నిండిన ఫార్ములాల కోసం, అచ్చు పరిమితిని పెంచే ముందు స్క్రూ మరియు బారెల్ వేర్ ప్యాకేజీని సమీక్షించండి. నన్హయ్య ప్రస్తుత గైడ్,WPC ఎక్స్ట్రూషన్ కోసం స్క్రూ బారెల్: వుడ్-ప్లాస్టిక్ దుస్తులను ఎలా ఆపాలి, ఈ కథనంలోని ప్రొఫైల్-టూలింగ్ నిర్ణయాలను నకిలీ చేయకుండా వెంటింగ్, ఉష్ణోగ్రత మరియు ఉపరితల ఎంపికను కవర్ చేస్తుంది.
మా ఫ్యాక్టరీ వీక్షణ:కొత్త అచ్చు ఒత్తిడిని పెంచినప్పుడు, డై తరచుగా వెంటనే నిందించబడుతుంది. కొన్నిసార్లు పరిమితి తప్పు. కొన్నిసార్లు స్క్రూ ఒక యూనిఫాంను సరఫరా చేయదు, అభ్యర్థించిన రేటులో పూర్తిగా సిద్ధం చేయబడిన కరుగు. మేము మార్పులకు ముందు మరియు తర్వాత ఒత్తిడిని పోల్చి చూస్తాము, స్క్రీన్ మరియు మెటీరియల్ స్థితిని తనిఖీ చేస్తాము మరియు ప్రవాహ మార్గాన్ని మళ్లీ కత్తిరించే ముందు నిజమైన నెట్ అవుట్పుట్ను నిర్ధారిస్తాము.

డై ఎగ్జిట్ వద్ద ప్రొఫైల్ ఫ్లో తప్పనిసరిగా కలిసి రావాలి
ఒక WPC ప్రొఫైల్ ఒక విభాగంలో మందపాటి వెలుపలి గోడలు, సన్నని అంతర్గత వెబ్లు, లోతైన పొడవైన కమ్మీలు మరియు చిన్న మూలలను కలిగి ఉండవచ్చు. ప్రతి మార్గం ప్రవాహాన్ని భిన్నంగా నిరోధిస్తుంది. మెల్ట్ ఒక ప్రాంతానికి చాలా త్వరగా మరియు మరొకటి చాలా నెమ్మదిగా చేరుకుంటే, ప్రొఫైల్ లాగవచ్చు, తిప్పవచ్చు, చిరిగిపోతుంది లేదా అసమాన సాంద్రత మరియు ఉపరితలం చూపుతుంది.
టూలింగ్ డిజైన్ విభాగాన్ని సమతుల్యం చేయడానికి పరివర్తన ఆకృతిని మరియు స్థానిక ప్రవాహ నిరోధకతను ఉపయోగిస్తుంది. ప్రతి అంతర్గత పాయింట్ వద్ద లక్ష్యం ఒకేలా వేగం ఉండదు. లక్ష్యం నిష్క్రమణ వద్ద స్థిరమైన ప్రొఫైల్, ఇది అధిక దిద్దుబాటు లేకుండా కాలిబ్రేటర్ మద్దతు ఇస్తుంది.
బయటి గోడలు
కనిపించే ముఖాలకు స్థిరమైన సరఫరా మరియు డై లిప్ వద్ద తగిన ఉపరితలం అవసరం. మందపాటి విభాగాలు కాలిబ్రేటర్లోకి ఎక్కువ వేడిని తీసుకువెళతాయి మరియు సన్నని లక్షణాల కంటే నెమ్మదిగా చల్లబరుస్తాయి.
అంతర్గత వెబ్లు
సన్నని పక్కటెముకలు అసంపూర్తిగా నింపడం లేదా చిరిగిపోవడానికి హాని కలిగిస్తాయి. వాటి ఫీడ్ పాత్లు, జంక్షన్లు మరియు దిగువ మద్దతు టూలింగ్ మరియు అంగీకార డ్రాయింగ్లలో కనిపించాలి.
పొడవైన కమ్మీలు మరియు మూలలు
చిన్న ఫీచర్లు స్థానిక ప్రవాహాన్ని విస్తరించగలవు మరియు సమస్యలను పూర్తి చేయగలవు. ఫంక్షనల్ అంచులను గుర్తించండి, తద్వారా సాధనం దిద్దుబాటు నాన్క్రిటికల్ ఉపరితలాన్ని మెరుగుపరచడానికి బదులుగా ఫిట్ని రక్షిస్తుంది.



మా ఫ్యాక్టరీ వీక్షణ:అచ్చు దిద్దుబాటుకు కొలవబడిన కారణం ఉండాలి. ప్రొఫైల్ భారీగా, సన్నని, వేగవంతమైన, నెమ్మదిగా లేదా వక్రీకరించినట్లు మేము గుర్తించాము, ఆపై నియంత్రిత దశల్లో బాధ్యతాయుతమైన ప్రవాహ ప్రాంతాన్ని మారుస్తాము. ప్రొఫైల్ "తప్పుగా కనిపిస్తున్నందున" డై లిప్ను గ్రౌండింగ్ చేయడం వలన ఒక లోపాన్ని మరొకదానికి వర్తకం చేయవచ్చు మరియు తదుపరి సెట్కు అవసరమైన రికార్డ్ను తొలగిస్తుంది.
క్రమాంకనం మరియు శీతలీకరణ చల్లని ప్రొఫైల్ను నిర్ణయిస్తాయి
ఎక్స్ట్రాషన్ డై వేడి విభాగాన్ని ఏర్పరుస్తుంది. కాలిబ్రేటర్ వేడి పదార్థాన్ని వదిలివేసేటప్పుడు క్లిష్టమైన ఉపరితలాలను ఏర్పాటు చేస్తుంది మరియు మద్దతు ఇస్తుంది. ప్లేట్లు, ట్యాంకులు లేదా స్ప్రే విభాగాల ద్వారా శీతలీకరణ కొనసాగుతుంది మరియు హాల్-ఆఫ్ ప్రొఫైల్ను నియంత్రిత టెన్షన్లో కదిలిస్తుంది. ఈ భాగాలు తప్పనిసరిగా సెంటర్లైన్ మరియు స్పీడ్ రిఫరెన్స్ను షేర్ చేయాలి.
Nanhaiya దాని WPC అచ్చులలో ఐచ్ఛిక కూలింగ్ ఛానెల్లను అందిస్తుంది. ప్రతి సర్క్యూట్ యొక్క ప్రయోజనం, ఇన్లెట్ మరియు అవుట్లెట్ పరిమాణం, నీటి నాణ్యత అవసరం, ఆపరేటింగ్ ఉష్ణోగ్రత మరియు అందుబాటులో ఉన్న ప్రవాహాన్ని పేర్కొనండి. ప్లాంట్ స్కేల్ లేదా చెత్తను సేకరించే ఛానెల్లను శుభ్రపరిచే యాక్సెస్ను కూడా ప్లాన్ చేయాలి.
| దిగువ ఇన్పుట్ | ప్రొఫైల్పై ప్రభావం | అందించడానికి కొనుగోలుదారు డేటా |
|---|---|---|
| కాలిబ్రేటర్ పరిచయం మరియు మద్దతు | విభాగం చల్లబడినప్పుడు ఎంచుకున్న వెలుపలి ముఖాలు, పొడవైన కమ్మీలు, అంచులు లేదా కావిటీలను పట్టుకుంటుంది | కాలిబ్రేటర్ డ్రాయింగ్, పొడవు, దశల సంఖ్య, వాక్యూమ్ పద్ధతి మరియు సర్దుబాటు పరిధి |
| శీతలీకరణ-నీటి పరిస్థితి | వేడి-తొలగింపు రేటు మరియు డైమెన్షనల్ స్థిరీకరణను మారుస్తుంది | సరఫరా ఉష్ణోగ్రత పరిధి, ప్రవాహం, ఒత్తిడి, నీటి నాణ్యత మరియు పునర్వినియోగ వ్యవస్థ |
| డై నుండి కాలిబ్రేటర్కి దూరం | పరిమాణానికి ముందు మద్దతు లేని హాట్-ప్రొఫైల్ ప్రవర్తనను మారుస్తుంది | లైన్ లేఅవుట్, సర్దుబాటు పరిధి మరియు ప్రారంభ యాక్సెస్ |
| హాల్-ఆఫ్ రకం మరియు అమరిక | లైన్ వేగాన్ని సెట్ చేస్తుంది మరియు ప్రొఫైల్ను అసమానంగా లాగగలదు | బెల్ట్ లేదా ట్రాక్ లేఅవుట్, స్పీడ్ రేంజ్, కాంటాక్ట్ పొడవు మరియు మధ్య ఎత్తు |
| కట్టింగ్ మరియు స్టాకింగ్ | ప్రాథమిక శీతలీకరణ తర్వాత కదలికను బహిర్గతం చేయవచ్చు లేదా సృష్టించవచ్చు | కట్ పొడవు, రంపపు లేదా కట్టర్ రకం, మద్దతు పట్టిక మరియు స్టాకింగ్ పద్ధతి |
డై ఎగ్జిట్ వద్ద చల్లని కొలతలు వాగ్దానం చేయవద్దు.శీతలీకరణ తర్వాత ప్రతి పరిమాణం ఎక్కడ మరియు ఎప్పుడు కొలవబడుతుందో అంగీకరించండి. ఆమోదం నమూనాలు మరియు ఉత్పత్తి నియంత్రణ కోసం అదే కండిషనింగ్ మరియు కొలత పద్ధతిని ఉపయోగించండి.
USDA ఫారెస్ట్ ప్రొడక్ట్స్ లాబొరేటరీ యొక్క ప్రొఫైల్-ఎక్స్ట్రషన్ రీసెర్చ్ ఒక ప్రక్రియను వివరిస్తుంది, దీనిలో కరిగిన WPC డై ద్వారా ఆకృతి చేయబడింది, దాని తర్వాత సైజింగ్ డై, వాటర్ స్ప్రే ట్యాంక్ మరియు పుల్లర్. ఆ క్రమం ఉపయోగకరమైన రిమైండర్: అచ్చును ఒక వస్తువుగా కొనుగోలు చేసినప్పటికీ, ఏర్పడే ఫలితం మొత్తం లైన్కు చెందినది.
అచ్చు నిర్మాణం, చికిత్స మరియు తనిఖీని పేర్కొనండి
నన్హయ్య దాని WPC అచ్చులను ఉక్కు నుండి తయారు చేస్తుంది మరియు పని చేసే ప్రాంతాల కోసం గట్టిపడిన మరియు పాలిష్ చేసిన ఉపరితలాలతో అధిక-బలం కలిగిన అల్లాయ్ స్టీల్ను వివరిస్తుంది. ప్రతి అచ్చు CNC యంత్రంతో, వేడి చికిత్స మరియు పాలిష్ చేయబడింది. తుది ఒప్పందం ఆ సాధారణ ఉత్పత్తి లక్షణాలను కాంపోనెంట్-స్థాయి అవసరాలుగా మార్చాలి.
- ప్రతి ప్రధాన భాగం కోసం మెటీరియల్ గ్రేడ్
- వేడి-చికిత్స మరియు గట్టిపడే పరిధి
- పూర్తి కాఠిన్యం అవసరం మరియు పరీక్ష స్థానం
- ఫ్లో-ఉపరితల ముగింపు అవసరం
- క్లిష్టమైన కొలతలు మరియు సహనం
- రిజిస్టర్లు, డోవెల్లు మరియు అసెంబ్లీ సూచనలు
- హీటర్ పరిమాణం, శక్తి, వోల్టేజ్ మరియు కనెక్టర్లు
- థర్మోకపుల్ రకం, స్థానం మరియు కేబుల్ వివరాలు
- ప్రెజర్ మరియు మెల్ట్-టెంపరేచర్ పోర్ట్లు
- కూలింగ్-ఛానల్ డ్రాయింగ్ మరియు ఒత్తిడి పరీక్ష
- ఫాస్టెనర్ మెటీరియల్, గ్రేడ్ మరియు విడి పరిమాణం
- భర్తీ చేయగల ఇన్సర్ట్ మరియు వేర్-పార్ట్ నిర్వచనం
- రస్ట్ రక్షణ, ప్యాకింగ్ మరియు నిల్వ పద్ధతి
- మెటీరియల్, చికిత్స మరియు డైమెన్షనల్ రికార్డులు
ప్రతిచోటా కష్టతరమైన ఉపరితలాన్ని అభ్యర్థించవద్దు. డై బాడీ, ఇన్సర్ట్లు, ఫాస్టెనర్లు, అడాప్టర్ మరియు సపోర్ట్లు వేర్వేరు ఉద్యోగాలను కలిగి ఉంటాయి. స్పెసిఫికేషన్ ఉపరితల స్థితి, ఉపరితల బలం, మరమ్మత్తు పద్ధతి మరియు తుప్పు బహిర్గతం ఆశించిన కలప మరియు ఖనిజ పదార్ధాలతో కలపాలి.


సరఫరాదారు అర్హతలో నన్హయ్య కూడా ఉండవచ్చుఉత్పత్తి పరికరాలు, సర్టిఫికేట్ సమాచారంమరియుసంస్థాపన మరియు నిర్వహణ మద్దతు. సాధారణ కేటలాగ్ స్టేట్మెంట్పై ఆధారపడకుండా కొనుగోలు ఆర్డర్లో అవసరమైన పత్రాలు మరియు మద్దతును ఉంచండి.
బాధ్యతాయుతమైన జోన్ను కనుగొనడానికి లోపం నమూనాను ఉపయోగించండి
WPC ప్రొఫైల్ లోపాలు ముడి పదార్థం, మిక్సర్, ఫీడర్, స్క్రూ మరియు బారెల్, అచ్చు, కాలిబ్రేటర్, కూలింగ్ సెక్షన్ లేదా హాల్-ఆఫ్లో ప్రారంభమవుతాయి. క్రాస్-సెక్షన్లో లోపం ఉన్న ప్రదేశం మరియు కాలక్రమేణా దాని మార్పు ఉపయోగకరమైన ఆధారాలను ఇస్తాయి. ఉష్ణోగ్రత, వేగం మరియు టూల్ని కలిపి మార్చడానికి ముందు వాటిని రికార్డ్ చేయండి.
| గమనించిన లోపం | అచ్చు తనిఖీలు | ఇతర లైన్ తనిఖీలు | సేకరణ పాఠం |
|---|---|---|---|
| ప్రొఫైల్ ఒక పునరావృత దిశలో మలుపులు | ఫ్లో బ్యాలెన్స్, వాల్ పరిహారం, డై అలైన్మెంట్ మరియు డిశ్చార్జ్ కండిషన్ | కాలిబ్రేటర్ స్థానం, కూలింగ్ బ్యాలెన్స్ మరియు హాల్-ఆఫ్ అలైన్మెంట్ | పూర్తి శీతలీకరణ తర్వాత కొలిచిన అంగీకార వస్తువును ట్విస్ట్ చేయండి |
| ఒక గోడ లేదా పక్కటెముక సన్నగా ఉంటుంది | స్థానిక పరిమితి, ఇన్సర్ట్ స్థానం, డిపాజిట్, దుస్తులు లేదా దెబ్బతిన్న ప్రవాహ ఉపరితలం | ఫార్ములా స్థిరత్వం, తేమ, స్క్రీన్ పరిస్థితి మరియు అవుట్పుట్ స్థిరత్వం | డ్రాయింగ్పై ప్రతి క్లిష్టమైన గోడ మరియు పక్కటెముకను గుర్తించండి |
| అంతర్గత వెబ్ బ్రేక్లు | వెబ్ ఫీడ్ మార్గం, జంక్షన్ డిజైన్ మరియు నిష్క్రమణ మద్దతు | తేమ, కాలుష్యం, కరుగు తయారీ, వేగం మరియు మద్దతు లేని దూరం | పరుగు పరీక్షలో క్రాస్-సెక్షన్ కట్ తనిఖీని చేర్చండి |
| కఠినమైన లేదా చిరిగిన ఉపరితలం | డై-లిప్ ముగింపు, డిపాజిట్, ఉష్ణోగ్రత మరియు స్థానిక ప్రవాహం | ఫార్ములా, కందెన సంతులనం, తేమ, వ్యాప్తి మరియు లైన్ వేగం | పేరు పెట్టబడిన ఫార్ములా కింద భౌతిక ఉపరితల నమూనాను ఆమోదించండి |
| బుడగలు లేదా పిన్హోల్స్ | హోల్డ్-అప్ జోన్లు మరియు స్థానిక వేడెక్కడం | చెక్క తేమ, ఎండబెట్టడం, దాణా, venting మరియు అస్థిర తొలగింపు | పరీక్ష ప్రణాళికలో తేమ తయారీ మరియు వెంట్ పనితీరును రికార్డ్ చేయండి |
| బ్రౌన్ లేదా బ్లాక్ మార్క్స్ | డెడ్ జోన్లు, డిపాజిట్లు, అధిక స్థానిక ఉష్ణోగ్రత మరియు శుభ్రపరిచే నష్టం | బారెల్ డిపాజిట్లు, థర్మల్ హిస్టరీ, షట్డౌన్ ప్రాక్టీస్ మరియు కలుషితమైన ఫీడ్ | డాక్యుమెంట్ చేయబడిన ప్రారంభం, షట్డౌన్ మరియు శుభ్రపరిచే ప్రక్రియ కోసం అడగండి |
| రన్ సమయంలో కొలతలు డ్రిఫ్ట్ అవుతాయి | థర్మల్ కదలిక, వదులుగా సర్దుబాటు, దుస్తులు మరియు శీతలీకరణ-ఛానల్ పరిస్థితి | అవుట్పుట్, ఉష్ణోగ్రత, పీడనం, వాక్యూమ్, నీరు మరియు హాల్-ఆఫ్ వేగం | ఒక ప్రారంభ నమూనా కాకుండా స్థిరమైన పరుగు ద్వారా సమయానుకూల నమూనాను ఉపయోగించండి |
| అధిక ఒత్తిడి మరియు తక్కువ ఉత్పత్తి | నిరోధిత ప్రవాహం, నిరోధించబడిన మార్గం, తగని పరివర్తన లేదా తక్కువ ఉష్ణోగ్రత | స్క్రీన్ అడ్డుపడటం, ధరించే స్క్రూ, ఫీడ్ పరిమితి మరియు మెటీరియల్ స్నిగ్ధత | ఒత్తిడి స్థానాన్ని మరియు ఉపయోగించగల ఆపరేటింగ్ విండోను నిర్వచించండి |
ప్రాక్టికల్ డయాగ్నస్టిక్ పద్ధతి:ఎక్స్ట్రూడేట్ మరియు చివరి ప్రొఫైల్లో ఎగువ, దిగువ, ఎడమ మరియు కుడి అని గుర్తించండి. కాలిబ్రేటర్ ద్వారా అదే ధోరణిని రికార్డ్ చేయండి. పంక్తి భాగం తర్వాత లోపం తిరుగుతుంటే లేదా మారితే, అచ్చును సర్దుబాటు చేయడానికి సాధారణ సూచన కంటే దర్యాప్తు మెరుగైన ప్రారంభ స్థానం కలిగి ఉంటుంది.
మా ఫ్యాక్టరీ వీక్షణ:లోపాన్ని "ఉపరితలం చెడ్డది" అని మాత్రమే వివరించినప్పుడు మనం జాగ్రత్తగా ఉంటాము. ఇది ఎక్కడ కనిపిస్తుంది, ఇది నిరంతరంగా ఉందా, ప్రారంభమైన తర్వాత ఎప్పుడు ప్రారంభమవుతుంది, ఏ ఫార్ములా చాలా నడుస్తోంది మరియు ఒత్తిడికి ఏమి జరుగుతుంది అని మేము అడుగుతాము. ఓరియంటేషన్ మరియు నిలుపుకున్న విభాగంతో సన్నిహిత ఫోటో తరచుగా సుదీర్ఘ సందేశం కంటే ఎక్కువ సమయాన్ని ఆదా చేస్తుంది.

WPC ఎక్స్ట్రూషన్ మోల్డ్ RFQ చెక్లిస్ట్
పూర్తి RFQ కొటేషన్లను పోల్చదగినదిగా చేస్తుంది మరియు ఇంజనీరింగ్ బృందానికి స్పష్టమైన సూచన స్థితిని అందిస్తుంది. ఉత్పత్తి డ్రాయింగ్, ఫార్ములా, లైన్ లేఅవుట్ మరియు అంగీకార పత్రం అంతటా ఒక పునర్విమర్శ సంఖ్యను ఉపయోగించండి.
- తుది ఉత్పత్తిని గుర్తించండి.స్టేట్ డెక్కింగ్, ఫెన్సింగ్, డోర్ ఫ్రేమ్, సీలింగ్, ప్యానెల్, ట్రిమ్ లేదా మరొక ప్రొఫైల్. అప్లికేషన్ మరియు ఏ ఉపరితలాలు కనిపిస్తాయి లేదా క్రియాత్మకంగా ఉన్నాయో వివరించండి.
- నియంత్రిత క్రాస్-సెక్షన్ని అటాచ్ చేయండి.కొలతలు, గోడలు, పక్కటెముకలు, కావిటీస్, రేడియాలు, డాటమ్లు, టాలరెన్స్లు, స్ట్రెయిట్నెస్, ట్విస్ట్ మరియు టార్గెట్ మాస్ను ఒక్కో పొడవుకు చేర్చండి.
- పూర్తి సూత్రాన్ని అందించండి.పాలిమర్ గ్రేడ్, కలప రకం మరియు కంటెంట్, మినరల్ ఫిల్లర్, లూబ్రికెంట్, కప్లింగ్ ఏజెంట్, స్టెబిలైజర్, పిగ్మెంట్, రీసైకిల్ కంటెంట్ మరియు ఏదైనా ఫోమింగ్ లేదా క్యాప్-లేయర్ సిస్టమ్ను జాబితా చేయండి.
- మెటీరియల్ తయారీని వివరించండి.ఎండబెట్టడం, కలపడం, సమ్మేళనం చేయడం, గుళికలు వేయడం, నిల్వ చేయడం, బల్క్ డెన్సిటీ మరియు తేమ-నియంత్రణ సమాచారాన్ని అందించండి.
- వెలికితీత మార్గాన్ని నిర్వచించండి.స్టేట్ సింగిల్ స్క్రూ, సమాంతర జంట, శంఖాకార జంట లేదా టెన్డం; స్క్రూ వ్యాసం; అవుట్పుట్; లైన్ వేగం; వడపోత; సాధారణ ఒత్తిడి; మరియు ఉష్ణోగ్రత విండో.
- మెకానికల్ ఇంటర్ఫేస్ను నియంత్రించండి.ఫ్లాంజ్, రిజిస్టర్, బోల్ట్ సర్కిల్, మెల్ట్ ఇన్లెట్, సీలింగ్ ఫేస్, సెంటర్ హైట్, సపోర్ట్, లిఫ్టింగ్ మరియు స్పేస్ ఎన్వలప్ను అటాచ్ చేయండి.
- ఎలక్ట్రికల్ మరియు యుటిలిటీ డేటాను జాబితా చేయండి.వోల్టేజ్, ఫ్రీక్వెన్సీ, హీటర్ నియంత్రణ, థర్మోకపుల్ రకం, కేబుల్ ప్రమాణం, శీతలీకరణ-నీటి ఉష్ణోగ్రత, ప్రవాహం, ఒత్తిడి మరియు నాణ్యతను ఇవ్వండి.
- దిగువ లేఅవుట్ను చూపించు.కాలిబ్రేటర్ విభాగాలు, వాక్యూమ్ లేదా వాటర్ కనెక్షన్లు, కూలింగ్ ట్యాంకులు, సపోర్ట్ టేబుల్లు, హాల్-ఆఫ్, ఎంబాసింగ్ యూనిట్, కట్టర్ మరియు అందుబాటులో ఉన్న సర్దుబాటును చేర్చండి.
- ఉపరితల పనిని నిర్వచించండి.ఉత్పత్తి లైన్ను మృదువుగా, చిత్రించబడి, ఇసుకతో లేదా బ్రష్ చేసి వదిలివేసిందా మరియు సెకండరీ ప్రక్రియ ఎంత మెటీరియల్ని తీసివేస్తుందో తెలియజేయండి.
- సరఫరా చేయబడిన ప్రతి భాగాన్ని జాబితా చేయండి.ప్రత్యేక అడాప్టర్, డై బాడీ, ఇన్సర్ట్లు, కాలిబ్రేటర్లు, కూలింగ్ ప్లేట్లు, హీటర్లు, సెన్సార్లు, సీల్స్, ఫాస్టెనర్లు, స్టాండ్లు, టూల్స్ మరియు స్పేర్స్.
- సాంకేతిక ఫైల్ను అభ్యర్థించండి.డ్రాయింగ్లు, మెటీరియల్ల బిల్లు, మెటీరియల్ మరియు ట్రీట్మెంట్ రికార్డులు, తనిఖీ నివేదిక, ఎలక్ట్రికల్ జాబితా, కూలింగ్ రేఖాచిత్రం, మాన్యువల్ మరియు విడిభాగాల జాబితాను చేర్చండి.
- అంగీకార పరీక్ష రాయండి.ఫార్ములా, ప్రొఫైల్, అవుట్పుట్, వేగం, రన్ వ్యవధి, ప్రాసెస్ రికార్డ్లు, నమూనా ఫ్రీక్వెన్సీ, డైమెన్షనల్ పరిమితులు, ఉపరితల నమూనా మరియు పూర్తయిన-ఉత్పత్తి పరీక్షలకు పేరు పెట్టండి.
భర్తీ హెచ్చరిక:కొత్త సెట్ యొక్క ఏకైక నిర్వచనంగా అరిగిపోయిన అచ్చును ఉపయోగించవద్దు. అసలు డ్రాయింగ్లు, మెషిన్-ఇంటర్ఫేస్ కొలతలు, మంచి రిటైన్డ్ ప్రొఫైల్ మరియు రీప్లేస్మెంట్ కోసం కారణాన్ని కలపండి. అరిగిపోయిన ప్రవాహ లక్షణాలను కాపీ చేయడం పాత లోపాన్ని పునరుత్పత్తి చేయవచ్చు.
PVC లేదా WPC బోర్డ్ లైన్ కోసం, సమీక్షించండిPVC బోర్డు కోనికల్ ట్విన్-స్క్రూ బారెల్సాధన ప్యాకేజీతో. అధిక-అవుట్పుట్ లేదా సమ్మేళనం విధుల కోసం, సరిపోల్చండిసహ తిరిగే సమాంతర జంట-స్క్రూ బారెల్మరియు విస్తృతమైనదిసమాంతర జంట-స్క్రూ పరిధి. ఈ లింక్లు పరికరాల ఎంపికకు మద్దతు ఇస్తాయి; తుది ఎంపిక ఇప్పటికీ ఫార్ములా మరియు ప్రక్రియ మార్గంపై ఆధారపడి ఉంటుంది.
నియంత్రిత ఉత్పత్తి రన్తో అచ్చును అంగీకరించండి
కాంపోనెంట్ తనిఖీతో ప్రారంభించండి, ఆపై లైన్లో ఏర్పడే ఫలితాన్ని నిరూపించండి. అంగీకరించిన WPC ఫార్ములా ముఖ్యమైనది ఎందుకంటే వేరే పాలిమర్, కలప కంటెంట్, తేమ స్థితి లేదా కందెన వ్యవస్థ ఒత్తిడి, ఉపరితలం మరియు డైమెన్షనల్ రికవరీని మార్చగలవు.
| అంగీకార దశ | ఏమి ధృవీకరించాలి | నిలుపుకోవడానికి రికార్డ్ |
|---|---|---|
| పత్రం సమీక్ష | డ్రాయింగ్ రివిజన్లు, కాంపోనెంట్ లిస్ట్, మెటీరియల్ మరియు ట్రీట్మెంట్ స్కోప్, హీటర్లు, సెన్సార్లు, కూలింగ్ సర్క్యూట్లు, స్పేర్స్ మరియు మాన్యువల్లు | సంతకం చేసిన డాక్యుమెంట్ రిజిస్టర్ |
| బెంచ్ తనిఖీ | క్లిష్టమైన ఇంటర్ఫేస్లు, రిజిస్టర్లు, ఓపెనింగ్లు, ఇన్సర్ట్లు, సీలింగ్ ఫేసెస్, ఫాస్టెనర్లు, ఫ్లో సర్ఫేసెస్ మరియు అసెంబ్లీ ఓరియంటేషన్ | డైమెన్షనల్ మరియు విజువల్ రిపోర్ట్ పార్ట్ నంబర్లతో ముడిపడి ఉంది |
| సంస్థాపన | మధ్య ఎత్తు, ఫ్లేంజ్ ఫిట్, సపోర్ట్, లిఫ్టింగ్ యాక్సెస్, హీటర్ వైరింగ్, సెన్సార్లు, వాటర్ కనెక్షన్లు మరియు కాలిబ్రేటర్లకు అలైన్మెంట్ | ఇన్స్టాలేషన్ చెక్లిస్ట్ మరియు ఫోటోగ్రాఫ్లు |
| వేడి-అప్ | జోన్ గుర్తింపు, కంట్రోలర్ ప్రతిస్పందన, సెన్సార్ రీడింగ్, కరెంట్ డ్రా, లీకేజ్ మరియు కూలింగ్-ఛానల్ పరిస్థితి | జోన్ మ్యాప్ మరియు స్థిరీకరించిన రీడింగులు |
| ప్రొడక్షన్ రన్ | ఆమోదించబడిన ఫార్ములా, ఫీడ్ తయారీ, అవుట్పుట్, లైన్ వేగం, ఉష్ణోగ్రతలు, ఒత్తిడి, మోటారు లోడ్, కూలింగ్ మరియు హాల్-ఆఫ్ పరిస్థితులు | సమయ-ఆధారిత ప్రాసెస్ షీట్ మరియు అలాగే ఉంచబడిన ముడి-పదార్థ నమూనా |
| ప్రొఫైల్ తనిఖీ | బయటి కొలతలు, గోడ మరియు పక్కటెముకల విభాగాలు, స్ట్రెయిట్నెస్, ట్విస్ట్, ఉపరితలం, రంగు, పొడవుకు ద్రవ్యరాశి మరియు సంభోగం భాగాలతో సరిపోతాయి | కోత స్థానం మరియు ఉత్పత్తి సమయానికి సంబంధించిన కొలతలు |
| మార్పు మరియు రికవరీ | అంగీకరించిన సర్దుబాటు, సాధారణ స్టాప్ మరియు పునఃప్రారంభం, లేదా రోజువారీ ఉత్పత్తికి ముఖ్యమైనప్పుడు ఒక పరిమాణం లేదా రంగు మార్పు | ఆపరేటర్ సైన్-ఆఫ్ మరియు మిగిలిన చర్య జాబితా |
తుది ఉత్పత్తికి ప్రొఫైల్ కొలతలు కంటే ఎక్కువ పరీక్షలు అవసరం కావచ్చు.ASTM D7031అనేది WPC ఉత్పత్తుల యొక్క యాంత్రిక మరియు భౌతిక లక్షణాలను మూల్యాంకనం చేయడానికి ఒక గైడ్, మరియు వినియోగదారులు అనువర్తనానికి తగిన పరీక్షలను ఎంచుకోవాలని పేర్కొంది.ASTM D7032-21WPC మరియు ప్లాస్టిక్-లంబర్ డెక్ బోర్డులు, మెట్ల ట్రెడ్లు, గార్డ్లు మరియు హ్యాండ్రైల్ల పనితీరు రేటింగ్లను కవర్ చేస్తుంది.
సహజ ఫైబర్-రీన్ఫోర్స్డ్ కాంపోజిట్ డెక్ బోర్డుల కోసం,ISO 16616:2015పరీక్ష పద్ధతులను అందిస్తుంది, అయితేISO 19821:2017చిరునామాల పరిధి రేటింగ్. ఒప్పందాన్ని వ్రాయడానికి ముందు వర్తించే ఎడిషన్, జాతీయ కోడ్ మరియు ఉత్పత్తి పరిధిని నిర్ధారించండి. అచ్చు తుది ఉత్పత్తి యొక్క సమ్మతిని కలిగి ఉండదు.
మా ఫ్యాక్టరీ వీక్షణ:ఉత్తమ హ్యాండోవర్ అనేది స్థిరమైన ప్రక్రియ విండో మరియు గుర్తించదగిన నమూనాల సమితి. మేము ఏ ఫార్ములా నడిచింది, లైన్ ఎంత వేగంగా కదిలింది, ఒత్తిడి ఎక్కడ స్థిరపడింది, శీతలీకరణ ఎలా సెట్ చేయబడింది మరియు ప్రతి నమూనా ఎప్పుడు కత్తిరించబడింది అని తెలుసుకోవాలనుకుంటున్నాము. ఒక టేబుల్పై ఉంచిన ఒక మంచి-కనిపించే బోర్డు లైన్ దానిని పునరావృతం చేస్తుందో లేదో వివరించలేదు.

తరచుగా అడిగే ప్రశ్నలు
WPC ఎక్స్ట్రూషన్ అచ్చును కోట్ చేయడానికి ఏ సమాచారం అవసరం?
టాలరెన్స్లు, పూర్తి WPC ఫార్ములా, మెటీరియల్ తయారీ పద్ధతి, ఎక్స్ట్రూడర్ మరియు అడాప్టర్ వివరాలు, టార్గెట్ అవుట్పుట్ మరియు లైన్ వేగం, కూలింగ్ మరియు హాల్-ఆఫ్ లేఅవుట్, ఉపరితల అవసరాలు, మార్పు ప్రణాళిక, అందుబాటులో ఉన్న యుటిలిటీలు మరియు కొలవగల అంగీకార పరీక్షతో తుది ప్రొఫైల్ డ్రాయింగ్ను పంపండి. భౌతిక ఉత్పత్తి నమూనా ఉపయోగకరంగా ఉంటుంది, కానీ అది నియంత్రిత డ్రాయింగ్ను భర్తీ చేయకూడదు.
ఒక WPC అచ్చు PE, PP మరియు PVC-ఆధారిత కలప మిశ్రమాలను అమలు చేయగలదా?
అదే పూర్తి ఆకారం పదార్థాలను పరస్పరం మార్చుకోదు. PE, PP మరియు PVC-ఆధారిత WPC సూత్రీకరణలు ప్రవాహం, ఉష్ణోగ్రత విండో, లూబ్రికేషన్, డ్రాడౌన్ మరియు శీతలీకరణ ప్రతిస్పందనలో విభిన్నంగా ఉంటాయి. ఒక టూలింగ్ బాడీ మరియు ప్రత్యేక ఇన్సర్ట్లు ఆచరణాత్మకంగా ఉన్నాయా లేదా అంకితమైన సాధనం సురక్షితమైనదా అని నిర్ణయించే ముందు మేము ఖచ్చితమైన ఫార్ములా మరియు ప్రాసెసింగ్ మార్గాన్ని సమీక్షిస్తాము.
WPC ఎక్స్ట్రూషన్ అచ్చు కాలిబ్రేటర్ను కలిగి ఉందా?
కోట్ చేసిన పరిధి తప్పక చెప్పాలి. ఎక్స్ట్రూషన్ డై హాట్ మెల్ట్ను ఆకృతి చేస్తుంది, అయితే క్యాలిబ్రేటర్, శీతలీకరణ విభాగాలు మరియు హాల్-ఆఫ్ ప్రొఫైల్ను చల్లబరుస్తుంది మరియు స్థిరీకరిస్తుంది. డై, అడాప్టర్లు, కాలిబ్రేటర్లు, కూలింగ్ ప్లేట్లు, సీల్స్, హీటర్లు, సెన్సార్లు మరియు మార్పు భాగాలను గుర్తించే లైన్-ఐటెమ్ టూలింగ్ జాబితా కోసం అడగండి.
WPC ప్రొఫైల్ అచ్చు తర్వాత ఎందుకు ట్విస్ట్ లేదా విల్లు?
ట్విస్ట్ లేదా విల్లు అసమాన డై ఫ్లో, అసమతుల్య గోడ లేదా వెబ్ విభాగాలు, అసమాన శీతలీకరణ, కాలిబ్రేటర్ అమరిక, అస్థిర అవుట్పుట్, నాన్యూనిఫాం ఉష్ణోగ్రత లేదా తప్పుగా అమర్చబడిన హాల్-ఆఫ్ నుండి రావచ్చు. అనేక వేరియబుల్స్ సర్దుబాటు చేయడానికి ముందు వక్రీకరణ యొక్క దిశ మరియు సమయాన్ని కొలవండి. పూర్తి ఏర్పాటు మరియు శీతలీకరణ వ్యవస్థను తనిఖీ చేయాలి.
WPC అచ్చుల కోసం నన్హయ్య ఏ మెటీరియల్ని ఉపయోగిస్తాడు?
నన్హయ్య యొక్క WPC అచ్చు పేజీ ఉక్కును జాబితా చేస్తుంది మరియు గట్టిపడిన మరియు మెరుగుపెట్టిన ఉపరితలాలతో అధిక-శక్తి మిశ్రమం ఉక్కును వివరిస్తుంది. ప్రతి అచ్చు CNC యంత్రంతో మరియు ఐచ్ఛిక శీతలీకరణ ఛానెల్లతో వేడి చికిత్స చేయబడుతుంది. ఆమోదించబడిన కొటేషన్ ప్రాజెక్ట్ కోసం ఖచ్చితమైన గ్రేడ్, చికిత్స పరిధి, ఫ్లో-ఉపరితల ముగింపు మరియు తనిఖీ రికార్డులను గుర్తించాలి.
ఖాళీగా ఉన్న WPC డెక్కింగ్ ప్రొఫైల్ను ఎలా పేర్కొనాలి?
బయటి కొలతలు, గోడ మరియు పక్కటెముకల మందాలు, కుహరం జ్యామితి, రేడియాలు, క్రిటికల్ టాలరెన్స్లు, కనిపించే ముఖాలు, ఎంబాసింగ్ లేదా సాండింగ్ భత్యం, పొడవుకు లక్ష్య ద్రవ్యరాశి మరియు తుది ఉత్పత్తి పరీక్ష ప్రమాణంతో పూర్తి క్రాస్-సెక్షన్ను అందించండి. ఏ కొలతలు క్రియాత్మకంగా ఉన్నాయో గుర్తించండి, తద్వారా సర్దుబాటు ఎక్కడ చాలా ముఖ్యమైనదో టూలింగ్ తయారీదారుకు తెలుసు.
అచ్చు WPC డెక్కింగ్ స్టాండర్డ్ సమ్మతికి హామీ ఇవ్వగలదా?
సంఖ్య. అచ్చు ప్రొఫైల్ నిర్మాణాన్ని నియంత్రిస్తుంది, అయితే తుది ఉత్పత్తి పనితీరు కూడా ఫార్ములా, సమ్మేళనం, తేమ నియంత్రణ, వెలికితీత పరిస్థితులు, శీతలీకరణ మరియు ఉత్పత్తి నాణ్యత వ్యవస్థపై ఆధారపడి ఉంటుంది. తయారీదారు ఎంచుకున్న ASTM, ISO లేదా జాతీయ ప్రమాణం వంటి వర్తించే అవసరాలకు పూర్తి డెక్కింగ్ను తప్పనిసరిగా పరీక్షించాలి.
WPC ఎక్స్ట్రూషన్ అచ్చును ఎలా అంగీకరించాలి?
ఆమోదించబడిన డ్రాయింగ్లు, మెటీరియల్లు, ట్రీట్మెంట్, ఇంటర్ఫేస్లు, హీటర్లు, సెన్సార్లు, ఫ్లో సర్ఫేస్లను తనిఖీ చేయండి మరియు ముందుగా భాగాలను మార్చండి. ఆపై పేరున్న ప్రొఫైల్, అవుట్పుట్ మరియు లైన్ వేగంతో అంగీకరించిన ఉత్పత్తి సూత్రాన్ని అమలు చేయండి. ప్రక్రియ పరిస్థితులను రికార్డ్ చేయండి మరియు చల్లబడిన ప్రొఫైల్ యొక్క కొలతలు, గోడ మరియు పక్కటెముకల విభాగాలు, స్ట్రెయిట్నెస్, ట్విస్ట్, ఉపరితలం, పొడవుకు ద్రవ్యరాశి మరియు ఉత్పత్తి స్పెసిఫికేషన్ ద్వారా అవసరమైన ఏవైనా పరీక్షలను కొలవండి.
నన్హయ్య యొక్క ప్రస్తుత WPC అచ్చు, స్క్రూ-బారెల్, పరికరాలు మరియు సేవా పేజీల నుండి సాంకేతిక కంటెంట్ సిద్ధం చేయబడింది. బాహ్య సాంకేతిక మద్దతు అధికారిక USDA, ASTM మరియు ISO మూలాధారాలకు పరిమితం చేయబడింది. తుది సాధన కొలతలు, పదార్థాలు, చికిత్స, లైన్ స్కోప్ మరియు అంగీకార ప్రమాణాలు ఆమోదించబడిన ప్రాజెక్ట్ పత్రాలచే నియంత్రించబడతాయి.