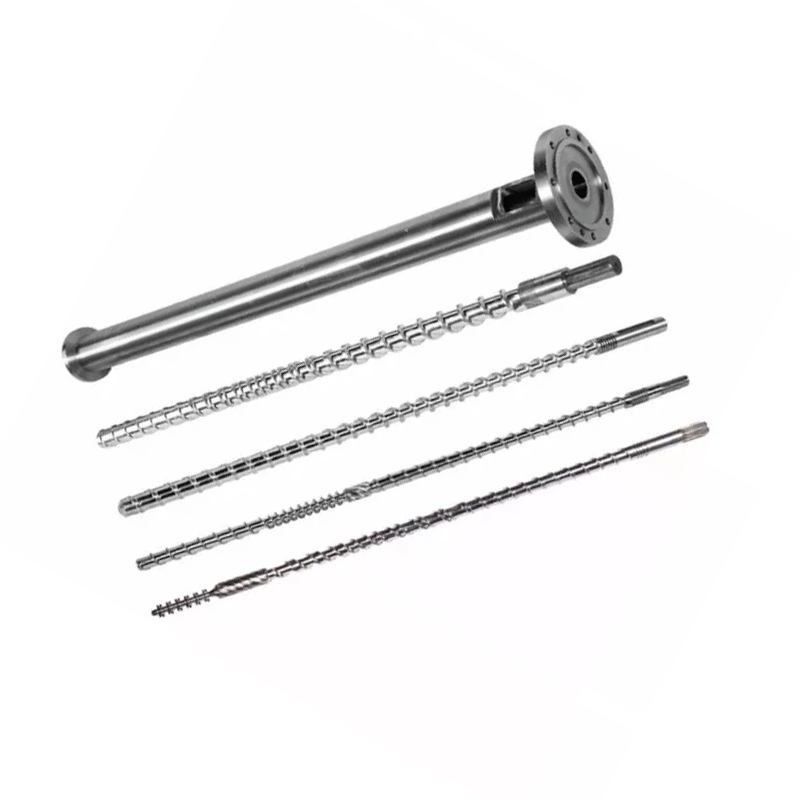
పైప్ డై హెడ్ తప్పనిసరిగా నామమాత్రపు వ్యాసం కంటే ఎక్కువగా సరిపోతుంది. ఇది పాలిమర్, ఫార్ములేషన్, పైప్ స్టాండర్డ్, అవుట్పుట్, ఎక్స్ట్రూడర్ కనెక్షన్, కాలిబ్రేషన్ సిస్టమ్ మరియు మీ ఆపరేటర్లు పరిమాణాలను మార్చే విధానానికి సరిపోలాలి. ఈ గైడ్ ఆ ఇన్పుట్లను PVC, PE, CPVC, PP మరియు PPR పైప్ ఉత్పత్తి కోసం కొనుగోలు స్పెసిఫికేషన్గా మారుస్తుంది.


కొనడానికి aపైపు వెలికితీత డై తల, సరఫరాదారుకు ఐదు సరిపోలిన డేటా సెట్లను పంపండి: పదార్థం మరియు సూత్రీకరణ; పైపు ప్రమాణం, వ్యాసం మరియు గోడ పరిధి; అవుట్పుట్ మరియు లైన్ వేగం; ఎక్స్ట్రూడర్ ఫ్లేంజ్ మరియు మెల్ట్-ఇన్లెట్ ఇంటర్ఫేస్; మరియు దిగువ కాలిబ్రేటర్, వాక్యూమ్, కూలింగ్ మరియు హాల్-ఆఫ్ అమరిక. "PVC పైపు, 110 mm" మాత్రమే ఇచ్చే అభ్యర్థన ఇంజనీరింగ్ కోసం సిద్ధంగా లేదు.
అత్యంత ముఖ్యమైన కాంట్రాక్ట్ పాయింట్ అంగీకార పరిస్థితి. అసలు ఉత్పత్తి పదార్థం, పైపు పరిమాణం, స్థిరమైన అవుట్పుట్, లైన్ వేగం, తాపన మరియు సెన్సార్ సెటప్, అనుమతించదగిన గోడ వైవిధ్యం, వెలుపలి వ్యాసం, ఓవాలిటీ, ఉపరితల స్థితి మరియు అవసరమైన ఉత్పత్తి పరీక్షలకు పేరు పెట్టండి. డై హెడ్ హాట్ మెల్ట్ను ఆకృతి చేస్తుంది, కానీ అది అంతిమంగా చల్లబడిన పైపుకు హామీ ఇవ్వదు.
మొదటి నిర్ణయం డై వ్యాసం కాదు
మొదటి నిర్ణయం ఉత్పత్తి ఎన్వలప్. ఒక తల సమీపంలోని పరిమాణాల సమూహాన్ని మార్చగల డైస్ మరియు మాండ్రెల్స్తో అమలు చేయవచ్చు. చాలా విస్తృత పరిమాణ పరిధి ప్రవాహం, నివాస సమయం, సర్దుబాటు, తల ఒత్తిడి మరియు మార్పు పనిలో రాజీలను కలిగిస్తుంది. సరైన శ్రేణి పదార్థం మరియు రేటుపై ఆధారపడి ఉంటుంది, శరీరానికి భౌతికంగా సరిపోయే ఇన్సర్ట్లపై మాత్రమే కాదు.
మేము ప్రతి విచారణను మూడు సరిహద్దులుగా విభజిస్తాము. ఉత్పత్తి సరిహద్దు పైపు పదార్థం, ప్రామాణిక, వ్యాసం మరియు గోడను కవర్ చేస్తుంది. ప్రక్రియ సరిహద్దు అవుట్పుట్, వేగం, ఉష్ణోగ్రత మరియు పీడనాన్ని కవర్ చేస్తుంది. మెకానికల్ సరిహద్దు ఫ్లేంజ్, సెంటర్లైన్, హీటర్లు, సెన్సార్లు, ట్రైనింగ్ మరియు డౌన్స్ట్రీమ్ పొజిషన్ను కవర్ చేస్తుంది.
| కొనుగోలుదారు ఇన్పుట్ | ఇది డై హెడ్ను ఎందుకు మారుస్తుంది | సాక్ష్యం పంపాలి |
|---|---|---|
| పాలిమర్ మరియు పూర్తి ఫార్ములా | స్నిగ్ధత, వేడి సున్నితత్వం, స్లిప్, దుస్తులు, తుప్పు ప్రమాదం, నివాస-సమయ పరిమితి మరియు శుభ్రపరిచే పద్ధతిని మారుస్తుంది | రెసిన్ గ్రేడ్ డేటా షీట్, సూత్రీకరణ శాతాలు మరియు నమూనా |
| పైప్ ప్రమాణం మరియు అప్లికేషన్ | లైన్ తప్పనిసరిగా ఉత్పత్తి చేసి పరీక్షించాల్సిన తుది ఉత్పత్తిని నిర్వచిస్తుంది | ఖచ్చితమైన ప్రామాణిక సంఖ్య, ఎడిషన్, మార్కెట్ మరియు అంతర్గత డ్రాయింగ్ |
| OD, గోడ, SDR లేదా షెడ్యూల్ పరిధి | కంకణాకార ప్రవాహ ప్రాంతం, సాధన కుటుంబం మరియు ఆచరణాత్మక మార్పు-భాగ పరిధిని సెట్ చేస్తుంది | కనిష్ట, సాధారణ మరియు గరిష్ట ఉత్పత్తులతో సైజు పట్టిక |
| నికర అవుట్పుట్ మరియు లైన్ వేగం | ప్రవాహ వేగం, పీడనం, హీటింగ్ లోడ్, నివాస సమయం మరియు దిగువ శీతలీకరణ డిమాండ్ను మారుస్తుంది | ప్రతి క్లిష్టమైన పరిమాణానికి స్థిరంగా విక్రయించదగిన kg/h |
| ఎక్స్ట్రూడర్ మరియు అడాప్టర్ ఇంటర్ఫేస్ | ఇన్లెట్ జ్యామితి, బోల్ట్ నమూనా, రిజిస్టర్, సీల్, మధ్య ఎత్తు మరియు మద్దతును నిర్ణయిస్తుంది | ఇప్పటికే ఉన్న మెషీన్ యొక్క నియంత్రిత డ్రాయింగ్ మరియు కొలిచిన ఫోటోలు |
| అమరిక మరియు శీతలీకరణ వ్యవస్థ | డ్రాడౌన్, ఫైనల్ OD, ఓవాలిటీ, వాల్ డిస్ట్రిబ్యూషన్ మరియు స్టార్ట్-అప్ ప్రవర్తనను ప్రభావితం చేస్తుంది | కాలిబ్రేటర్ డ్రాయింగ్లు, వాక్యూమ్ ట్యాంక్ డేటా, శీతలీకరణ పొడవు మరియు హాల్-ఆఫ్ స్థానం |
| మార్పిడి ప్రణాళిక | ఏ భాగాలు తొలగించగలవో, అవి ఎలా కేంద్రీకృతమై ఉన్నాయి మరియు ఆపరేటర్లు వాటిని ఎంత సురక్షితంగా నిర్వహిస్తారో నిర్ణయిస్తుంది | ఫ్రీక్వెన్సీ, క్లీనింగ్ పద్ధతి, క్రేన్ కెపాసిటీ మరియు టార్గెట్ డౌన్టైమ్ని మార్చండి |
మా ఫ్యాక్టరీ వీక్షణ:మేము నామమాత్రపు పైపు వ్యాసాన్ని తగినంత డై-హెడ్ స్పెసిఫికేషన్గా పరిగణించము. కొనుగోలుదారు మాకు రెసిన్ పేరు మరియు OD మాత్రమే ఇస్తే, మేము ఫ్లో పాత్ను ఫిక్సింగ్ చేసే ముందు వాల్ సిరీస్, ఫార్ములా, అవుట్పుట్, ఎక్స్ట్రూడర్ ఇంటర్ఫేస్ మరియు సైజింగ్ పద్ధతిని అడుగుతాము. తప్పిపోయిన ఇన్పుట్ల ఆధారంగా వేగవంతమైన కొటేషన్ సాధారణంగా సమాధానం లేని ప్రశ్నలను కమీషన్లోకి తరలిస్తుంది.



పూర్తయిన పైప్ ప్రమాణంతో ప్రారంభించండి
డై హెడ్ అనేది ఉత్పత్తి సాధనం. ఇది పైప్ సర్టిఫికేషన్ కాదు. కొనుగోలుదారు ఖచ్చితమైన ఉత్పత్తి ప్రమాణం మరియు ఎడిషన్ను గుర్తించాలి, అయితే సరఫరాదారు పైపు కవరును ఫ్లో పాత్, టూలింగ్ సెట్ మరియు సర్దుబాటు పద్ధతిలోకి అనువదించాలి. తుది సమ్మతి దాని మార్కెట్ మరియు అప్లికేషన్ కోసం అవసరమైన పరీక్షల ద్వారా పూర్తయిన పైపుపై నిరూపించబడింది.
సాధారణ నీటి-పైపు ప్రాజెక్టుల కోసం, మూడు ఉపయోగకరమైన అధికారిక సూచనలు ఉన్నాయిPVC-U పైపుల కోసం ISO 1452-2:2009, PE పైపుల కోసం ISO 4427-2:2019మరియుISO 15874-2:2013 వేడి మరియు చల్లని నీటి సంస్థాపనలలో ఉపయోగించే PP పైపుల కోసం. ఒప్పందం సిద్ధమైనప్పుడు ప్రస్తుత ఎడిషన్, సవరణలు మరియు జాతీయ స్వీకరణను తనిఖీ చేయండి.
| పైప్ కుటుంబం | అధికారిక ప్రారంభ సూచన | డై-హెడ్ RFQకి ఇంకా అవసరమైన సమాచారం |
|---|---|---|
| PVC-U పీడన పైపు | ISO 1452-2 లేదా అవసరమైన జాతీయ సమానమైనది | PVC డ్రై-బ్లెండ్ ఫార్ములా, పైప్ సిరీస్, నామమాత్రపు OD, వాల్ టేబుల్, సాకెటింగ్ భత్యం, అవుట్పుట్, లైన్ వేగం మరియు ఉపరితల అవసరాలు |
| PE ఒత్తిడి పైపు | ISO 4427-2 లేదా అవసరమైన జాతీయ సమానమైనది | ఖచ్చితమైన PE సమ్మేళనం, SDR పరిధి, OD పరిధి, ఘన లేదా సహ-ఎక్స్ట్రూడెడ్ నిర్మాణం, స్ట్రిప్ లేదా లేయర్ అమరిక, అవుట్పుట్ మరియు శీతలీకరణ వ్యవస్థ |
| PP లేదా PPR వేడి మరియు చల్లని నీటి పైపు | ISO 15874-2 లేదా అవసరమైన జాతీయ సమానమైనది | ఖచ్చితమైన PP గ్రేడ్, పైప్ డైమెన్షన్ క్లాస్, సర్వీస్ అప్లికేషన్, లేయర్ నిర్మాణం, వ్యాసం మరియు గోడ పరిధి, అవుట్పుట్ మరియు క్రమాంకనం పద్ధతి |
| ఎలక్ట్రికల్ కండ్యూట్ లేదా పారిశ్రామిక గొట్టాలు | కొనుగోలుదారు వర్తించే జాతీయ, పరిశ్రమ లేదా కస్టమర్ స్పెసిఫికేషన్ | మెటీరియల్ ఫార్ములా, దృఢత్వం లేదా క్రియాత్మక లక్ష్యం, జ్యామితి, రంగు, ముద్రణ లేదా గీత, పరీక్ష ప్రణాళిక మరియు అనుమతించదగిన ఉపరితల లోపాలు |
RFQలో "అంతర్జాతీయ ప్రమాణాల ప్రకారం" అని వ్రాయవద్దు.పత్రం, భాగం, ఎడిషన్ మరియు స్థానిక స్వీకరణకు పేరు పెట్టండి. ఆపై మీ పూర్తి-పైప్ డ్రాయింగ్ మరియు తనిఖీ ప్రణాళికను అటాచ్ చేయండి. సారూప్య నామమాత్రపు పరిమాణాలు వేర్వేరు గోడ పరిధులు, పరీక్ష పరిస్థితులు మరియు గుర్తింపు అవసరాలను కలిగి ఉంటాయి.
మరొక విభజన ముఖ్యమైనది. త్రాగునీటి ఆమోదం పూర్తి పైపింగ్ ఉత్పత్తి మరియు దాని తడిసిన పదార్థాలకు సంబంధించినది. నన్హయ్య నుండి డై హెడ్ని ఆర్డర్ చేయడం వలన కొనుగోలుదారు యొక్క పైపుకు త్రాగునీటి ఆమోదం బదిలీ చేయబడదు. రెసిన్ ఆమోదం, సమ్మేళనం నియంత్రణ, ఉత్పత్తి రికార్డులు మరియు థర్డ్-పార్టీ సర్టిఫికేషన్ పైపు తయారీదారుల సమ్మతి వ్యవస్థలో భాగంగా ఉంటాయి.
PVC లేదా PE మాత్రమే కాకుండా అసలు ఫార్ములాను పేర్కొనండి
నన్హయ్య యొక్కపైపు వెలికితీత డై తలసంకలితాలు, PE, CPVC మరియు PPతో PVC కోసం అందించబడుతుంది. ఆ పేర్లు భౌతిక కుటుంబాలను నిర్వచించాయి. మెల్ట్ స్నిగ్ధత, పూరక లోడింగ్, స్టెబిలైజర్ సిస్టమ్, రీసైకిల్ చేసిన కంటెంట్, ప్రాసెసింగ్ విండో లేదా ప్లేట్ అవుట్ ధోరణిని అవి మాకు చెప్పవు.
PVC కోసం, బరువు మరియు మిక్సింగ్ కండిషన్ ఆధారంగా పూర్తి డ్రై-బ్లెండ్ రెసిపీని పంపండి. కాల్షియం కార్బోనేట్ స్థాయి మరియు కణ చికిత్స, లూబ్రికెంట్ బ్యాలెన్స్, స్టెబిలైజర్ సిస్టమ్, ఇంపాక్ట్ మాడిఫైయర్, ప్రాసెసింగ్ ఎయిడ్, పిగ్మెంట్ మరియు రీవర్క్ శాతం అన్నీ గోడ రూపాన్ని, తల ఒత్తిడి మరియు డిపాజిట్ ప్రవర్తనను మార్చగలవు.
PE లేదా PPR కోసం, ఖచ్చితమైన సమ్మేళనం గ్రేడ్ మరియు ప్రస్తుత సరఫరాదారు డేటా షీట్ను పంపండి. ఆ గ్రేడ్, సాంద్రత, సంకలనాలు, కార్బన్-బ్లాక్ లేదా కలర్ సిస్టమ్, రీగ్రైండ్ పరిమితి మరియు గుర్తింపు చారలు లేదా ఫంక్షనల్ లేయర్లు సహ-ఎక్స్ట్రూడెడ్ కోసం ప్రచురించబడిన మెల్ట్ మాస్-ఫ్లో లేదా స్నిగ్ధత సమాచారాన్ని చేర్చండి.
PVC మరియు CPVC
వేడి చరిత్ర మరియు నివాస సమయం దగ్గరి శ్రద్ధ అవసరం. ప్రవాహ మార్గం అనవసరమైన హోల్డ్-అప్ను నివారించాలి మరియు హీటింగ్ ప్లాన్ తప్పనిసరిగా నియంత్రిత ప్రారంభం మరియు శుభ్రతకు మద్దతు ఇవ్వాలి. తయారీకి ముందు ఫార్ములా మార్పులను బహిర్గతం చేయాలి.
PE
గ్రేడ్, మెల్ట్ స్ట్రెంత్, అవుట్పుట్ మరియు కూలింగ్ కెపాసిటీ కలిసి పనిచేస్తాయి. అధిక-అవుట్పుట్ PE హెడ్కు స్థిరమైన చుట్టుకొలత ప్రవాహం మరియు తగిన పరిమాణ వ్యవస్థ అవసరం, పెద్ద కంకణాకార గ్యాప్ కాదు.
PP మరియు PPR
ఖచ్చితమైన రెసిన్ మరియు సేవా ఉత్పత్తిని పేర్కొనండి. వేడి మరియు చల్లటి నీటి పైపు, పారిశ్రామిక ట్యూబ్ మరియు బహుళస్థాయి నిర్మాణాలకు వేర్వేరు సాధనాలు, శీతలీకరణ మరియు అంగీకార పరిస్థితులు అవసరమవుతాయి.
మా ఫ్యాక్టరీ వీక్షణ:టూలింగ్ ఆమోదించబడిన తర్వాత ఉత్పత్తి బృందం పూరక, రెసిన్ గ్రేడ్ లేదా రీసైకిల్ శాతాన్ని మార్చినప్పుడు, డై అకస్మాత్తుగా సరికాదు. ప్రక్రియ ఇన్పుట్ మార్చబడింది. మేము సాంకేతిక ఒప్పందంపై సూచన సూత్రీకరణను రికార్డ్ చేస్తాము కాబట్టి భవిష్యత్ ట్రబుల్షూటింగ్ తెలిసిన పరిస్థితి నుండి ప్రారంభమవుతుంది.

డై ఓపెనింగ్ చివరి పైపు పరిమాణం కాదు
వేడి కంకణాకార కరుగు డైని వదలదు మరియు జ్యామితీయంగా స్థిరంగా ఉంటుంది. ఇది నిష్క్రమణ వద్ద ఉబ్బి, హాల్-ఆఫ్ కింద క్రిందికి లాగవచ్చు, కాలిబ్రేటర్ను సంప్రదించవచ్చు, శీతలీకరణ సమయంలో కుంచించుకుపోతుంది మరియు దాని ఉష్ణోగ్రత సమానమైనప్పుడు మారుతూ ఉంటుంది. అందుకే నామమాత్రపు 110 mm పైపు స్వయంచాలకంగా 110 mm డై ఓపెనింగ్ను ఉపయోగించదు.
తుది ఫలితం సిస్టమ్ నుండి వస్తుంది: ఎక్స్ట్రూడర్ అవుట్పుట్, మెల్ట్ టెంపరేచర్ మరియు ప్రెజర్, డై అండ్ మాండ్రెల్ జ్యామితి, చుట్టుకొలత హీట్ బ్యాలెన్స్, సెంటరింగ్, ఎయిర్ పాత్, కాలిబ్రేటర్, వాక్యూమ్, కూలింగ్ మరియు హాల్-ఆఫ్ స్పీడ్. ఈ భాగాలను వేర్వేరు సరఫరాదారుల నుండి కొనుగోలు చేసినట్లయితే, కొనుగోలుదారు ఒక నియంత్రిత ఇంటర్ఫేస్ డ్రాయింగ్ మరియు ఒక అంగీకార బాధ్యత మాతృకను కేటాయించాలి.
| నియంత్రణ మూలకం | ఇది నేరుగా ప్రభావితం చేసేది | అది ఒంటరిగా నిరూపించలేనిది |
|---|---|---|
| డై మరియు మాండ్రెల్ ప్రవాహ మార్గం | కంకణాకార కరిగే పంపిణీ, ఒత్తిడి నష్టం, నివాస ప్రవర్తన మరియు ప్రారంభ ట్యూబ్ ఆకారం | చివరి చల్లని OD, గోడ, ఓవాలిటీ లేదా ఒత్తిడి పనితీరు |
| మాండ్రెల్ కేంద్రీకృత సర్దుబాటు | ప్రారంభ చుట్టుకొలత గ్యాప్ మరియు గోడ పంపిణీ యొక్క దిద్దుబాటు | ఉష్ణోగ్రత, ప్రవాహం లేదా దిగువ అమరిక డ్రిఫ్టింగ్లో ఉన్నప్పుడు స్థిరమైన ఫలితం |
| హీటర్-జోన్ అమరిక | తల చుట్టూ మరియు వెంట ఉష్ణ నియంత్రణ | నిర్వచించబడిన కొలత పద్ధతి లేకుండా వాస్తవ కరిగే ఉష్ణోగ్రత |
| కాలిబ్రేటర్ మరియు వాక్యూమ్ ట్యాంక్ | బాహ్య పరిమాణం, ప్రారంభ శీతలీకరణ మరియు ఆకృతి మద్దతు | ఇన్కమింగ్ మెల్ట్ ట్యూబ్ అస్థిరంగా ఉన్నప్పుడు ఏకరీతి గోడ |
| శీతలీకరణ వ్యవస్థ | ఘనీభవన రేటు, డైమెన్షనల్ స్థిరత్వం మరియు అవశేష ఉష్ణ తొలగింపు | నీటి ఉష్ణోగ్రత లేదా ప్రవాహం అనియంత్రితంగా ఉన్నప్పుడు మంచి జ్యామితి |
| హాల్-ఆఫ్ | లైన్ వేగం, డ్రాడౌన్ మరియు స్థిరమైన రవాణా | పుల్లర్ తప్పుగా అమర్చబడినప్పుడు లేదా వేగం హెచ్చుతగ్గులకు గురైనప్పుడు సరైన కొలతలు |
ఉపయోగకరమైన పరిమాణ నియమం:అతిచిన్న మరియు అతిపెద్ద పైపును పేర్కొనండి, కానీ కష్టమైన ఆపరేటింగ్ మూలల చుట్టూ ఇంజనీర్. ఇవి తరచుగా అధిక అవుట్పుట్లో అతిపెద్ద పైపు, అధిక లైన్ వేగంతో సన్నని గోడ, నివాస సమయాన్ని పెంచే తక్కువ-అవుట్పుట్ చిన్న పరిమాణం మరియు గట్టి గోడ లేదా ఉపరితల అవసరాలు కలిగిన ఉత్పత్తి.


నన్హయ్య దాని పైప్ డై-హెడ్ రేంజ్లో సర్దుబాటు చేయగల మాండ్రెల్స్, కూలింగ్-ఛానల్ ఎంపికలు మరియు రీప్లేస్ చేయగల లైనర్లను అందిస్తుంది. నిర్దిష్ట కారణం కోసం ఆ ఎంపికలను ఉపయోగించండి. ఆపరేటర్లు పునరావృతమయ్యే కేంద్రీకరణ పద్ధతిని కలిగి ఉన్నప్పుడు సర్దుబాటు ఉపయోగకరంగా ఉంటుంది. రీప్లేసబుల్ వేర్ కాంపోనెంట్లు వాటి పరిధి, విడి పరిమాణం మరియు భర్తీ విధానం స్పష్టంగా ఉన్నప్పుడు ఉపయోగకరంగా ఉంటాయి.
మ్యాచింగ్ ప్రారంభించే ముందు ఎక్స్ట్రూడర్ ఇంటర్ఫేస్ను లాక్ చేయండి
పైప్ డై అద్భుతమైన అంతర్గత ప్రవాహ మార్గాన్ని కలిగి ఉంటుంది మరియు ఇన్లెట్, రిజిస్టర్, బోల్ట్ నమూనా, సీల్ లేదా మధ్య ఎత్తును ఊహించినందున ఇన్స్టాల్ చేయడంలో ఇప్పటికీ విఫలమవుతుంది. మెషిన్ డ్రాయింగ్లు పాతవి, సవరించబడినవి లేదా అందుబాటులో ఉండకపోవచ్చు కాబట్టి ప్రత్యామ్నాయ ప్రాజెక్ట్లు ముఖ్యంగా హాని కలిగిస్తాయి.
మేము మూడు రకాల సాక్ష్యాలను ఇష్టపడతాము: అసలైన నియంత్రిత డ్రాయింగ్, తాజా కొలతలు మరియు స్కేల్ సూచనతో స్పష్టమైన ఫోటోలు. ముగ్గురూ ఏకీభవించనట్లయితే, తయారీ డ్రాయింగ్ విడుదలయ్యే ముందు వివాదాన్ని పరిష్కరించండి.
- ఎక్స్ట్రూడర్ మేక్, మోడల్ మరియు స్క్రూ కాన్ఫిగరేషన్
- స్క్రూ వ్యాసం మరియు రేట్ చేయబడిన అవుట్పుట్ పరిధి
- ఉత్సర్గ లేదా అడాప్టర్ ఫ్లాంజ్ డ్రాయింగ్
- వ్యాసం, లోతు మరియు సహనాన్ని నమోదు చేయండి
- బోల్ట్ పరిమాణం, థ్రెడ్, పిచ్ సర్కిల్ మరియు ఓరియంటేషన్
- సీలింగ్-ఫేస్ జ్యామితి మరియు రబ్బరు పట్టీ పద్ధతి
- మెల్ట్-ఇన్లెట్ వ్యాసం మరియు పరివర్తన పొడవు
- అవసరమైన బ్రేకర్ ప్లేట్ లేదా స్క్రీన్ ఇంటర్ఫేస్
- ప్రెజర్ సెన్సార్ పోర్ట్ పరిమాణం మరియు స్థానం
- మెల్ట్-ఉష్ణోగ్రత సెన్సార్ రకం మరియు చొప్పించడం
- హీటర్ వోల్టేజ్, ఫ్రీక్వెన్సీ, పవర్ మరియు కనెక్టర్లు
- థర్మోకపుల్ రకం మరియు కంట్రోలర్ అనుకూలత
- డై-హెడ్ మధ్య ఎత్తు మరియు ప్రవాహ దిశ
- మద్దతు ఫ్రేమ్, చక్రాలు, పట్టాలు లేదా ట్రైనింగ్ పాయింట్లు
- అందుబాటులో సంస్థాపన మరియు నిర్వహణ క్లియరెన్స్
- కాలిబ్రేటర్ మరియు అమరిక సూచనకు దూరం
నన్హయ్య అనుకూలీకరించదగినదిగా తయారుచేస్తుందిబారెల్ అంచులుమరియు డై-హెడ్ భాగాలు, కాబట్టి అడాప్టర్ను ఇన్స్టాలేషన్ సర్ప్రైజ్గా ఎడమకు బదులుగా తలతో చర్చించవచ్చు. పూర్తి లైన్ ప్రాజెక్ట్ కోసం, ఎంచుకున్న దానితో డై ఇంటర్ఫేస్ను సమలేఖనం చేయండిప్లాస్టిక్ ఎక్స్ట్రూడర్ యంత్రం, నియంత్రణలు మరియు దిగువ పరికరాలు.
మా ఫ్యాక్టరీ వీక్షణ:ఫ్లాంజ్ యొక్క ఫోన్ ఫోటో లేఅవుట్ను అర్థం చేసుకోవడంలో మాకు సహాయపడుతుంది, కానీ అది బోల్ట్ సర్కిల్ను నిర్వచించదు లేదా సరిపోతుందని నమోదు చేయదు. ప్రశ్నలను కనుగొనడానికి మేము ఫోటోను ఉపయోగిస్తాము. లోహాన్ని కత్తిరించడానికి మేము సంతకం చేసిన డ్రాయింగ్ను ఉపయోగిస్తాము. ఆ వ్యత్యాసం మొత్తం ఇన్స్టాలేషన్ను ఆలస్యం చేయకుండా చిన్న ఇంటర్ఫేస్ పొరపాటును నిరోధిస్తుంది.


పదార్థం మరియు శుభ్రపరిచే విధి చుట్టూ నిర్మాణాన్ని ఎంచుకోండి
నన్హయ్య యొక్క అంకితమైన పైప్ డై హెడ్ గట్టిపడిన ఉపరితలాలతో అధిక-బలం కలిగిన అల్లాయ్ స్టీల్ను ఉపయోగిస్తుంది మరియు ఖచ్చితమైన CNC మ్యాచింగ్ మరియు హీట్ ట్రీట్మెంట్ ద్వారా ఉత్పత్తి చేయబడుతుంది. దాని జనరల్బహిష్కరించేవాడు డై తలపేజీ 38CrMoAl, నైట్రిడింగ్ మరియు HV950 నుండి HV1000 వరకు ఉపరితల కాఠిన్యాన్ని జాబితా చేస్తుంది.
ఆ విలువలు ఉపయోగకరమైన ప్రారంభ డేటా, కానీ ఆమోదించబడిన స్పెసిఫికేషన్ ఇప్పటికీ ఖచ్చితమైన కాంపోనెంట్ మెటీరియల్, ట్రీట్మెంట్ స్కోప్, పూర్తి కాఠిన్యం ప్రమాణం, ఫ్లో-ఉపరితల ముగింపు, డైమెన్షనల్ ఇన్స్పెక్షన్ మరియు ఏదైనా తుప్పు అవసరాన్ని గుర్తించాలి. ఒక భాగంపై కాఠిన్యం విలువ ప్రతి ఫాస్టెనర్, హీటర్ కవర్ లేదా నిర్మాణ భాగానికి కాపీ చేయరాదు.
| సేవ పరిస్థితి | సేకరణ ఆందోళన | కొటేషన్లో ఏమి నిర్వచించాలి |
|---|---|---|
| నిండిన PVC | రాపిడి ఖనిజ పూరకం, నిక్షేపాలు మరియు శుభ్రపరిచే ఫ్రీక్వెన్సీ | ఫార్ములా, పూరక స్థాయి, తడిసిన-భాగాల పదార్థం మరియు చికిత్స, మార్చగల-ధరించే పరిధి మరియు శుభ్రపరిచే పద్ధతి |
| CPVC లేదా వేడి-సెన్సిటివ్ సమ్మేళనం | థర్మల్ హిస్టరీ, హోల్డ్-అప్ మరియు మెటీరియల్ డిగ్రేడేషన్ | ప్రాసెసింగ్ విండో, ఫ్లో-పాత్ కాన్సెప్ట్, హీటింగ్ జోన్లు, సెన్సార్ పాయింట్లు, స్టార్ట్-అప్ మరియు షట్డౌన్ విధానం |
| కార్బన్-బ్లాక్ PE | స్థిరమైన పంపిణీ, ఉపరితల నాణ్యత మరియు దీర్ఘ పరుగులు | కాంపౌండ్ గ్రేడ్, అవుట్పుట్ పరిధి, ప్రెజర్ విండో, హీటర్ అమరిక మరియు క్లీనింగ్ యాక్సెస్ |
| రీసైకిల్ కంటెంట్ | కాలుష్యం, స్నిగ్ధత వైవిధ్యం మరియు రాపిడి కణాలు | మూలం, గరిష్ట శాతం, వడపోత ప్రణాళిక, నమూనా, ఊహించిన వైవిధ్యం మరియు అంగీకార పరిమితులు |
| తరచుగా రంగు మార్పులు | హోల్డ్-అప్, యాక్సెస్, చేంజ్-పార్ట్ హ్యాండ్లింగ్ మరియు స్క్రాప్ | రంగు క్రమం, శుభ్రపరిచే పదార్థం, అనుమతించబడిన మార్పు సమయం, ప్రక్షాళన విధానం మరియు తొలగించగల భాగాలు |
కఠినమైనది పూర్తి భౌతిక వ్యూహం కాదు.ఉపరితల కాఠిన్యం, కేస్ డెప్త్, సబ్స్ట్రేట్ మొండితనం, తుప్పు ప్రవర్తన, ముగింపు మరియు మరమ్మత్తు పద్ధతి తప్పనిసరిగా భాగం మరియు ప్రక్రియకు అనుగుణంగా ఉండాలి. ఏమి చికిత్స చేయబడుతోంది, అది ఎలా ధృవీకరించబడింది మరియు ఆర్డర్తో పాటు ఏ తనిఖీ రికార్డు వస్తుంది అనే వివరాలను జాబితా చేయమని సరఫరాదారుని అడగండి.


నన్హయ్యని సమీక్షించండిఉత్పత్తి పరికరాలు, సర్టిఫికెట్లుమరియుసాంకేతిక సేవసరఫరాదారు అర్హత సమయంలో. ఇన్స్టాలేషన్ మార్గదర్శకత్వం మరియు దీర్ఘకాలిక నిర్వహణ సలహాలను అంగీకరించిన మద్దతు పరిధిలో చేర్చవచ్చు.
కొనుగోలు గణనలో పరిమాణ మార్పును భాగం చేయండి
ప్రతి మార్పు క్రేన్తో ముడిపడి ఉంటే, హీటర్లను దెబ్బతీస్తే లేదా పదేపదే ట్రయల్-అండ్-ఎర్రర్ సెంటరింగ్ అవసరమైతే తక్కువ టూలింగ్ ధర ఖరీదైనది. డై మరియు మాండ్రెల్ ఎలా తీసివేయబడతాయి, వేడి భాగాలు ఎక్కడ ఉంచబడతాయి, ఏ ఫాస్టెనర్లు నిర్వహించబడతాయి, అమరిక ఎలా పునరుద్ధరించబడుతుంది మరియు ఏ సీల్స్ లేదా వినియోగ వస్తువులు భర్తీ చేయబడతాయో అడగండి.
| మార్పిడి ప్రశ్న | కొనుగోలుదారు ఎందుకు పట్టించుకోవాలి | కాంట్రాక్ట్ అవుట్పుట్ |
|---|---|---|
| ఏ పరిమాణాలు ఒక శరీరాన్ని పంచుకుంటాయి? | తలలు మరియు మార్పు-భాగాల సెట్ల వాస్తవ సంఖ్యను చూపుతుంది | పైపు OD, గోడ పరిధి మరియు పదార్థం ద్వారా అనుకూలత మాతృక |
| తీసివేయడానికి ముందు ఏమి చల్లబరచాలి? | పనికిరాని సమయం మరియు నిర్వహణ భద్రతను ప్రభావితం చేస్తుంది | వ్రాసిన ఉష్ణోగ్రత మరియు నిర్వహణ విధానం |
| డై మరియు మాండ్రెల్ ఎలా కేంద్రీకృతమై ఉన్నాయి? | ప్రారంభ స్క్రాప్ మరియు గోడ దిద్దుబాటును ప్రభావితం చేస్తుంది | సర్దుబాటు రేఖాచిత్రం, సూచన స్థానాలు మరియు శిక్షణ |
| ఏ సాధనాలు మరియు ట్రైనింగ్ పరికరాలు అవసరం? | అసురక్షిత మెరుగైన నిర్వహణను నిరోధిస్తుంది | టూల్ లిస్ట్, పార్ట్ వెయిట్లు, లిఫ్టింగ్ పాయింట్లు మరియు ఫిక్చర్ డ్రాయింగ్లు |
| రొటీన్ విడిభాగాలు ఏవి? | థ్రెడ్, సీల్, హీటర్ లేదా సెన్సార్ దెబ్బతిన్న తర్వాత పనికిరాని సమయాన్ని తగ్గిస్తుంది | రెండు సంవత్సరాల సిఫార్సు చేయబడిన విడి జాబితా వస్తువుల ధర |
| ప్రవాహ మార్గం ఎలా శుభ్రం చేయబడింది? | శ్రమ, ఉపరితల ప్రమాదం మరియు రంగు-మార్పు స్క్రాప్ను మారుస్తుంది | ఆమోదించబడిన శుభ్రపరిచే సాధనాలు, పదార్థాలు మరియు వేరుచేయడం దశలు |
మిశ్రమ ఉత్పత్తి షెడ్యూల్ కోసం, గంటలు, లేబర్ మరియు స్టార్ట్-అప్ స్క్రాప్ ద్వారా మార్పు ఖర్చును లెక్కించండి. ఒక మొక్క వారానికి అనేక సార్లు రెండు సుదూర పైపుల పరిమాణాల మధ్య మారినట్లయితే, రెండు పూర్తి తలలు అనేక ఇన్సర్ట్లతో ఒక శరీరం కంటే ఎక్కువ ఉత్పత్తి సమయాన్ని కాపాడతాయి. మార్పులు అరుదుగా ఉంటే మరియు పరిధి కాంపాక్ట్గా ఉంటే, భాగస్వామ్య శరీరం తెలివిగా ఉంటుంది.
మా ఫ్యాక్టరీ వీక్షణ:టూలింగ్ను ఎవరు మారుస్తారని మరియు ఏ ట్రైనింగ్ పరికరాలు అందుబాటులో ఉన్నాయని మేము అడుగుతాము. క్లీన్ అసెంబ్లీ బెంచ్పై పనిచేసే డిజైన్ హాట్ ఎక్స్ట్రూడర్ మరియు వాక్యూమ్ ట్యాంక్ పక్కన ఇబ్బందికరంగా ఉండవచ్చు. ఆపరేటర్ యాక్సెస్ అనేది ఇంజనీరింగ్ ఇన్పుట్, అమ్మకాల తర్వాత వివరాలు కాదు.

బాధ్యతాయుతమైన ప్రక్రియ జోన్ను కనుగొనడానికి పైప్ లోపాలను ఉపయోగించండి
ఒక పైప్ స్పెసిఫికేషన్ ఆఫ్ అయినప్పుడు, ఆపరేటర్లు తరచుగా డైని మొదట సర్దుబాటు చేస్తారు, ఎందుకంటే దాని కేంద్రీకృత బోల్ట్లు కనిపిస్తాయి. ఉష్ణోగ్రత, ఎక్స్ట్రూడర్ లేదా దిగువ సమస్యను దాచిపెట్టేటప్పుడు అది తాత్కాలికంగా ఒక పఠనాన్ని మెరుగుపరుస్తుంది. ఒకేసారి అనేక మార్పులు చేయడానికి ముందు చుట్టుకొలత చుట్టూ మరియు పైపు పొడవుతో పాటు లోపాన్ని రికార్డ్ చేయండి.
| గమనించిన లోపం | డై-హెడ్ తనిఖీలు | అప్స్ట్రీమ్ మరియు డౌన్స్ట్రీమ్ తనిఖీలు | కొనుగోలు పాఠం |
|---|---|---|---|
| ఒక వైపు స్థిరంగా మందంగా ఉంటుంది | మాండ్రెల్ సెంటరింగ్, ఫ్లో-పాత్ డిపాజిట్లు, నష్టం, హీటర్ బ్యాలెన్స్ మరియు అసెంబ్లీ అమరిక | ఎక్స్ట్రూడర్ సర్జింగ్, కాలిబ్రేటర్ అలైన్మెంట్, వాక్యూమ్ డిస్ట్రిబ్యూషన్, కూలింగ్ మరియు హాల్-ఆఫ్ అలైన్మెంట్ | ప్రాప్యత చేయగల కేంద్రీకరణ, ఉష్ణోగ్రత మండలాలు మరియు సమలేఖన సూచన అవసరం |
| పైపు చుట్టూ మరియు వెంట గోడ మారుతుంది | వదులుగా సర్దుబాటు, థర్మల్ సైక్లింగ్, అస్థిర ఒత్తిడి లేదా అసమాన ప్రవాహం | ఫీడింగ్, స్క్రూ అవుట్పుట్, లైన్-స్పీడ్ కంట్రోల్, వాక్యూమ్ మరియు వాటర్-టెంపరేచర్ స్టెబిలిటీ | స్థిరమైన ఆపరేటింగ్ విండోను ఆమోదించండి, ఒక చిన్న సెట్ కొలతలు కాదు |
| పొడవైన ఉపరితల పంక్తులు | కాలుష్యం, డిపాజిట్, స్క్రాచ్ లేదా దెబ్బతిన్న డై-లిప్ ఉపరితలం | కరిగిపోని కణాలు, వడపోత, కాలిబ్రేటర్ నష్టం మరియు నిర్వహణ గుర్తులు | శుభ్రపరిచే సాధనాలు, ఫిల్టర్ ప్లాన్, ఉపరితల తనిఖీ మరియు విడి సాధనాలను నిర్వచించండి |
| పసుపు, గోధుమ లేదా నలుపు చారలు | డెడ్ జోన్లు, డిపాజిట్లు, అధిక స్థానిక వేడి మరియు దీర్ఘ నివాస సమయం | కలుషితమైన ఫీడ్, బారెల్ డిపాజిట్లు, స్క్రూ వేర్ మరియు షట్డౌన్ ప్రాక్టీస్ | పాత జ్యామితిని కాపీ చేసే ముందు పూర్తి మెల్ట్ పాత్ మరియు క్లీనింగ్ రొటీన్ని రివ్యూ చేయండి |
| అధిక తల ఒత్తిడి | పరిమితం చేయబడిన కంకణాకార గ్యాప్, తక్కువ ఉష్ణోగ్రత, అడ్డంకి లేదా అనుచితమైన ప్రవాహ మార్గం | స్క్రీన్ పరిమితి, మెటీరియల్ స్నిగ్ధత, అవుట్పుట్ డిమాండ్ మరియు సెన్సార్ పరిస్థితి | స్పెసిఫికేషన్లో ఒత్తిడి కొలత పాయింట్ మరియు ఆపరేటింగ్ పరిమితిని పేర్కొనండి |
| పైప్ ఓవాలిటీ | అసమాన నిష్క్రమణ ప్రవాహం లేదా ప్రారంభ ట్యూబ్ స్థానం | కాలిబ్రేటర్ వేర్, వాక్యూమ్, కూలింగ్ బ్యాలెన్స్, సపోర్ట్ మరియు హాల్-ఆఫ్ అలైన్మెంట్ | తుది ఓవాలిటీ పూర్తి-లైన్ అంగీకార పరీక్షకు చెందినది |
| కఠినమైన లోపలి ఉపరితలం | మాండ్రెల్ ముగింపు, నిక్షేపాలు, ఉష్ణోగ్రత మరియు ప్రవాహ ప్రవర్తన | మెటీరియల్ తేమ, వ్యాప్తి, క్షీణత మరియు అవుట్పుట్ స్థిరత్వం | నమూనా ఆమోదంలో అంతర్గత మరియు బాహ్య ఉపరితల ప్రమాణాలు రెండింటినీ చేర్చండి |
ఒక-మార్పు నియమం:బేస్లైన్ను రికార్డ్ చేయండి, ఒక నియంత్రిత వేరియబుల్ని మార్చండి, మెటీరియల్ లైన్ గుండా ప్రయాణించే వరకు వేచి ఉండండి, ప్రభావిత పైపును గుర్తించి మళ్లీ కొలవండి. ఉష్ణోగ్రతల యాదృచ్ఛిక సర్దుబాటు, కేంద్రీకరించడం, వాక్యూమ్ మరియు హాల్-ఆఫ్ ఒకే సమయంలో కారణాన్ని గుర్తించడానికి అవసరమైన సాక్ష్యాలను నాశనం చేస్తుంది.
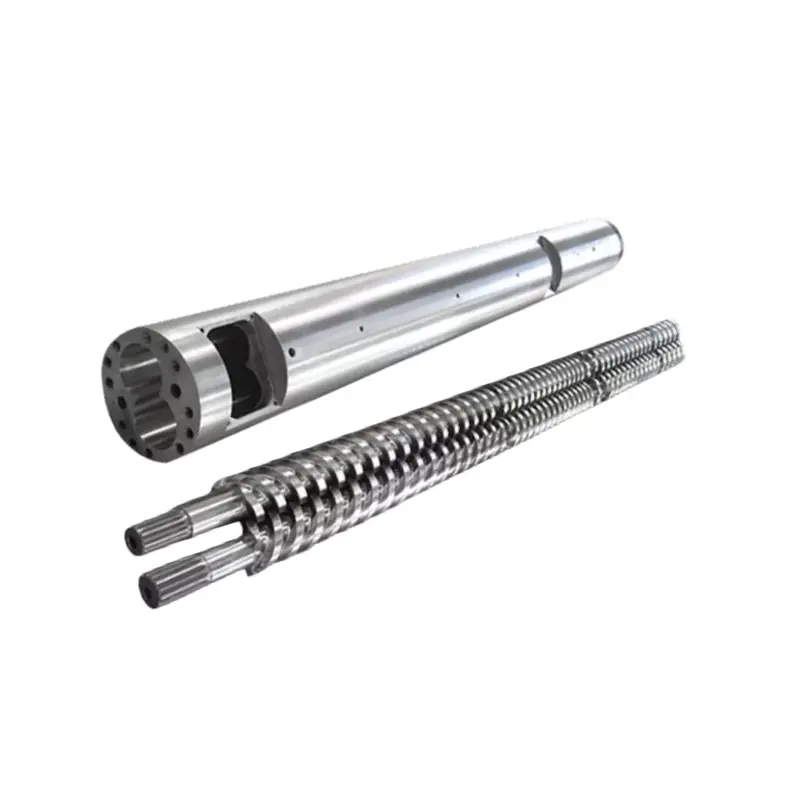
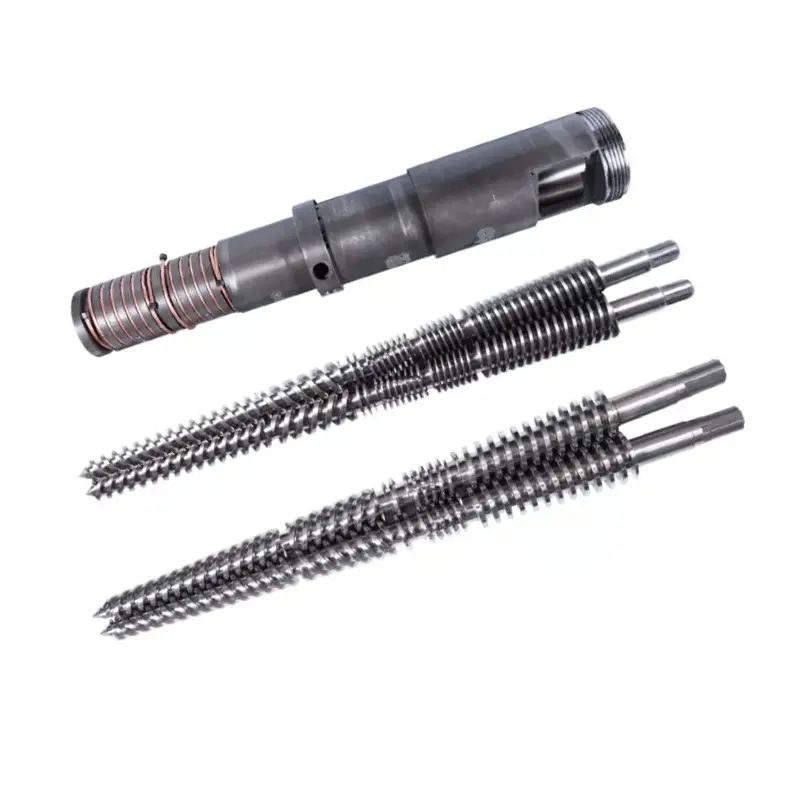
అవుట్పుట్ లేదా కరిగే ఒత్తిడి తల ముందు అస్థిరంగా ఉంటే, స్క్రూ మరియు బారెల్ను కూడా తనిఖీ చేయండి. నన్హయ్య సరఫరాPVC పైపు సింగిల్ స్క్రూలు, PVC పైపు సమాంతర స్క్రూ బారెల్స్మరియుPVC పైపు శంఖాకార జంట-స్క్రూ బారెల్స్. అరిగిపోయిన లేదా అనుచితమైన ప్లాస్టిసైజింగ్ విభాగానికి పరిహారంగా డైని రీడిజైన్ చేయకూడదు.

పైప్ ఎక్స్ట్రూషన్ డై హెడ్ RFQ చెక్లిస్ట్
పూర్తి RFQ కొనుగోలుదారుని ఇంజినీరింగ్ పరిధిని సరిపోల్చడానికి బదులుగా తక్కువ బేస్ ధరను కలుపుకొని ఉన్న కొటేషన్తో పోల్చడానికి అనుమతిస్తుంది. కింది అంశాలను ఒక పునర్విమర్శ-నియంత్రిత ప్యాకేజీలో ఉంచండి.
- ఉత్పత్తులను గుర్తించండి.ప్రతి పైపు OD, గోడ పరిధి, SDR లేదా షెడ్యూల్, లేయర్ నిర్మాణం, రంగు మరియు అప్లికేషన్ను జాబితా చేయండి. సాధారణ ఉత్పత్తి మరియు అత్యంత కష్టమైన పరిమాణాన్ని గుర్తించండి.
- ప్రమాణానికి పేరు పెట్టండి.ఖచ్చితమైన ప్రమాణం, భాగం, ఎడిషన్, జాతీయ స్వీకరణ మరియు అంతర్గత డ్రాయింగ్ ఇవ్వండి. పూర్తయిన పైపు తనిఖీ ప్రణాళికను అటాచ్ చేయండి.
- పదార్థాన్ని బహిర్గతం చేయండి.పూర్తి PVC ఫార్ములా లేదా ఖచ్చితమైన PE, PP లేదా PPR గ్రేడ్, సంకలనాలు, పూరక, వర్ణద్రవ్యం, రీసైకిల్ చేయబడిన కంటెంట్ మరియు సరఫరాదారు డేటా షీట్లను అందించండి.
- రేటును నిర్వచించండి.ప్రతి క్లిష్టమైన ఉత్పత్తికి నికర విక్రయం చేయగల అవుట్పుట్ మరియు లైన్ వేగాన్ని అందించండి, అలాగే అందుబాటులో ఉన్న శీతలీకరణ సామర్థ్యం మరియు సాధారణ ఆపరేటింగ్ షెడ్యూల్ను అందించండి.
- ఎక్స్ట్రూడర్ను వివరించండి.స్టేట్ సింగిల్, సమాంతర జంట లేదా శంఖాకార జంట స్క్రూ; స్క్రూ వ్యాసం; మోటార్ శక్తి; సాధారణ కరిగే ఒత్తిడి మరియు ఉష్ణోగ్రత; అడాప్టర్ లేఅవుట్; మరియు ప్రస్తుత ప్రక్రియ పరిమితులు.
- ఇంటర్ఫేస్ను నియంత్రించండి.ఫ్లాంజ్, రిజిస్టర్, బోల్ట్ సర్కిల్, సీలింగ్ ఫేస్, మెల్ట్ ఇన్లెట్, సెంటర్ హైట్, సెన్సార్-పోర్ట్ మరియు సపోర్ట్ డ్రాయింగ్లను అటాచ్ చేయండి.
- విద్యుత్ వివరాలను పేర్కొనండి.హీటర్ వోల్టేజ్ మరియు ఫ్రీక్వెన్సీ, థర్మోకపుల్ రకం, కనెక్టర్ స్టాండర్డ్, కంట్రోలర్ అనుకూలత, కేబుల్ పొడవు మరియు వర్తిస్తే ప్రమాదకర-ప్రాంత ఆవశ్యకతను జాబితా చేయండి.
- దిగువ పంక్తిని చూపించు.కాలిబ్రేటర్ కొలతలు, వాక్యూమ్ ట్యాంక్, శీతలీకరణ పొడవు, స్ప్రే లేదా ఇమ్మర్షన్ అమరిక, హాల్-ఆఫ్ రకం, సెంటర్లైన్ మరియు డై ఎగ్జిట్ నుండి దూరాన్ని చేర్చండి.
- మార్పు పరిధిని ఎంచుకోండి.మార్పు-భాగాల సెట్లు, స్పేర్ హీటర్లు మరియు సెన్సార్లు, సీల్స్, ఫాస్టెనర్లు, హ్యాండ్లింగ్ టూల్స్, స్టోరేజ్ రాక్లు మరియు కావలసిన పరిమాణాన్ని మార్చే విధానాన్ని జాబితా చేయండి.
- పత్రాలను నిర్వచించండి.అసెంబ్లీ మరియు పార్ట్ డ్రాయింగ్లు, మెటీరియల్ల బిల్లు, మెటీరియల్ మరియు హీట్-ట్రీట్మెంట్ రికార్డ్లు, డైమెన్షనల్ ఇన్స్పెక్షన్, ఎలక్ట్రికల్ లిస్ట్, ఆపరేటింగ్ ఇన్స్ట్రక్షన్స్ మరియు స్పేర్ పార్ట్స్ జాబితాను అభ్యర్థించండి.
- అంగీకార పరీక్ష రాయండి.రెసిన్, ఫార్ములా, పైపు పరిమాణం, రన్ వ్యవధి, అవుట్పుట్, లైన్ వేగం, ప్రాసెస్ రికార్డ్లు, డైమెన్షన్ నమూనా మరియు పాస్/ఫెయిల్ ప్రమాణాలకు పేరు పెట్టండి.
- మద్దతును స్పష్టం చేయండి.ఇన్స్టాలేషన్ మార్గదర్శకత్వం, కమీషన్ బాధ్యత, ఆపరేటర్ శిక్షణ, రిమోట్ సహాయం మరియు డై-హెడ్ మరియు పూర్తి-లైన్ పనితీరు మధ్య సరిహద్దుపై అంగీకరిస్తున్నారు.
భర్తీ హెచ్చరిక:అరిగిపోయిన డై దాని అసలు కొలతలు ఇకపై భద్రపరచలేవు. మెషిన్ ఇంటర్ఫేస్ మరియు మంచి నిలుపుకున్న పైపును కొలవండి, ఏదైనా అసలు డ్రాయింగ్లను కనుగొని, పాత తల ఎందుకు భర్తీ చేయబడుతుందో వివరించండి. అరిగిపోయిన ప్రతి కోణాన్ని కాపీ చేయడం వలన అదే ప్రవాహం లేదా అమరిక సమస్యను పునరుత్పత్తి చేయవచ్చు.
స్క్రూ కాన్ఫిగరేషన్ మెటీరియల్ డ్యూటీకి కూడా సరిపోలాలి. నన్హయ్యలను బ్రౌజ్ చేయండిఒకే మరలు, సమాంతర జంట మరలుమరియుశంఖాకార జంట-స్క్రూ బారెల్స్విచారణ పూర్తి ప్లాస్టిసైజింగ్ విభాగాన్ని కవర్ చేసినప్పుడు. ఉపకరణాలు మరియు కనెక్ట్ చేయబడిన సాధనాల కోసం, ఉపయోగించండిఎక్స్ట్రాషన్ విడిభాగాల పరిధి.
మీరు విక్రయించాలనుకుంటున్న ఉత్పత్తి పరిస్థితిపై తల అంగీకరించండి
డైమెన్షనల్ తనిఖీ తయారు చేయబడిన భాగాలు డ్రాయింగ్తో సరిపోలుతుందని రుజువు చేస్తుంది. పూర్తి లైన్ ద్వారా నిర్దిష్ట సమ్మేళనం ఎలా ప్రవహిస్తుందో ఇది నిరూపించలేదు. ధ్వని అంగీకార ప్రణాళిక రెండు భాగాలను కలిగి ఉంటుంది: కాంపోనెంట్ వెరిఫికేషన్ మరియు ప్రొడక్షన్ రన్.
| అంగీకార దశ | ఏమి ధృవీకరించాలి | ఉంచడానికి రికార్డ్ |
|---|---|---|
| పత్రం సమీక్ష | ఆమోదించబడిన డ్రాయింగ్ రివిజన్, మెటీరియల్స్ బిల్లు, మార్పు-భాగం మాతృక, హీటర్ మరియు సెన్సార్ జాబితా, మాన్యువల్లు మరియు స్పేర్ స్కోప్ | సంతకం చేసిన డాక్యుమెంట్ రిజిస్టర్ |
| కాంపోనెంట్ తనిఖీ | క్లిష్టమైన ఇంటర్ఫేస్లు, కేంద్రీకృత లక్షణాలు, సీలింగ్ ముఖాలు, ఫాస్టెనర్లు, పోర్ట్లు, మెటీరియల్, చికిత్స మరియు కనిపించే ఫ్లో-ఉపరితల పరిస్థితి | క్రమంలో పేర్కొన్న డైమెన్షనల్ మరియు మెటీరియల్ లేదా చికిత్స రికార్డులు |
| అసెంబ్లీ తనిఖీ | ఫిట్, ఓరియంటేషన్, హీటర్ ఇన్స్టాలేషన్, సెన్సార్ ఇన్సర్షన్, సెంటరింగ్ మూమెంట్, సపోర్ట్, లిఫ్టింగ్ మరియు యాక్సెస్ | ఛాయాచిత్రాలతో అసెంబ్లీ చెక్లిస్ట్ |
| హీట్-అప్ తనిఖీ | జోన్ గుర్తింపు, కంట్రోలర్ ప్రతిస్పందన, సెన్సార్ రీడింగ్, కరెంట్ డ్రా మరియు థర్మల్ స్టెబిలిటీ | జోన్ మ్యాప్ మరియు స్థిరీకరించిన రీడింగులు |
| ప్రొడక్షన్ రన్ | అంగీకరించిన పదార్థం, పైపు పరిమాణం, అవుట్పుట్, లైన్ వేగం, ఉష్ణోగ్రత, కరిగే ఒత్తిడి, మోటారు లోడ్, వాక్యూమ్ మరియు శీతలీకరణ పరిస్థితులు | సమయ-ఆధారిత ప్రాసెస్ షీట్ మరియు నిలుపుకున్న నమూనాలు |
| పైప్ తనిఖీ | OD, బహుళ గడియార స్థానాల వద్ద గోడ, అండాకారం, పొడవుకు ద్రవ్యరాశి, లోపలి మరియు బయటి ఉపరితలం, సరళత మరియు అవసరమైన ప్రామాణిక పరీక్షలు | తనిఖీ నివేదిక నమూనా స్థానం మరియు ఉత్పత్తి సమయంతో ముడిపడి ఉంటుంది |
| సాధారణ ఆపరేషన్ | ప్రారంభం, కేంద్రీకృత దిద్దుబాటు, సాధారణ స్టాప్, సురక్షితమైన విడదీయడం లేదా అంగీకరించిన పరిమాణం మార్పు | ఆపరేటర్ సైన్-ఆఫ్ మరియు ఓపెన్-ఐటెమ్ జాబితా |
ఆచరణాత్మకంగా ఉన్నప్పుడు కొనుగోలుదారు యొక్క సాధారణ సూత్రీకరణను ఉపయోగించండి. ప్రత్యామ్నాయ పదార్థం అవసరమైతే, వ్యత్యాసాన్ని రికార్డ్ చేయండి మరియు పరీక్ష రుజువు చేసే వాటిని పరిమితం చేయండి. విజయవంతమైన PE రన్ PVC సూత్రాన్ని ధృవీకరించదు మరియు మందపాటి గోడ తక్కువ-వేగవంతమైన ఉత్పత్తి సన్నని గోడ అధిక-వేగ స్థితిని నిరూపించదు.
మా ఫ్యాక్టరీ వీక్షణ:మేము గరిష్ట అవుట్పుట్ వద్ద సంక్షిప్త ప్రదర్శన కంటే గుర్తించదగిన కొలతలతో స్థిరమైన పరుగును ఇష్టపడతాము. ఒత్తిడి స్థిరపడాలి, వాల్ రీడింగ్లు నియంత్రణలో ఉండాలి, హీటర్లు అసాధారణంగా చక్రం తిప్పకూడదు మరియు చల్లబడిన పైపు అంగీకరించిన తనిఖీకి అనుగుణంగా ఉండాలి. ఆ ఫలితం రెండు వైపులా ఉపయోగకరమైన హ్యాండోవర్ పాయింట్ను ఇస్తుంది.


తరచుగా అడిగే ప్రశ్నలు
పైప్ ఎక్స్ట్రాషన్ డై హెడ్ని కోట్ చేయడానికి ఏ సమాచారం అవసరం?
పాలిమర్ గ్రేడ్ మరియు ఫార్ములా, పైపు ప్రమాణం, పూర్తి పరిమాణం మరియు గోడ పరిధి, లక్ష్య అవుట్పుట్ మరియు లైన్ వేగం, ఎక్స్ట్రూడర్ రకం, మెల్ట్ ఇన్లెట్ మరియు ఫ్లాంజ్ డ్రాయింగ్, హీటర్ వోల్టేజ్, సెన్సార్ అవసరాలు, దిగువ అమరిక వివరాలు, ప్రాధాన్య మార్పు భాగాలు మరియు అంగీకార ప్రణాళికను పంపండి. ప్రస్తుత కనెక్షన్ యొక్క ఫోటోలు మరియు కొలిచిన డ్రాయింగ్లు భర్తీ ప్రాజెక్ట్లకు కూడా ఉపయోగపడతాయి.
ఒక పైప్ డై హెడ్ PVC, PE మరియు PPRని అమలు చేయగలదా?
సంకుచితంగా నిర్వచించబడిన ప్రాజెక్ట్లో భాగస్వామ్య బాహ్య శరీరం సాంకేతికంగా సాధ్యమవుతుంది, కానీ PVC, PE మరియు PPR ఒకే ప్రవాహం, ఉష్ణ లేదా పరిమాణ పరిస్థితులను సృష్టించవు. మేము మొదట పూర్తి సూత్రీకరణ, అవుట్పుట్, పరిమాణ పరిధి, ఫ్లో-పాత్ అవసరాలు మరియు శుభ్రపరిచే పద్ధతిని సరిపోల్చండి. ప్రత్యేక సాధనం లేదా ప్రత్యేక తల సురక్షితమైన ఉత్పత్తి ఎంపిక.
పైప్ డై వ్యాసం చివరి పైపు వ్యాసానికి సమానంగా ఉందా?
సాధారణంగా నం. డైని విడిచిపెట్టిన తర్వాత హాట్ ట్యూబ్ మారుతుంది ఎందుకంటే మెల్ట్ ఉబ్బుతుంది, క్రిందికి లాగుతుంది, కాలిబ్రేటర్లోకి ప్రవేశించి చల్లబడుతుంది. అవసరమైన డై మరియు మాండ్రెల్ కొలతలు తప్పనిసరిగా మెటీరియల్, అవుట్పుట్, లైన్ స్పీడ్, వాక్యూమ్ సైజింగ్ మరియు శీతలీకరణ వ్యవస్థతో రూపొందించబడాలి, నామమాత్రపు పైపు పరిమాణం నుండి నేరుగా కాపీ చేయకుండా.
డై హెడ్ మాత్రమే పైపు గోడ మందం మరియు అండాకారానికి హామీ ఇవ్వగలదా?
సంఖ్య. డై హెడ్ కంకణాకార కరిగే పంపిణీని ఏర్పాటు చేస్తుంది, అయితే చివరి గోడ మందం మరియు అండాకారం కూడా కరిగే స్థిరత్వం, కేంద్రీకృతం, ఉష్ణోగ్రత బ్యాలెన్స్, కాలిబ్రేటర్ స్థితి, వాక్యూమ్, కూలింగ్, హాల్-ఆఫ్ అలైన్మెంట్ మరియు లైన్ వేగంపై ఆధారపడి ఉంటాయి. అంగీకారం పూర్తి ఆపరేటింగ్ లైన్ను పరీక్షించాలి.
నన్హయ్య ఏ మెటీరియల్ని ఎక్స్ట్రాషన్ డై హెడ్స్ కోసం ఉపయోగిస్తాడు?
నన్హయ్య యొక్క సాధారణ ఎక్స్ట్రూడర్ డై హెడ్ పేజ్ 38CrMoAlని నైట్రిడింగ్ మరియు HV950 నుండి HV1000 వరకు ఉపరితల కాఠిన్యంతో జాబితా చేస్తుంది. డెడికేటెడ్ పైప్ ఎక్స్ట్రూషన్ డై హెడ్ను గట్టిపడిన ఉపరితలాలతో అల్లాయ్ స్టీల్గా వర్ణించారు. ఆమోదించబడిన స్పెసిఫికేషన్లో రెసిన్, సంకలనాలు మరియు శుభ్రపరిచే పద్ధతి కోసం తుది పదార్థం, వేడి చికిత్స మరియు తడి-ఉపరితల అవసరాలు నిర్ధారించబడాలి.
నేను అనేక సైజు ఇన్సర్ట్లు లేదా అనేక పూర్తి హెడ్లతో ఒక డై హెడ్ని కొనుగోలు చేయాలా?
పరిమాణ పరిధి, అవుట్పుట్ మరియు క్లీనింగ్ రొటీన్ అధిక సర్దుబాటు లేకుండా పనిని కవర్ చేయడానికి ఒక శరీరాన్ని అనుమతించినప్పుడు మార్పు భాగాలను ఉపయోగించండి. ఉత్పత్తులు వ్యాసం, పాలిమర్, అవుట్పుట్, లేయర్ స్ట్రక్చర్ లేదా ఛేంజ్ఓవర్ ఫ్రీక్వెన్సీలో చాలా తేడా ఉన్నప్పుడు ప్రత్యేక హెడ్లు అర్ధవంతంగా ఉంటాయి. టూలింగ్ ధర మాత్రమే కాకుండా మొత్తం మార్పు సమయం మరియు ఉత్పత్తి ప్రమాదాన్ని సరిపోల్చండి.
పైప్ ఎక్స్ట్రాషన్ డై హెడ్ని ఎలా అంగీకరించాలి?
డ్రాయింగ్, మెటీరియల్, ట్రీట్మెంట్, హీటర్, సెన్సార్, ఫ్లేంజ్ మరియు ఫ్లో-పాత్ చెక్లతో ప్రారంభించండి. ఆపై పేర్కొన్న పైపు పరిమాణం, అవుట్పుట్ మరియు లైన్ వేగంతో అంగీకరించిన ఉత్పత్తి సామగ్రిని అమలు చేయండి. ఉష్ణోగ్రతలు, కరిగే పీడనం, చుట్టుకొలత చుట్టూ గోడ రీడింగ్లు, వెలుపలి వ్యాసం, ఓవాలిటీ, ఉపరితల స్థితి, పొడవుకు ద్రవ్యరాశి మరియు లక్ష్య పైపు ప్రమాణం ద్వారా అవసరమైన ఏవైనా పరీక్షలు రికార్డ్ చేయండి.
వెలికితీసిన పైపు గోడ యొక్క ఒక వైపు మందంగా ఉండటానికి కారణం ఏమిటి?
డై లేదా మాండ్రెల్ మిస్-సెంటరింగ్, చుట్టుకొలత ఉష్ణోగ్రత అసమతుల్యత, అసమాన కరిగే ప్రవాహం, నిక్షేపాలు లేదా ప్రవాహ మార్గంలో నష్టం, అస్థిరమైన ఎక్స్ట్రూడర్ అవుట్పుట్, కాలిబ్రేటర్ మిస్లైన్మెంట్, అసమాన వాక్యూమ్ లేదా కూలింగ్ మరియు హాల్-ఆఫ్ మిస్లైన్మెంట్ వంటివి సాధ్యమయ్యే కారణాలు. దిగువ సమస్యను దాచడానికి కేంద్రీకృత బోల్ట్లను ఉపయోగించే ముందు ట్రెండ్ని తనిఖీ చేయండి.
నన్హయ్య యొక్క ప్రస్తుత ఉత్పత్తి, పరికరాలు మరియు సేవా సమాచారం నుండి తయారు చేయబడిన సాంకేతిక కంటెంట్, అధికారిక ISO పైప్-ప్రామాణిక పేజీల ద్వారా మాత్రమే మద్దతు ఇవ్వబడుతుంది. తుది డై జ్యామితి, పదార్థం, చికిత్స, కొలతలు మరియు అంగీకార ప్రమాణాలు ఆమోదించబడిన ప్రాజెక్ట్ స్పెసిఫికేషన్ ద్వారా నిర్వచించబడతాయి.