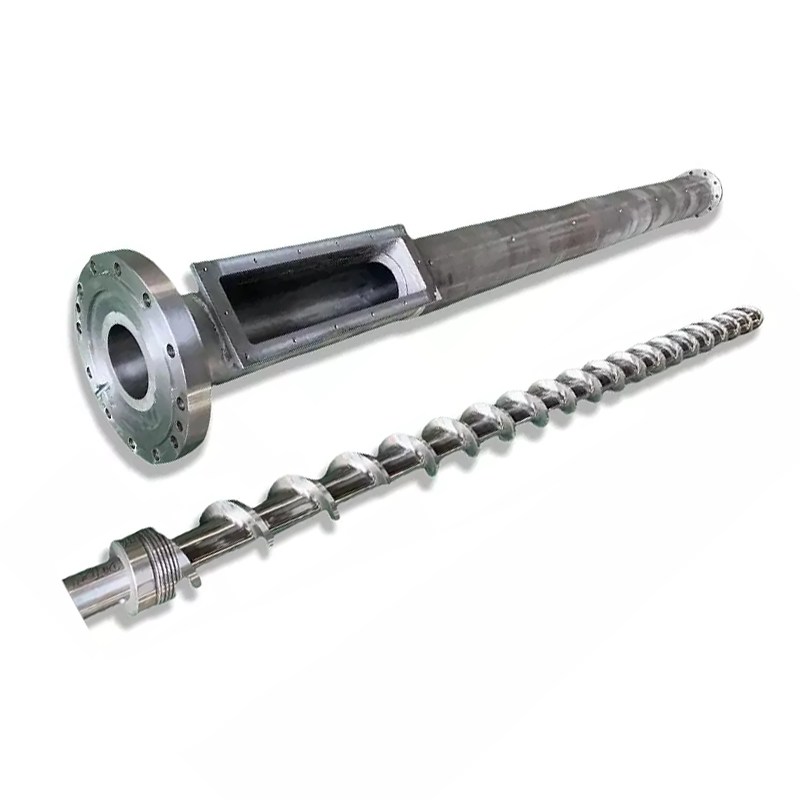
శంఖాకార మరియు సమాంతర ట్విన్ స్క్రూ ఎక్స్ట్రూడర్లు: మనం దేనిని పోల్చుతున్నాము?
కోనికల్ ట్విన్ స్క్రూ ఎక్స్ట్రూడర్ అంటే ఏమిటి?
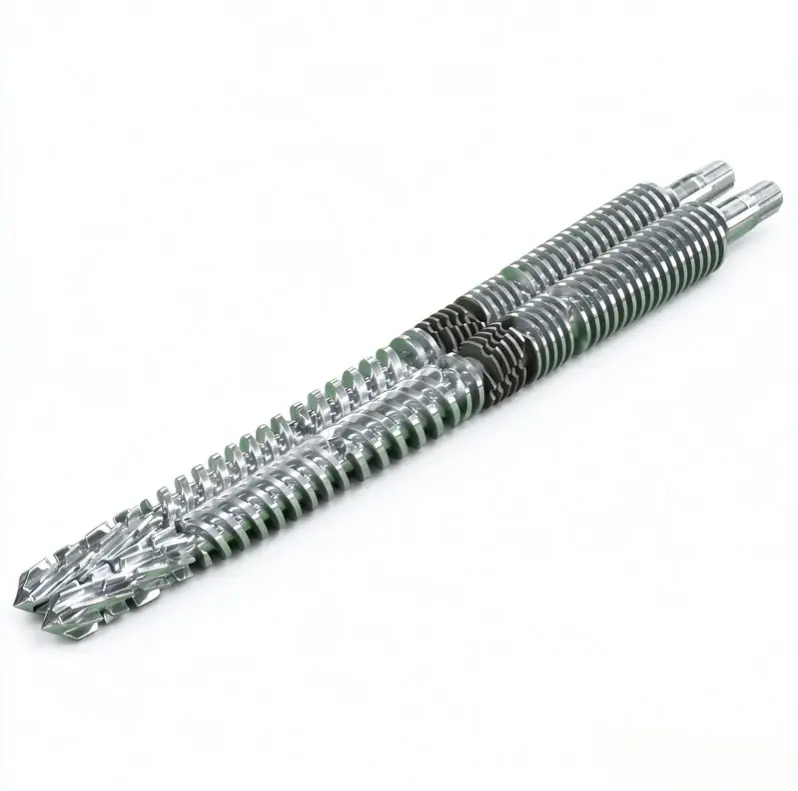
శంఖాకార ట్విన్ స్క్రూ ఎక్స్ట్రూడర్లో స్క్రూలు ఉంటాయి, దీని వెలుపలి వ్యాసం ప్రాసెసింగ్ పొడవుతో మారుతుంది. ఇక్కడ చర్చించబడిన సాంప్రదాయ PVC అమరికలో, ఫీడ్ ముగింపు పెద్దది మరియు ఉత్సర్గ ముగింపు చిన్నది. "శంఖాకార స్క్రూ ఎక్స్ట్రూడర్" వంటి వివరణ ఇప్పటికీ భ్రమణ దిశ, ఇంటర్మేషింగ్ అమరిక మరియు అప్లికేషన్ను నిర్ధారించడానికి వదిలివేస్తుంది.
సమాంతర ట్విన్ స్క్రూ ఎక్స్ట్రూడర్ అంటే ఏమిటి?
సమాంతర ట్విన్ స్క్రూ ఎక్స్ట్రూడర్లో సమాంతర స్క్రూ అక్షాలు మరియు ప్రాసెసింగ్ విభాగం వెంట స్థిరమైన నామమాత్రపు వెలుపలి వ్యాసం ఉంటుంది. ఛానెల్ జ్యామితి ఇప్పటికీ మారవచ్చు. "సమాంతర" అనే పదం స్క్రూలు కలిసి తిరుగుతుందా లేదా వ్యతిరేక దిశల్లో తిరుగుతుందా లేదా యంత్రం సమ్మేళనం లేదా ప్రత్యక్ష ఉత్పత్తిని వెలికితీసేందుకు ఉద్దేశించబడిందా అని మీకు చెప్పదు.
నస్టాజ్ మరియు విల్జిన్స్కీ తమలో సహ-భ్రమణం మరియు కౌంటర్-రొటేటింగ్ ట్విన్-స్క్రూ ఎక్స్ట్రాషన్ను వేరు చేస్తారుకౌంటర్-రొటేటింగ్ ఎక్స్ట్రాషన్ స్కేల్-అప్పై 2024 పరిశోధన. వారి చర్చ PVC పౌడర్ ప్రాసెసింగ్ను ఒక ముఖ్యమైన కౌంటర్-రొటేటింగ్ అప్లికేషన్గా గుర్తిస్తుంది. ఆ ప్రక్రియ వ్యత్యాసం అర్ధవంతమైన పోలికకు ప్రారంభ స్థానం.
కొనుగోలు పనిని స్థిరంగా ఉంచండి
PVC డ్రై-బ్లెండ్ ఎక్స్ట్రాషన్ కోసం, సంబంధిత శంఖాకార మరియు సమాంతర కాన్ఫిగరేషన్లను అదే ఉత్పత్తి అవసరాల కింద సరిపోల్చండి. కేవలం రెండింటికి సమాంతర స్క్రూలు ఉన్నందున, అధిక-వేగం సహ-తిప్పే సమ్మేళనం క్లెయిమ్ను కౌంటర్-రొటేటింగ్ పైప్ మెషీన్కు బదిలీ చేయవద్దు. మీ పని సమ్మేళనం ఉత్పత్తి అయితే, మా విస్తృతిని ఉపయోగించండిమెటీరియల్ మరియు ఎక్స్ట్రాషన్-సిస్టమ్ ఎంపిక గైడ్మొదట ప్రక్రియను స్థాపించడానికి.
కొత్త లైన్ కోసం, మెషిన్ సరఫరాదారు మొత్తం ఆపరేటింగ్ కాన్ఫిగరేషన్ను తప్పనిసరిగా నిర్వచించాలి. భర్తీ భాగాలు కోసం, మేము ఇన్స్టాల్ యంత్రం మరియు దాని డ్రాయింగ్లు ప్రారంభం. స్క్రూ-అండ్-బారెల్ కొటేషన్ వేరే మెషీన్ ఆర్కిటెక్చర్ అనుకూలంగా ఉందో లేదో నిర్ధారించదు.
జ్యామితి, మధ్య దూరం మరియు మోడల్ పరిమాణాలు ఎలా విభిన్నంగా ఉంటాయి
ఉపయోగకరమైన రేఖాగణిత వ్యత్యాసం ఏమిటంటే, పదార్థం ఎక్కడ ఖాళీని కలిగి ఉంటుంది మరియు అసెంబ్లీ ఎక్కడ సరిపోతుందో. సాంప్రదాయిక శంఖాకార అమరికలో, స్క్రూ గొడ్డలి యొక్క వ్యాసం మరియు విభజన ప్రాసెసింగ్ పొడవుతో మారుతూ ఉంటాయి. సమాంతర అమరికలో, అక్షాలు సమాంతరంగా ఉంటాయి. ఏ వివరణ కూడా ఛానెల్ డెప్త్, లోకల్ కంప్రెషన్, వర్కింగ్ క్లియరెన్స్ లేదా పూర్తి ప్రెజర్ డ్యూటీని పేర్కొనలేదు.
ఒక వ్యాసం జత సామర్థ్యం రేటింగ్ కాదు
మాశంఖాకార జంట స్క్రూ బారెల్ పరిధిΦ65/Φ132 మరియు Φ80/Φ156తో సహా జతలను జాబితా చేస్తుంది. ఆర్డర్ చేయడానికి ముందు, డ్రాయింగ్ ఏ ముగింపులను గుర్తిస్తుందో మరియు అనుబంధిత ప్రాసెసింగ్ పొడవును నిర్ధారించండి. రెండవ సంఖ్యను పైపు వ్యాసంగా లేదా పొడవు-నుండి-వ్యాసం నిష్పత్తిగా చదవవద్దు. L/D పరిమాణం లేనిది; ఒక వ్యాసం పొడవు యూనిట్ను కలిగి ఉంటుంది.
దిPVC పైపు సమాంతర స్క్రూ బారెల్పేజీ జాబితాలు Φ45 నుండి Φ150 mm మరియు L/D 32 నుండి 38, అనుకూలీకరణతో. ఇవి ఆ ఉత్పత్తి యొక్క ప్రచురించబడిన ఎంపికలు. అవి సమానమైన శంఖాకార పరిమాణాన్ని లేదా సార్వత్రిక అవుట్పుట్ పరిధిని ఏర్పాటు చేయవు.
డ్రైవ్ మరియు మద్దతు అమరికను చేర్చండి
మేము ప్రాసెసింగ్-యూనిట్ డ్రాయింగ్తో పాటు గేర్బాక్స్ అవుట్పుట్ లేఅవుట్, కనెక్షన్ వివరాలు మరియు అనుమతించదగిన ఆపరేటింగ్ ఎన్వలప్ను అభ్యర్థిస్తాము. బేరింగ్ స్పేస్ లేదా పెద్ద ఫీడ్-ఎండ్ వ్యాసం ధృవీకరించబడిన టార్క్, వేగం మరియు థ్రస్ట్ స్పెసిఫికేషన్కు ప్రత్యామ్నాయం కాదు. ఛాయాచిత్రం నుండి యాంత్రిక సామర్థ్యాన్ని ఊహించడం కంటే పూర్తి ప్రతిపాదనలను సరిపోల్చండి.


కోనికల్ vs సమాంతర ట్విన్ స్క్రూ ఎక్స్ట్రూడర్: ఇలాంటి పోలిక
రెండు కాన్ఫిగరేషన్లు ఒకే PVC ఉద్యోగం కోసం ప్రతిపాదించబడినప్పుడు మూల్యాంకనానికి అర్హమైనవి. సరఫరాదారు వాస్తవ స్క్రూ ప్రొఫైల్, ఫీడ్ అమరిక, డ్రైవ్ మరియు ఆపరేటింగ్ పరిస్థితులను గుర్తించిన తర్వాత మాత్రమే వాటి సంభావ్య ప్రయోజనాలు ఉపయోగకరంగా ఉంటాయి. మేము ప్రతి అడ్డు వరుసకు సార్వత్రిక విజేతను ప్రదానం చేయడానికి బదులుగా ప్రతిపాదనలను సరిపోల్చడానికి క్రింది పట్టికను ఉపయోగిస్తాము.
| నిర్ణయం | శంఖాకార ఆకృతీకరణ | సమాంతర కాన్ఫిగరేషన్ | అభ్యర్థించడానికి సాక్ష్యం |
|---|---|---|---|
| మెటీరియల్ తీసుకోవడం | ఉద్దేశించిన పౌడర్ మిశ్రమంతో ఫీడ్-ఎండ్ జ్యామితి మరియు వినియోగించదగిన తీసుకోవడం తనిఖీ చేయండి. | అదే మిశ్రమం కోసం ఫీడ్ ఓపెనింగ్, ఛానెల్ ప్రొఫైల్ మరియు ఫీడింగ్ సిస్టమ్ని తనిఖీ చేయండి. | ఫీడ్ రూపం, బల్క్ డెన్సిటీ మరియు స్థిరమైన ఫీడ్-రేట్ రికార్డ్. |
| ఫ్యూజన్ మరియు థర్మల్ చరిత్ర | వేగం, పూరక మరియు ఉష్ణోగ్రత నియంత్రణతో మారుతున్న జ్యామితిని మూల్యాంకనం చేయండి. | ఎంచుకున్న ప్రాసెసింగ్ పొడవు మరియు స్థానిక ఛానెల్ జ్యామితిని మూల్యాంకనం చేయండి. | నిర్వచించిన మెటీరియల్, ప్రాసెస్ విండో మరియు తుది ఉత్పత్తి ఫలితాలు. |
| వెంటింగ్ | బిలం స్థానం మరియు అక్కడ అవసరమైన ప్రక్రియ పరిస్థితులను నిర్ధారించండి. | బిలం స్థానం మరియు దిగువ ఒత్తిడి-బిల్డింగ్ విధిని నిర్ధారించండి. | ట్రయల్ పరిశీలనలు మరియు అంగీకరించిన వెంట్-సిస్టమ్ పరిస్థితులు. |
| ఒత్తిడి మరియు డ్రైవ్ లోడ్ | వాస్తవ డ్రైవ్ మరియు ప్రాసెసింగ్-యూనిట్ పరిమితులను ఉపయోగించండి. | వాస్తవ డ్రైవ్ మరియు ప్రాసెసింగ్-యూనిట్ పరిమితులను ఉపయోగించండి. | సరఫరాదారు-ఆమోదించిన ఆపరేటింగ్ ఎన్వలప్ మరియు డై డ్యూటీ. |
| అవుట్పుట్ పరిధి | అవసరమైన ఉత్పత్తి పరిమాణాలలో ఆమోదించబడిన అవుట్పుట్ను నిర్ధారించండి. | అదే నాణ్యత పరిమితుల వద్ద ఆమోదించబడిన అవుట్పుట్ను నిర్ధారించండి. | స్థిరమైన కనిష్ట మరియు గరిష్ట ఉత్పత్తి పాయింట్లు. |
| శక్తి | అభ్యర్థి ఆపరేటింగ్ పాయింట్ను కొలవండి. | అభ్యర్థి ఆపరేటింగ్ పాయింట్ను కొలవండి. | పేర్కొన్న సరిహద్దు మరియు సమయ వ్యవధితో అంగీకరించబడిన కిలోకి kWh. |
| ధరించడం మరియు భర్తీ చేయడం | సంభోగం భాగాలు మరియు అనుమతించబడిన సర్దుబాటు పరిస్థితులను తనిఖీ చేయండి. | రెండు స్క్రూలు మరియు రెండు బారెల్ బోర్లను తనిఖీ చేయండి. | పొజిషన్డ్ వేర్ మ్యాప్ మరియు రీప్లేస్మెంట్ స్కోప్. |
| పెట్టుబడి | సంస్థాపన, సహాయకాలు మరియు అవసరమైన ఉత్పత్తి పరిధిని చేర్చండి. | అదే ప్రాజెక్ట్ పరిధిని చేర్చండి. | సమానమైన మినహాయింపులు మరియు అంగీకార నిబంధనలతో వర్గీకరించబడిన కొటేషన్లు. |
అతని యొక్క సారాంశంలోసమాంతర మరియు శంఖాకార వెలికితీత యొక్క పోలిక, S. సీఫెర్ట్ PVC తుది ఉపయోగాలకు వ్యతిరేకంగా కాన్ఫిగరేషన్, నివాస సమయం మరియు కోతలను అంచనా వేస్తుంది. ఇది ప్రక్రియ-నిర్దిష్ట పోలికకు మద్దతు ఇస్తుంది; ఇది యూనివర్సల్ పైప్-సైజ్ కటాఫ్ లేదా కొత్త కొనుగోలు కోసం ఇంధన-పొదుపు శాతాన్ని సరఫరా చేయదు.
మీ PVC సూత్రీకరణ నిర్ణయాన్ని ఎలా మారుస్తుంది
మెషీన్లోకి ఏమి ప్రవేశిస్తుంది మరియు డై నుండి ఏమి వదిలివేయాలి అనే దానితో స్పెసిఫికేషన్ను ప్రారంభించండి. రెండు ప్రతిపాదనలను పోల్చడానికి "దృఢమైన PVC" చాలా విస్తృతమైనది. మేము రెసిన్ గ్రేడ్, పూరక రకం మరియు లోడింగ్, స్టెబిలైజర్ మరియు లూబ్రికేషన్ సిస్టమ్, రీసైకిల్ చేసిన కంటెంట్, ఫీడ్ ఫారమ్ మరియు తయారీ పద్ధతిని అభ్యర్థిస్తాము. రెసిపీ పునర్విమర్శను రికార్డ్ చేయండి, తద్వారా ట్రయల్ మరియు కొటేషన్ ఒకే విషయాన్ని వివరిస్తాయి.
కూర్పు యూనిట్లను స్పష్టంగా ఉంచండి
phr లో లోడ్ చేయడం అంటే రెసిన్ యొక్క వంద భాగాలకు భాగాలు, మొత్తం సమ్మేళనం యొక్క బరువు శాతం కాదు. ఒక సాధారణ కూర్పు ఉదాహరణగా, 100 మాస్ పార్ట్స్ రెసిన్ ప్లస్ 50 పార్ట్స్ ఫిల్లర్, ఇతర పదార్థాలు లేకుండా, మొత్తం ద్రవ్యరాశి ద్వారా 50 ÷ 150 = 33.3% పూరకాన్ని కలిగి ఉంటుంది. ఇతర పదార్థాలను జోడించడం వల్ల ఆ శాతం మారుతుంది. ఈ అంకగణితం యంత్రం కోసం సురక్షితమైన లోడింగ్ను ఏర్పాటు చేయదు.
ఫీడ్ స్థిరత్వం ఎలా అంచనా వేయబడుతుందో అడగండి. బల్క్ డెన్సిటీలో మార్పు లేదా ఫీడ్ తయారీలో మార్పులేని పాలిమర్ పేరు వెనుక దాచబడకుండా రికార్డ్ చేయాలి. ఒక సరఫరాదారు విభిన్న జ్యామితిని సిఫార్సు చేస్తే, గుర్తించబడిన మెటీరియల్ స్థితి మరియు ఉత్పత్తి పనికి సంబంధించిన వివరణ అవసరం.
ఉపయోగకరమైన ఫ్యూజన్ మరియు వెంటింగ్ విండోను నిర్వచించండి
నస్టాజ్ మరియు విల్జిన్స్కికౌంటర్-రొటేటింగ్ ఎక్స్ట్రాషన్ అధ్యయనంఉష్ణోగ్రత, ద్రవీభవన అభివృద్ధి మరియు నిర్గమాంశను కపుల్డ్ స్కేలింగ్ లక్ష్యాలుగా పరిగణిస్తుంది. ఇది ఇంటర్మేషింగ్ సిస్టమ్లలో లీకేజీ ప్రవాహాలను కూడా వివరిస్తుంది. అందువల్ల మేము ఖాళీ ఛానెల్ వాల్యూమ్ నుండి పూర్తి ప్రక్రియను ఊహించము లేదా యూనిట్తో పాటు మెటీరియల్ డెవలప్మెంట్ను పరిగణనలోకి తీసుకోకుండా స్క్రూ వేగాన్ని పేర్కొనము.
ఏ పీడనం మరియు పదార్థ-ఉష్ణోగ్రత రీడింగ్లు తీసుకోబడతాయి, అవి ఎక్కడ తీసుకోబడతాయి మరియు ఆ రీడింగ్లతో ఉత్పత్తి నమూనాలు ఎలా అనుబంధించబడతాయి. బారెల్ సెట్పాయింట్లు మాత్రమే ఆ రికార్డును అందించవు. ఒక ఉపయోగకరమైన ఆపరేటింగ్ విండో అవసరమైన ఉత్పత్తి పాస్ అయ్యే పరిస్థితులను గుర్తిస్తుంది, యంత్రం ఎక్కడ పని చేస్తుందో మాత్రమే కాదు.
ఉత్పత్తి పరీక్షలను వాటి వాస్తవ పరిధిలో ఉపయోగించండి
ASTM D2152-23అసిటోన్ ఇమ్మర్షన్ ద్వారా దృఢమైన PVC పైపు మరియు మౌల్డ్ ఫిట్టింగ్లలో ఫ్యూజన్ యొక్క సమర్ధతను సూచిస్తుంది. దాని ప్రచురించిన పరిమితులు తగినంత కలయిక నుండి ఉష్ణ క్షీణతను వేరు చేయలేవని మరియు ఇతర భౌతిక లేదా రసాయన పరీక్షలను భర్తీ చేయలేదని చెబుతున్నాయి. ఇది మొత్తం ఉత్పత్తి-నాణ్యత ప్రమాణపత్రం కాదు. ఏదైనా వర్తించే ద్రావణి పరీక్ష అర్హత కలిగిన సిబ్బంది మరియు అవసరమైన భద్రతా నియంత్రణలతో ఉంటుంది.
సంబంధిత ఘన-గోడ PVC-U ఒత్తిడి-పైపు ప్రాజెక్ట్ కోసం,ISO 1452-2:2009పైప్ లక్షణాలు మరియు సంబంధిత పరీక్ష పారామితులను నిర్దేశిస్తుంది. ఇది స్క్రూ జ్యామితిని ఎంచుకోదు. ఆమోదించబడిన అవుట్పుట్ ఏమిటో నిర్ణయించే ముందు వర్తించే ఉత్పత్తి ప్రమాణం, ఎడిషన్ మరియు మార్కెట్ అవసరాలను అంగీకరించండి.
విక్రయించదగిన అవుట్పుట్ చుట్టూ ఎక్స్ట్రూడర్ పరిమాణం
ఉత్పత్తి లక్ష్యం ఉత్పత్తి షెడ్యూల్ నుండి రావాలి. మేము అతిపెద్ద పైప్ లేదా అత్యధిక కేటలాగ్ నంబర్ మాత్రమే కాకుండా అవసరమైన అవుట్పుట్ పరిధిని అడుగుతాము. ఒక అధిక-అవుట్పుట్ పాయింట్ను కలిసే లైన్కు ఇప్పటికీ చిన్న ఉత్పత్తులు, నెమ్మదిగా పని చేయడం లేదా వేరే సూత్రీకరణ కోసం ప్రత్యేక సమీక్ష అవసరం కావచ్చు.
లైన్ వేగాన్ని మాస్ ఫ్లోలోకి అనువదించండి
నిరంతర ఉత్పత్తి కోసం, మీటరుకు వాస్తవ ద్రవ్యరాశిని లైన్ వేగంతో గుణించండి మరియు నిమిషాలను గంటలుగా మార్చండి. పేర్కొన్న ఉత్పత్తి బరువు లేదా ధృవీకరించబడిన కొలతను ఉపయోగించండి. నిజమైన కొనుగోలు అవసరాన్ని లెక్కించేటప్పుడు సాధారణ సాంద్రత లేదా గోడ మందాన్ని ఊహించవద్దు.
అవసరమైన ఉత్పత్తి ప్రవాహం (kg/h) = మీటరుకు ద్రవ్యరాశి (kg/m) × లైన్ వేగం (m/min) × 60
3.0 m/min వద్ద 2.0 kg/m బరువున్న ఇలస్ట్రేటివ్ పైపు కోసం, లక్ష్యం 360 kg/h. 4.0 m/min వద్ద, అదే ఉత్పత్తికి 480 kg/h అవసరం. ఇవి ప్లానింగ్ ఇన్పుట్లు, నన్హయ్యా ట్రయల్ ఫలితాలు కాదు. నిర్దిష్ట శంఖాకార లేదా సమాంతర యంత్రం నాణ్యత అవసరాలను తీరుస్తుందో లేదో ఏ గణన కూడా మాకు చెప్పదు.
మిగిలిన పంక్తిని తనిఖీ చేయండి
అప్స్ట్రీమ్లో మిక్సింగ్ మరియు ఫీడ్ తయారీని సమీక్షించండి, ఆపై క్రమాంకనం, శీతలీకరణ, హాల్-ఆఫ్ మరియు దిగువకు కత్తిరించండి. ప్రతిపాదిత ఉత్పత్తి పాయింట్లను నిర్ధారించడానికి బాధ్యత వహించే పరికరాల సరఫరాదారులను అడగండి. ఇప్పటికే ఉన్న శీతలీకరణ విభాగం ప్రస్తుత ఉత్పత్తి వేగానికి మాత్రమే మద్దతిస్తుంటే, ఎక్కువ ఎక్స్ట్రూడర్ అవుట్పుట్ను ఆమోదించడం వలన అధిక లైన్ వేగాన్ని ఆమోదించదు.
ఒత్తిడి విధి కూడా పోలికకు చెందినది. ఉత్పత్తిని మార్చడం లేదా చనిపోవడం వలన కావలసిన కేజీ/గం అలాగే ఉన్నప్పుడు కూడా యంత్రం యొక్క పనిని మార్చవచ్చు. ప్రతి ఉత్పత్తి పాయింట్తో సాధనం మరియు కొలత స్థానాలను రికార్డ్ చేయండి, తద్వారా సామర్థ్యం దావా అర్థమయ్యేలా ఉంటుంది.
ఉత్పత్తి పరిధిని సరిపోల్చండి
ఆమోదయోగ్యమైన ఉత్పత్తితో అవసరమైన పరిధిని ప్రదర్శించగల కాన్ఫిగరేషన్ను మేము షార్ట్లిస్ట్ చేస్తాము, ఆపై దాని ఖర్చులను సరిపోల్చండి. ఏకపక్ష భద్రతా శాతాన్ని జోడించవద్దు మరియు ఎంచుకున్న యంత్రానికి కాల్ చేయవద్దు. ఏదైనా నిల్వ సామర్థ్యం సరఫరాదారు సమీక్షించిన నిర్వచించబడిన భవిష్యత్ ఉత్పత్తి, విధి లేదా నిర్వహణ అవసరాలకు అనుగుణంగా ఉండాలి.
శక్తి, దుస్తులు మరియు మొత్తం నిర్వహణ వ్యయాన్ని సరిపోల్చండి
మోటారు రేటింగ్ అనేది కెపాసిటీ స్పెసిఫికేషన్, కొలిచిన శక్తి బిల్లు కాదు. ఉపయోగకరమైన ట్విన్ స్క్రూ ఎక్స్ట్రూడర్ శక్తి వినియోగ పోలిక కోసం, మీటర్ ఏమి కలిగి ఉందో నిర్వచించండి: డ్రైవ్ మరియు హీటర్లు, పూర్తి ఎక్స్ట్రూడర్ లేదా మొత్తం లైన్. ఆ సరిహద్దును మార్చకుండా ఉంచండి మరియు ప్రారంభ మరియు తిరస్కరించబడిన ఉత్పత్తి చేర్చబడిందో లేదో తెలియజేయండి.
ఆమోదించబడిన ఉత్పత్తి ద్వారా శక్తిని విభజించండి
నిర్దిష్ట శక్తి (kWh/kg ఆమోదించబడింది) = విరామం సమయంలో కొలవబడిన శక్తి ÷ అదే వ్యవధిలో ఆమోదించబడిన ఉత్పత్తి ద్రవ్యరాశి
కింది ఒక గంట ఉదాహరణ ఊహాత్మకమైనది. ఇద్దరు అభ్యర్థులు ఒకే ఉత్పత్తి అంగీకార ప్రమాణాలు మరియు శక్తి-మీటర్ సరిహద్దును ఉపయోగిస్తారు. స్థూల నిర్గమాంశ మరియు ఆమోదించబడిన-అవుట్పుట్ సామర్థ్యం ఎందుకు భిన్నమైన తీర్మానాలకు దారితీస్తుందో ఇది చూపిస్తుంది.
| ఒక గంట ప్రణాళిక ఉదాహరణ | అభ్యర్థి ఎ | అభ్యర్థి బి |
|---|---|---|
| పేర్కొన్న సరిహద్దులో శక్తి | 100 kWh | 120 kWh |
| స్థూల ఉత్పత్తి ద్రవ్యరాశి | 500 కిలోలు | 600 కిలోలు |
| ఆమోదించబడిన ఉత్పత్తి ద్రవ్యరాశి | 480 కిలోలు | 540 కిలోలు |
| స్థూల కేజీకి శక్తి | 0.200 kWh/kg | 0.200 kWh/kg |
| ఆమోదించబడిన కిలోకు శక్తి | 0.208 kWh/kg | 0.222 kWh/kg |
B విరామంలో మరింత ఆమోదించబడిన పదార్థాన్ని అందిస్తుంది; A అంగీకరించబడిన కిలోగ్రాముకు తక్కువ శక్తిని ఉపయోగిస్తుంది. అది ఒక కొనుగోలు ట్రేడ్-ఆఫ్, జ్యామితి గెలుస్తుందనడానికి సాక్ష్యం కాదు. డిమాండ్ చేయబడిన ఉత్పత్తి రేటును పేర్కొనండి మరియు ఉత్పత్తి షెడ్యూల్కు సంబంధించిన ఆపరేటింగ్ పాయింట్ల వద్ద పోలికను పునరావృతం చేయండి.
దుస్తులు రక్షణను విడిగా పేర్కొనండి
మాPVC బోర్డు శంఖాకార ఉత్పత్తి పేజీ38CrMoAlA మరియు నైట్రిడింగ్ లేదా బైమెటాలిక్ చికిత్స ఎంపికలను జాబితా చేస్తుంది. ఆ ఎంపికలు సేవా-జీవిత గుణకాన్ని ఏర్పాటు చేయవు. మేము వర్కింగ్ ఉపరితలాలు, మెటీరియల్ సిస్టమ్ మరియు తనిఖీ అవసరాలను వాస్తవ సూత్రీకరణకు వ్యతిరేకంగా నిర్దేశిస్తాము మరియు అల్లాయ్ లేబుల్ ద్వారా మాత్రమే ఎంచుకోకుండా, ధరించే ప్రదేశాన్ని సూచిస్తాము.
వ్యయ పోలికలో తిరస్కరించబడిన మెటీరియల్, మార్పు సమయం, ప్రణాళికాబద్ధమైన నిర్వహణ మరియు భర్తీ పరిధిని చేర్చండి. ఆ ఇన్పుట్ల కోసం వాస్తవ ఆపరేటింగ్ రికార్డ్లను లేదా స్పష్టంగా గుర్తించిన అంచనాలను ఉపయోగించండి. ప్రతిపాదిత అసెంబ్లీ ఉత్పత్తి శ్రేణికి అనుగుణంగా ఉందా లేదా వ్యవస్థాపించిన పరికరాలకు సరిపోతుందా అనేది తక్కువ కొనుగోలు ధర సమాధానం ఇవ్వదు.
మీ PVC అప్లికేషన్ కోసం ట్విన్ స్క్రూ ఎక్స్ట్రూడర్ను ఎలా ఎంచుకోవాలి
ప్రాసెస్ లేదా మెకానికల్ సాక్ష్యం ద్వారా ఇంకా మినహాయించబడనప్పుడు రెండు జ్యామితులను షార్ట్లిస్ట్లో ఉంచుకోవడం మా సిఫార్సు. ఆపై అసలైన అప్లికేషన్ని ఉపయోగించి అనుచితమైన కాన్ఫిగరేషన్లను తీసివేయండి. "పైప్," "ప్రొఫైల్" మరియు "బోర్డ్" ఉత్పత్తి కుటుంబాలను గుర్తిస్తాయి, పూర్తి ఎక్స్ట్రాషన్ స్పెసిఫికేషన్లు కాదు.
PVC పైపు వెలికితీత
మేము రెండింటినీ ప్రచురిస్తాము aPVC పైపు కోనికల్ స్క్రూ బారెల్మరియు ఎPVC పైపు సమాంతర స్క్రూ బారెల్. ఇది కాన్ఫిగరేషన్లను పోల్చడానికి ఒక కారణం, ప్రతి పరిమాణం ప్రతి పైపుకు సరిపోతుందని వాగ్దానం కాదు. ఉత్పత్తి కొలతలు, సూత్రీకరణ, ఒత్తిడి విధి మరియు అవసరమైన స్థిరమైన అవుట్పుట్ పాయింట్లతో ప్రారంభించండి.
శంఖాకార పైపు పేజీలో 16 నుండి 63 mm, 50 నుండి 110 mm మరియు 90 నుండి 160 mm వరకు అప్లికేషన్ బ్యాండ్లు ఉంటాయి. ఆ సంఖ్యలు జాబితా చేయబడిన పైప్ అప్లికేషన్లను వివరిస్తాయి. అవి స్క్రూ వ్యాసాలు కావు మరియు శంఖాకార యంత్రాల కోసం సార్వత్రిక గరిష్ట పైపు పరిమాణాన్ని ఏర్పాటు చేయవు.
ప్రొఫైల్లు మరియు బోర్డులు
ప్రొఫైల్ కోసం, సెక్షన్ డ్రాయింగ్, మీటరుకు బరువు, అమరిక అమరిక మరియు డైమెన్షనల్ అంగీకార అవసరాలు ఉన్నాయి. బోర్డు కోసం, అది ఘనమైనదా లేదా నురుగుతో కూడినదా అని గుర్తించి, ఆమోదించబడిన మందం, సంబంధిత సాంద్రత, ఉపరితలం మరియు డైమెన్షనల్ అవసరాలను నిర్వచించండి. ఉత్పత్తి నిర్మాణంలో మార్పు తాజా ప్రక్రియ సమీక్షకు అర్హమైనది.
మాPVC ఫోమ్-బోర్డ్ స్క్రూ స్పెసిఫికేషన్ గైడ్భర్తీ సంక్షిప్తాన్ని మరింత వివరంగా కవర్ చేస్తుంది. మేము ఆ అప్లికేషన్-నిర్దిష్ట సమీక్షను సాధారణ జ్యామితి పోలిక నుండి వేరుగా ఉంచుతాము. PVC-ఆధారిత కలప మిశ్రమాలకు వాటి స్వంత సూత్రీకరణ సమీక్ష అవసరం; PE- లేదా PP-ఆధారిత మిశ్రమం నుండి తీర్మానాన్ని బదిలీ చేయవద్దు ఎందుకంటే రెండు ఉత్పత్తులను WPC అంటారు.
ఎంపికను ఎప్పుడు మళ్లీ తెరవాలి
రెసిపీ, ఫీడ్ ఫారమ్, నాణ్యత లక్ష్యం లేదా ఉత్పత్తి షెడ్యూల్ మారినప్పుడు స్పెసిఫికేషన్ను మళ్లీ సందర్శించండి. మారని ప్రస్తుత ప్రక్రియ కోసం, మెషీన్ మార్పిడిని ప్రతిపాదించే ముందు సరిగ్గా సరిపోలిన భర్తీని మూల్యాంకనం చేయాలి. విస్తరించిన ఉత్పత్తి పని కోసం, స్క్రూ జ్యామితి ద్వారా మాత్రమే మార్పును వాగ్దానం చేయకుండా పూర్తి లైన్ను సమీక్షించమని మెషిన్ సరఫరాదారుని అడగండి.
ఇప్పటికే ఉన్న శంఖాకార రేఖ ఇప్పటికే అవసరమైన నాణ్యత మరియు అవుట్పుట్ పరిధిని కలిగి ఉన్నట్లయితే, మేము ముందుగా సరిపోలిన శంఖాకార పునఃస్థాపనను అంచనా వేస్తాము, ఆటోమేటిక్ అప్గ్రేడ్గా సమాంతర మార్పిడిని విక్రయించము. అదే తార్కికం సంతృప్తికరమైన సమాంతర రేఖకు వర్తిస్తుంది. కొత్త ఉత్పత్తి విధి కోసం, ప్రదర్శించబడిన అప్లికేషన్ ఫిట్తో కాన్ఫిగరేషన్ను ఎంచుకోండి; అధిక కొనుగోలు ధర లేదా పెద్ద నామమాత్రపు వ్యాసం ఆ ప్రదర్శన కాదు.
మీరు ఇప్పటికే ఉన్న స్క్రూ మరియు బారెల్ను భర్తీ చేయగలరా లేదా మార్చగలరా?
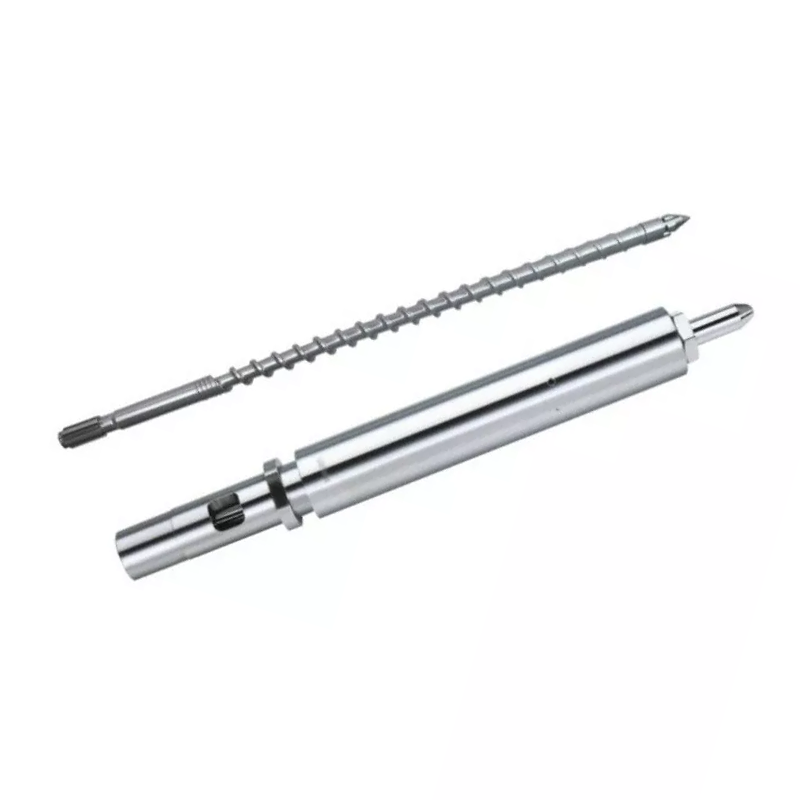
శంఖాకార ట్విన్ స్క్రూ బారెల్ మరియు సమాంతర ట్విన్ స్క్రూ బారెల్ పరస్పరం మార్చుకోలేని అసెంబ్లీలు కాదు. మార్పిడి గురించి చర్చించే ముందు, పూర్తి యంత్ర సమీక్షను పొందండి. గేర్బాక్స్ అవుట్పుట్ అమరిక, షాఫ్ట్ కనెక్షన్లు, బారెల్ మౌంటు మరియు ప్రాసెసింగ్-యూనిట్ లేఅవుట్ ఫీడింగ్, వెంటింగ్, హీటింగ్ మరియు కూలింగ్ ఇంటర్ఫేస్లతో పాటు ఆ సమీక్షలో ఉంటాయి.
నేను వేరే స్క్రూ జ్యామితిని సిఫార్సు చేసే ముందు
నేను PVC ఎక్స్ట్రూషన్ సమస్యను సమీక్షించినప్పుడు, అసలు ప్రాసెస్ని పునరుద్ధరిస్తున్నామా లేదా వేరే పని చేయమని మెషీన్ని అడుగుతున్నామా అనేది నా మొదటి ప్రశ్న. అరిగిపోయిన భాగాలను భర్తీ చేయడం మరియు ఉత్పత్తి సామర్థ్యాన్ని పెంచడం వేర్వేరు ఆధారాలు అవసరం. లైన్ అస్థిరంగా మారినందున శంఖాకార మరియు సమాంతర స్క్రూల మధ్య మారడాన్ని నేను సిఫార్సు చేయను.
అవుట్పుట్ హెచ్చుతగ్గులకు లోనైతే, నేను ఫార్ములేషన్ రివిజన్, ఫీడింగ్ షరతులు, ఆపరేటింగ్ రికార్డ్లు మరియు తుది ఉత్పత్తి తనిఖీ ఫలితాలను అభ్యర్థించడం ద్వారా ప్రారంభిస్తాను. ప్రెజర్, టెంపరేచర్, స్క్రూ స్పీడ్ మరియు యాక్సెప్ట్ అవుట్పుట్ ఒకే కాలంలో రికార్డ్ కావాలనుకుంటున్నాను. నిన్నటి గరిష్ట అవుట్పుట్ను నేటి సగటుతో పోల్చడం వల్ల మెటీరియల్ లేదా ఉత్పత్తి మారితే నాకు చాలా తక్కువ చెప్పవచ్చు.
తరువాత, నేను మెకానికల్ కాన్ఫిగరేషన్ని సమీక్షిస్తాను. డ్రాయింగ్ ప్యాకేజీ భ్రమణ దిశ, స్క్రూ జ్యామితి, మధ్య దూరం, డ్రైవ్ కనెక్షన్లు మరియు బారెల్ ఇంటర్ఫేస్లను గుర్తించాలి. రీప్లేస్మెంట్ అసెంబ్లీ కోసం, నాకు రెండు స్క్రూలు మరియు రెండు బారెల్ బోర్లలో పేరు పెట్టబడిన స్థానాలకు సంబంధించిన కొలతలు కూడా అవసరం. మోడల్ నంబర్ అనేది ప్రారంభ సూచన, తయారీకి అనుమతి కాదు.
నేను సాధ్యమయ్యే చర్యలను వేరు చేస్తాను. దాణా సమస్యకు దాణా విచారణ అవసరం. అనుమానిత దుస్తులు సరిపోలిన తనిఖీ నివేదిక అవసరం. మార్చబడిన సూత్రీకరణకు ప్రక్రియ సమీక్ష అవసరం. టార్గెట్ అవుట్పుట్ పెరిగితే, నేను పెద్ద ప్రాసెసింగ్ యూనిట్ని సిఫార్సు చేసే ముందు కూలింగ్, హాల్-ఆఫ్ మరియు కట్టింగ్ పరికరాలు తప్పనిసరిగా చర్చలోకి ప్రవేశించాలి.
ఆర్డర్ కొనసాగడానికి ముందు, నేను రెండు అంగీకార దశలను అంగీకరిస్తాను: మెకానికల్ ఫిట్ మరియు ప్రొడక్షన్ పనితీరు. మొదటిది అసెంబ్లీ యంత్రానికి సరిపోతుందో లేదో తనిఖీ చేస్తుంది; అంగీకరించిన పదార్థం నిర్వచించబడిన పరిస్థితులలో ఆమోదయోగ్యమైన ఉత్పత్తిని ఉత్పత్తి చేస్తుందో లేదో రెండవది తనిఖీ చేస్తుంది. ఆ నిర్ణయాలను వేరుగా ఉంచడం వలన కొనుగోలుదారుకు అసలు సమస్య నుండి డిఫెన్సిబుల్ రీప్లేస్మెంట్ స్పెసిఫికేషన్కు స్పష్టమైన మార్గం లభిస్తుంది.
సర్దుబాటును యూనివర్సల్ వేర్ రిపేర్గా పరిగణించవద్దు
ఏదైనా అక్షసంబంధ సర్దుబాటు తప్పనిసరిగా యంత్ర తయారీదారు యొక్క అనుమతించబడిన విధానం మరియు పరిమితులను అనుసరించాలి. అవుట్పుట్ రికవర్ అయ్యే వరకు శంఖాకార సెట్ను తరలించవద్దు. తనిఖీ మరియు స్క్రూ తొలగింపు కోసం, అర్హత కలిగిన సిబ్బందితో మొక్క యొక్క ఆమోదించబడిన ఐసోలేషన్, శీతలీకరణ మరియు ట్రైనింగ్ విధానాలను ఉపయోగించండి. మాసమాంతర ట్విన్-స్క్రూ క్లియరెన్స్ మరియు వేర్ గైడ్సరిపోలిన కొలత రికార్డును ఎలా నిర్వహించాలో వివరిస్తుంది.
మీరు RFQ మరియు ప్రొడక్షన్ ట్రయల్ కోసం ఏమి పంపాలి?
నేను కేటలాగ్ సంఖ్యల నుండి మాత్రమే భర్తీని ఎందుకు ఆమోదించను
నేను నన్హయ్య ప్రచురించిన శంఖాకార మరియు సమాంతర స్క్రూ-బారెల్ ఎంపికలను పోల్చినప్పుడు, నేను మొదట స్పెసిఫికేషన్ ఫార్మాట్లను వేరు చేస్తాను. శంఖాకార శ్రేణిలో Φ65/Φ132 మరియు Φ80/Φ156 వంటి వ్యాసం జతలు ఉంటాయి. ఈ కేటలాగ్ ఎంట్రీలు అభ్యర్థి కాన్ఫిగరేషన్లను గుర్తిస్తాయి; వారు మరొక అసెంబ్లీతో సమానమైన అవుట్పుట్ లేదా పరస్పర మార్పిడిని ఏర్పాటు చేయరు.నన్హయ్యా శంఖాకార లక్షణాలు
PVC పైప్ సమాంతర స్క్రూ-బారెల్ పేజీ Φ45 నుండి Φ150 mm వ్యాసం పరిధిని మరియు అనుకూలీకరణ అందుబాటులో ఉన్న L/D నిష్పత్తి 32 నుండి 38 వరకు ప్రచురిస్తుంది. ఆ బొమ్మలు ఆ ఉత్పత్తి సమర్పణను వివరిస్తాయి, ప్రతి సమాంతర ట్విన్-స్క్రూ ఎక్స్ట్రూడర్ కాదు.నన్హయ్య PVC పైప్ సమాంతర లక్షణాలు
65 mm సమాంతర కాన్ఫిగరేషన్ను 65/132 శంఖాకార అసెంబ్లీకి ప్రత్యామ్నాయంగా పరిగణించలేము ఎందుకంటే రెండు వివరణలు "65"ని కలిగి ఉంటాయి. అలాగే నేను రెండవ శంఖాకార వ్యాసాన్ని L/D నిష్పత్తిగా లేదా పూర్తి-పైపు వ్యాసంగా అర్థం చేసుకోను.
ఈ వివరణ సమీక్ష నుండి నా ముగింపు ఏమిటంటే, కేటలాగ్ ఉత్పత్తులను షార్ట్లిస్ట్ చేయడంలో సహాయపడగలదు, కానీ అది మార్పిడిని ఆమోదించదు. అసెంబ్లీని సిఫార్సు చేసే ముందు, నాకు మెషిన్ కాన్ఫిగరేషన్, ఇంటర్ఫేస్ డ్రాయింగ్లు, ఫార్ములేషన్ మరియు ప్రొడక్షన్ టార్గెట్ అవసరం. నేను ఇప్పటికీ ధృవీకరణ అవసరమయ్యే ప్రాసెస్ పనితీరు నుండి డైమెన్షనల్ అనుకూలతను వేరు చేస్తాను.
ఇది కొనుగోలుదారుకు పోలిక నుండి ఖచ్చితమైన ఫలితాన్ని ఇస్తుంది: స్క్రూ జ్యామితిని మార్చడం వల్ల అవుట్పుట్ పెరుగుతుంది లేదా శక్తి వినియోగాన్ని తగ్గిస్తుంది అనే మద్దతు లేని వాగ్దానం కాకుండా నిర్వచించిన డ్రాయింగ్-రివ్యూ మరియు ట్రయల్ స్కోప్.
పోల్చదగిన వివరణను సిద్ధం చేయండి మరియు ధృవీకరించండి
-
ఉత్పత్తి మరియు సూత్రీకరణను నిర్వచించండి
ఉత్పత్తి డ్రాయింగ్, రెసిపీ రివిజన్, ఫీడ్ ఫారమ్ మరియు వర్తించే నాణ్యత అవసరాలను గుర్తించండి. దాని యూనిట్లతో పూరకం లోడింగ్ను రికార్డ్ చేయండి మరియు ఉద్దేశించిన ఉత్పత్తి పరిధిని చేర్చండి.
-
లైన్ పరిమితులను నిర్ధారించండి
అవసరమైన ఆమోదించబడిన అవుట్పుట్ పాయింట్లను పేర్కొనండి మరియు వాటికి మద్దతు ఇవ్వాల్సిన ఫీడింగ్, డ్రైవ్, టూలింగ్, కూలింగ్, హాల్-ఆఫ్ మరియు కట్టింగ్ పరిస్థితులను గుర్తించండి.
-
యంత్రం మరియు డ్రాయింగ్లను తనిఖీ చేయండి
యంత్ర గుర్తింపు, భ్రమణ అమరిక, స్క్రూ మరియు బారెల్ డ్రాయింగ్లు, డ్రైవ్ కనెక్షన్లు, మౌంటు ఇంటర్ఫేస్లు మరియు రీప్లేస్మెంట్ పార్ట్ల కోసం పొజిషన్డ్ వేర్ కొలతలను సరఫరా చేయండి.
-
ప్రతి అభ్యర్థి కాన్ఫిగరేషన్ను నిర్వచించండి
జ్యామితి, పదార్థాలు, పని ఉపరితలాలు, సంబంధిత సహాయకాలు మరియు కొటేషన్ మినహాయింపులను గుర్తించమని సరఫరాదారుని అడగండి. ఏదైనా పూర్తి-మెషిన్ మార్పుల నుండి కాంపోనెంట్ స్కోప్ను వేరు చేయండి.
-
ట్రయల్ షరతులు మరియు రికార్డులపై అంగీకరిస్తున్నారు
పదార్థం, ఉత్పత్తి, నమూనా వ్యవధి మరియు శక్తి సరిహద్దును పరిష్కరించండి. పేరున్న స్థానాల్లో వేగం, ఒత్తిళ్లు మరియు ఉష్ణోగ్రతలు, స్థూల మరియు ఆమోదించబడిన అవుట్పుట్, తిరస్కరణలు, వెంట్ పరిస్థితులు మరియు ఉత్పత్తి-పరీక్ష ఫలితాలను రికార్డ్ చేయండి.
-
మెకానికల్ ఫిట్ మరియు ఉత్పత్తిని విడిగా అంగీకరించండి
ఆమోదించబడిన డ్రాయింగ్కు వ్యతిరేకంగా సరఫరా చేయబడిన అసెంబ్లీని తనిఖీ చేయండి, ఆపై అంగీకరించిన నాణ్యత మరియు అవుట్పుట్ ప్రమాణాలకు వ్యతిరేకంగా ఉత్పత్తిని అంచనా వేయండి. పరీక్షించిన కాన్ఫిగరేషన్కు రెండు అంగీకార రికార్డులను లింక్ చేసి ఉంచండి.
నన్హయ్యకు PVC స్క్రూ-అండ్-బారెల్ సంక్షిప్తాన్ని పంపండి
శంఖాకార లేదా సమాంతర భాగాల కోసం, యంత్ర సమాచారం, సూత్రీకరణ, ఉత్పత్తి డ్రాయింగ్ మరియు ప్రస్తుత ఉత్పత్తి రికార్డులను పంపండి. మీరు ఇప్పటికే ఉన్న ప్రక్రియను పునరుద్ధరించాలా లేదా మారిన విధిని అంచనా వేయాలా అని పేర్కొనండి, కాబట్టి కాంపోనెంట్ ప్రతిపాదన సరైన పనిని సూచిస్తుంది.
జౌషన్ నన్హయ్య ప్లాస్టిక్ మెషినరీ కో., లిమిటెడ్.
ఇమెయిల్:info@nhyscrew.com
స్థానం: దింఘై జిల్లా, జౌషాన్, జెజియాంగ్, చైనా.
తరచుగా అడిగే ప్రశ్నలు
సమాంతర ట్విన్ స్క్రూ ఎక్స్ట్రూడర్లు ఎల్లప్పుడూ సహ-తిప్పి తిరుగుతున్నాయా?
సంఖ్య. సమాంతరం స్క్రూ-యాక్సిస్ జ్యామితిని వివరిస్తుంది, అయితే సహ-భ్రమణం మరియు కౌంటర్-రొటేటింగ్ కదలికను వివరిస్తుంది. పరికరాలను పోల్చినప్పుడు రెండు ఫీల్డ్లను పేర్కొనండి. ఈ PVC ఎంపిక టాస్క్ కోసం, మరొక రకమైన ట్విన్-స్క్రూ మెషీన్ నుండి కెపాసిటీ, మిక్సింగ్ లేదా ఎనర్జీ క్లెయిమ్లను ఉపయోగించే ముందు సంబంధిత కాన్ఫిగరేషన్ మరియు డైరెక్ట్-ఎక్స్ట్రషన్ డ్యూటీని తప్పనిసరిగా ఏర్పాటు చేయాలి.
PVC కోసం శంఖాకార ట్విన్ స్క్రూ ఎక్స్ట్రూడర్ ఎల్లప్పుడూ మంచిదేనా?
సంఖ్య. PVC సూత్రీకరణ మరియు ఉత్పత్తి అవసరాలు స్వయంగా జ్యామితిని ఎంచుకోవు. అంగీకరించిన దాణా, నాణ్యత మరియు ఉత్పత్తి పరిస్థితులలో ప్రతిపాదిత శంఖాకార మరియు సమాంతర కాన్ఫిగరేషన్లను సరిపోల్చండి. పునఃస్థాపన కోసం, ప్రాసెస్ పోలిక వేరొక నిర్మాణాన్ని ఆమోదించడానికి ముందు ఇన్స్టాల్ చేయబడిన మెషీన్ మరియు ఆమోదించబడిన ఇంటర్ఫేస్లు ఎంపికను నిర్బంధిస్తాయి.
ఏ డిజైన్ కిలోగ్రాముకు తక్కువ శక్తిని ఉపయోగిస్తుంది?
జ్యామితి లేబుల్ సమాధానాన్ని ఏర్పాటు చేయలేదు. పేర్కొన్న పరికరాల సరిహద్దును ఉపయోగించి, అదే వ్యవధిలో శక్తిని మరియు ఆమోదించబడిన ఉత్పత్తి ద్రవ్యరాశిని కొలవండి. ఉత్పత్తి షెడ్యూల్ కోసం అవసరమైన ఆపరేటింగ్ పాయింట్లను సరిపోల్చండి. ఒక యంత్రం ఆ సమయంలో ఆమోదించబడిన కిలోగ్రాముకు ఎక్కువ kWhని ఉపయోగిస్తున్నప్పుడు మరింత ఆమోదించబడిన kg/hని అందించగలదు.
ఒక శంఖాకార స్క్రూ మరియు బారెల్ సమాంతర సెట్ను భర్తీ చేయగలదా?
అవి పరస్పరం మార్చుకోగల సమావేశాలు కావు. మార్పిడికి మెషిన్ ఆర్కిటెక్చర్, గేర్బాక్స్ అవుట్పుట్లు, షాఫ్ట్ కనెక్షన్లు, మౌంటు మరియు ప్రాసెస్ ఇంటర్ఫేస్ల సమీక్ష అవసరం. సాధారణ రీప్లేస్మెంట్ ఆర్డర్ కోసం, ఇన్స్టాల్ చేయబడిన మెషీన్ కోసం సరిపోలిన అసెంబ్లీని పేర్కొనండి. కేటలాగ్ మోడల్ నంబర్ లేదా భాగస్వామ్య వ్యాసం విలువ నుండి మార్పిడిని ఆమోదించవద్దు.
65/132 వంటి మోడల్ నంబర్ మీకు ఏమి చెబుతుంది?
నన్హయ్య Φ65/Φ132ని శంఖు ఆకారపు స్క్రూ-అండ్-బారెల్ వ్యాసం కలిగిన జంటగా పేర్కొన్నాడు. డ్రాయింగ్లో డైమెన్షన్ స్థానాలను మరియు పూర్తి జ్యామితిని నిర్ధారించండి. హోదా మాత్రమే ప్రాసెసింగ్ పొడవు, భ్రమణ దిశ, అవుట్పుట్, పైపు పరిమాణం లేదా పరస్పర మార్పిడిని ఏర్పాటు చేయదు. రెండవ వ్యాసం పరిమాణం లేని L/D నిష్పత్తి కాదు.
రెండు కాన్ఫిగరేషన్లను పోల్చడానికి ఏ సమాచారం అవసరం?
సూత్రీకరణ పునర్విమర్శ, ఫీడ్ ఫారమ్, ఉత్పత్తి డ్రాయింగ్, నాణ్యత అవసరాలు మరియు అవసరమైన ఆమోదించబడిన అవుట్పుట్ పరిధిని అందించండి. రీప్లేస్మెంట్ వర్క్ కోసం మెషిన్ కాన్ఫిగరేషన్ మరియు ఇంటర్ఫేస్లను చేర్చండి. ప్రతి సరఫరాదారుని దాని ప్రతిపాదిత పరికరాల పరిధిని మరియు ట్రయల్ షరతులను చెప్పమని అడగండి, ఆపై మెకానికల్ ఫిట్, ఉత్పత్తి అంగీకారం మరియు నిర్వహణ వ్యయాన్ని ప్రత్యేక నిర్ణయాలుగా సరిపోల్చండి.