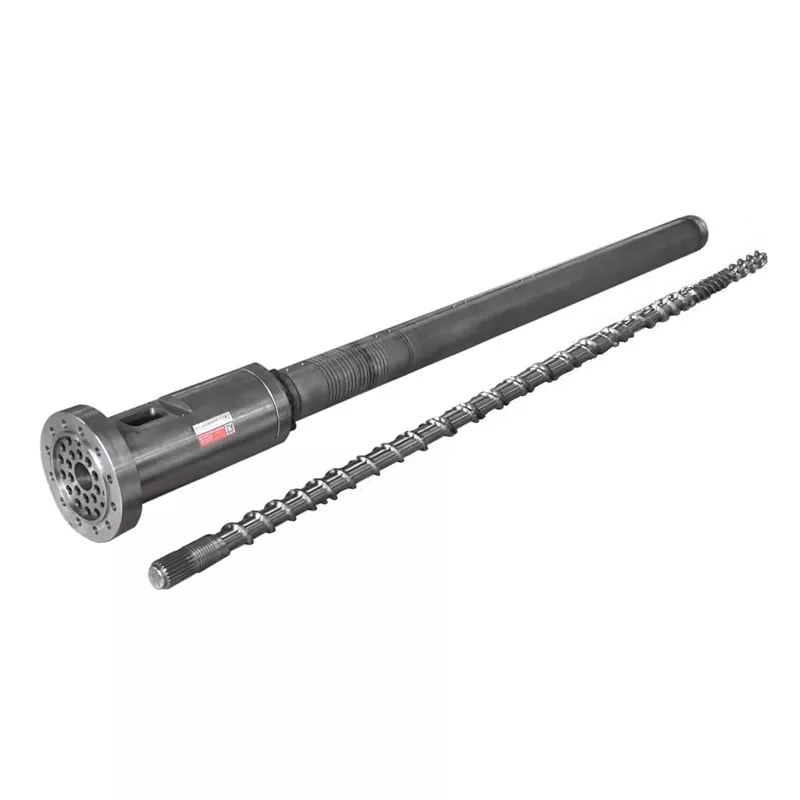
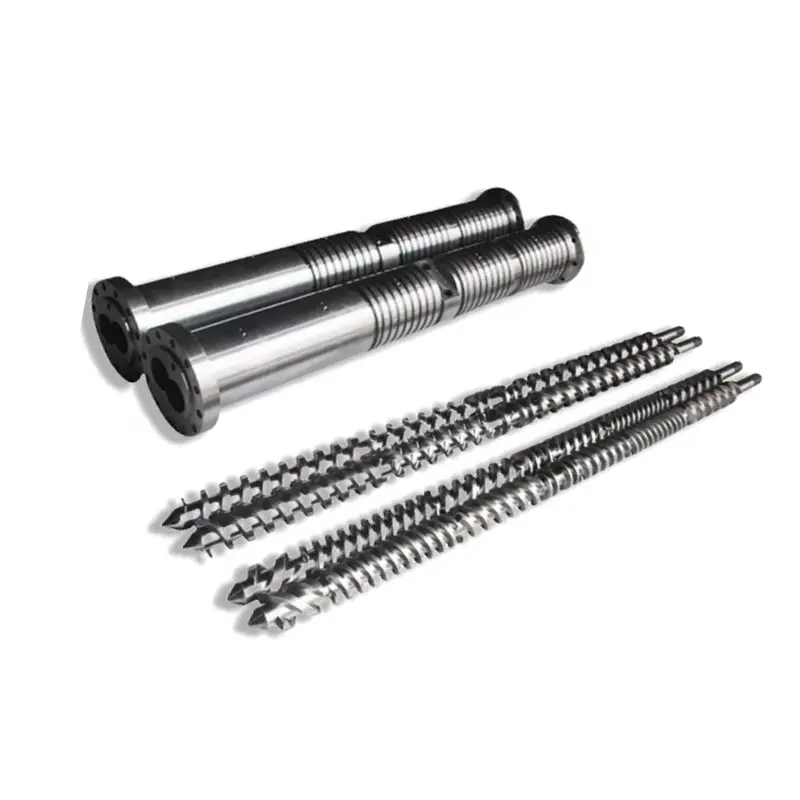
కొత్త భాగం మెషీన్కు చేరే వరకు బారెల్ ఫ్లాంజ్ సరళంగా కనిపిస్తుంది. అప్పుడు రిజిస్టర్, బోల్ట్ సర్కిల్, సీలింగ్ ఫేస్ లేదా మెల్ట్ పాసేజ్లో ఒక చిన్న లోపం ఇన్స్టాలేషన్ను ఆపివేయవచ్చు. పాత నమూనా, మెషిన్ ఇంటర్ఫేస్ మరియు ఆపరేటింగ్ డ్యూటీని నియంత్రిత ఫ్లాంజ్ స్పెసిఫికేషన్గా ఎలా మార్చాలో ఈ గైడ్ కొనుగోలు మరియు నిర్వహణ బృందాలకు చూపుతుంది.



శీఘ్ర సమాధానం
ఒక కొనడానికిextruder బారెల్ అంచు, బోర్, బయటి వ్యాసం, మందం, లొకేటింగ్ రిజిస్టర్, బోల్ట్ నమూనా, సీలింగ్ ముఖం, మెటీరియల్, ఉపరితల చికిత్స మరియు సంభోగం భాగాలను గుర్తించే నియంత్రిత డ్రాయింగ్ను పంపండి. వాస్తవ ఉష్ణోగ్రత మరియు పీడన ప్రాతిపదిక, ఎక్స్ట్రూడర్ లేదా డై-హెడ్ మోడల్, పరిమాణం మరియు తనిఖీ అవసరాలను జోడించండి.
"ANSI," "DIN," "JIS" లేదా "PN16" అనే పదాల నుండి మాత్రమే కస్టమ్ మెషీన్ ఫ్లాంజ్ని ఆర్డర్ చేయవద్దు. పూర్తి ప్రామాణిక హోదా మరియు సేవా ప్రాతిపదికను పేర్కొన్నప్పుడు మాత్రమే ఆ సూచనలు ప్రామాణిక పైపు అంచుని నిర్వచించగలవు. ఎక్స్ట్రూడర్ కనెక్షన్కు సాధారణంగా దాని స్వంత ఇంటర్ఫేస్ డ్రాయింగ్ అవసరం, ఒక వైపు గుర్తించబడిన ఫ్లాంజ్ నమూనాను అనుసరించినప్పటికీ.
ముందుగా మీరు ఏ రకమైన ఫ్లాంజ్ని కొనుగోలు చేస్తున్నారో గుర్తించండి
మూడు వేర్వేరు భాగాలను ఫ్లాంజ్ అని పిలిచినప్పుడు సేకరణ లోపాలు తరచుగా ప్రారంభమవుతాయి. ఒక స్టాండర్డ్ పైప్ ఫ్లాంజ్, కస్టమ్ ఎక్స్ట్రూడర్ బారెల్ ఫ్లాంజ్ మరియు ట్రాన్సిషన్ అడాప్టర్ ఫోటోగ్రాఫ్లో ఒకేలా కనిపిస్తాయి. అవి ఒకే విధంగా పేర్కొనబడలేదు.
| భాగం | దానిని ఏది నిర్వచిస్తుంది | ప్రధాన సేకరణ ప్రమాదం |
|---|---|---|
| ప్రామాణిక పైపు అంచు | ఖచ్చితమైన ప్రమాణం, ఎడిషన్, నామమాత్ర పరిమాణం, తరగతి లేదా PN, ఫేసింగ్, మెటీరియల్, బోర్ మరియు కనెక్షన్ రకం | "DIN ఫ్లాంజ్" వంటి చిన్న లేబుల్ ఒకటి కంటే ఎక్కువ డైమెన్షనల్ మరియు రేటింగ్ సిస్టమ్లను సూచిస్తుంది |
| కస్టమ్ ఎక్స్ట్రూడర్ బారెల్ ఫ్లాంజ్ | కంట్రోల్డ్ మెషిన్ డ్రాయింగ్, మ్యాటింగ్ బారెల్ లేదా అడాప్టర్, రిజిస్టర్, బోల్ట్ ప్యాటర్న్, మెల్ట్ బోర్, సీలింగ్ ఫీచర్ మరియు సర్వీస్ డ్యూటీ | కస్టమ్ లొకేటింగ్ మరియు ఫ్లో ఫీచర్లను కలిగి ఉండే మెషినరీ ఇంటర్ఫేస్ కోసం పైప్-ఫ్లేంజ్ టేబుల్ని ఉపయోగించడం |
| డై-హెడ్ అడాప్టర్ ఫ్లాంజ్ | రెండు ఇంటర్ఫేస్లు మరియు అంతర్గత మెల్ట్ ట్రాన్సిషన్, ఓరియంటేషన్, సపోర్ట్ మరియు సెన్సార్ లేదా స్క్రీన్-ప్యాక్ అవసరాలు | రెండు చివరలు విడివిడిగా సరిపోతాయి, కానీ సమావేశమైన ప్రవాహ మార్గం, సెంటర్లైన్ లేదా బోల్ట్ ఓరియంటేషన్ సరిపోవు |
నన్హయ్య ప్రస్తుతబారెల్ అంచు పరిధిఫ్లాంగ్డ్ కనెక్షన్లు మరియు అనుకూలీకరించదగిన పోర్ట్ పరిమాణాలతో రౌండ్ స్టీల్ అంచులను కవర్ చేస్తుంది. ప్లాస్టిక్స్, కెమికల్, గ్రాన్యులేషన్ మరియు మెషినరీ అప్లికేషన్ల కోసం పూర్తిగా అనుకూలీకరించిన కొలతలతో పాటు ANSI, DIN మరియు JIS నమూనాలు అందుబాటులో ఉన్నాయి.
మా ఫ్యాక్టరీ వీక్షణ:ప్రామాణిక పేరు సాంకేతిక సంభాషణను ప్రారంభిస్తుంది; అది డ్రాయింగ్ను పూర్తి చేయలేదు. మేము మొదట భాగం ఎక్కడ కూర్చుంటుంది, ఏది గుర్తించింది, ఏది సీలు చేస్తుంది మరియు దాని గుండా ఏది వెళుతుంది అని అడుగుతాము. ఆ విధులు స్పష్టంగా ఉన్న తర్వాత, సరైన కొలతలు నియంత్రించడం చాలా సులభం అవుతుంది.


ఫ్లేంజ్ సరిపోతుందో లేదో నిర్ణయించే కొలతలు
ఉపయోగకరమైన డ్రాయింగ్ పరిమాణాన్ని ఫంక్షన్ నుండి వేరు చేస్తుంది. బోల్ట్ రంధ్రాలు బిగింపు శక్తిని సృష్టిస్తాయి, రిజిస్టర్ భాగాలను గుర్తిస్తుంది, ముఖం ముద్రను కలిగి ఉంటుంది మరియు బోర్ మెల్ట్ లేదా ప్రాసెస్ మాధ్యమాన్ని కలిగి ఉంటుంది. ఒక ఫీచర్ని మరొకదానికి భర్తీ చేయమని అడగడం కష్టమైన అసెంబ్లీని మరియు అనిశ్చిత సీలింగ్ని సృష్టిస్తుంది.
| డ్రాయింగ్ ఫీచర్ | అది ఎందుకు ముఖ్యం | కొనుగోలుదారు ఏమి చెప్పాలి |
|---|---|---|
| వెలుపలి వ్యాసం | హీటర్లు, గార్డ్లు లేదా సపోర్టుల దగ్గర ఎన్వలప్, టూల్ యాక్సెస్ మరియు క్లియరెన్స్ని నియంత్రిస్తుంది | నామమాత్రపు పరిమాణం, సహనం మరియు ఏదైనా పరిమితం చేయబడిన రంగం |
| సెంట్రల్ బోర్ లేదా మెల్ట్ పాసేజ్ | ప్రవాహ కొనసాగింపు మరియు ఉమ్మడి వద్ద అంతర్గత దశను నియంత్రిస్తుంది | వ్యాసం, సహనం, పరివర్తన ఆకారం, దిశ మరియు ఉపరితల అవసరం |
| మొత్తం మరియు స్థానిక మందం | బోల్ట్ నిశ్చితార్థం, దృఢత్వం, అమరిక మరియు సమావేశమైన పొడవును ప్రభావితం చేస్తుంది | డాటమ్ ముఖాలు, మందాలు, కౌంటర్బోర్లు మరియు హబ్ పొడవు |
| రిజిస్టర్ లేదా స్పిగోట్ను గుర్తించడం | బోల్ట్-హోల్ క్లియరెన్స్పై ఆధారపడే బదులు కేంద్రీకృత అసెంబ్లీని ఏర్పాటు చేస్తుంది | పురుషుడు లేదా స్త్రీ లక్షణం, వ్యాసం, లోతు, సరిపోయే మరియు లీడ్-ఇన్ |
| బోల్ట్ నమూనా | బిగింపు కనెక్షన్ని అందిస్తుంది మరియు కోణీయ ధోరణిని పరిష్కరిస్తుంది | పరిమాణం, పిచ్-సర్కిల్ వ్యాసం, రంధ్రం పరిమాణం, దారం, లోతు మరియు కోణీయ డేటా |
| సీలింగ్ ముఖం | రబ్బరు పట్టీ, రింగ్, గాడి లేదా మెటల్ ముఖంతో ఉద్దేశించిన పరిచయాన్ని సృష్టిస్తుంది | ఫేసింగ్ రకం, కొలతలు, ముగింపు, సీల్ స్పెసిఫికేషన్ మరియు అనుమతించదగిన నష్టం |
| రేఖాగణిత నియంత్రణలు | బోర్, రిజిస్టర్ మరియు సీలింగ్ ముఖాన్ని సరిగ్గా సంబంధితంగా ఉంచండి | డేటాస్ ప్లస్ అవసరమైన ఫ్లాట్నెస్, లంబంగా, స్థానం, ఏకాక్షకత్వం లేదా రనౌట్ |
| ఓరియంటేషన్ లక్షణాలు | హీటర్లు, సెన్సార్ పోర్ట్లు, కీవేలు, గార్డ్లు లేదా అసమాన జత భాగాలను సమలేఖనం చేయండి | ఒక స్పష్టమైన డేటా నుండి క్లాకింగ్ కోణం |
ISO 286-1 సిలిండర్ లక్షణాలు మరియు బేసిక్-హోల్ మరియు బేసిక్-షాఫ్ట్ కాన్సెప్ట్లతో సహా లీనియర్-సైజ్ టాలరెన్స్ మరియు ఫిట్ల కోసం అంతర్జాతీయ వ్యవస్థను అందిస్తుంది. ISO 1101 రూపం, ధోరణి, స్థానం మరియు రనౌట్ నియంత్రణల కోసం సింబల్ లాంగ్వేజ్ను అందిస్తుంది. ఈ ప్రమాణాలు అవసరాన్ని వ్యక్తపరచడంలో సహాయపడతాయి, అయితే డిజైనర్ ఇప్పటికీ ఫంక్షనల్ డేటాలు మరియు అనుమతించదగిన విలువలను ఎంచుకోవాలి.
బోల్ట్-హోల్ క్లియరెన్స్ అనేది లొకేటింగ్ సిస్టమ్ కాదు.కనెక్ట్ చేయబడిన డై హెడ్ లేదా అడాప్టర్ తప్పనిసరిగా బారెల్ బోర్తో కేంద్రీకృతమై ఉంటే, రిజిస్టర్ లేదా మరొక నియంత్రిత లొకేటింగ్ ఫీచర్ను నిర్వచించండి. రెండు తప్పుగా అమర్చబడిన బోర్లను బలవంతంగా బలవంతంగా బిగించడం వలన ముఖం, సీల్ లేదా ఫాస్టెనర్లు దెబ్బతింటాయి మరియు హానికరమైన అంతర్గత దశను వదిలివేయవచ్చు.

ANSI, DIN, JIS మరియు PN పూర్తి కొనుగోలు వివరణలు కాదు
నన్హయ్య ANSI, DIN మరియు JIS ఎంపికలు లేదా అనుకూలీకరించిన ప్రమాణాలను అందిస్తుంది. స్థాపించబడిన ప్లాంట్ పైపింగ్లో ఫ్లాంజ్ చేరినప్పుడు లేదా ఇప్పటికే ఉన్న ప్రాంతీయ నమూనాతో సరిపోలినప్పుడు ఆ పరిధి ఉపయోగకరంగా ఉంటుంది. కొటేషన్కు ఇప్పటికీ ఖచ్చితమైన పత్రం, ఎడిషన్, నామమాత్ర పరిమాణం, రేటింగ్, ముఖం, మెటీరియల్ మరియు ఏదైనా ప్రాజెక్ట్ సవరణ అవసరం.
ASME B16.5, ఉదాహరణకు, NPS 1/2 నుండి NPS 24 వరకు పైపు అంచులు మరియు ఫ్లాంగ్డ్ ఫిట్టింగ్ల కోసం శీర్షిక చేయబడింది. దీని పరిధి ఒత్తిడి-ఉష్ణోగ్రత రేటింగ్లు, పదార్థాలు, కొలతలు, సహనం, మార్కింగ్ మరియు టెస్టింగ్లను సూచిస్తుంది. ఇది దాని పరిధిలోని భాగాల కోసం ఒక బలమైన ఫ్రేమ్వర్క్, కానీ దీని శీర్షిక ప్రతి ఎక్స్ట్రూడర్ కనెక్షన్ను B16.5 అంచుగా మార్చదు.
ఆచరణాత్మక వ్యత్యాసం:ఫ్లేంజ్ ఒత్తిడి-పైపింగ్ సరిహద్దులో భాగమైతే, వర్తించే పైపింగ్ నియమాలు మరియు అర్హత కలిగిన ఇంజనీరింగ్ సమీక్షను ఉపయోగించండి. ఇది కస్టమ్ మెషిన్ ఇంటర్ఫేస్ అయితే, ఆమోదించబడిన పరికరాల డ్రాయింగ్ మరియు ఆపరేటింగ్ డ్యూటీతో దాన్ని నియంత్రించండి. ఇది రెండు పాత్రలను నిర్వహిస్తే, కొనుగోలు ప్యాకేజీ తప్పనిసరిగా రెండు సెట్ల అవసరాలను తీర్చాలి.
ప్రామాణిక నమూనా
ప్రామాణిక సంఖ్య, సంవత్సరం లేదా ఎడిషన్, పరిమాణం, తరగతి లేదా PN, ఫేసింగ్, మెటీరియల్ గ్రూప్ మరియు మ్యాటింగ్ కాంపోనెంట్ను పేర్కొనండి. ఏదైనా విచలనాన్ని స్పష్టంగా జాబితా చేయండి.
అనుకూల నమూనా
సంతకం చేసిన డ్రాయింగ్ను అధికారంగా చేయండి. ప్రమాణానికి సంబంధించిన సూచన ఇప్పటికీ ఎంచుకున్న థ్రెడ్లు, ఫిట్లు, చిహ్నాలు లేదా పరీక్ష పద్ధతులను నిర్వచించగలదు.
మిశ్రమ ఇంటర్ఫేస్
ఏ ముఖం ప్రమాణాన్ని అనుసరిస్తుందో మరియు ఏ ముఖం అనుకూలీకరించబడిందో చూపండి. రెండు చివరల మధ్య అంతర్గత పరివర్తన మరియు కోణీయ సంబంధాన్ని నిర్వచించండి.
మా ఫ్యాక్టరీ వీక్షణ:"పాత అంచు వలె" ఉపయోగకరమైన సందర్భం, కానీ ఇది పరిశీలించదగిన అవసరం కాదు. మేము డ్రాయింగ్పై ఖచ్చితమైన ఇంటర్ఫేస్ను ఉంచాము మరియు దానిని ఆమోదించమని కొనుగోలుదారుని అడుగుతాము. ఇది ఉత్పత్తి, తనిఖీ మరియు ఇన్స్టాలేషన్ బృందాలకు కొలతను ప్రశ్నించినప్పుడు అదే సమాధానాన్ని ఇస్తుంది.
ఒత్తిడి తరగతి ఉష్ణోగ్రత మరియు పదార్థం నుండి వేరు చేయబడదు
నన్హయ్య యొక్క బారెల్ ఫ్లాంజ్ పేజీ PN6, PN10, PN16, PN25, PN40 మరియు PN63 ఎంపికలను జాబితా చేస్తుంది. వీటిని ఒక యూనివర్సల్ వర్కింగ్ ప్రెజర్ స్టేట్మెంట్గా కాకుండా అందుబాటులో ఉన్న స్పెసిఫికేషన్ కేటగిరీలుగా పరిగణించండి. వినియోగించదగిన రేటింగ్ అనేది పాలక ప్రమాణం, పదార్థం, ఉష్ణోగ్రత, జ్యామితి, బోల్టింగ్, సీల్ మరియు సిస్టమ్ డిజైన్పై ఆధారపడి ఉంటుంది.
పాలిమర్ ప్రాసెసింగ్ షార్ట్ ఫ్లాంజ్ లేబుల్ వివరించలేని పరిస్థితులను జోడిస్తుంది. కనెక్షన్లో హాట్ మెల్ట్, హీటింగ్ మరియు కూలింగ్ సైకిల్స్, మెషిన్ వైబ్రేషన్, డై-హెడ్ వెయిట్, అసెంబ్లీ లోడ్లు మరియు క్లీనింగ్ కనిపించవచ్చు. సాధారణ మరియు గరిష్ట పరిస్థితులను పేర్కొనండి, కానీ సాధారణ ప్రక్రియ సెట్టింగ్ల నుండి డిజైన్ పరిస్థితులను వేరుగా ఉంచండి.
| విధి ఇన్పుట్ | తయారీదారుకి ఇది ఎందుకు అవసరం | జోడించడానికి సాక్ష్యం |
|---|---|---|
| సాధారణ మరియు గరిష్ట ఉష్ణోగ్రత | మెటీరియల్ ప్రవర్తన, సీల్ ఎంపిక, థర్మల్ కదలిక మరియు రేటింగ్ ఆధారంగా ప్రభావితం చేస్తుంది | ప్రాసెస్ షీట్, హీటర్ సెట్టింగ్లు మరియు కొలిచిన ఆపరేటింగ్ పరిధి |
| సాధారణ మరియు గరిష్ట ఒత్తిడి | వర్తించే డిజైన్ పద్ధతిలో మెకానికల్ మరియు సీలింగ్ విధిని నిర్వచిస్తుంది | ఇన్స్ట్రుమెంటేషన్ పరిధి, ఆపరేటింగ్ రికార్డులు మరియు డిజైన్ అవసరం |
| ఒత్తిడి మాధ్యమం | కరిగిన పాలిమర్, గ్యాస్, లిక్విడ్ లేదా ప్లాంట్ పైపింగ్లకు వేర్వేరు డిజైన్ మరియు శుభ్రపరిచే నియంత్రణలు అవసరమవుతాయి | మెటీరియల్ పేరు, ఫార్ములా, భద్రతా డేటా మరియు ప్రక్రియ రేఖాచిత్రం |
| బాహ్య లోడ్ | భారీ డై హెడ్ లేదా మద్దతు లేని పైపింగ్ ఫ్లాంజ్ వద్ద బెండింగ్ లోడ్ను జోడించవచ్చు | అసెంబ్లీ బరువు, గురుత్వాకర్షణ కేంద్రం, మద్దతు మరియు సంస్థాపన డ్రాయింగ్ |
| ఉష్ణ చక్రాలు | పునరావృతమయ్యే విస్తరణ మరియు సంకోచం ప్రీలోడ్, అమరిక మరియు సీలింగ్ను ప్రభావితం చేయవచ్చు | ఫ్రీక్వెన్సీతో పాటు తాపన మరియు శీతలీకరణ క్రమాన్ని ప్రారంభించండి మరియు ఆపండి |
| వర్తించే కోడ్ లేదా కస్టమర్ నియమం | లెక్కలు, మెటీరియల్ రికార్డులు, మార్కింగ్, టెస్టింగ్ మరియు ఆమోదం బాధ్యతను నిర్ణయిస్తుంది | ఖచ్చితమైన డాక్యుమెంట్, ఎడిషన్ మరియు ప్రాజెక్ట్ స్పెసిఫికేషన్ |
లీకేజీకి స్వతంత్ర నివారణగా అధిక PN నంబర్ని ఎంచుకోవద్దు.ముఖం దెబ్బతినడం, తప్పుడు ముద్ర, వక్రీకరణ, కాలుష్యం, పేలవమైన అమరిక, తగని బోల్టింగ్ లేదా థర్మల్ కదలికల వల్ల లీకేజ్ రావచ్చు. తరగతి లేదా బిగించే పద్ధతిని మార్చడానికి ముందు వైఫల్య యంత్రాంగాన్ని కనుగొనండి.


వాస్తవ పర్యావరణం కోసం పదార్థం మరియు ఉపరితల చికిత్సను ఎంచుకోండి
నన్హయ్య కార్బన్ స్టీల్, స్టెయిన్లెస్ స్టీల్ మరియు అల్లాయ్ స్టీల్ నుండి బారెల్ ఫ్లేంజ్లను తయారు చేస్తారు. అందుబాటులో ఉన్న ఉపరితల చికిత్సలలో శాండ్బ్లాస్టింగ్, గాల్వనైజేషన్ మరియు నికెల్ ప్లేటింగ్, కస్టమర్ అవసరాలకు ఇతర చికిత్సలు అందుబాటులో ఉన్నాయి. ఆమోదించబడిన డ్రాయింగ్ ఖచ్చితమైన గ్రేడ్ మరియు చికిత్స పరిధిని పేర్కొనాలి, విస్తృత మెటీరియల్ కుటుంబం మాత్రమే కాదు.
| ఎంపిక | కొనుగోలుదారు దానిని ఎందుకు పరిగణించవచ్చు | ఆమోదానికి ముందు పరిష్కరించాల్సిన ప్రశ్నలు |
|---|---|---|
| కార్బన్ స్టీల్ | పర్యావరణం నియంత్రించబడే సాధారణ యంత్రాల బలం మరియు ఆర్థిక తయారీ | ఖచ్చితమైన గ్రేడ్, తుప్పు రక్షణ, weldability, ఉష్ణోగ్రత ఆధారం మరియు బహిర్గత ఉపరితలాలు |
| స్టెయిన్లెస్ స్టీల్ | తుప్పు నిరోధకత లేదా నిర్వచించబడిన ప్రక్రియ వాతావరణం కోసం క్లీనర్ బహిర్గత ఉపరితలం | ఖచ్చితమైన గ్రేడ్, కెమికల్ ఎక్స్పోజర్, గ్యాలింగ్ రిస్క్, సంభోగం పదార్థాలు మరియు కల్పన మార్గం |
| మిశ్రమం ఉక్కు | మెకానికల్ లేదా థర్మల్ డ్యూటీ ఒక నిర్దిష్ట మిశ్రమం మరియు చికిత్స మార్గం కోసం పిలుస్తుంది | గ్రేడ్, హీట్ ట్రీట్మెంట్, కాఠిన్యం, మొండితనం, యంత్ర సామర్థ్యం మరియు తనిఖీ రికార్డులు |
| ఇసుక విస్ఫోటనం ఉపరితలం | ఉపరితల తయారీ లేదా పేర్కొన్న బాహ్య ముగింపు | ఏ ముఖాలకు చికిత్స చేస్తారు మరియు ఏ ఖచ్చితత్వం లేదా సీలింగ్ ముఖాలు తప్పనిసరిగా రక్షించబడాలి |
| గాల్వనైజ్డ్ లేదా నికెల్ పూతతో కూడిన ఉపరితలం | అంగీకరించిన పర్యావరణం కోసం అదనపు ఉపరితల రక్షణ | పూత పదార్థం, మందం ప్రమాణం, ముసుగు ప్రాంతాలు, డైమెన్షనల్ భత్యం మరియు మరమ్మత్తు పద్ధతి |
ఒక పూత అనుచితమైన బేస్ మెటీరియల్, బలహీనమైన జ్యామితి లేదా దెబ్బతిన్న సీలింగ్ ముఖాన్ని సరిచేయదు. డ్రాయింగ్ ముసుగు ఉపరితలాలు మరియు తుది కొలతలు నిర్వచించనట్లయితే ఇది క్లోజ్-ఫిట్టింగ్ రిజిస్టర్ను కూడా మార్చగలదు. చికిత్సకు ముందు సహనం వర్తిస్తుందా లేదా అసెంబ్లీకి సిద్ధంగా ఉన్న పూర్తి భాగానికి వర్తిస్తుందో లేదో నిర్ణయించండి.
మా ఫ్యాక్టరీ వీక్షణ:మేము పని చేసే ముఖాలను రక్షించబడిన బాహ్య ముఖాల నుండి వేరు చేస్తాము. ఒక సీల్ ల్యాండ్, లొకేటింగ్ వ్యాసం లేదా గట్టి బోర్ ప్రమాదవశాత్తు పూతను పొందకూడదు. పూర్తయిన భాగాలు వచ్చిన తర్వాత వాటిని పరిష్కరించడం కంటే డ్రాయింగ్పై చికిత్స సరిహద్దులను గుర్తించడం చాలా సురక్షితం.



రీప్లేస్మెంట్ బారెల్ ఫ్లాంజ్ను ఎలా కొలవాలి
పాత భాగం విలువైన భౌతిక సాక్ష్యాలను అందిస్తుంది, కానీ అది ఇకపై ఉద్దేశించిన జ్యామితిని సూచించకపోవచ్చు. రిజిస్టర్ ధరించవచ్చు, మరమ్మత్తు సమయంలో ముఖాన్ని స్కిమ్ చేయవచ్చు మరియు వేడి ప్లేట్ను వక్రీకరించవచ్చు. అసలైన యంత్రం లేదా అసెంబ్లీ డ్రాయింగ్ అందుబాటులో ఉన్నప్పుడు ఉత్తమ ప్రారంభ అధికారంగా ఉంటుంది.
- వ్యవస్థాపించిన అసెంబ్లీని ఫోటో తీయండి.ప్రవాహ దిశ, కాంపోనెంట్ ఆర్డర్, సెంటర్లైన్, సపోర్ట్లు, హీటర్లు, సెన్సార్లు మరియు విడదీయడానికి ముందు యాక్సెస్ని రికార్డ్ చేయండి.
- సంభోగం యొక్క రెండు భాగాలను గుర్తించండి.ప్రతి ముఖానికి కనెక్ట్ చేయబడిన బారెల్, అడాప్టర్, స్క్రీన్ ఛేంజర్, సంగమం కోర్, గేర్బాక్స్ వైపు నిర్మాణం లేదా డై హెడ్ని గమనించండి.
- సాక్ష్యాలను మార్చకుండా శుభ్రం చేయండి.అంచులను చుట్టుముట్టకుండా లేదా వైఫల్యాన్ని వివరించే వేర్ మార్కులను పాలిష్ చేయకుండా పాలిమర్ మరియు వదులుగా ఉండే కాలుష్యాన్ని తొలగించండి.
- డేటాలను ఏర్పాటు చేయండి.కొలతలు రికార్డింగ్ చేయడానికి ముందు ప్రాథమిక సీలింగ్ లేదా మౌంటు ముఖం, బోర్ లేదా రిజిస్టర్ యాక్సిస్ మరియు ఒక కోణీయ ఫీచర్ని ఎంచుకోండి.
- ప్రతి ఇంటర్ఫేస్ను కొలవండి.బోర్, వెలుపలి వ్యాసం, మందం, ప్రతి అడుగు మరియు లోతు, బోల్ట్ నమూనా, థ్రెడ్లు, కౌంటర్బోర్లు, ముఖ లక్షణాలు మరియు విన్యాసాన్ని రికార్డ్ చేయండి.
- సంభోగం భాగాలను కొలవండి.కాపీ చేయబడిన అరిగిన అంచు పాత లోపాన్ని పునరుత్పత్తి చేయగలదు. అసలు పురుష మరియు స్త్రీ రిజిస్టర్లు, అందుబాటులో ఉన్న బోల్ట్ ఎంగేజ్మెంట్ మరియు సీల్ లొకేషన్ను ధృవీకరించండి.
- కొత్త డ్రాయింగ్పై వైరుధ్యాలను పరిష్కరించండి.నమూనా, అసలు డ్రాయింగ్ మరియు సంభోగం కొలతలను సరిపోల్చండి, ఆపై ఉద్దేశించిన ఫంక్షన్ను పునరుద్ధరించే పరిమాణాన్ని ఆమోదించండి.
కనిష్ట ఫోటో సెట్:ఒక ఇన్స్టాల్ చేయబడిన అవలోకనం, రెండు అంచు ముఖాలు, ఒక వైపు వీక్షణ, బారెల్ లేదా డై-హెడ్ నేమ్ప్లేట్, ప్రతి గుర్తు లేదా పార్ట్ నంబర్, సీల్ మరియు నష్టం యొక్క దగ్గరి వీక్షణలు. ఓరియంటేషన్ కోసం భాగం పక్కన స్కేల్ ఉంచండి, కానీ దృక్కోణం ఫోటోల నుండి క్లిష్టమైన కొలతలు ఎప్పుడూ లెక్కించవద్దు.
ట్విన్-స్క్రూ లేదా బహుళ-భాగాల ప్రాజెక్ట్ల కోసం, కోణీయ ధోరణిని జాగ్రత్తగా తనిఖీ చేయండి. మెల్ట్ ఓపెనింగ్, హీటర్ టెర్మినల్, సెన్సార్ పోర్ట్ లేదా సపోర్ట్ లేనప్పుడు బోల్ట్ నమూనా సుష్టంగా ఉండవచ్చు. అసెంబ్లీ కలిసి బోల్ట్ చేయవచ్చు మరియు ఇప్పటికీ ఉపయోగించలేని స్థితిలోకి తిప్పబడుతుంది.
అనుబంధిత ఉత్పత్తి కుటుంబాన్ని భాగస్వామ్యం చేయండి, తద్వారా సరఫరాదారు సిస్టమ్ను అర్థం చేసుకుంటారు. నన్హయ్య మద్దతిస్తున్నాడుఒకే స్క్రూ, సమాంతర జంట స్క్రూమరియుశంఖాకార జంట స్క్రూ బారెల్అప్లికేషన్లు, ప్లస్extruder సంగమం కోర్లుమరియు అనుకూలీకరించిన డై ఇంటర్ఫేస్లు.
మ్యాచింగ్ సామర్ధ్యం డ్రాయింగ్కు మద్దతు ఇస్తుంది, కానీ దానిని భర్తీ చేయదు
నన్హయ్య యొక్కఉత్పత్తి పరికరాలుపేజీ CNC డ్రిల్లింగ్ మరియు మిల్లింగ్ పొజిషనింగ్ ఖచ్చితత్వాన్ని 0.02 mm జాబితా చేస్తుంది. ఇది సక్రమంగా లేని స్క్రూ విమానాలు మరియు ప్రత్యేక ఫ్లాంజ్ నిర్మాణాల కోసం ఐదు-అక్షం మ్యాచింగ్ను కూడా గుర్తిస్తుంది. ఈ సామర్థ్యాలు సంక్లిష్ట రంధ్ర నమూనాలు మరియు అంచు లక్షణాలకు సంబంధించినవి.
యంత్రం యొక్క ప్రచురించబడిన పొజిషనింగ్ సామర్ధ్యం స్వయంచాలకంగా పూర్తయిన ప్రతి అంచు యొక్క సహనం కాదు. డ్రాయింగ్, ప్రాసెస్ రూట్, ఫిక్చర్, మెటీరియల్ కండిషన్, హీట్ ట్రీట్మెంట్ లేదా కోటింగ్ సీక్వెన్స్ మరియు అంగీకరించిన తనిఖీ పద్ధతి నుండి వాస్తవ అంగీకారం వస్తుంది.
| తయారీ దశ | నియంత్రణ ప్రశ్న | ఉపయోగకరమైన కొనుగోలుదారు రికార్డు |
|---|---|---|
| మెటీరియల్ రసీదు | ఆర్డర్లో పేర్కొన్న ఖచ్చితమైన గ్రేడ్ మరియు ఫారమ్తో మెటీరియల్ మ్యాచ్ అవుతుందా? | ఒప్పందంలో పేర్కొన్నప్పుడు మెటీరియల్ సర్టిఫికేట్ |
| డేటా మ్యాచింగ్ | ఏ ముఖం మరియు అక్షం తదుపరి లక్షణాలను నియంత్రిస్తుంది? | స్పష్టమైన డేటా పథకంతో డ్రాయింగ్ ఆమోదించబడింది |
| బోర్ మరియు రిజిస్టర్ మ్యాచింగ్ | సంభోగం యొక్క వ్యాసాలు, లోతులు మరియు ఫిట్లు సరైన క్రమంలో ఉత్పత్తి అవుతున్నాయా? | క్లిష్టమైన ఇంటర్ఫేస్ ఫీచర్ల కోసం డైమెన్షనల్ రిపోర్ట్ |
| రంధ్రం ఉత్పత్తి | పిచ్ సర్కిల్, కోణీయ ధోరణి, దారం మరియు లోతు సరిగ్గా సూచించబడ్డాయా? | నమూనా తనిఖీ ఫలితాలు మరియు థ్రెడ్ ధృవీకరణ |
| ఫేస్ ఫినిషింగ్ | సీల్ జ్యామితి, ఫ్లాట్నెస్ మరియు ఉపరితల అవసరాలు రక్షించబడ్డాయా? | పేర్కొన్న ముఖ తనిఖీ మరియు ఉపరితల రికార్డు |
| వేడి లేదా ఉపరితల చికిత్స | చికిత్స పరిమాణం, ఫ్లాట్నెస్, కాఠిన్యం లేదా రక్షిత ప్రాంతాలను మారుస్తుందా? | చికిత్స సర్టిఫికేట్ మరియు అవసరమైన విధంగా తుది డైమెన్షనల్ తనిఖీ |
| చివరి మార్కింగ్ మరియు ప్యాకింగ్ | మొక్క పునర్విమర్శ, ధోరణి మరియు సంభోగం అసెంబ్లీని గుర్తించగలదా? | పార్ట్ మార్కింగ్, తనిఖీ విడుదల మరియు రక్షిత ప్యాకేజింగ్ |



మా ఫ్యాక్టరీ వీక్షణ:సహనానికి ఒక కారణం మరియు తనిఖీ పద్ధతి ఉండాలి. అసెంబ్లీకి నియంత్రణ అవసరమైన చోట మేము లొకేటింగ్, సీలింగ్ మరియు అలైన్మెంట్ ఫీచర్లను బిగిస్తాము. ప్రతి డైమెన్షన్కు సాధ్యమైనంత చిన్న టాలరెన్స్ని వర్తింపజేయడం వలన ఖర్చు పెరుగుతుంది మరియు వాస్తవానికి సరిపోతుందని నిర్ణయించే లక్షణాల నుండి దృష్టి మరల్చవచ్చు.
మీకు ఏ సాధారణ ఫ్లాంజ్ సమస్యలు చెబుతున్నాయి
కనెక్షన్ సమస్య ఒక ఛాయాచిత్రం ద్వారా చాలా అరుదుగా నిర్ధారణ చేయబడుతుంది. లక్షణం కనిపించినప్పుడు రికార్డ్ చేయండి, అది ఉష్ణోగ్రత లేదా పీడనంతో మారుతుందో లేదో మరియు సరిగ్గా లీక్, కదలిక లేదా నష్టం ఎక్కడ ప్రారంభమవుతుంది. ఒక సమయంలో ఒక నియంత్రిత వేరియబుల్ని మార్చండి.
| గమనించిన సమస్య | పరిశోధించడానికి సాధ్యమైన కారణాలు | సేకరణ పాఠం |
|---|---|---|
| కొత్త అంచు రిజిస్టర్లోకి ప్రవేశించదు | తప్పు వ్యాసం లేదా ఫిట్, లొకేటింగ్ ముఖంపై పూత, బుర్ర, ధూళి, ఉష్ణ స్థితి లేదా సంభోగం-భాగం వక్రీకరణ | రాష్ట్ర తుది చికిత్స కొలతలు, ఫిట్, లీడ్-ఇన్ మరియు తనిఖీ ఉష్ణోగ్రత |
| బోల్ట్ రంధ్రాలు సమలేఖనం చేయవు | తప్పు పిచ్ సర్కిల్, హోల్ కౌంట్, కోణీయ డేటా, హ్యాండ్నెస్, థ్రెడ్ లేదా డ్రాయింగ్ రివిజన్ | కనిపించే ఓరియంటేషన్ ఫీచర్ నుండి పూర్తి నమూనాను పరిమాణం చేయండి |
| తాపన సమయంలో లీక్ కనిపిస్తుంది | థర్మల్ కదలిక, తగని ముద్ర, ముఖం వక్రీకరణ, ప్రీలోడ్ కోల్పోవడం లేదా ఆమోదించబడిన ప్రాతిపదిక వెలుపల ఉష్ణోగ్రత | సిస్టమ్ సమీక్షలో థర్మల్ సైకిల్, సీల్ స్పెసిఫికేషన్ మరియు బోల్టింగ్ పద్ధతిని చేర్చండి |
| ఒక సెక్టార్ వద్ద లీక్ కొనసాగుతుంది | స్థానిక ముఖం నష్టం, కాలుష్యం, అసమాన ఫ్లాట్నెస్, తప్పుగా అమర్చడం లేదా బాహ్య బెండింగ్ లోడ్ | ముఖ నియంత్రణలను పేర్కొనండి మరియు జోడించిన అసెంబ్లీకి మద్దతు ఇవ్వండి |
| ఉమ్మడి వద్ద పాలిమర్ క్షీణిస్తుంది | ఇంటర్నల్ స్టెప్, డెడ్ పాకెట్, రఫ్ డ్యామేజ్, లీకేజ్ పాత్ లేదా ఇంటర్ఫేస్ దగ్గర మితిమీరిన నివాసం | బాహ్య అంచు కొలతలు మాత్రమే కాకుండా, సమావేశమైన మెల్ట్ పాసేజ్ను నియంత్రించండి |
| ఫాస్టెనర్లు పదేపదే వదులుతాయి లేదా విఫలమవుతాయి | తప్పు ఫాస్టెనర్ స్పెసిఫికేషన్, అసమాన అసెంబ్లీ, థర్మల్ సైక్లింగ్, వైబ్రేషన్, ఓవర్లోడ్ లేదా వక్రీకరించిన ముఖాలు | బాధ్యతాయుతమైన ఇంజనీర్ పూర్తి జాయింట్ కోసం బోల్టింగ్ మరియు బిగించడాన్ని నిర్వచించండి |
| కనెక్షన్ వద్ద తుప్పు ప్రారంభమవుతుంది | తగని పదార్థం, దెబ్బతిన్న పూత, చిక్కుకున్న కాలుష్యం, అననుకూల వాతావరణం లేదా గాల్వానిక్ పరిస్థితి | మెటీరియల్ మరియు ట్రీట్మెంట్ని ఎంచుకునే ముందు అసలు రసాయన మరియు శుభ్రపరిచే వాతావరణాన్ని వివరించండి |
మరింత టార్క్ నిర్ధారణ కాదు.అధికంగా బిగించడం వల్ల థ్రెడ్లు, బోల్ట్లు, ముఖాలు, సీల్స్ లేదా కనెక్ట్ చేయబడిన పరికరాలు దెబ్బతింటాయి. యంత్రాన్ని వేరు చేసి, సురక్షితంగా ఉంచండి, ఆపై అర్హత కలిగిన సిబ్బందిని పూర్తి జాయింట్ని తనిఖీ చేసి, ఆమోదించబడిన అసెంబ్లీ విధానాన్ని అనుసరించండి.
ఫ్లేంజ్ a కి కనెక్ట్ అయితేపైపు వెలికితీత డై తల, సపోర్ట్ మరియు సెంటర్లైన్ అలాగే జాయింట్ని తనిఖీ చేయండి. ఇది ఒక దగ్గర కనెక్ట్ అయితేప్లాస్టిక్ ఎక్స్ట్రూడర్ గేర్బాక్స్లేదా బారెల్ సపోర్ట్, మెషీన్ నిర్మాణం ఇంటర్ఫేస్ను అమరిక నుండి బలవంతం చేయడం లేదని ధృవీకరించండి.
ఎక్స్ట్రూడర్ బారెల్ ఫ్లేంజ్ RFQ చెక్లిస్ట్
పూర్తి RFQ కొనుగోలుదారు ఇన్స్టాల్ చేయాలని భావిస్తున్న అదే భాగాన్ని కోట్ చేయడానికి సరఫరాదారుని అనుమతిస్తుంది. సాధ్యమైనప్పుడల్లా పునర్విమర్శ-నియంత్రిత డ్రాయింగ్ను అటాచ్ చేయండి మరియు ఇంజినీరింగ్ నిర్ధారణ అవసరమైన ప్రతి అంశాన్ని గుర్తించండి.
- ఫ్లేంజ్ ఫంక్షన్ మరియు ఖచ్చితమైన ఇన్స్టాలేషన్ స్థానం
- యంత్ర తయారీదారు, మోడల్ మరియు సీరియల్ సందర్భం
- మ్యాటింగ్ కాంపోనెంట్ డ్రాయింగ్లు లేదా పార్ట్ నంబర్లు రెండూ
- వెలుపలి వ్యాసం మరియు అన్ని స్థానిక ఎన్వలప్ పరిమితులు
- సెంట్రల్ బోర్ మరియు అంతర్గత పరివర్తన జ్యామితి
- మొత్తం మందం, హబ్లు, దశలు మరియు విరామాలు
- డయామీటర్లు, డెప్త్లు, ఫిట్లు మరియు లీడ్-ఇన్లను నమోదు చేయండి
- బోల్ట్ పరిమాణం, పిచ్ సర్కిల్ మరియు కోణీయ డేటా
- క్లియరెన్స్-హోల్, కౌంటర్బోర్ లేదా థ్రెడ్ వివరాలు
- సీలింగ్ ముఖం, గాడి, రబ్బరు పట్టీ లేదా సీల్ స్పెసిఫికేషన్
- అవసరమైన రూపం, ధోరణి మరియు స్థాన నియంత్రణలు
- ఖచ్చితమైన పదార్థం గ్రేడ్ మరియు వేడి చికిత్స
- ఉపరితల చికిత్స, మాస్కింగ్ మరియు చివరి కొలతలు
- సాధారణ మరియు డిజైన్ ఉష్ణోగ్రత సమాచారం
- సాధారణ మరియు డిజైన్ ఒత్తిడి సమాచారం
- మీడియం, పాలిమర్ ఫార్ములా మరియు క్లీనింగ్ ఎక్స్పోజర్
- బాహ్య లోడ్లు, మద్దతు మరియు ఉష్ణ చక్రాలు
- వర్తించే ప్రామాణిక, ఎడిషన్ మరియు ప్రాజెక్ట్ నియమాలు
- పరిమాణం, విడి భాగం వ్యూహం మరియు మార్కింగ్
- మెటీరియల్, చికిత్స మరియు తనిఖీ పత్రాలు
- అవసరమైన ఫిట్ చెక్ లేదా అంగీకరించిన సిస్టమ్ పరీక్ష
- భర్తీ కోసం ఫోటోలు మరియు పరిస్థితి నివేదిక
మా ఫ్యాక్టరీ వీక్షణ:ఫోటోలు ఎక్కడ చూడాలో మాకు తెలియజేస్తాయి, నమూనాలు ఇప్పుడు ఉన్న వాటిని తెలియజేస్తాయి మరియు డ్రాయింగ్లు ఏమి తయారు చేయాలో తెలియజేస్తాయి. బలమైన రీప్లేస్మెంట్ ఆర్డర్ అందుబాటులో ఉన్నప్పుడు మూడింటిని ఉపయోగిస్తుంది. వారు ఏకీభవించనట్లయితే, మేము అత్యంత అనుకూలమైన కొలతను ఎంచుకునే బదులు డ్రాయింగ్ ఆమోదాన్ని నిలిపివేస్తాము.
సంభోగం ఇంటర్ఫేస్ చుట్టూ అంగీకారాన్ని పెంచుకోండి
డ్రాయింగ్ సమీక్ష సమయంలో గుర్తించబడిన నష్టాలను తనిఖీ అనుసరించాలి. ఒక సాధారణ ఫ్లాట్ ఫ్లాంజ్కి చిన్న డైమెన్షనల్ రిపోర్ట్ అవసరం కావచ్చు. ప్రెజర్-బౌండరీ కాంపోనెంట్, ప్రత్యేక అడాప్టర్ లేదా క్లోజ్-ఫిట్ రీప్లేస్మెంట్కు మరిన్ని రికార్డ్లు, సాక్ష్యాధారిత తనిఖీ లేదా బాధ్యతాయుతమైన ఇంజనీరింగ్ విధానంలో సిస్టమ్ టెస్టింగ్ అవసరం కావచ్చు.
| అంగీకార ద్వారం | సాక్ష్యం | ప్రశ్నను విడుదల చేయండి |
|---|---|---|
| డ్రాయింగ్ ఆమోదం | డేటాలు, కొలతలు, టాలరెన్స్లు, మెటీరియల్, ట్రీట్మెంట్ మరియు నోట్స్తో సంతకం చేసిన పునర్విమర్శ | డ్రాయింగ్ అంచనాలపై ఆధారపడకుండా ఉద్దేశించిన సంభోగం అసెంబ్లీని వివరిస్తుందా? |
| మెటీరియల్ మరియు చికిత్స | పార్ట్ లేదా ప్రొడక్షన్ లాట్కి లింక్ చేయబడిన అవసరమైన సర్టిఫికేట్లు | ఆర్డర్లో పేర్కొన్న గ్రేడ్ మరియు చికిత్సకు రికార్డులు సరిపోతాయా? |
| డైమెన్షనల్ తనిఖీ | బోర్, రిజిస్టర్, మందం, బోల్ట్ నమూనా, సీల్ జ్యామితి మరియు పేర్కొన్న రేఖాగణిత నియంత్రణల ఫలితాలు | అన్ని ప్రాసెసింగ్ తర్వాత ఫంక్షనల్ ఫీచర్లు ఆమోదించబడిన పరిమితుల్లో ఉన్నాయా? |
| దృశ్య స్థితి | ముఖాలు, దారాలు, పూత, అంచులు మరియు మార్కింగ్ యొక్క ఫోటోలు మరియు తనిఖీ | సీలింగ్ మరియు లొకేటింగ్ ఉపరితలాలు శుభ్రంగా, రక్షింపబడి మరియు ఆమోదయోగ్యం కాని నష్టం లేకుండా ఉన్నాయా? |
| సంభోగం తనిఖీ | కొనుగోలుదారు సరఫరా చేసిన సంభోగం భాగాలు, గేజ్లు లేదా అంగీకరించిన తనిఖీ ఫిక్చర్తో అమర్చండి | అసెంబ్లీ బలవంతం లేకుండా ఉద్దేశించిన విధంగా గుర్తించి, ఓరియంట్ మరియు కట్టివేస్తుందా? |
| సిస్టమ్ లేదా ఒత్తిడి పరీక్ష | అంగీకరించిన విధానం, బాధ్యతాయుతమైన ఆమోదం మరియు అవసరమైనప్పుడు నమోదు చేయబడిన ఫలితం | ఫ్లాంజ్ యొక్క వాస్తవ పరిధి మరియు పాలక నియమాల కోసం సరైన పరీక్ష నిర్వహించబడిందా? |
| షిప్పింగ్ విడుదల | పార్ట్ ఐడెంటిఫికేషన్, ప్రొటెక్షన్, ప్యాకింగ్ లిస్ట్ మరియు డాక్యుమెంట్ ప్యాక్ | స్వీకరించే ప్లాంట్ సరైన పునర్విమర్శను గుర్తించి, సంరక్షించగలదా మరియు ఇన్స్టాల్ చేయగలదా? |
ఇన్స్టాలేషన్ సపోర్ట్ లేదా మెయింటెనెన్స్ ప్లానింగ్ కోసం, నన్హయ్యలను సమీక్షించండిసాంకేతిక సేవ. సరఫరాదారు ఎంపిక కూడా చేర్చవచ్చుకంపెనీ ప్రొఫైల్, ఉత్పత్తి పరికరాలుమరియు ప్రస్తుతసర్టిఫికెట్లు.
తరచుగా అడిగే ప్రశ్నలు
ఎక్స్ట్రూడర్ బారెల్ ఫ్లాంజ్ని కోట్ చేయడానికి ఏ సమాచారం అవసరం?
బయటి వ్యాసం, బోర్, మందం, లొకేటింగ్ రిజిస్టర్, బోల్ట్ పరిమాణం, బోల్ట్-హోల్ లేదా థ్రెడ్ సైజు, పిచ్-సర్కిల్ వ్యాసం, హోల్ ఓరియంటేషన్, సీలింగ్ ఫేస్ మరియు మ్యాటింగ్ కాంపోనెంట్ కోసం నియంత్రిత డ్రాయింగ్ లేదా స్పష్టమైన కొలతలు పంపండి. ఎక్స్ట్రూడర్ మోడల్, మెటీరియల్, ఆపరేటింగ్ ఉష్ణోగ్రత మరియు పీడన ఆధారం, ఉపరితల చికిత్స, పరిమాణం మరియు అవసరమైన తనిఖీ పత్రాలను జోడించండి.
బారెల్ ఫ్లాంజ్ని పేర్కొనడానికి ANSI, DIN లేదా JIS సరిపోతుందా?
సంఖ్య. ప్రామాణిక పైపు అంచు కోసం ఖచ్చితమైన ప్రామాణిక సంఖ్య, ఎడిషన్, పరిమాణం, రేటింగ్, ఫేసింగ్, మెటీరియల్ మరియు సంభోగం భాగం అవసరం. కస్టమ్ ఎక్స్ట్రూడర్ లేదా డై-హెడ్ ఫ్లాంజ్కి నియంత్రిత మెషినరీ డ్రాయింగ్ కూడా అవసరం కావచ్చు ఎందుకంటే దాని రిజిస్టర్, మెల్ట్ పాసేజ్, బోల్ట్ ఓరియంటేషన్ మరియు మొత్తం జ్యామితి పైప్-ఫ్లేంజ్ ప్రమాణం వెలుపల పడిపోవచ్చు.
నన్హయ్య ఫ్లాంజ్ పేజీలో PN6, PN10, PN16, PN25, PN40 మరియు PN63 అంటే ఏమిటి?
అవి నన్హయ్య బారెల్ ఫ్లాంగ్ల కోసం జాబితా చేయబడిన ప్రెజర్-క్లాస్ ఎంపికలు. అవి ప్రతి పదార్థం మరియు ఉష్ణోగ్రతకు సార్వత్రిక పని ఒత్తిడి హామీ కాదు. కొనుగోలు స్పెసిఫికేషన్ తప్పనిసరిగా ఎంచుకున్న PN తరగతిని ఖచ్చితమైన ప్రమాణం, కొలతలు, పదార్థం, ఉష్ణోగ్రత ఆధారం, బోల్టింగ్, సీల్ మరియు వర్తించే సిస్టమ్ డిజైన్ నియమాలకు కనెక్ట్ చేయాలి.
బారెల్ ఫ్లాంజ్ కోసం నేను ఏ పదార్థాన్ని ఎంచుకోవాలి?
నన్హయ్య కార్బన్ స్టీల్, స్టెయిన్లెస్ స్టీల్ మరియు అల్లాయ్ స్టీల్ ఎంపికలను అందిస్తుంది. ఎంపికలో లోడ్, ఉష్ణోగ్రత, తుప్పు బహిర్గతం, పాలిమర్ లేదా సంకలితాలతో పరిచయం, వెల్డింగ్ అవసరాలు, సంభోగం-భాగం పదార్థం, ఉపరితల చికిత్స మరియు పాలక రూపకల్పన నియమాలను పరిగణనలోకి తీసుకోవాలి. మెటీరియల్ కుటుంబం ద్వారా మాత్రమే ఆర్డర్ చేయడం కంటే ఆమోదించబడిన డ్రాయింగ్పై ఖచ్చితమైన గ్రేడ్ను పేర్కొనండి.
రీప్లేస్మెంట్ ఎక్స్ట్రూడర్ ఫ్లాంజ్ని నేను ఎలా కొలవగలను?
బోర్, బయటి వ్యాసం, మొత్తం మందం, రిజిస్టర్ డయామీటర్లు మరియు డెప్త్లు, బోల్ట్ పరిమాణం, రంధ్రం లేదా దారం పరిమాణం, పిచ్-సర్కిల్ వ్యాసం, కోణీయ ధోరణి మరియు సీలింగ్ లక్షణాలను కొలవండి. సంభోగం భాగం, ప్రవాహ దిశ మరియు అసెంబ్లీ స్థానం రికార్డ్ చేయండి. అసలు మెషిన్ డ్రాయింగ్తో కొలతలను సరిపోల్చండి ఎందుకంటే తీసివేయబడిన భాగం ధరించవచ్చు, వక్రీకరించబడవచ్చు లేదా గతంలో మరమ్మతులు చేయబడవచ్చు.
ఇన్స్టాలేషన్ తర్వాత ఎక్స్ట్రూడర్ ఫ్లాంజ్ ఎందుకు లీక్ అవుతుంది?
దెబ్బతిన్న లేదా అనుచితమైన సీలింగ్ ముఖం, సరికాని రబ్బరు పట్టీ లేదా సీల్, ఫ్లాంజ్-ఫేస్ వక్రీకరణ, పేలవమైన రిజిస్టర్ అలైన్మెంట్, కాలుష్యం, అసమాన బోల్టింగ్, అనుచితమైన ఫాస్టెనర్లు, థర్మల్ కదలిక లేదా ఆమోదించబడిన డిజైన్ వెలుపల పీడనం మరియు ఉష్ణోగ్రత పరిస్థితి వంటివి సాధ్యమయ్యే కారణాలు. మరింత బిగించే శక్తిని వర్తించే ముందు కారణాన్ని కనుగొనండి.
ఒక సరఫరాదారు ఒక నమూనా నుండి ధరించిన బారెల్ ఫ్లాంజ్ని కాపీ చేయగలరా?
భౌతిక నమూనా ఉపయోగకరంగా ఉంటుంది, కానీ అది మాత్రమే అధికారం కాకూడదు. ధరించడం, తుప్పు పట్టడం, రీ-మ్యాచింగ్, రిపేర్ మరియు థర్మల్ డిస్టార్షన్ క్లిష్టమైన పరిమాణాలను మార్చగలవు. అందుబాటులో ఉన్నప్పుడు అసలైన డ్రాయింగ్ని ఉపయోగించండి, సంభోగం భాగాలను కొలవండి మరియు భర్తీ డ్రాయింగ్ ఆమోదించబడటానికి ముందు ఏ కొలతలు పునరుద్ధరించబడతాయో అంగీకరించండి.
కస్టమ్ బారెల్ ఫ్లాంజ్ని ఎలా ఆమోదించాలి?
ముందుగా డ్రాయింగ్ను ఆమోదించండి, ఆపై ఆర్డర్కు అవసరమైన మెటీరియల్ మరియు ట్రీట్మెంట్ రికార్డ్లను ధృవీకరించండి. డ్రాయింగ్కు వ్యతిరేకంగా బోర్, రిజిస్టర్, మందం, బోల్ట్ నమూనా, సీలింగ్ జ్యామితి మరియు పేర్కొన్న రూపం లేదా స్థాన నియంత్రణలను తనిఖీ చేయండి. ఆచరణాత్మకంగా ఉన్నప్పుడు సంభోగం భాగాలతో సరిపోతుందని నిర్ధారించండి మరియు వర్తించే ఇంజనీరింగ్ విధానంలో అంగీకరించిన సిస్టమ్ లేదా ఒత్తిడి పరీక్షను మాత్రమే నిర్వహించండి.
సాంకేతిక సూచనలు
- నన్హయ్య బారెల్ ఫ్లాంజ్: ఫస్ట్-పార్టీ మెటీరియల్లు, ప్రమాణాలు, ఉపరితల చికిత్సలు, PN ఎంపికలు, అప్లికేషన్లు మరియు ఉత్పత్తి చిత్రాలు.
- నన్హయ్య ఉత్పత్తి సామగ్రి: ఫస్ట్-పార్టీ మ్యాచింగ్ సామర్థ్యాలు మరియు ప్రచురించిన పరికరాల స్థాన డేటా.
- ASME B16.5-2020 అవలోకనం: అధికారిక ASME స్కోప్ మరియు పైప్ అంచులు మరియు ఫ్లాంగ్డ్ ఫిట్టింగ్ల కోసం కంటెంట్లు.
- ISO 286-1:2010: లీనియర్ సైజులు మరియు ఫిట్లపై సహనం కోసం కోడ్ సిస్టమ్ యొక్క అధికారిక ISO వివరణ.
- ISO 1101:2017: రూపం, ధోరణి, స్థానం మరియు రనౌట్ కోసం జ్యామితీయ సహనం భాష యొక్క అధికారిక ISO వివరణ.
ప్రమాణాలను తప్పనిసరిగా కొనుగోలు చేయాలి లేదా వాటి పూర్తి అవసరాలు అవసరమైనప్పుడు వారి అధీకృత ప్రచురణకర్తల ద్వారా యాక్సెస్ చేయాలి. తయారీ లేదా పరీక్షకు ముందు బాధ్యతగల ఇంజనీర్ వర్తించే ఎడిషన్, అధికార పరిధి మరియు ప్రాజెక్ట్ నియమాలను నిర్ధారించాలి.
ఎడిటోరియల్ గమనిక: ఈ గైడ్ నన్హయ్య యొక్క ప్రస్తుత ఉత్పత్తి ఎంపికలను అప్లికేషన్-నిర్దిష్ట ఇంజనీరింగ్ నిర్ణయాల నుండి వేరు చేస్తుంది. తుది ప్రెజర్ డిజైన్, బోల్టింగ్, సీలింగ్, మెటీరియల్ గ్రేడ్, టాలరెన్స్లు మరియు అంగీకార అవసరాలు తప్పనిసరిగా ఆమోదించబడిన కొనుగోలు స్పెసిఫికేషన్లో నిర్ధారించబడాలి.