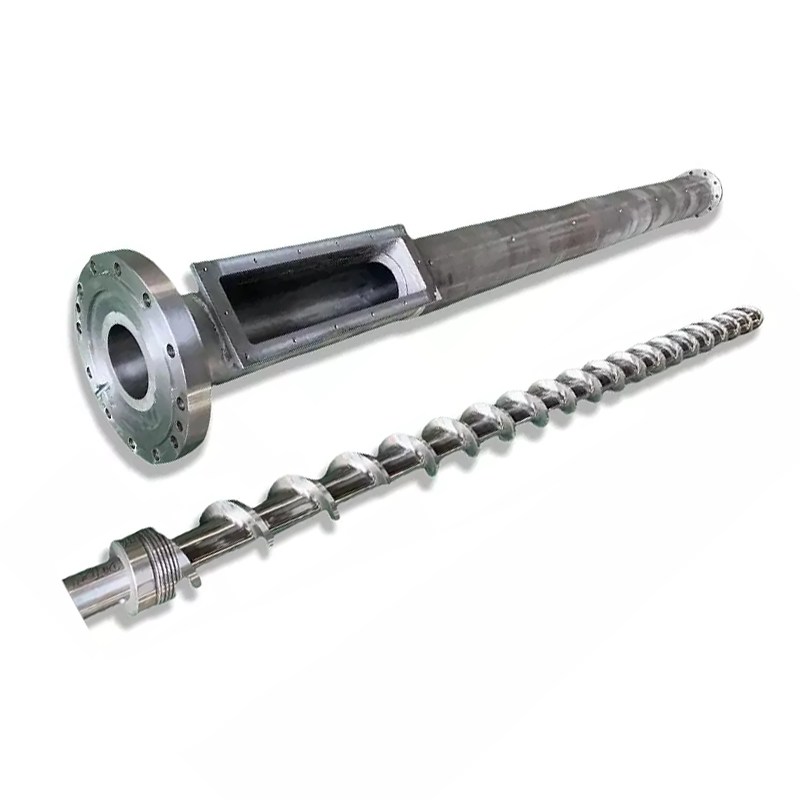
ఇంజెక్షన్ స్క్రూ L/D నిష్పత్తిపని పొడవు స్క్రూ వ్యాసంతో విభజించబడింది మరియు చాలా ఇంజెక్షన్ స్క్రూలు 18:1 నుండి 25:1 వరకు నడుస్తాయి. ఏ స్పెక్ షీట్ మీకు చెప్పనిది ఇక్కడ ఉంది: మీరు ఇప్పటికే కలిగి ఉన్న మెషీన్లో L/Dని మార్చలేరు. పొడవు బారెల్ ద్వారా పరిష్కరించబడింది. మీరు ఏమి మార్చగలరుస్క్రూ వ్యాసం, మరియు స్థిరమైన బారెల్లో ఒక ఎంపిక L/D, షాట్ కెపాసిటీ మరియు ఇంజెక్షన్ ప్రెజర్లను కలిసి వ్యతిరేక దిశలలో కదిలిస్తుంది. ఒక చిన్న స్క్రూ అధిక L/D, చిన్న షాట్ మరియు మరింత ఒత్తిడిని ఇస్తుంది. ఆ వ్యాపారాన్ని మీ రెసిన్ మరియు మీ భాగానికి సరిపోల్చండి మరియు చాలా L/D ప్రశ్నలు వాటికి తామే సమాధానం ఇస్తాయి.
ఇంజెక్షన్ స్క్రూపై L/D నిష్పత్తి అంటే ఏమిటి
L/D అనేది స్క్రూ (L) యొక్క పని పొడవు దాని వెలుపలి వ్యాసం (D) ద్వారా విభజించబడింది. వెడల్పు కంటే 22 రెట్లు పొడవైన స్క్రూ 22:1 యొక్క L/Dని కలిగి ఉంటుంది.
పరిమాణంతో నిష్పత్తి ప్రమాణాలు. 22:1 వద్ద 40 మిమీ స్క్రూ 880 మిమీ పని పొడవును కలిగి ఉంటుంది. 22:1 వద్ద 80 మిమీ స్క్రూ 1,760 మిమీ పొడవు ఉంటుంది. అదే నిష్పత్తి, చాలా భిన్నమైన యంత్రాలు.
నిష్పత్తి వాస్తవానికి ఏమి వివరిస్తుందిస్క్రూ తన పనిని ఎంత రన్వే చేయాలి. ఫీడింగ్, మెల్టింగ్ మరియు మీటరింగ్ అన్నీ ఆ పొడవులోనే జరుగుతాయి. ఎక్కువ పొడవు అంటే ఎక్కువ ద్రవీభవన సామర్థ్యం మరియు ఎక్కువ కలపడం. తక్కువ నిడివి అంటే రెండింటిలోనూ తక్కువ, మరియు పదార్థం వేడిగా కూర్చునే సమయం తక్కువ.
చాలా ఇంజెక్షన్ స్క్రూలు 18:1 మరియు 25:1 మధ్య ల్యాండ్ అవుతాయి, సాధారణ-ప్రయోజన యంత్రాలపై 20:1 నుండి 22:1 వరకు సాధారణ మైదానం ఉంటుంది. పిల్లర్ గైడ్ మాలోని పూర్తి చిత్రాన్ని కవర్ చేస్తుందిఇంజక్షన్ మోల్డింగ్ స్క్రూ బారెల్ గైడ్.
ఇంజెక్షన్ L/D ఎందుకు ఎక్స్ట్రూషన్ L/D కంటే చిన్నది
ఎక్స్ట్రూడర్లు సాధారణంగా 25:1 నుండి 33:1 వరకు నడుస్తాయి. ఇంజెక్షన్ స్క్రూలు తక్కువగా ఉంటాయి మరియు కారణం చక్రం, సంప్రదాయం కాదు.
ఎక్స్ట్రూడర్ స్క్రూ నిరంతరం తిరుగుతుంది. మెటీరియల్ ఒక చివరలో ప్రవేశిస్తుంది, కదులుతుంది మరియు మరొక వైపు నుండి వెళ్లిపోతుంది. ఏదీ వేచి ఉండదు.
ఒక ఇంజెక్షన్ స్క్రూ పేలుళ్లలో పనిచేస్తుంది. ఇది ఒక షాట్ను ప్లాస్టిసైజ్ చేయడానికి తిరుగుతుంది, ఉపసంహరించుకుంటుంది, ఆపై ఆగిపోతుంది. ఇది ఇంజెక్ట్ చేస్తుంది, మరియు అచ్చు చల్లబరుస్తుంది. ఆ సమయంలో, బారెల్లో ఇప్పటికే ఉన్న కరుగు స్థిరంగా కూర్చుని వేడిగా ఉంటుంది.
ఆ నిరీక్షణే మొత్తం తేడా. పొడవాటి బారెల్ ఎక్కువ కరుగును కలిగి ఉంటుంది మరియు ఇంజెక్షన్ మెషీన్లో, ఎక్కువ మెల్ట్ అంటే ఎక్కువ చక్రాల ద్వారా వేచి ఉండే పదార్థం. వేడి-సెన్సిటివ్ రెసిన్ కోసం, అదనపు పొడవు అదనపు సామర్థ్యం కాదు. ఇది అదనపు ఉష్ణ చరిత్ర.
కాబట్టి ఇంజెక్షన్ డిజైన్ నివాస సమయానికి వ్యతిరేకంగా ద్రవీభవన సామర్థ్యాన్ని సమతుల్యం చేస్తుంది, అయితే ఎక్స్ట్రాషన్ ఎక్కువగా ద్రవీభవన సామర్థ్యాన్ని కొనుగోలు చేస్తుంది.
మీకు ఎవరూ చెప్పని విషయం: మీరు L/Dని మార్చలేరు
L/D గురించిన కథనాలు మీరు ఒక సంఖ్యను ఎంచుకున్నట్లుగా మాట్లాడతాయి. మీరు ఇప్పటికే కలిగి ఉన్న మెషీన్లో, మీరు చేయలేరు.
L బారెల్ ద్వారా పరిష్కరించబడింది.బారెల్ అనేది మెషిన్ ఫ్రేమ్లో బోల్ట్ చేయబడిన ఒక యంత్ర పీడన పాత్ర, దాని హీటర్ జోన్లు, ఫీడ్ గొంతు మరియు మౌంటు అన్నీ ఒక పొడవు చుట్టూ నిర్మించబడ్డాయి. ఎవరూ ఎక్కువ కాలం బారెల్ తయారు చేయరు.
కాబట్టి L/Dలో మిగిలి ఉన్న ఏకైక వేరియబుల్ D, స్క్రూ వ్యాసం. వ్యాసాన్ని మార్చండి మరియు దానితో నిష్పత్తి మారుతుంది, ఎందుకంటే లైన్ పైన ఉన్న పొడవు ఎప్పుడూ కదలదు.
అందుకే మెషిన్ బిల్డర్లు ఒకే మెషీన్ కోసం రెండు లేదా మూడు స్క్రూ వ్యాసాలను జాబితా చేస్తారు. వారు మీకు మూడు షాట్ పరిమాణాలను అందించడం లేదు. ట్రేడ్-ఆఫ్ కర్వ్లో వారు మీకు మూడు పాయింట్లను అందిస్తున్నారు మరియు షాట్ పరిమాణం కదిలే వాటిలో ఒకటి మాత్రమే.
స్క్రూ వ్యాసం: ప్రతిదీ కదిలించే లివర్
స్థిర బారెల్లో, ఒక ఎంపిక ఒకేసారి నాలుగు విషయాలను కదిలిస్తుంది. ఈ పట్టికను అర్థం చేసుకోండి మరియు మీరు ఇంజెక్షన్ L/Dని అర్థం చేసుకున్నారు.
| మీరు ఎంచుకుంటే... | చిన్న స్క్రూ వ్యాసం | పెద్ద స్క్రూ వ్యాసం |
|---|---|---|
| L/D నిష్పత్తి | ఎక్కువ(అదే L, చిన్న D) | దిగువ(అదే L, పెద్ద D) |
| షాట్ సామర్థ్యం | చిన్నది(స్ట్రోక్కి మిమీకి తక్కువ వాల్యూమ్) | పెద్దది |
| ఇంజెక్షన్ ఒత్తిడి అందుబాటులో ఉంది | ఎక్కువ(చిన్న ప్రాంతంలో అదే శక్తి) | దిగువ |
| ప్రతి షాట్కు ద్రవీభవన సామర్థ్యం | బెటర్(తక్కువ మెటీరియల్ కోసం ఎక్కువ L/D) | తక్కువ ఉదారంగా |
| ఇచ్చిన భాగానికి నివాస సమయం | పొట్టి(షాట్ చిన్న బారెల్ను ఎక్కువగా ఉపయోగిస్తుంది) | ఇక |
| సూట్లు | చిన్న ఖచ్చితత్వ భాగాలు, సన్నని గోడలు, అధిక-స్నిగ్ధత మరియు వేడి-సెన్సిటివ్ రెసిన్లు | పెద్ద షాట్లు, కమోడిటీ రెసిన్లు, మందపాటి విభాగాలు |
ఒత్తిడి వరుసను మళ్లీ చదవండి, ఎందుకంటే ఇది ప్రజలు ఆశించిన దాని కంటే ఎక్కువ ఉద్యోగాలను నిర్ణయిస్తుంది. యంత్రం యొక్క హైడ్రాలిక్ లేదా ఎలక్ట్రిక్ డ్రైవ్ స్క్రూ వెనుకకు స్థిర శక్తిని అందిస్తుంది. పీడనం అనేది ప్రాంతం ద్వారా విభజించబడిన శక్తి. ఒక చిన్న స్క్రూ తక్కువ ముఖ ప్రాంతాన్ని కలిగి ఉంటుంది, కాబట్టి అదే శక్తి అధిక ద్రవీభవన ఒత్తిడిని ఉత్పత్తి చేస్తుంది.
అందుకే సన్నని గోడ మరియు అధిక-స్నిగ్ధత పని తరచుగా చిన్న స్క్రూపైకి వస్తుంది: ఇది పెద్ద స్క్రూ పూరించలేని గట్టి కుహరంలోకి కరిగిపోతుంది. దానితో పాటు వచ్చే అధిక L/D బోనస్, యాదృచ్చికం కాదు.
మరియు నివాస వరుసను కూడా చదవండి. మీ PC పసుపు రంగులోకి మారుతుందో లేదో నిశ్శబ్దంగా నిర్ణయించేది ఇది.

L/D షాట్ పరిమాణాన్ని ఎలా ప్రభావితం చేస్తుంది
ఖచ్చితంగా, L/D షాట్ పరిమాణాన్ని సెట్ చేయదు. వ్యాసం మరియు స్ట్రోక్ చేస్తాయి: షాట్ వాల్యూమ్ అనేది స్క్రూ యొక్క క్రాస్-సెక్షనల్ ప్రాంతం ఎంత దూరం ప్రయాణిస్తుందో దానితో గుణించబడుతుంది.
కానీ నిజమైన మెషీన్లో మీరు వాటిని వేరు చేయలేరు, ఎందుకంటే మీ షాట్ను సెట్ చేసే అదే వ్యాసం మీ L/Dని కూడా సెట్ చేస్తుంది. చిన్న ఖచ్చితమైన భాగం కోసం చిన్న స్క్రూను ఎంచుకోండి మరియు మీరు అదే సమయంలో అధిక L/Dని ఎంచుకున్నారు.
ఆచరణాత్మక పరిణామం సంతోషకరమైనది. మీకు చిన్న షాట్ను అందించే స్క్రూ మీకు ప్రతి గ్రాము మెటీరియల్కు ఎక్కువ ద్రవీభవన పొడవు మరియు అధిక ఇంజెక్షన్ ఒత్తిడిని అందిస్తుంది. ఆ మూడు ప్రాపర్టీలు ఒకే ఉద్యోగాలకు సరిపోతాయి, అందుకే వాణిజ్యం చాలా తరచుగా జరగదు.
మీరు తప్పు స్క్రూపై ఒక భాగాన్ని బలవంతం చేసినప్పుడు అది సంతోషంగా ఉండటం ఆగిపోతుంది. పెద్ద-వ్యాసం గల స్క్రూపై చాలా చిన్న షాట్ను రన్ చేయండి మరియు మీరు రెండింటిలోనూ చెత్తను పొందుతారు: తక్కువ L/D, మీ షాట్కు సంబంధించి భారీ బ్యారెల్ వాల్యూమ్ మరియు చాలా కాలం పాటు వేడిని ప్రసరించే పదార్థం.
నివాస సమయం: మీరు లెక్కించగల క్వాలిటీ కిల్లర్
నివాస సమయం అంటే ఇచ్చిన పాలిమర్ ముక్క ఇంజెక్ట్ చేయడానికి ముందు బారెల్ లోపల ఎంతకాలం వేడిగా ఉంటుంది. ఇంజెక్షన్ మౌల్డింగ్లో ఇది చాలా తక్కువగా అంచనా వేయబడిన సంఖ్య మరియు మీరు దానిని ముప్పై సెకన్లలో అంచనా వేయవచ్చు.
నివాస సమయం ≈ (బారెల్ షాట్ కెపాసిటీ ÷ మీ షాట్ పరిమాణం) × సైకిల్ సమయం
ఒకే యూనిట్లలో రెండు సామర్థ్యాలు. యంత్రం యొక్క రేటింగ్ నుండి షాట్ సామర్థ్యాన్ని తీసుకోండి.
ఒక ఉదాహరణగా పని చేయండి. 200 గ్రా షాట్ కెపాసిటీతో రేట్ చేయబడిన మెషిన్, 30-సెకన్ల సైకిల్లో 20 గ్రా పార్ట్ రన్ అవుతుంది. నిష్పత్తి 10, కాబట్టి కరుగు సుమారు పది చక్రాల గుండా ఉంటుంది. నివాస సమయం సుమారు 300 సెకన్లు లేదా ఐదు నిమిషాలు.
కరిగే ఉష్ణోగ్రత వద్ద ఐదు నిమిషాలు PC, POM, PET లేదా PVCకి చాలా సమయం పడుతుంది. మీ సెట్టింగ్ల గురించి ఏదీ తప్పు కాదు. బారెల్ కోసం భాగం చాలా చిన్నది, మరియు పదార్థం దాని వంతు కోసం వేచి ఉన్నప్పుడు వంట చేయబడుతుంది.
ఇప్పుడు ఆ పనిని చిన్న స్క్రూకి తరలించండి. షాట్ కెపాసిటీ 80 గ్రా.కి పడిపోతుంది. అదే 20 గ్రా భాగం ఇప్పుడు బారెల్లో నాలుగింట ఒక వంతును ఉపయోగిస్తుంది, మెల్ట్ పదికి బదులుగా నాలుగు చక్రాల గుండా ఉంటుంది మరియు నివాస సమయం దాదాపు రెండు నిమిషాలకు తగ్గుతుంది.
మీరు సెట్పాయింట్ను మార్చలేదు. మీరు స్క్రూ వ్యాసాన్ని మార్చారు మరియు క్షీణత సమస్య దానితో పాటు కొనసాగింది.
20–80% షాట్ కెపాసిటీ బ్యాండ్
సాధారణంగా ఉదహరించబడిన పరిశ్రమ మార్గదర్శకత్వం ఏమిటంటే, మీ షాట్ను యంత్రం యొక్క రేట్ చేయబడిన షాట్ కెపాసిటీలో దాదాపు 20% మరియు 80% మధ్య ఉంచడం. మీ మెషీన్ మాన్యువల్కు వ్యతిరేకంగా బ్యాండ్ను నిర్ధారించండి, కానీ దాని వెనుక ఉన్న తర్కం ప్రతిచోటా ఉంటుంది.
బ్యాండ్ క్రింద, నివాస సమయం ఎక్కువ కాలం నడుస్తుంది. మెటీరియల్ వేడి ద్వారా చాలా ఎక్కువ ప్రయాణాలు చేస్తుంది మరియు వేడి-సెన్సిటివ్ రెసిన్లు క్షీణిస్తాయి. పై సూత్రం పట్టుకున్న వైఫల్యం ఇది.
బ్యాండ్ పైన, రెండు విషయాలు విరిగిపోతాయి. సరైన కుషన్ను పట్టుకోవడానికి తగినంత బారెల్ మిగిలి లేదు, కాబట్టి ప్యాకింగ్ షాట్కు అస్థిరంగా ఉంటుంది. మరియు స్క్రూ దాదాపు పూర్తి బ్యారెల్ మెటీరియల్ను కరిగించడానికి తక్కువ సమయం మరియు నిడివిని కలిగి ఉంటుంది, కాబట్టి మీరు ఎక్కువగా అడుగుతున్నప్పుడు కరిగే నాణ్యత సరిగ్గా దెబ్బతింటుంది.
బ్యాండ్ మధ్యలో భూమి మరియు యంత్రం పని చేయడానికి గది ఉంది. మీ భాగం దాని వెలుపల కూర్చుని ఉంటే, సరైన పరిష్కారం వేరొక స్క్రూ వ్యాసం లేదా వేరొక యంత్రం, ప్రక్రియ సెట్టింగ్ల యొక్క వీరోచిత సెట్ కాదు.
L/D మెల్ట్ క్వాలిటీని ఎలా ప్రభావితం చేస్తుంది
పొడవు ద్రవీభవన సామర్థ్యం, మరియు ద్రవీభవన సామర్థ్యం నాణ్యత.
మరింత L/D మరింత పూర్తి ద్రవీభవనాన్ని ఇస్తుంది.ఘన గుళికలు వేడి బారెల్ గోడకు వ్యతిరేకంగా ప్రయాణించవలసి ఉంటుంది, కాబట్టి వాటిలో కొన్ని మాత్రమే కరిగిపోకుండా ఉంటాయి. భాగంలో హార్డ్ స్పెక్స్ మరియు లెన్స్-ఆకారపు చేరికలు కరిగే వైఫల్యాలు, మరియు పొడవు వాటితో పోరాడుతుంది.
మరింత L/D మరింత సజాతీయ ద్రవీభవనాన్ని ఇస్తుంది.ఉష్ణోగ్రత సమానంగా ఉంటుంది, రంగు మరియు పూరక మెరుగ్గా పంపిణీ చేయబడుతుంది మరియు చెక్ రింగ్కు వచ్చే మెల్ట్ షాట్ నుండి షాట్ వరకు మరింత స్థిరంగా ఉంటుంది. ఇది విస్తృత ప్రక్రియ విండోగా చూపబడుతుంది.
మరింత L/D కూడా మరింత ఉష్ణ చరిత్రను అందిస్తుంది.పూర్తిగా కరిగిపోయే అదే పొడవు మెటీరియల్ను ఎక్కువసేపు ఉంచుతుంది మరియు PVC, PC, POM మరియు PET కోసం, అది ఖర్చు, ప్రయోజనం కాదు.
కాబట్టి మెల్ట్ క్వాలిటీ అనేది ఎక్కువ కేసు కాదు. ఇది ఒక సంతులనం: పూర్తిగా కరిగిపోయేంత పొడవు, పదార్థం ఉపయోగించడానికి చాలా కాలం వేచి ఉండేంత ఎక్కువ బ్యారెల్ వాల్యూమ్ కాదు. ద్రవీభవన సామర్థ్యం మీ నిర్దిష్ట పరిమితి అయినప్పుడు, ఒక మిల్లీమీటర్ బ్యారెల్ జోడించకుండా ఒక అవరోధ స్క్రూ దానిని పెంచుతుంది.
రెసిన్ మరియు పార్ట్ ద్వారా L/D మరియు వ్యాసం ఎంచుకోవడం
ట్రేడ్లను కలిపి ఉంచండి మరియు ఎంపిక రెసిన్ మరియు భాగం నుండి బయటకు వస్తుంది.
| మీ పరిస్థితి | వైపు మొగ్గు | ఎందుకు |
|---|---|---|
| చిన్న, సన్నని గోడల ఖచ్చితమైన భాగాలు | చిన్న స్క్రూ, అధిక L/D | అధిక ఇంజెక్షన్ ఒత్తిడి సన్నని విభాగాలను నింపుతుంది; గ్రాముకు మంచి ద్రవీభవన; చిన్న నివాసం |
| వేడి-సెన్సిటివ్ రెసిన్ (PC, POM, PET, PVC) | షాట్ కోసం చిన్న స్క్రూ; L/D బ్యాండ్ యొక్క చిన్న ముగింపు | నివాస సమయం శత్రువు. బారెల్ సామర్థ్యానికి సంబంధించి షాట్ను పెద్దదిగా ఉంచండి |
| అధిక-స్నిగ్ధత ఇంజనీరింగ్ రెసిన్ | చిన్న స్క్రూ, అధిక L/D | పూరించడానికి ఒత్తిడి మరియు పూర్తిగా కరిగించడానికి పొడవు అవసరం |
| పెద్ద షాట్లు, కమోడిటీ రెసిన్ (PE, PP, PS) | పెద్ద స్క్రూ, తక్కువ L/D | కెపాసిటీ లీడ్స్; ఈ రెసిన్లు తగ్గిన ద్రవీభవన పొడవును తట్టుకుంటాయి |
| మందపాటి గోడల భాగాలు, నెమ్మదిగా చక్రాలు | పెద్ద స్క్రూ, వాచ్ నివాసం | దీర్ఘ చక్రాలు నివాస సమయాన్ని గుణిస్తాయి. చేసే ముందు మళ్లీ లెక్కించండి |
| గాజుతో నిండిన లేదా రాపిడి సమ్మేళనం | భాగానికి వ్యాసం; మార్చండిఉపరితలం | L/D భాగాన్ని అనుసరిస్తుంది. వేర్ ఆన్సర్ బైమెటాలిక్ బోర్, వేరే పొడవు కాదు |
| అధిక అవుట్పుట్ వద్ద కరిగిపోతుంది | అదే వ్యాసం; అవరోధం స్క్రూ | మీకు ద్రవీభవన సామర్థ్యం అవసరం, బారెల్ పొడవు కాదు. బారెల్ ఏమైనప్పటికీ మారదు |
చివరి రెండు వరుసలను గమనించండి. మోల్డర్లు మనకు తెచ్చే రెండు సాధారణ సమస్యలు ఎల్/డి సమస్యలు కావు మరియు వాటిని పరిష్కరించడానికి వేరే స్క్రూ వ్యాసాన్ని కొనుగోలు చేయడం వల్ల డబ్బు వృధా అవుతుంది.
ఇంజెక్షన్ మోల్డింగ్లో సాధారణ L/D తప్పులు
- ఎక్స్ట్రాషన్ L/Dని కాపీ చేస్తోంది.ఇంజెక్షన్ స్క్రూకు వర్తించే ఎక్స్ట్రూడర్ టేబుల్ నుండి 30:1 సంఖ్య ఇంజెక్షన్ మోల్డింగ్ను నిర్వచించే నివాస-సమయ సమస్యను విస్మరిస్తుంది. రెండు యంత్రాలు వేర్వేరు పనులు చేస్తాయి.
- ఇక ఊహిస్తే బాగుంటుంది.ఎక్కువ పొడవు ఎక్కువ కరుగుతుందిమరియుమరింత ఉష్ణ చరిత్ర. వేడి-సెన్సిటివ్ రెసిన్లో, రెండవది గెలుస్తుంది మరియు పదార్థం క్షీణిస్తుంది.
- షాట్-టు-కెపాసిటీ నిష్పత్తిని విస్మరించడం.జ్యామితిలో మనం చూసే అత్యంత సాధారణ నాణ్యత సమస్య పెద్ద పీపాలో చిన్న భాగం వంట చేయడం. ఇది ఏ సెట్టింగ్ల స్క్రీన్లో లేనందున ఎవరూ దాన్ని తనిఖీ చేయరు.
- ఇప్పటికే ఉన్న మెషీన్లో L/Dని మార్చవచ్చని నమ్ముతున్నారు.అది కుదరదు. బారెల్ L సెట్ చేస్తుంది. వ్యాసం మాత్రమే ఎంచుకోవాలి.
- ద్రవీభవన సమస్య కోసం L/Dని నిందించడం.అన్మెల్ట్లు అధిక అవుట్పుట్లో మాత్రమే కనిపిస్తే, మీ ద్రవీభవన సామర్థ్యం తక్కువగా ఉంటుంది, మీ బారెల్ కాదు. ఒక అవరోధం స్క్రూ అదే బారెల్లో దాన్ని పరిష్కరిస్తుంది.
- దుస్తులు సమస్య కోసం L/D ని నిందించడం.అదే స్క్రూ వేగంతో ఫాలింగ్ అవుట్పుట్ ధరించిన క్లియరెన్స్, జ్యామితి కాదు. మీరు ఏదైనా రీడిజైన్ చేసే ముందు దాన్ని కొలవండి.

సరైన స్క్రూను ఎలా ఆర్డర్ చేయాలి
ఒక స్క్రూ తయారీదారు మీరు చెప్పే దాని నుండి డిజైన్ చేస్తారు. వీటిని పంపండి మరియు వ్యాసం మరియు జ్యామితి సిఫార్సు క్రింది విధంగా ఉంటుంది.
- మెషిన్ బ్రాండ్, మోడల్ మరియు ప్రస్తుత స్క్రూ వ్యాసం.నేమ్ప్లేట్ ఫోటో చాలా వరకు కవర్ చేస్తుంది మరియు మీరు లోపల పని చేస్తున్న బారెల్ పొడవును అది మాకు తెలియజేస్తుంది.
- యంత్రం యొక్క రేట్ చేయబడిన షాట్ సామర్థ్యం,మీకు తెలిస్తే, మరియు మీ అసలు భాగం బరువు.
- సైకిల్ సమయం.పైన ఉన్న రెండు సంఖ్యలతో, మీ కోసం నివాస సమయాన్ని లెక్కించవచ్చు.
- రెసిన్, గ్రేడ్ మరియు పూరక కంటెంట్.ఇది కంప్రెషన్ ప్రొఫైల్ను మరియు ఉపరితల చికిత్సను వ్యాసం వలె నడుపుతుంది.
- మీరు కోరుకున్న లోపం పోయింది.నివాసం వద్ద పసుపు రంగు పాయింట్లు. ద్రవీభవన సామర్థ్యం వద్ద అన్మెల్ట్స్ పాయింట్. షార్ట్ షాట్లు ఒత్తిడి వద్ద లేదా చెక్ రింగ్ వద్ద పాయింట్. ఒక్కొక్కరికి ఒక్కో సమాధానం ఉంటుంది.
- డ్రాయింగ్, లేదా మీ అరిగిపోయిన స్క్రూ.మీ మెషీన్ను తయారు చేద్దాం. అరిగిపోయిన భాగాన్ని CMM పరికరాలపై ±0.01 మిమీకి కొలుస్తారు మరియు జ్యామితి పునర్నిర్మించబడింది.
నన్హయ్యతో ఎందుకు పని చేయాలి
పార్ట్ వెయిట్, సైకిల్ టైమ్ మరియు మెషిన్ మోడల్ను మాకు పంపండి మరియు మేము మీకు ఏదైనా కోట్ చేసే ముందు రెసిడెన్స్ టైమ్ అంకగణితాన్ని అమలు చేస్తాము. కొన్నిసార్లు సమాధానం వేరే స్క్రూ వ్యాసం. కొన్నిసార్లు ఇది మీరు ఇప్పటికే కలిగి ఉన్న బారెల్లో అడ్డంకి స్క్రూ. అప్పుడప్పుడు మీ ఉద్యోగం వేరొక మెషీన్లో ఉంది మరియు మేము అలా చెబుతాము.
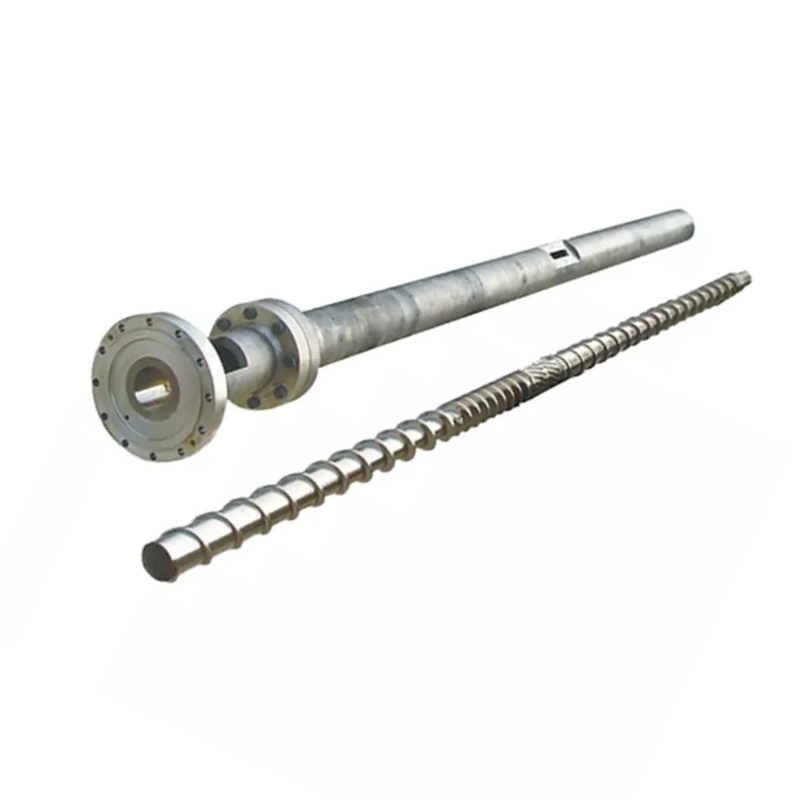
కొత్త స్క్రూ సమాధానం అయినప్పుడు, నన్హయ్య నిర్మించాడుఇంజక్షన్ అచ్చు మరలుమరియు 38CrMoAlA, 42CrMo, SKD-61, మరియు స్టెయిన్లెస్ స్టీల్, 2.5–3 మిమీ టంగ్స్టన్-బేరింగ్ అల్లాయ్ లేయర్తో 62 HRC వరకు ఫీడ్ డిమాండ్ చేసే చోట స్టెయిన్లెస్ స్టీల్ లేదా బైమెటాలిక్లో ఇరవై సంవత్సరాల కంటే ఎక్కువ బారెల్స్.
మేము మీ డ్రాయింగ్, మెషిన్ మోడల్ లేదా అరిగిపోయిన నమూనాతో తయారు చేస్తాముభర్తీప్రధాన మెషిన్ బ్రాండ్లకు అనుకూలమైనది, ఒక సెట్ యొక్క కనీస ఆర్డర్ మరియు 12 గంటలలోపు కోట్.
పసుపు, కరిగించడం లేదా చిన్న షాట్లతో పోరాడుతున్నారా? మీ మెషిన్ మోడల్, పార్ట్ వెయిట్, సైకిల్ టైమ్ మరియు రెసిన్ని పంపండి. ఇది L/D, వ్యాసం, ద్రవీభవన సామర్థ్యం లేదా ధరించి, 12 గంటల్లో కోట్ కాదా అని మేము మీకు తెలియజేస్తాము.
ఒక స్క్రూ సిఫార్సు పొందండితరచుగా అడిగే ప్రశ్నలు
ఇంజెక్షన్ మోల్డింగ్ స్క్రూ కోసం ఒక సాధారణ L/D నిష్పత్తి అంటే ఏమిటి?
చాలా ఇంజెక్షన్ స్క్రూలు 18:1 మరియు 25:1 మధ్య నడుస్తాయి, సాధారణ-ప్రయోజన యంత్రాలపై 20:1 నుండి 22:1 వరకు సాధారణ మైదానం ఉంటుంది. వేడి-సెన్సిటివ్ రెసిన్లు చిన్న ముగింపుకు అనుకూలంగా ఉంటాయి ఎందుకంటే పదార్థం తక్కువ సమయం వేడిగా ఉంటుంది. పూర్తిగా కరగాల్సిన ఇంజినీరింగ్ ప్లాస్టిక్లు దీర్ఘకాలానికి అనుకూలంగా ఉంటాయి.
నేను నా ఇంజెక్షన్ మోల్డింగ్ మెషీన్లో L/D నిష్పత్తిని మార్చవచ్చా?
నేరుగా కాదు. పొడవు బారెల్ ద్వారా స్థిరంగా ఉంటుంది, ఇది యంత్రంలోకి అమర్చబడుతుంది. మీరు మార్చగలిగేది స్క్రూ వ్యాసం, మరియు L ఒకే విధంగా ఉండటం వలన, చిన్న వ్యాసం స్వయంచాలకంగా అధిక L/Dని ఇస్తుంది. ఆ ఒక్క ఎంపిక మీ షాట్ కెపాసిటీ మరియు అందుబాటులో ఉన్న ఇంజెక్షన్ ఒత్తిడిని కూడా మారుస్తుంది.
L/D నిష్పత్తి షాట్ పరిమాణాన్ని ప్రభావితం చేస్తుందా?
పరోక్షంగా, మరియు విడదీయరాని విధంగా. షాట్ వాల్యూమ్ స్క్రూ వ్యాసం మరియు స్ట్రోక్ నుండి వస్తుంది, L/D నుండి కాదు. కానీ స్థిర బారెల్పై, మీ షాట్ను సెట్ చేసే వ్యాసం మీ L/Dని కూడా సెట్ చేస్తుంది. చిన్న షాట్ కోసం చిన్న స్క్రూను ఎంచుకోండి మరియు మీరు అదే సమయంలో అధిక L/D మరియు అధిక ఇంజెక్షన్ ఒత్తిడిని పొందుతారు.
ఇంజెక్షన్ మౌల్డింగ్లో నేను నివాస సమయాన్ని ఎలా లెక్కించగలను?
యంత్రం యొక్క రేట్ చేయబడిన షాట్ సామర్థ్యాన్ని మీ వాస్తవ షాట్ పరిమాణంతో భాగించండి, ఆపై సైకిల్ సమయంతో గుణించండి. 30-సెకన్ల చక్రంలో 20 గ్రా భాగాన్ని నడుపుతున్న 200 గ్రా మెషిన్ దాదాపు 300 సెకన్లు లేదా ఐదు నిమిషాల నివాసాన్ని అందిస్తుంది. కరిగే ఉష్ణోగ్రత వద్ద PC, POM, PET లేదా PVCని పట్టుకోవడానికి చాలా సమయం పడుతుంది.
ఇంజెక్షన్ L/D ఎక్స్ట్రూషన్ L/D కంటే ఎందుకు తక్కువగా ఉంటుంది?
ఎందుకంటే ఇంజెక్షన్ స్క్రూ పేలుళ్లలో పనిచేస్తుంది. ఇది షాట్ను ప్లాస్టిసైజ్ చేస్తుంది, ఆపై యంత్రం ఇంజెక్ట్ చేసినప్పుడు ఆగిపోతుంది మరియు అచ్చు చల్లబడుతుంది మరియు బారెల్లోని కరుగు మొత్తం సమయం వేడిగా ఉంటుంది. ఒక ఎక్స్ట్రూడర్ నిరంతరం నడుస్తుంది మరియు ఏమీ వేచి ఉండదు. ఇంజెక్షన్ మెషీన్లో అదనపు బారెల్ పొడవు అనేది అదనపు ఉష్ణ చరిత్ర, కేవలం అదనపు ద్రవీభవన సామర్థ్యం మాత్రమే కాదు, ఇంజెక్షన్ స్క్రూలు తక్కువగా ఉంటాయి.
నా షాట్ బ్యారెల్ సామర్థ్యంలో ఎంత శాతం ఉపయోగించాలి?
సాధారణంగా ఉదహరించబడిన మార్గదర్శకత్వం రేట్ చేయబడిన షాట్ సామర్థ్యంలో దాదాపు 20% నుండి 80% వరకు ఉంటుంది మరియు మీ మెషీన్ మాన్యువల్ అధికారంగా ఉంటుంది. ఆ బ్యాండ్ క్రింద, నివాస సమయం ఎక్కువ కాలం నడుస్తుంది మరియు వేడి-సెన్సిటివ్ మెటీరియల్ క్షీణిస్తుంది. దాని పైన, సరైన పరిపుష్టికి స్థలం లేదు మరియు దాదాపు పూర్తి బ్యారెల్ను కరిగించడానికి తక్కువ సమయం ఉంటుంది.
ఇంజెక్షన్ మౌల్డింగ్ కోసం అధిక L/D మంచిదేనా?
స్వయంచాలకంగా కాదు. ఎక్కువ పొడవు మరింత పూర్తి ద్రవీభవనాన్ని మరియు మరింత ఏకరీతి కరుగును ఇస్తుంది, ఇది నాణ్యతను మెరుగుపరుస్తుంది. ఇది ఎక్కువ మెటీరియల్ను ఎక్కువసేపు వేడిగా ఉంచుతుంది, ఇది హీట్-సెన్సిటివ్ రెసిన్లను క్షీణింపజేస్తుంది. సరైన L/D మీ మెటీరియల్ని అవసరమైన దానికంటే ఎక్కువసేపు పట్టుకోకుండా పూర్తిగా కరిగిస్తుంది.
నా భాగాలు పసుపు రంగులో ఉన్నాయి. అది L/D సమస్యా?
సాధారణంగా ఇది నివాస-సమయ సమస్య, ఇది షాట్-సైజ్-టు-బ్యారెల్-కెపాసిటీ సమస్య. ముందుగా నివాస గణనను అమలు చేయండి. ఒక చిన్న భాగం పెద్ద బారెల్లో వంట చేస్తుంటే, ఉష్ణోగ్రత సెట్టింగ్ మరియు స్క్రూ జ్యామితి లేదు. ఒక చిన్న స్క్రూ వ్యాసం, లేదా ఒక చిన్న యంత్రం, రెడీ.