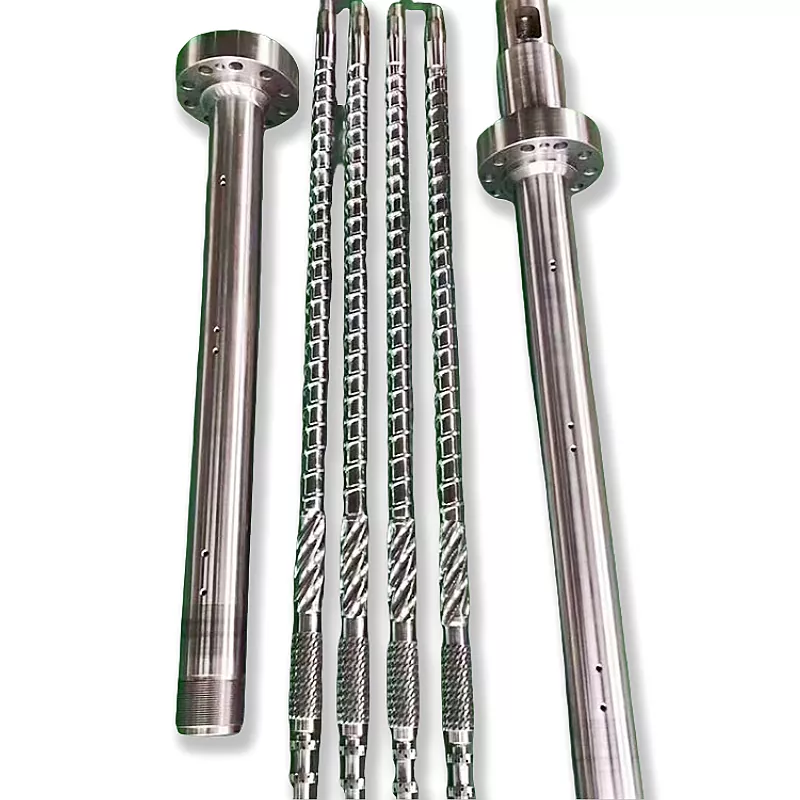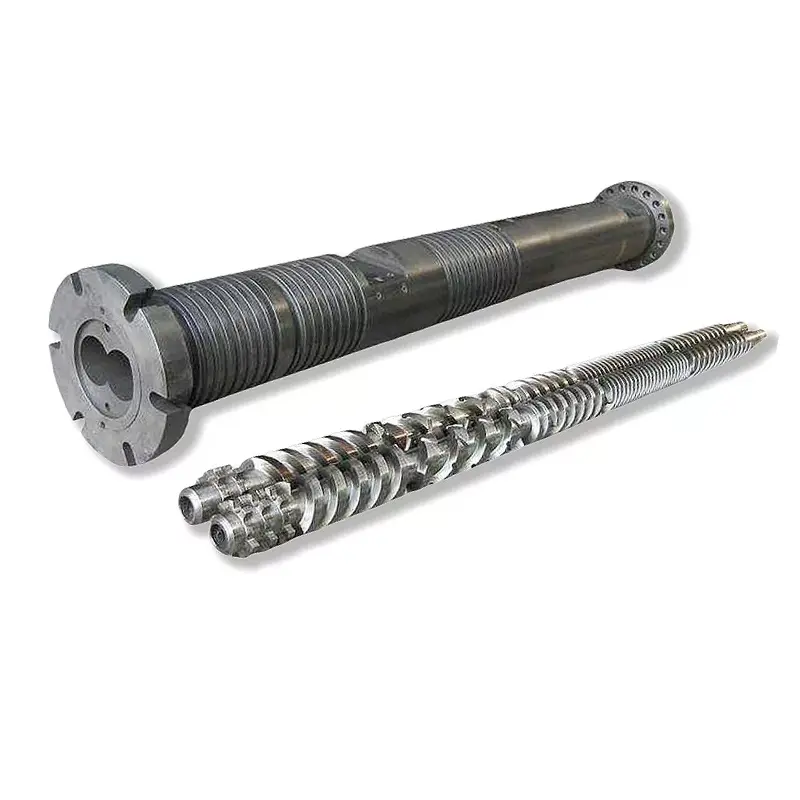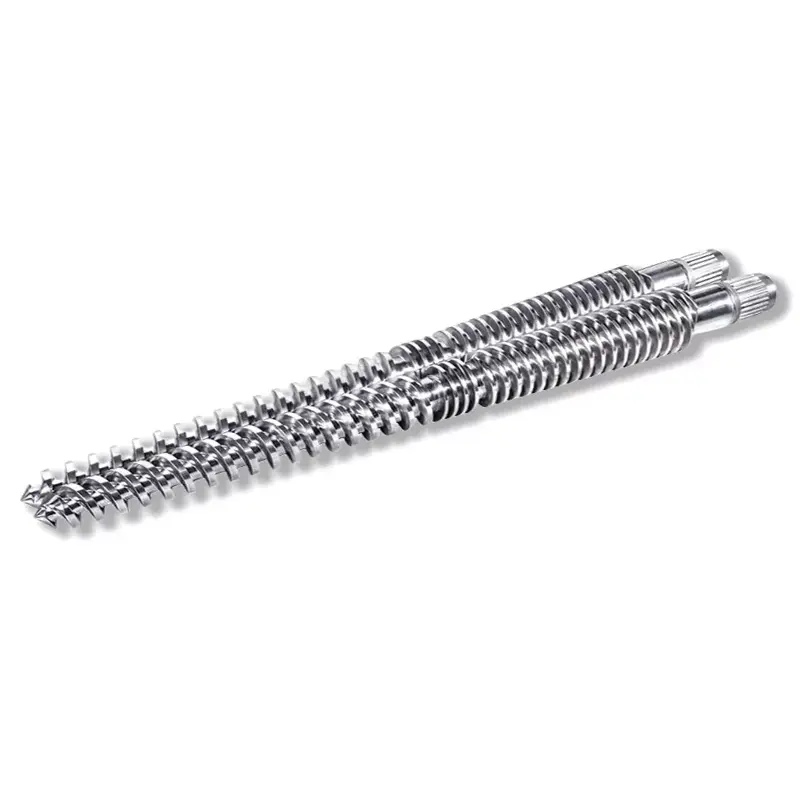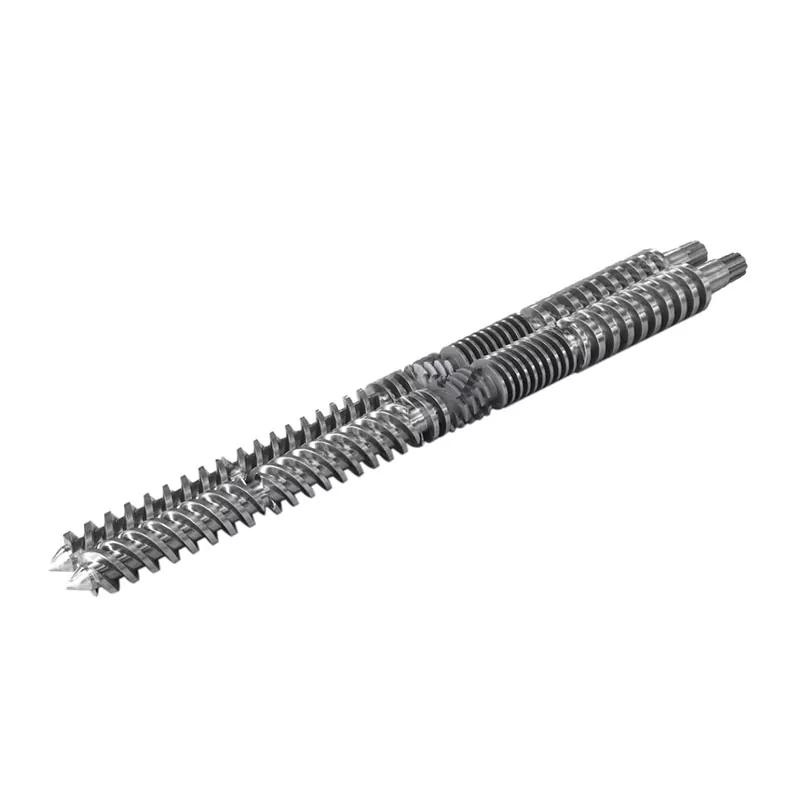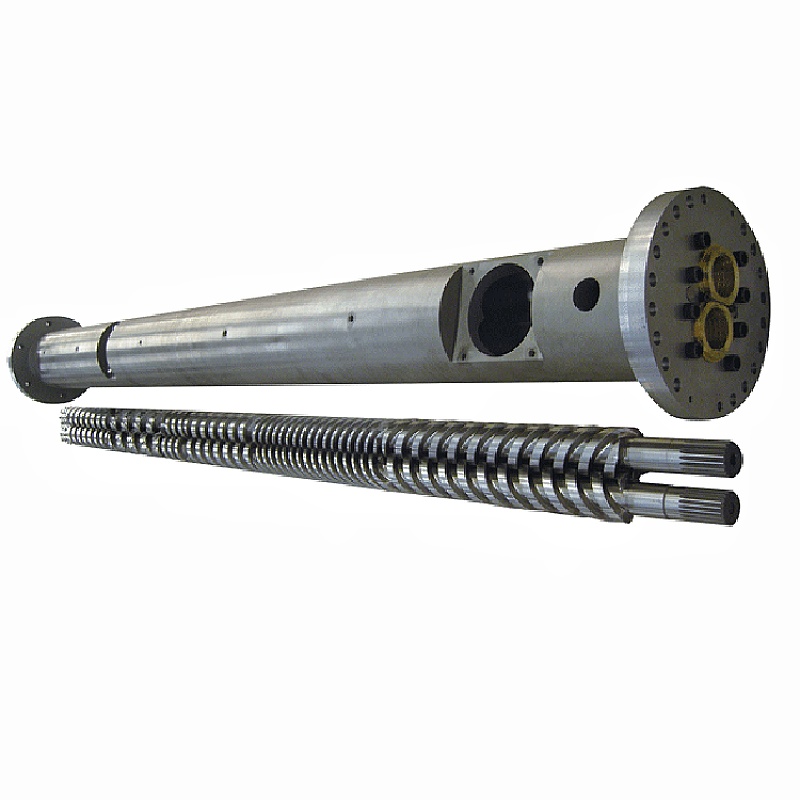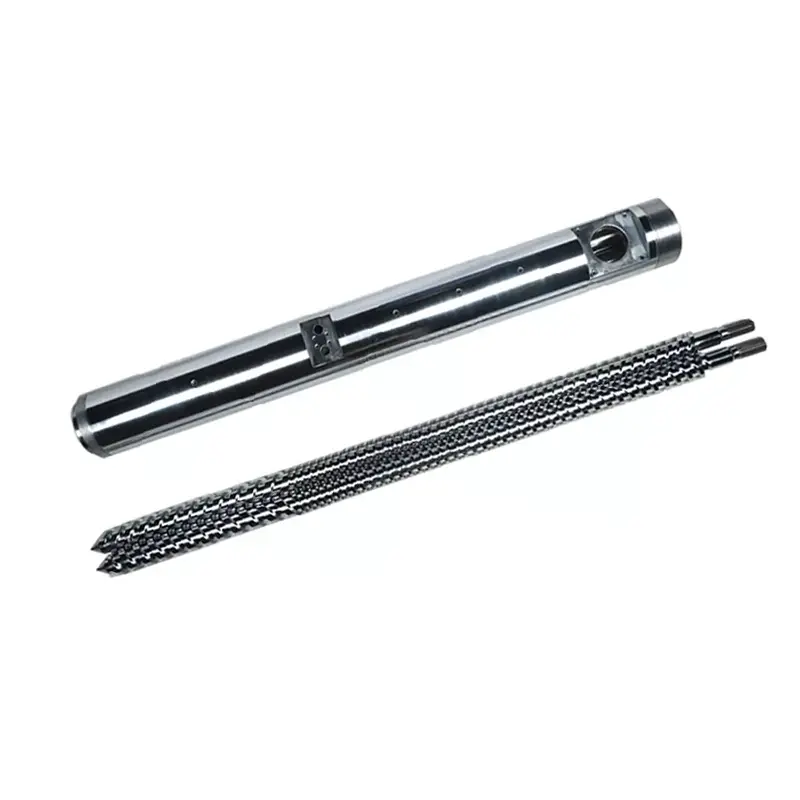

స్క్రూ బారెల్ వాస్తవానికి ఏమి చేస్తుంది
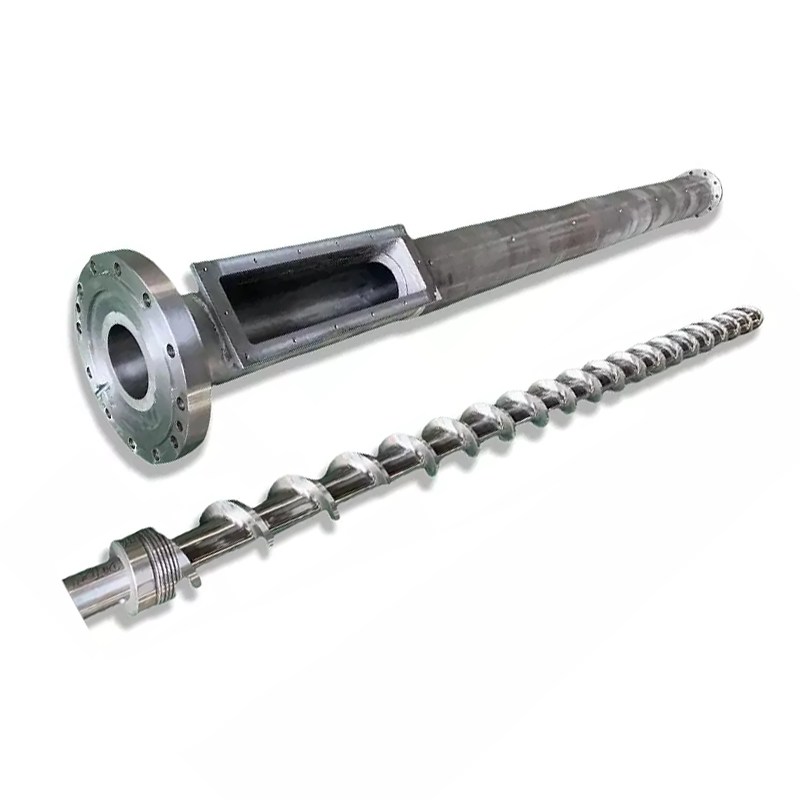
స్క్రూ మరియు బారెల్ సరిపోలిన జతగా పని చేస్తాయి. ప్రతి చక్రం యొక్క క్రమం ఇక్కడ ఉంది:
- ఫీడింగ్- ప్లాస్టిక్ గుళికలు తొట్టి నుండి ఫీడ్ జోన్లోకి వస్తాయి.
- కరగడం- తిరిగే స్క్రూ కోత వేడిని ఉత్పత్తి చేస్తుంది. బారెల్ హీటర్లతో కలిపి, గుళికలు కరుగుతాయి మరియు కుదించబడతాయి.
- మీటరింగ్- ఇంజెక్షన్ ముందు కరుగు ఉష్ణోగ్రత మరియు ఒత్తిడిలో ఏకరీతిగా మారుతుంది.
- ఇంజెక్షన్- స్క్రూ ఒక ప్లంగర్ లాగా ముందుకు కదులుతుంది, కరిగిన ప్లాస్టిక్ను అచ్చులోకి నెట్టివేస్తుంది.
ప్రతి డిజైన్ వేరియబుల్ - జ్యామితి, జోన్ నిష్పత్తులు, ఉపరితల చికిత్స - ఆ నాలుగు దశలు ఎంత బాగా జరుగుతాయో ప్రభావితం చేస్తుంది. వాటిలో దేనిలోనైనా అసమతుల్యత ఉత్పత్తి సమస్యగా చూపబడుతుంది.
నిర్ణయం 1: L/D నిష్పత్తి
L/D నిష్పత్తి (స్క్రూ ఫ్లైటెడ్ పొడవు దాని వ్యాసంతో భాగించబడుతుంది) అనేది స్పెక్ షీట్లో అత్యంత ముఖ్యమైన సంఖ్య. ఇది నివాస సమయం, మిక్సింగ్ నాణ్యత మరియు ఉష్ణ పంపిణీని నియంత్రిస్తుంది.చాలా సాధారణ-ప్రయోజన ఇంజెక్షన్ మౌల్డింగ్ అప్లికేషన్లు 20:1ని ఉపయోగిస్తాయి.
| రెసిన్ | సిఫార్సు చేయబడిన L/D |
|---|---|
| PP, PE, PS (ప్రామాణికం) | 18:1 - 20:1 |
| ABS, PC | 20:1 - 24:1 |
| PVC (వేడి-సెన్సిటివ్) | 16:1 - 20:1 |
| PET | 20:1 - 22:1 |
| నైలాన్ (PA) | 18:1 - 20:1 |
| GF-రీన్ఫోర్స్డ్ మెటీరియల్స్ | 20:1 - 24:1 |
నిర్ణయం 2: కుదింపు నిష్పత్తి
కంప్రెషన్ రేషియో (CR) ఫీడ్ జోన్ నుండి మీటరింగ్ జోన్కు స్క్రూ ఛానెల్ ఎంత ఇరుకైనదో కొలుస్తుంది. అధిక CR కరుగును మరింత దూకుడుగా కుదిస్తుంది - క్రమంగా మృదువుగా ఉండే నిరాకార రెసిన్లకు మంచిది. దిగువ CR సున్నితంగా ఉంటుంది, ఇది మీకు వేడి-సెన్సిటివ్ లేదా ఫైబర్-నిండిన పదార్థాల కోసం అవసరం.
| రెసిన్ | కుదింపు నిష్పత్తి |
|---|---|
| ABS, PC, PMMA (రూపరహిత) | 3.0 - 3.5:1 |
| PP, PE, నైలాన్ (సెమీ-స్ఫటికాకార) | 2.5 - 3.0:1 |
| PVC | 2.0 - 2.5:1 |
| PET | 2.3 - 2.6:1 |
| GF-రీన్ఫోర్స్డ్ (≥15%) | 2.0 - 2.5:1 |
నిర్ణయం 3: జోన్ నిష్పత్తులు
ఒక ప్రామాణిక ఇంజక్షన్ స్క్రూ మూడు జోన్లుగా విభజించబడింది. ప్రతి జోన్ యొక్క నిష్పత్తి మొత్తం L/D వలె ముఖ్యమైనది.
- ఫీడ్ జోన్ (L1):తొట్టి నుండి ఘన గుళికలను అంగీకరించే లోతైన ఛానెల్లు. పొడవైన = ఎక్కువ నిర్గమాంశ సామర్థ్యం.
- కంప్రెషన్ జోన్ (L2):ఛానెల్ లోతు క్రమంగా తగ్గుతుంది. చాలా వరకు కరగడం ఇక్కడే జరుగుతుంది.
- మీటరింగ్ జోన్ (L3):నిస్సారమైన, స్థిరమైన ఛానెల్లు. ఇంజెక్షన్ ముందు ఏకరీతి కరిగే ఉష్ణోగ్రత మరియు ఒత్తిడిని నిర్ధారిస్తుంది.
| రెసిన్ | ఫీడ్ (L1) | కుదింపు (L2) | మీటరింగ్ (L3) |
|---|---|---|---|
| PP / PE | 50% | 25% | 25% |
| ABS / PC | 40% | 40% | 20% |
| PET | 40% | 40% | 20% |
| నైలాన్ (PA) | 35–45% | 35–40% | 20–25% |
| PVC | 35% | 50% | 15% |
నిర్ణయం 4: స్క్రూ బారెల్ మెటీరియల్
38CrMoALA - ప్రామాణిక బేస్లైన్
నన్హయ్య యొక్క ఇంజెక్షన్ మౌల్డింగ్ స్క్రూలు దీని నుండి తయారు చేయబడ్డాయి38CrMoALA మిశ్రమం ఉక్కు, వేడి-చికిత్స మరియు చల్లారు. ఈ బేస్ మెటీరియల్ PE, PP, PS మరియు ABS వంటి ప్రామాణిక థర్మోప్లాస్టిక్లను బాగా నిర్వహిస్తుంది, సుమారుగా సేవా జీవితం ఉంటుంది10,000–20,000 గంటలుసాధారణ ఆపరేటింగ్ పరిస్థితుల్లో.
నైట్రిడింగ్
500-560°C వద్ద గ్యాస్ నైట్రైడింగ్ నైట్రైడెడ్ పొరను ఏర్పరుస్తుంది0.5-0.8mm మందంయొక్క కాఠిన్యంతో950–1050 HV (~62 HRC). ఇది చికిత్స చేయని ఉక్కుతో పోలిస్తే 30-40% దుస్తులు నిరోధకతను మెరుగుపరుస్తుంది. నింపని లేదా తేలికగా నింపిన మెటీరియల్లను అమలు చేసే చాలా ఇంజెక్షన్ మోల్డింగ్ అప్లికేషన్లకు ప్రామాణికం.

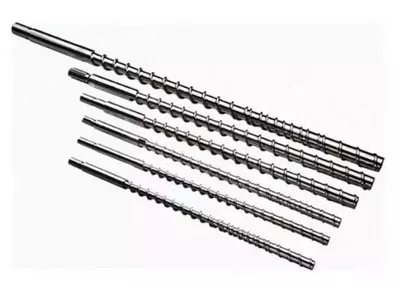
నన్హయ్య ఉత్పరివర్తన (ఆకస్మిక) ఇంజెక్షన్ మోల్డింగ్ స్క్రూ - PP, PE మరియు నైలాన్ వంటి స్ఫటికాకార రెసిన్లకు సరిపోతుంది.
బైమెటాలిక్ - రాపిడి అనువర్తనాల కోసం
బైమెటాలిక్ బారెల్స్ అధిక-అల్లాయ్ వేర్-రెసిస్టెంట్ లైనింగ్ బారెల్ బోర్తో మెటలర్జికల్గా బంధించబడి ఉంటాయి. నన్హయ్య యొక్క ద్విలోహ ప్రక్రియ ఒకలోపలి బోర్ కాఠిన్యం 62 HRCబారెల్ ఇంటీరియర్ యొక్క అధిక-ధర ప్రాంతాల చుట్టూ హార్డ్ అల్లాయ్ స్ప్రే వెల్డింగ్ ద్వారా.
| అప్లికేషన్ | స్క్రూ మెటీరియల్ | బారెల్ చికిత్స |
|---|---|---|
| PE, PP, PS (పూర్తి చేయబడలేదు) | 38CrMoALA నైట్రైడెడ్ | ప్రామాణిక నైట్రైడెడ్ |
| ABS, PC, నైలాన్ (పూర్తి చేయబడలేదు) | 38CrMoALA నైట్రైడెడ్ | ప్రామాణిక నైట్రైడెడ్ |
| PA + GF ≤30% | 38CrMoALA, చల్లారిన + నిగ్రహంతో | నైట్రైడెడ్ లేదా బైమెటాలిక్ |
| GF కంటెంట్ 15–50% | బైమెటాలిక్ / TC విమాన అంచులు | ద్విలోహ |
| PVC / తినివేయు రెసిన్లు | తుప్పు-నిరోధక మిశ్రమం | బైమెటాలిక్ (CR గ్రేడ్) |
| కార్బన్ ఫైబర్ నిండిపోయింది | టంగ్స్టన్ కార్బైడ్ | టీసీ స్ప్రే చేసిన బోరు |
నిర్ణయం 5: స్క్రూ వ్యాసం మరియు షాట్ పరిమాణం
మీ అసలు షాట్ మధ్యలో పడాలి35% మరియు 70%స్క్రూ యొక్క గరిష్ట షాట్ సామర్థ్యం. 35% కంటే తక్కువ, పదార్థం బారెల్లో చాలా పొడవుగా ఉంటుంది మరియు అధోకరణం చెందే ప్రమాదం ఉంది. 70% పైన, స్క్రూ చక్రంలో తగినంత వేగంగా కోలుకోదు.
నన్హయ్య నుండి అందుబాటులో ఉన్న సాధారణ కాన్ఫిగరేషన్లు క్రింద ఉన్నాయి:
| ఇంజెక్షన్ మొత్తం (గ్రా) | స్క్రూ Ø × పొడవు (మిమీ) | బారెల్ Ø × పొడవు (మిమీ) |
|---|---|---|
| 30-90 | Φ30×900 | Φ85×860 |
| 60–125 | Φ35×910 | Φ85×860 |
| 100–150 | Φ38×935 | Φ95×900 |
| 125–300 | Φ42×1030 | Φ105×1110 |
| 250–400 | Φ45×1210 | Φ115×1165 |
| 300–500 | Φ50×1300 | Φ125×1260 |
| 500–700 | Φ60×1380 | Φ140×1350 |
| 700–1000 | Φ70×1790 | Φ160×1685 |
| 1000–1500 | Φ160×3500 | Φ270×3200 |
| 1300–2500 | Φ170×3415 | Φ317×3380 |

నన్హయ్య గ్రోవల్ ఇంజెక్షన్ మోల్డింగ్ స్క్రూ — ABS, PC మరియు PMMA వంటి నిరాకార రెసిన్లకు ఉత్తమం.
ఉద్యోగం కోసం మీ ప్రస్తుత స్క్రూ తప్పు అని హెచ్చరిక సంకేతాలు
- నల్ల మచ్చలు లేదా కాలిన మచ్చలు- అధిక నివాస సమయం లేదా హాట్ స్పాట్ నుండి పదార్థం క్షీణిస్తుంది. బారెల్ ఉష్ణోగ్రత మండలాలు మరియు స్క్రూ క్లియరెన్స్ను తనిఖీ చేయండి.
- అస్థిరమైన షాట్ బరువు— తరచుగా అరిగిపోయిన నాన్-రిటర్న్ వాల్వ్ లేదా అధిక స్క్రూ-టు-బ్యారెల్ క్లియరెన్స్ బ్యాక్ఫ్లోను అనుమతిస్తుంది.
- ఉపరితలంపై స్ప్లే మార్కులు- కరుగులో తేమ లేదా వాయువు. సరిపడని ముందస్తు ఎండబెట్టడం లేదా సరిగ్గా వెంటింగ్ లేని స్క్రూ జ్యామితిని సూచించవచ్చు.
- స్లో రికవరీ / దీర్ఘ చక్రం సమయం- ప్లాస్టిసైజింగ్ సామర్థ్యం సరిపోదు. స్క్రూ వ్యాసం పెంచడానికి అవకాశం ఉంది.
- రంగు మార్పులపై అధిక స్క్రాప్- మీటరింగ్ జోన్లో పేలవమైన మిక్సింగ్. స్క్రూకు జోడించిన మడాక్ లేదా బారియర్ మిక్సింగ్ ఎలిమెంట్ తరచుగా దీనిని పరిష్కరిస్తుంది.
కోట్ను అభ్యర్థిస్తున్నప్పుడు మీ తయారీదారుకు ఏమి చెప్పాలి
- మెషిన్ బ్రాండ్ మరియు మోడల్- లేదా ప్రామాణికం కాని యంత్రాల కోసం బోర్ వ్యాసం మరియు అంచు కొలతలు
- ప్రాథమిక రెసిన్(లు)- వర్తిస్తే పూరక రకం మరియు శాతాన్ని చేర్చండి
- షాట్ పరిమాణం పరిధి- గ్రాములలో కనిష్ట మరియు గరిష్ట
- లక్ష్య చక్రం సమయం
- మీరు పరిష్కరించడానికి ప్రయత్నిస్తున్న ప్రస్తుత సమస్యలు- ఏదైనా ఉంటే
నన్హయ్య నుండి సాంకేతిక సిఫార్సును పొందండి
మేము 12 గంటల్లో ప్రతిస్పందిస్తాము. మీరు కోట్ చేయడానికి ముందు - మా ఇంజనీరింగ్ బృందం మీ మెషీన్ మరియు రెసిన్ కోసం సరైన స్క్రూ జ్యామితి, మెటీరియల్ గ్రేడ్ మరియు కొలతలు పేర్కొనవచ్చు.