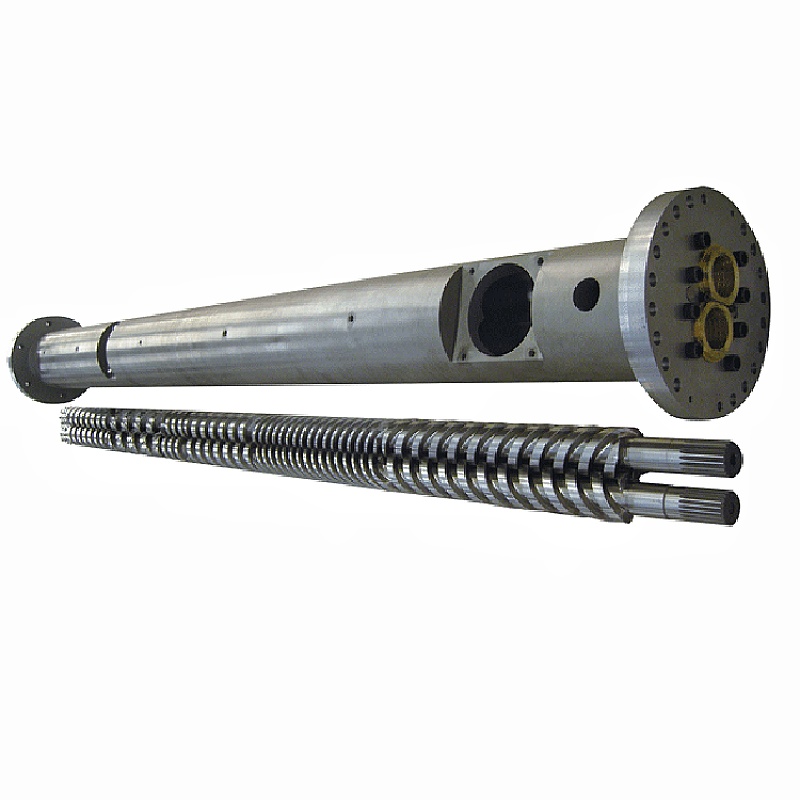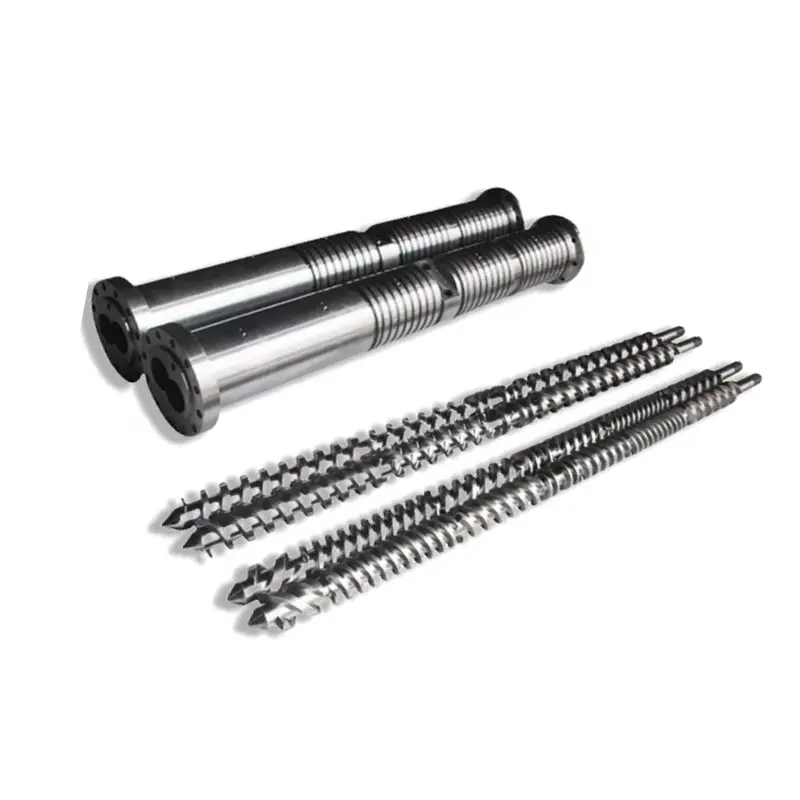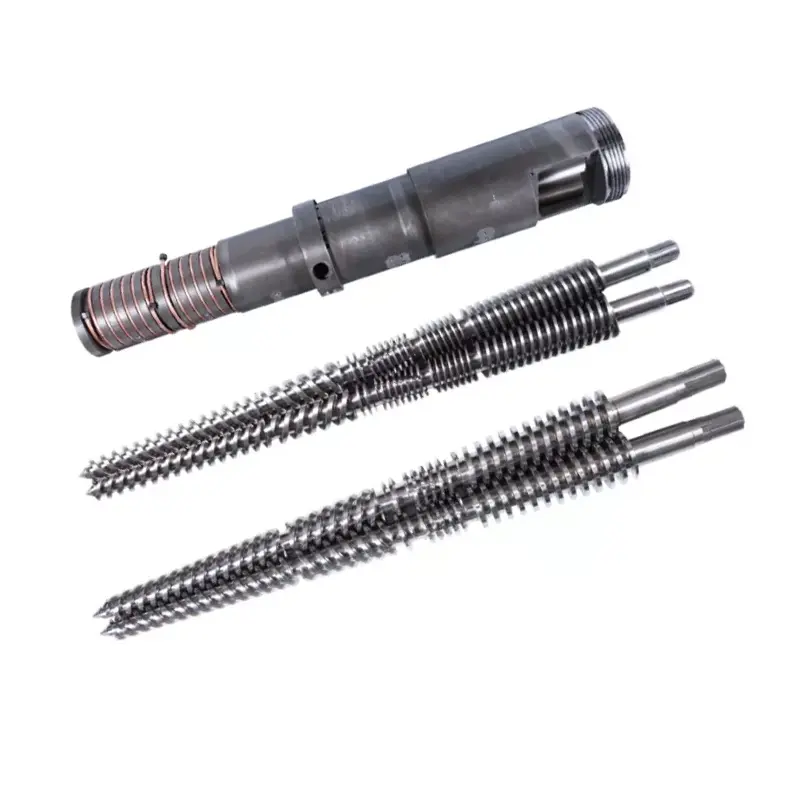
ఉపయోగకరమైన కొటేషన్ PVC ఫార్ములేషన్ మరియు ఇన్స్టాల్ చేయబడిన మెషీన్తో ప్రారంభమవుతుంది, వ్యాసం మరియు ఫోటోగ్రాఫ్ కాదు. ఈ గైడ్ ప్రాసెస్ డ్యూటీ, ధరించిన భాగాలు మరియు అంగీకార లక్ష్యాన్ని ఫ్యాక్టరీ వాస్తవానికి తయారు చేయగల కొనుగోలు వివరణగా మారుస్తుంది.
అధిక-నిండిన PVC కోసం, phr, ఫీడింగ్ పద్ధతి, తుది ఉత్పత్తి, అవసరమైన అవుట్పుట్, స్క్రూ రొటేషన్, మధ్య దూరం, కనెక్షన్ కొలతలు మరియు రెండు స్క్రూలు మరియు బారెల్ బోర్ల వేర్ మ్యాప్లో పూర్తి రెసిపీని పేర్కొనండి. అసలు వేర్ డ్యూటీకి వ్యతిరేకంగా నైట్రైడింగ్, క్రోమ్ ప్లేటింగ్ లేదా బైమెటాలిక్ లేయర్ని ఎంచుకోండి. ధర నిర్ణయించే కారకంగా మారడానికి ముందు డ్రాయింగ్ మరియు తనిఖీ పద్ధతిని ఆమోదించండి.

స్క్రూ గురించి చర్చించే ముందు ఎక్స్ట్రాషన్ జాబ్ని నిర్వచించండి
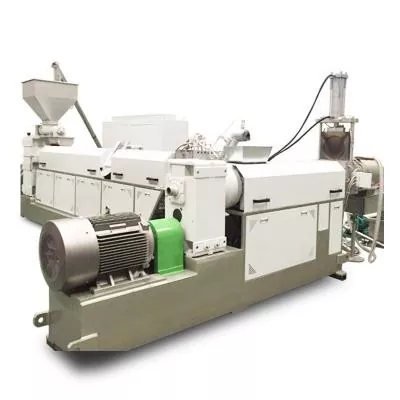
"అధిక-నిండిన PVC కోసం సమాంతర ట్విన్ స్క్రూ" అనేది ఒక ఉత్పత్తి కుటుంబం, ఇది పూర్తి వివరణ కాదు. లైన్ ప్రెజర్ పైప్, డ్రైనేజ్ పైప్, ప్రొఫైల్, షీట్ లేదా ఫోమ్ బోర్డ్ తయారు చేస్తుందో లేదో ఇది మాకు చెప్పదు. ఎక్స్ట్రూడర్ సమ్మేళనం సిద్ధం చేస్తున్నారా లేదా షేపింగ్ డైని నేరుగా ఫీడ్ చేస్తున్నారా అనే విషయాన్ని కూడా ఇది విస్మరిస్తుంది.
ఆ వ్యత్యాసాలు బారెల్ వెంట విధిని మారుస్తాయి. ఫీడింగ్, ఫ్యూజన్, డిస్ట్రిబ్యూటివ్ మిక్సింగ్, డీవోలాటిలైజేషన్ మరియు ప్రెజర్ జనరేషన్ ప్రతి లైన్లో ఒకే విధంగా జరగవు. డ్రైవ్, గేర్బాక్స్, డౌన్స్ట్రీమ్ డై మరియు కూలింగ్ పరికరాలు స్క్రూ డ్రాయింగ్ తీసివేయలేని పరిమితులను విధిస్తాయి.
మా ఫ్యాక్టరీ వీక్షణ:మేము పూరక శాతం నుండి మాత్రమే జ్యామితి మార్పును ఆమోదించము. ముందుగా మనం ప్రస్తుత పంక్తి ఏది బాగా పని చేస్తుందో, అది ఎక్కడ అస్థిరంగా మారుతుంది మరియు ఏ ఫలితం మెరుగుపడాలి అని అడుగుతాము. ఇప్పటికే ఉన్న ఉత్పత్తి ఆమోదయోగ్యమైనది మరియు పని భర్తీ అయితే, రుజువు లేకుండా దూకుడు మిక్సింగ్ ఫీచర్ను జోడించడం కంటే నిరూపితమైన జ్యామితిని సంరక్షించడం సురక్షితం.
ఒక లక్ష్యాన్ని ఎంచుకోవడం ద్వారా విచారణను ప్రారంభించండి: అసలు విధిని పునరుత్పత్తి చేయండి, కొలిచిన దుస్తులు సమస్యను సరిచేయండి లేదా కొత్త ఫార్ములేషన్ మరియు అవుట్పుట్ కోసం డిజైన్ చేయండి. ఒక అస్పష్టమైన అభ్యర్థనలో మూడింటిని కలపడం వలన సరఫరాదారు ప్రతిపాదనలను పోల్చడం అసాధ్యం.



ఒక కర్మాగారం అది స్వీకరించే సూత్రీకరణ చుట్టూ మాత్రమే డిజైన్ చేయగలదు
PVC కోసం, “30% పూరకం” తగినంత ఖచ్చితమైనది కాదు. ప్రతి వంద రెసిన్కి భాగాలుగా పేర్కొనండి, సాధారణంగా phr అని వ్రాయబడుతుంది మరియు మీ అంతర్గత నియంత్రణ వ్యవస్థ బరువు శాతాన్ని ఉపయోగిస్తే పూర్తయిన మిశ్రమ కూర్పును కూడా అందిస్తుంది. రెండు వ్యక్తీకరణలు ఒకే హారంను పంచుకోవు.
PVC రెసిన్ గ్రేడ్, కాల్షియం కార్బోనేట్ లేదా ఇతర పూరక గ్రేడ్, ఫిల్లర్ ప్రొడ్యూసర్, స్టెబిలైజర్ సిస్టమ్, లూబ్రికెంట్లు, ప్రాసెసింగ్ ఎయిడ్స్, ఇంపాక్ట్ మాడిఫైయర్లు, పిగ్మెంట్లు మరియు రీసైకిల్ చేసిన కంటెంట్ ద్వారా అందించబడిన కణ సమాచారాన్ని రికార్డ్ చేయండి. అసలు పొడి మిశ్రమం యొక్క బల్క్ డెన్సిటీ మరియు ఫీడ్ ఫారమ్ను జోడించండి. మొక్క వంటకాలను మార్చినట్లయితే, సులభమైన గ్రేడ్ను మాత్రమే పంపకుండా ఆపరేటింగ్ పరిధిని జాబితా చేయండి.
నింపిన పౌడర్ స్థిరంగా స్క్రూలను చేరుకోవాలి కాబట్టి మిగిలిన లైన్ ముఖ్యమైనది. ప్రచురించబడిన బాటెన్ఫెల్డ్-సిన్సినాటి సిస్టమ్లో, సుద్ద డోసింగ్ మార్గం వంతెనను నిరోధించడానికి ఆందోళనకారులను ఉపయోగించింది, గ్రావిమెట్రిక్ పర్యవేక్షణ మరియు సుద్ద యొక్క 30 నుండి 100 భాగాలకు అనుగుణంగా స్క్రూ జ్యామితి. ఆ ఉదాహరణ దాని ట్విన్ఎక్స్ 93-34 లైన్కు ప్రత్యేకమైనది, అయితే సేకరణ పాఠం విస్తృతమైనది: ఫీడర్ డిజైన్ మరియు స్క్రూ డిజైన్లను కలిసి సమీక్షించాలి.
సంకలనాలు కూడా ప్రాసెసింగ్ పనిని మారుస్తాయి. అధికంగా నిండిన PVC ఫ్లోరింగ్ ఫార్ములేషన్పై ఆర్కేమా ప్రచురించిన పని, ఎలివేటెడ్ కాల్షియం కార్బోనేట్ స్థాయిలలో ఫ్యూజన్ మరియు స్థిరమైన మెల్ట్ ప్రాసెసింగ్తో అంకితమైన ప్రాసెసింగ్ సహాయాన్ని లింక్ చేస్తుంది. రెసిన్ మరియు సంకలిత ప్యాకేజీ మారినప్పుడు అదే పూరక phr భిన్నంగా ప్రవర్తించగలదని ఇది ఉపయోగకరమైన రిమైండర్.

కొత్త అధిక-నిండిన PVC ప్రాజెక్ట్ను సిద్ధం చేస్తున్నారా?అవసరమైతే గోప్యత ఒప్పందం కింద రెసిపీని పంపండి, అలాగే లైన్ డ్రాయింగ్ మరియు లక్ష్య ఉత్పత్తిని పంపండి. మేము నిర్వచించిన ప్రాసెసింగ్ డ్యూటీలో భాగంగా స్క్రూ మరియు బారెల్ గురించి చర్చించవచ్చు.
సూత్రీకరణ మరియు డ్రాయింగ్ పంపండిPVC సమాంతర ఉత్పత్తిని వీక్షించండిరొటేషన్, హ్యాండ్నెస్ మరియు మెషిన్ ఇంటర్ఫేస్ను లాక్ చేయండి
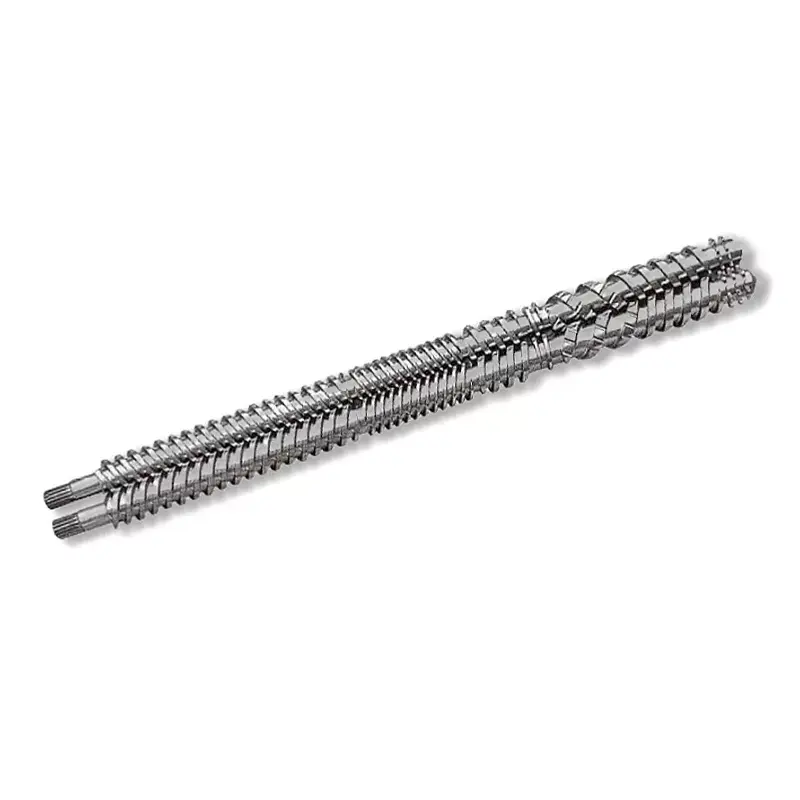
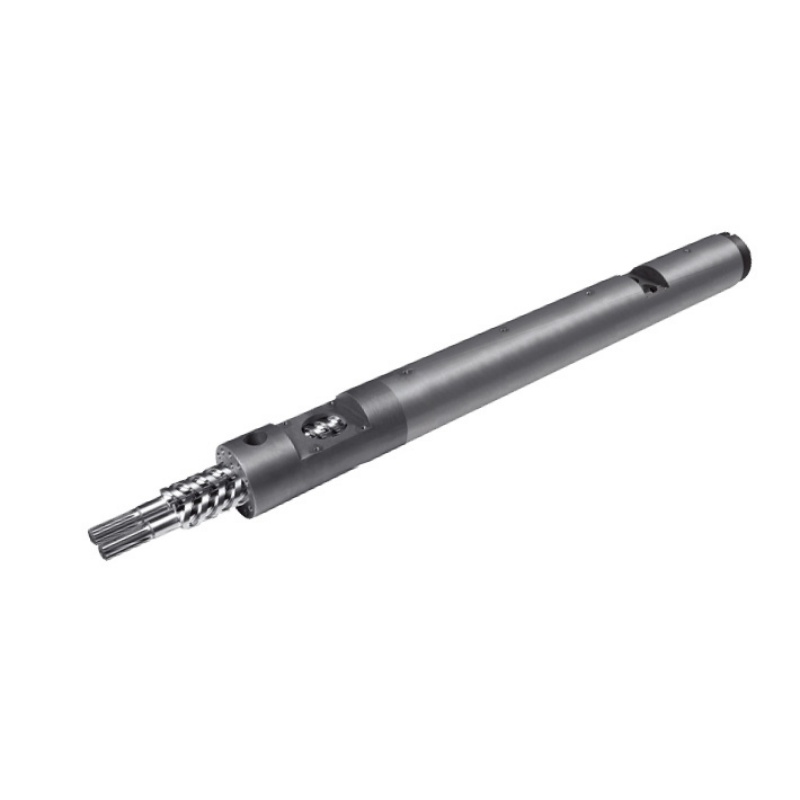
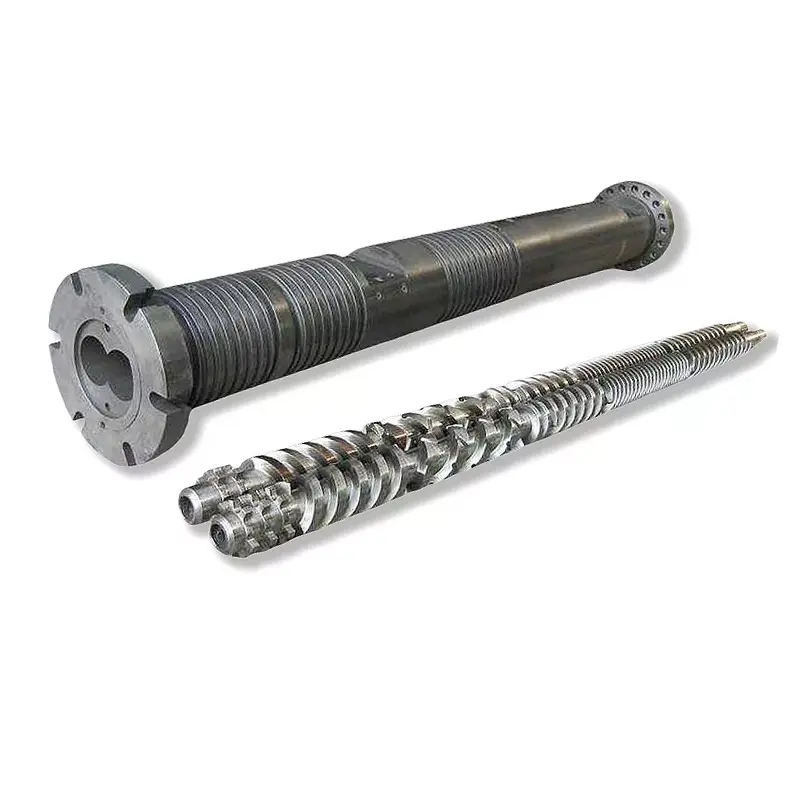
నన్హయ్య రెండింటినీ సరఫరా చేస్తాడుసహ తిరిగే సమాంతర జంట స్క్రూ బారెల్స్మరియుఎదురు తిరిగే సమాంతర జంట స్క్రూ బారెల్స్. అవి వేర్వేరు యాంత్రిక కాన్ఫిగరేషన్లు. పూర్తయిన PVC ఉత్పత్తి యొక్క ఫోటో నుండి సరఫరాదారు సరైనదాన్ని ఊహించకూడదు.
భర్తీ కోసం, డ్రాయింగ్లో పేర్కొన్న వీక్షణ దిశతో స్క్రూ భ్రమణాన్ని గుర్తించండి. స్క్రూ హ్యాండ్నెస్, ఫేసింగ్ మార్కులు, మధ్య దూరం, వెలుపలి మరియు మూల వ్యాసాలు, పని పొడవు, షాఫ్ట్ కనెక్షన్, స్ప్లైన్ లేదా కీ వివరాలు, థ్రస్ట్ ముఖాలు మరియు బారెల్ యొక్క ఫిగర్-ఎయిట్ బోర్ జ్యామితిని చేర్చండి.
ఆపై ప్రతి ఇంటర్ఫేస్ను నిర్వచించండి: ఫీడ్ ఓపెనింగ్, బిలం, హీటింగ్ మరియు కూలింగ్ జోన్లు, థర్మోకపుల్ హోల్స్, ఫ్లేంజ్ బోల్ట్ ప్యాటర్న్, గేర్బాక్స్ ఫేస్, బ్రేకర్ ప్లేట్ లేదా డై కనెక్షన్, సపోర్ట్లు మరియు మొత్తం ఇన్స్టాలేషన్ ఎన్వలప్. ఒక చిన్న తప్పిదం లైన్ను అమర్చకుండా బాగా-మెషిన్ చేయబడిన సెట్ను ఆపగలదు.
| ప్రాంతం | కనీస సాక్ష్యం | తొలగించడానికి సాధారణ అస్పష్టత |
|---|---|---|
| స్క్రూ జత | ఆమోదించబడిన డ్రాయింగ్, ఎడమ మరియు కుడి గుర్తింపు, రొటేషన్, హ్యాండ్నెస్, ఫేసింగ్ మరియు కనెక్షన్ | వీక్షకుడు ఏ ముగింపును ఎదుర్కొంటున్నారో చెప్పకుండానే భ్రమణం పేర్కొనబడింది |
| బారెల్ బోర్లు | మధ్య దూరం, బోర్ ప్రొఫైల్, అక్షసంబంధ కొలతలు, పోర్ట్లు మరియు ఫ్లేంజ్ డాటమ్లు | పూర్తి ఫిగర్-ఎయిట్ ప్రొఫైల్ను వివరించడానికి ఉపయోగించే ఒక నామమాత్రపు బోర్ వ్యాసం |
| క్లియరెన్స్ | పరీక్ష పరిస్థితితో స్క్రూ-టు-బ్యారెల్ మరియు స్క్రూ-టు-స్క్రూ క్లియరెన్స్లు పేర్కొనబడ్డాయి | ధరించిన భాగాల నుండి అసలు క్లియరెన్స్ను పునర్నిర్మించాలని సరఫరాదారు భావిస్తున్నారు |
| ఇంటర్ఫేస్లు | గేర్బాక్స్, ఫీడ్, వెంట్, హీటింగ్, కూలింగ్ మరియు డై కనెక్షన్ డ్రాయింగ్లు | కొలతలు, డేటాలు లేదా థ్రెడ్ స్పెసిఫికేషన్లు లేని ఫోటోగ్రాఫ్లు |
| అసెంబ్లీ నియంత్రణ | పెయిర్ నంబర్లు, టైమింగ్ మార్కులు, ఇన్స్టాలేషన్ విధానం మరియు మెషిన్ మేకర్ అవసరాలు | రెండు స్క్రూలు స్వతంత్ర విడి భాగాలుగా పరిగణించబడతాయి |
కొనుగోలుదారు అరిగిపోయిన స్క్రూలను మాత్రమే పంపినప్పుడు, మేము ప్రస్తుతం ఉన్న వాటిని కొలవగలము, కానీ దుస్తులు ఇప్పటికే భూమి, విమాన ప్రొఫైల్ మరియు క్లియరెన్స్ను మార్చాయి. మేము ఆమోదించబడిన డ్రాయింగ్, మెషిన్ డేటా మరియు రెండు భాగాల కొలతలను ఇష్టపడతాము. మేము ధరించిన జ్యామితిని అసలు డిజైన్ అని పిలవము ఎందుకంటే ఇది క్రేట్లోని ఏకైక నమూనా.


మోడల్ టేబుల్ని స్క్రీనింగ్ సాధనంగా ఉపయోగించండి, వాగ్దానం కాదు
మాసమాంతర జంట స్క్రూ పరిధి75 నుండి 130 మిమీ వరకు ఐదు సాధారణ నమూనాలను జాబితా చేస్తుంది. ప్రచురించబడిన PVC అవుట్పుట్ పరిధులు కొనుగోలుదారుకు ప్రారంభ ప్లాట్ఫారమ్ను గుర్తించడంలో సహాయపడతాయి. అవి సూత్రీకరణ, ఫీడర్, డై మరియు డ్రైవ్ సమీక్షను భర్తీ చేయవు.
| మోడల్ | స్క్రూ వ్యాసం | L/D | PVC అవుట్పుట్ సామర్థ్యం | స్క్రూ వేగం | డ్రైవ్ మోటార్ |
|---|---|---|---|---|---|
| NHY75 | 75 మి.మీ | 26 నుండి 36 | 220 నుండి 350 కిలోల/గం | 45 rpm | 45 కి.వా |
| NHY90 | 90 మి.మీ | 26 నుండి 36 | 280 నుండి 460 కిలోల/గం | 45 rpm | 55 కి.వా |
| NHY110 | 110 మి.మీ | 26 నుండి 36 | 350 నుండి 650 కిలోల/గం | 45 rpm | 75 కి.వా |
| NHY120 | 120 మి.మీ | 26 నుండి 36 | 500 నుండి 800 కిలోల/గం | 45 rpm | 110 కి.వా |
| NHY130 | 130 మి.మీ | 26 నుండి 36 | 680 నుండి 1,000 kg/h | 45 rpm | 132 కి.వా |
అధిక-నిండిన వంటకం బల్క్ ఫీడింగ్, ఫ్యూజన్ ప్రవర్తన, టార్క్ డిమాండ్, వేర్ మరియు డై ప్రెజర్ని మార్చగలదు. అందుకే మేము ఒక స్థిరమైన కరెంట్ ఉత్పత్తి రికార్డు ఉన్నప్పుడే అడుగుతాము. ఇది కేవలం కావలసిన అవుట్పుట్ కంటే మెరుగైన పరిమాణ సూచనను అందిస్తుంది.
ఇప్పటికే ఉన్న ఎక్స్ట్రూడర్ కోసం, గేర్బాక్స్ మరియు బారెల్ ఇంటర్ఫేస్ సాధారణంగా కేటలాగ్ చేయడానికి ముందు పరిమాణాన్ని నిర్ణయిస్తాయి. కొత్త లైన్ కోసం, అవుట్పుట్ లక్ష్యం తప్పనిసరిగా పేరు పెట్టబడిన రెసిపీ మరియు ఉత్పత్తి అంగీకార ప్రమాణానికి లింక్ చేయబడాలి. ఆమోదించబడిన సూత్రీకరణ మరియు ఉత్పత్తి లేకుండా కోట్ కిలో/గం జాబితా చేస్తే, సంఖ్యను అమలు చేయడం కష్టం.
దుస్తులు మ్యాప్ నుండి దుస్తులు రక్షణను ఎంచుకోండి
దినన్హయ్య PVC సమాంతర ట్విన్ స్క్రూ బారెల్38CrMoAlAని దాని లిస్టెడ్ బేస్ మెటీరియల్గా ఉపయోగిస్తుంది మరియు నైట్రైడెడ్, క్రోమ్-ప్లేటెడ్ మరియు బైమెటాలిక్ స్పెసిఫికేషన్లను అందిస్తుంది. ఇవి భిన్నమైన నిర్మాణాలు. వాటిని అతి పెద్ద కాఠిన్యం సంఖ్యతో మాత్రమే పోల్చడం పేలవమైన కొనుగోలు పద్ధతి.
| ఆస్తి | ప్రచురించిన విలువ | దీన్ని క్రమంలో ఉంచండి |
|---|---|---|
| బేస్ మెటీరియల్ | 38CrMoAlA | కాంపోనెంట్, స్టీల్ గ్రేడ్ మరియు అవసరమైన మెటీరియల్ డాక్యుమెంట్ |
| వేడి చికిత్స కాఠిన్యం | HB260 నుండి 320 | పరీక్ష స్థానం, పద్ధతి మరియు అంగీకార రికార్డు |
| నైట్రైడింగ్ కాఠిన్యం | HV950 నుండి 1000 | చికిత్స చేయబడిన ఉపరితలం, కొలత పద్ధతి మరియు అంగీకార పాయింట్లు |
| నైట్రైడింగ్ లోతు | 0.50 నుండి 0.70 మి.మీ | కేస్-డెప్త్ నిర్వచనం మరియు ధృవీకరణ పద్ధతి |
| నైట్రిడింగ్ పెళుసుదనం | గ్రేడ్ 1 లేదా అంతకంటే తక్కువ | వర్తించే పరీక్ష పద్ధతి మరియు రికార్డు |
| కరుకుదనం | రా0.4 | ఉపరితలం, దిశ, కటాఫ్ మరియు పరికరం |
| స్క్రూ స్ట్రెయిట్నెస్ | 0.015 మి.మీ | డేటా, కొలిచిన పొడవు, మద్దతు పరిస్థితి మరియు పద్ధతి |
| Chrome ప్లేటింగ్ కాఠిన్యం | HV 950 లేదా అంతకంటే ఎక్కువ | పూత పూసిన ప్రాంతం మరియు తనిఖీ స్థానం |
| Chrome మందం | 0.05 నుండి 0.10 మి.మీ | డ్రాయింగ్ జోన్లు మరియు పూర్తి మందం అవసరం |
| బైమెటల్ కాఠిన్యం | HRC60 నుండి 65 | మిశ్రమం ప్రాంతం, లేయర్ గుర్తింపు మరియు పరీక్ష స్థానం |
| బైమెటల్ లోతు | 2.0 నుండి 3.0 మి.మీ | రక్షిత మండలాలు మరియు లోతు ధృవీకరణ |
HV మరియు HRC వేర్వేరు కాఠిన్యం ప్రమాణాలు, అయితే జాబితా చేయబడిన పొర లోతులు కూడా చాలా భిన్నంగా ఉంటాయి. ఒక గడిని చదవడం ద్వారా సన్నని గట్టి ఉపరితలం మరియు లోతైన మిశ్రమం పొర ర్యాంక్ చేయబడదు. కొటేషన్ భాగం, ఖచ్చితమైన రక్షిత జోన్లు, చికిత్స తర్వాత పూర్తి చేసిన కొలతలు మరియు అంగీకారం కోసం ఉపయోగించే పత్రాన్ని గుర్తించాలి.
పూరక పేరు కూడా సరిపోదు. లోడ్ చేయడం, కణ లక్షణాలు, సముదాయం, రీసైకిల్ కాలుష్యం మరియు స్థానిక పీడనం అన్నీ దుస్తులు ధరించడాన్ని ప్రభావితం చేస్తాయి. దాని సమ్మేళనం పరికరాల కోసం కోపెరియన్ యొక్క వేర్ గైడెన్స్ ద్రవీభవన, రాపిడి మిక్సింగ్ మరియు ఒత్తిడిని అధికంగా పెంచే జోన్లుగా హైలైట్ చేస్తుంది. రీప్లేస్మెంట్ ఆర్డర్ కోసం ఉపయోగకరమైన సూత్రం ప్రక్రియ మరియు కొలతలు గుర్తించే జోన్లను రక్షించడం.


నైట్రైడింగ్ లేదా బైమెటాలిక్ ప్రొటెక్షన్ RFQలో ఉందో లేదో ఖచ్చితంగా తెలియదా?రెండు స్క్రూలు మరియు బారెల్ యొక్క ఛాయాచిత్రాలు మరియు కొలత మ్యాప్ను పంపండి. పూరక గ్రేడ్, phr మరియు ఉత్పత్తి చరిత్రను చేర్చండి, కాబట్టి ఉపరితల ప్రతిపాదనకు నిర్వచించబడిన కారణం ఉంటుంది.
మెటీరియల్ మరియు చికిత్స గురించి అడగండినన్హయ్య ఉత్పత్తి సామగ్రిని చూడండిరెండు స్క్రూలు మరియు రెండు బోర్లను పేరున్న స్థానాల్లో కొలవండి
ప్రతి విలువ ఎక్కడ తీసుకోబడిందో వేర్ రిపోర్ట్ చూపాలి. భాగాలను శుభ్రం చేయండి, వాటిని స్థిరమైన తనిఖీ ఉష్ణోగ్రతను చేరుకోవడానికి అనుమతించండి, ఫీడ్ ముగింపు మరియు సంఖ్య అక్షసంబంధ స్టేషన్లను గుర్తించండి. అంగీకరించిన పద్ధతిని ఉపయోగించి రెండు స్క్రూలు, బారెల్ లోబ్లు మరియు క్లిష్టమైన స్క్రూ-టు-స్క్రూ సంబంధాన్ని కొలవండి.
కోపెరియన్ యొక్క దాని ZSK మరియు STS బారెల్స్ కోసం ప్రచురించిన డయాగ్నస్టిక్ విధానం శుభ్రమైన, కూల్ బారెల్స్ కోసం పిలుస్తుంది మరియు నిర్దిష్ట పరిమాణాలపై వీడియో తనిఖీతో బోర్ కొలతను మిళితం చేస్తుంది. మీ పరికరాలు మరియు పద్ధతి భిన్నంగా ఉండవచ్చు, కానీ క్రమశిక్షణ సరైనది: పరిమాణం మరియు ఉపరితల స్థితి కలిసి రికార్డ్ చేయాలి.
| రికార్డ్ చేయండి | ఎందుకు నివేదికలో ఉంది | ఇది మద్దతు ఇచ్చే నిర్ణయం |
|---|---|---|
| అక్షసంబంధ స్టేషన్ మ్యాప్ | కనిష్ట లేదా గరిష్ట విలువ దాని స్థానాన్ని కోల్పోకుండా నిరోధిస్తుంది | స్థానిక మరమ్మత్తు, జోన్ రక్షణ లేదా పూర్తి భర్తీ |
| రెండు స్క్రూ ప్రొఫైల్స్ | అసమాన దుస్తులు చూపుతుంది మరియు ఎడమ/కుడి గుర్తింపును సంరక్షిస్తుంది | ఒక భాగాన్ని, జతని భర్తీ చేయండి లేదా సమలేఖనాన్ని పరిశోధించండి |
| రెండు బారెల్ లోబ్స్ | కొత్త స్క్రూ ఇప్పటికీ అధిక బోర్ క్లియరెన్స్తో నడుస్తుందో లేదో వెల్లడిస్తుంది | సరిపోలిన స్క్రూ మరియు బారెల్ సెట్కు వ్యతిరేకంగా మాత్రమే స్క్రూలు |
| ఉపరితల చిత్రాలు | డాక్యుమెంట్లు స్కోరింగ్, పిట్టింగ్, పూత నష్టం మరియు మెటీరియల్ డిపాజిట్లు | ఉపరితలం లేదా శుభ్రపరిచే సమస్య నుండి డైమెన్షనల్ వేర్ను వేరు చేయండి |
| ఆపరేటింగ్ ట్రెండ్ | అవుట్పుట్, లోడ్, ఒత్తిడి మరియు ఉత్పత్తి నాణ్యతతో భౌతిక స్థితిని కలుపుతుంది | నివేదించబడిన ఉత్పత్తి సమస్యకు దుస్తులు కారణమవుతున్నాయని నిర్ధారించండి |
అవుట్పుట్ నష్టం, అస్థిర ఒత్తిడి, వేడెక్కడం మరియు పేలవమైన ఉత్పత్తి ప్రదర్శన తనిఖీని సమర్థించగలవు, కానీ అవి స్క్రూ ధరించినట్లు నిరూపించవు. ప్రస్తుత లైన్ను స్థిరమైన సూచన వంటకంతో సరిపోల్చండి. ఫీడింగ్, హీటర్లు, సెన్సార్లు, వెంటింగ్, డై రిస్ట్రిక్షన్ మరియు డ్రైవ్ కండిషన్ను ఒక కాంపోనెంట్ను బ్లేమ్ చేసే ముందు చెక్ చేయండి.
బారెల్ ధరించినట్లయితే, కొత్త స్క్రూలను మాత్రమే వ్యవస్థాపించడం వలన మొదటి రోజు నుండి ఉద్దేశించిన పరిస్థితికి వెలుపల పని క్లియరెన్స్ వదిలివేయవచ్చు. మేము కొలవని క్లియరెన్స్ను కొత్త భాగాలు పునరుద్ధరించగలవని కొనుగోలుదారుకు చెప్పడం కంటే స్క్రూలు-మాత్రమే ఆర్డర్ను కోల్పోతాము.
కొటేషన్లను స్కోప్ ద్వారా సరిపోల్చండి, మిశ్రమం లేబుల్ ద్వారా కాదు
ప్రతి సరఫరాదారుని ఒకే విచారణ షీట్లో ఉంచండి. ఒక కొటేషన్లో బ్యారెల్, స్క్రూ పెయిర్, ట్రీట్మెంట్, ఇన్స్పెక్షన్ రిపోర్ట్లు మరియు షిప్పింగ్ ప్రొటెక్షన్ ఉంటే, మరొకటి “బైమెటల్ ట్విన్ స్క్రూ” మాత్రమే జాబితా చేస్తే, ధరలు పోల్చదగినవి కావు.
| కొటేషన్ లైన్ | ఆమోదయోగ్యమైన నిర్వచనం | కోట్ని తిరిగి ఇవ్వడానికి కారణం |
|---|---|---|
| కాంపోనెంట్ పరిధి | ఎడమ స్క్రూ, కుడి స్క్రూ, బారెల్, ఉపకరణాలు మరియు మినహాయించబడిన అంశాలు | సరఫరా బిల్లు లేకుండా "ఒక సెట్" |
| జ్యామితి | డ్రాయింగ్ పునర్విమర్శ మరియు క్లిష్టమైన కొలతలు జాబితా చేయబడ్డాయి | వ్యాసం మరియు L/D మాత్రమే |
| మెటీరియల్ | బేస్ స్టీల్ మరియు ట్రీట్మెంట్ లేదా అల్లాయ్ జోన్లు గుర్తించబడ్డాయి | గ్రేడ్ లేదా స్థానం లేకుండా "ప్రీమియం మిశ్రమం" |
| తనిఖీ | కొలతలు, పద్ధతులు, రికార్డులు మరియు అంగీకార పాయింట్లు అంగీకరించబడ్డాయి | కొలవగల ప్రమాణాలు లేకుండా "అధిక ఖచ్చితత్వం" |
| పనితీరు విచారణ | రెసిపీ, ఫీడ్, డై, అవుట్పుట్ విండో, మెషిన్ పరిమితులు మరియు ఉత్పత్తి తనిఖీలు నిర్వచించబడ్డాయి | పరీక్ష పరిస్థితి లేకుండా అవుట్పుట్ వాగ్దానం |
| వాణిజ్య పరిధి | ధర ఆధారంగా, ప్యాకేజింగ్, డెలివరీ ఆధారంగా, డాక్యుమెంటేషన్ మరియు సేవా సరిహద్దులు జాబితా చేయబడ్డాయి | పరిష్కరించని సాంకేతిక మినహాయింపులతో తక్కువ యూనిట్ ధర |
ఒక అవసరాన్ని నిశ్శబ్దంగా భర్తీ చేయడానికి బదులుగా మీ డ్రాయింగ్ నుండి ప్రతి విచలనాన్ని గుర్తించమని సరఫరాదారుని అడగండి. ప్రతిపాదిత మెరుగుదల విలువైనది కావచ్చు, కానీ అది ఒక కారణంతో కూడిన పునర్విమర్శ వలె కనిపిస్తుంది. ఆ భాగం కొన్ని నెలల తర్వాత యంత్రానికి చేరినప్పుడు కొనుగోలు, నిర్వహణ మరియు తయారీదారుని రక్షిస్తుంది.


తయారీకి ముందు తనిఖీ మరియు ఆరంభించడంపై అంగీకరిస్తున్నారు
ఆమోదించబడిన డ్రాయింగ్ కొనుగోలుకు కేంద్రం. మెటీరియల్ అవసరం, ఉపరితల-చికిత్స జోన్లు, డైమెన్షనల్ రిపోర్ట్, కాఠిన్యం లేదా లేయర్ వెరిఫికేషన్ పద్ధతి, జత గుర్తింపు మరియు ప్యాకేజింగ్ అవసరాలను జత చేయండి. రవాణాతో పాటు ఏ పత్రాలు ప్రయాణిస్తాయో నిర్వచించండి.
ఇన్స్టాలేషన్ కోసం, ఎక్స్ట్రూడర్ మేకర్ యొక్క అమరిక, క్లియరెన్స్, హీటింగ్ మరియు స్టార్ట్-అప్ విధానాలను అనుసరించండి. యంత్ర విధానం ద్వారా అవసరమైన విధంగా తిప్పలేని స్క్రూ జతను బలవంతం చేయవద్దు. డ్రైవ్ టార్క్ వర్తించే ముందు ఫిట్, టైమింగ్ మరియు అసెంబ్లీని పరిశోధించండి.
ఉత్పత్తి అంగీకార ట్రయల్కు పేరు పెట్టబడిన సూత్రీకరణ మరియు ఫీడ్ కండిషన్ అవసరం. వాస్తవ నిర్గమాంశ, స్క్రూ వేగం, మోటారు లోడ్ లేదా టార్క్ సూచిక, తల ఒత్తిడి, ఉష్ణోగ్రత ప్రవర్తన, బిలం స్థితి మరియు తుది ఉత్పత్తి తనిఖీలను రికార్డ్ చేయండి. ఉత్పత్తి పైప్ లేదా ప్రొఫైల్ అయితే, అవుట్పుట్ విక్రయించబడుతుందో లేదో నిర్ణయించే డైమెన్షనల్ మరియు ప్రదర్శన ప్రమాణాలను చేర్చండి.

మేము ఇంజనీర్ చేయగల అధిక-నిండిన PVC RFQని మాకు పంపండి
మెషిన్ మోడల్, డ్రాయింగ్, రొటేషన్ మరియు ఫేసింగ్ వివరాలు, phrలో పూర్తి రెసిపీ, ఫిల్లర్ గ్రేడ్, రీసైకిల్ చేసిన కంటెంట్, ప్రస్తుత ఆపరేటింగ్ రికార్డ్, ఉత్పత్తి లక్ష్యం మరియు వేర్ కొలతలను చేర్చండి. మీకు నమ్మకమైన రీప్లేస్మెంట్ లేదా డాక్యుమెంట్ చేయబడిన జ్యామితి సమీక్ష అవసరమా అని మాకు చెప్పండి.
RFQ ప్యాకేజీని ఇమెయిల్ చేయండివాట్సాప్లో చర్చించండివిచారణ పేజీని తెరవండి
జౌషన్ నన్హయ్య ప్లాస్టిక్ మెషినరీ కో., లిమిటెడ్.
ఉత్పత్తులు:సమాంతర జంట మరలు | PVC సమాంతర జంట స్క్రూ బారెల్స్ | PVC పైపు సమాంతర స్క్రూ బారెల్స్
ఇమెయిల్:info@nhyscrew.com
ఫోన్:+86-13505809643| మొబైల్:+86-13587082002
బ్లాక్ C, నెం. 2 వెస్ట్ సెక్షన్, జింగ్జౌ అవెన్యూ, డింగ్హై జిల్లా, జౌషాన్ సిటీ, జెజియాంగ్ ప్రావిన్స్, చైనా.
సేవా సమాచారం | ఉత్పత్తి పరికరాలు | కంపెనీ ప్రొఫైల్
తరచుగా అడిగే ప్రశ్నలు
అధిక-నిండిన PVC సమాంతర ట్విన్ స్క్రూ బారెల్ను కోట్ చేయడానికి ఏ సమాచారం అవసరం?
మెషిన్ మేకర్ మరియు మోడల్, ఇప్పటికే ఉన్న డ్రాయింగ్లు, స్క్రూ రొటేషన్, సెంటర్ దూరం, కనెక్షన్ వివరాలు, పూర్తి PVC ఫార్ములేషన్, phrలో పూరకం లోడింగ్, రీసైకిల్ చేసిన కంటెంట్, ఉత్పత్తి మరియు డై సమాచారం, అవుట్పుట్ లక్ష్యం, ఆపరేటింగ్ రికార్డ్లు మరియు పాత-భాగం కొలతలను పంపండి. మీరు పరిష్కరించడానికి ప్రయత్నిస్తున్న వైఫల్యం లేదా మెరుగుదలని తెలియజేయండి.
ఏ పూరక స్థాయి అధిక-నిండిన PVCగా పరిగణించబడుతుంది?
సార్వత్రిక కొనుగోలు థ్రెషోల్డ్ లేదు. ప్రతి పదార్ధాన్ని వంద రెసిన్కి భాగాలుగా పేర్కొనండి మరియు పూర్తయిన మిశ్రమ కూర్పును అందించండి. అధిక కాల్షియం కార్బోనేట్ వంటి అస్పష్టమైన వివరణతో phrని భర్తీ చేయవద్దు, ఎందుకంటే ఆ లేబుల్ను కలిగి ఉన్న రెండు వంటకాలు వేర్వేరు ఫీడింగ్, ఫ్యూజన్ మరియు వేర్ డ్యూటీలను సృష్టించగలవు.
నిండిన PVC కోసం నైట్రైడ్ స్క్రూ కంటే బైమెటాలిక్ స్క్రూ ఎల్లప్పుడూ ఉత్తమంగా ఉంటుందా?
సంఖ్య. చికిత్స ఎంపిక పూరక లక్షణాలు, లోడ్ చేయడం, కలుషితాలు, ధరించిన ప్రదేశం, జ్యామితి మరియు అవసరమైన నిర్వహణ ప్రణాళికపై ఆధారపడి ఉంటుంది. నైట్రిడింగ్, క్రోమ్ ప్లేటింగ్ మరియు బైమెటాలిక్ లేయర్లు కాఠిన్యం స్కేల్ మరియు లేయర్ డెప్త్లో విభిన్నంగా ఉంటాయి, కాబట్టి ఒక కాఠిన్యం సంఖ్య కంటే పూర్తి వివరణను సరిపోల్చండి.
నేను నన్హయ్య మోడల్ టేబుల్ నుండి మాత్రమే స్క్రూ పరిమాణాన్ని ఎంచుకోవచ్చా?
మోడల్ పట్టికను ప్రారంభ పరిధిగా ఉపయోగించండి. తుది పరిమాణం తప్పనిసరిగా వాస్తవ సూత్రీకరణ, ఫీడింగ్ పద్ధతి, ఉత్పత్తి, డై రెసిస్టెన్స్, డ్రైవ్ పరిమితులు మరియు అంగీకార అవుట్పుట్ను పరిగణనలోకి తీసుకోవాలి. నామమాత్రపు వ్యాసం లేదా కేటలాగ్ సామర్థ్యం పూర్తి ప్రక్రియ విధిని నిర్వచించదు.
నేను అరిగిపోయిన స్క్రూలను మాత్రమే తయారీ సూచనగా పంపవచ్చా?
మేము దానిని సిఫార్సు చేయము. ధరించిన నమూనా అసలు జ్యామితి మరియు సేవలో పేరుకుపోయిన నష్టం రెండింటినీ నమోదు చేస్తుంది. అందుబాటులో ఉన్నప్పుడు ఆమోదించబడిన డ్రాయింగ్ను అందించండి, ఆపై దానిని శుభ్రమైన కొలతలు, ఫోటోగ్రాఫ్లు మరియు ఆపరేటింగ్ హిస్టరీతో సపోర్ట్ చేయండి, తద్వారా రీప్లేస్మెంట్ దుస్తులను డిజైన్గా పునరుత్పత్తి చేయదు.
నేను స్క్రూలను మాత్రమే భర్తీ చేయగలనా మరియు పాత బారెల్ను ఉంచవచ్చా?
రెండు స్క్రూలు మరియు రెండు బారెల్ బోర్లను నిర్వచించిన అక్షసంబంధ స్థానాల్లో కొలిచిన తర్వాత మాత్రమే. అరిగిన బారెల్ లోపల కొత్త స్క్రూలు అమలవుతాయి, అధిక క్లియరెన్స్ మరియు అస్థిర అవుట్పుట్ను సంరక్షించవచ్చు. నిర్ణయం సరిపోలిన దుస్తులు నివేదిక మరియు మెషీన్ తయారీదారు యొక్క అసెంబ్లీ అవసరాలను అనుసరించాలి.
నన్హయ్య సహ తిరిగే మరియు ఎదురు తిరిగే సమాంతర ట్విన్ స్క్రూ బారెల్స్ రెండింటినీ సరఫరా చేస్తారా?
అవును. నన్హయ్య సహ తిరిగే మరియు ఎదురు తిరిగే సమాంతర ట్విన్ స్క్రూ బారెల్ ఉత్పత్తులను జాబితా చేస్తుంది. భర్తీ విచారణ తప్పనిసరిగా ఇన్స్టాల్ చేయబడిన కాన్ఫిగరేషన్, రొటేషన్ వ్యూపాయింట్, హ్యాండ్నెస్, ఫేసింగ్ మరియు డ్రైవ్ కనెక్షన్ని మెటీరియల్ పేరు నుండి ఊహించమని సరఫరాదారుని అడగడం కంటే గుర్తించాలి.
ఇన్స్టాలేషన్ తర్వాత అవుట్పుట్ని ఎలా అంగీకరించాలి?
తయారీకి ముందు రెసిపీ, ఫీడింగ్ పద్ధతి, డై, అవుట్పుట్ విండో, ఉత్పత్తి-నాణ్యత తనిఖీలు మరియు మెషీన్ పరిమితులను అంగీకరించండి. కమీషన్ సమయంలో, అంగీకరించిన షరతు ప్రకారం వాస్తవ నిర్గమాంశ, లోడ్, ఒత్తిడి, ఉష్ణోగ్రత ప్రవర్తన మరియు తుది ఉత్పత్తి నాణ్యతను రికార్డ్ చేయండి. కేటలాగ్ డేటా నిర్వచించబడిన అంగీకార ట్రయల్ని భర్తీ చేయకూడదు.
ఆపరేటింగ్ సూత్రాల కోసం, మాతో కొనసాగించండిసమాంతర ట్విన్ స్క్రూ ఎక్స్ట్రూడర్ గైడ్. ఎక్స్ట్రూడర్ రకాల విస్తృత పోలిక కోసం, చూడండిట్విన్ స్క్రూ ఎక్స్ట్రూడర్ ఎంపిక గైడ్.