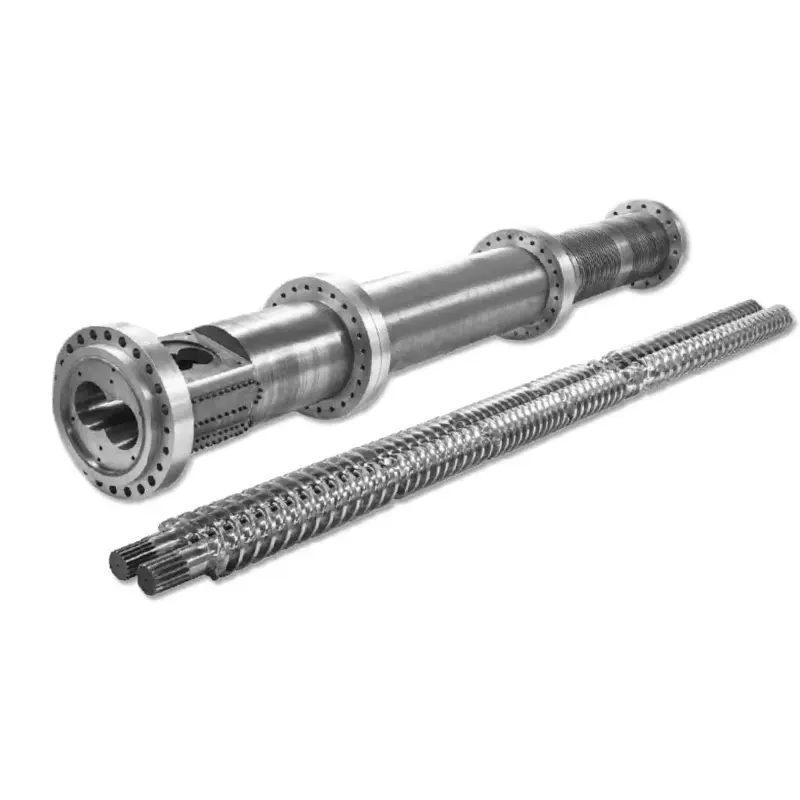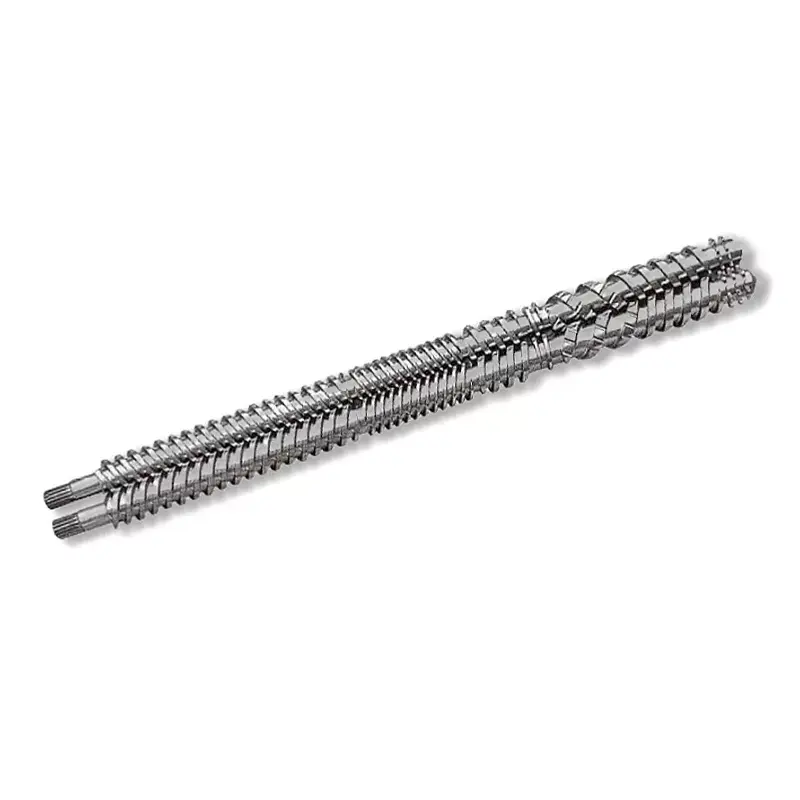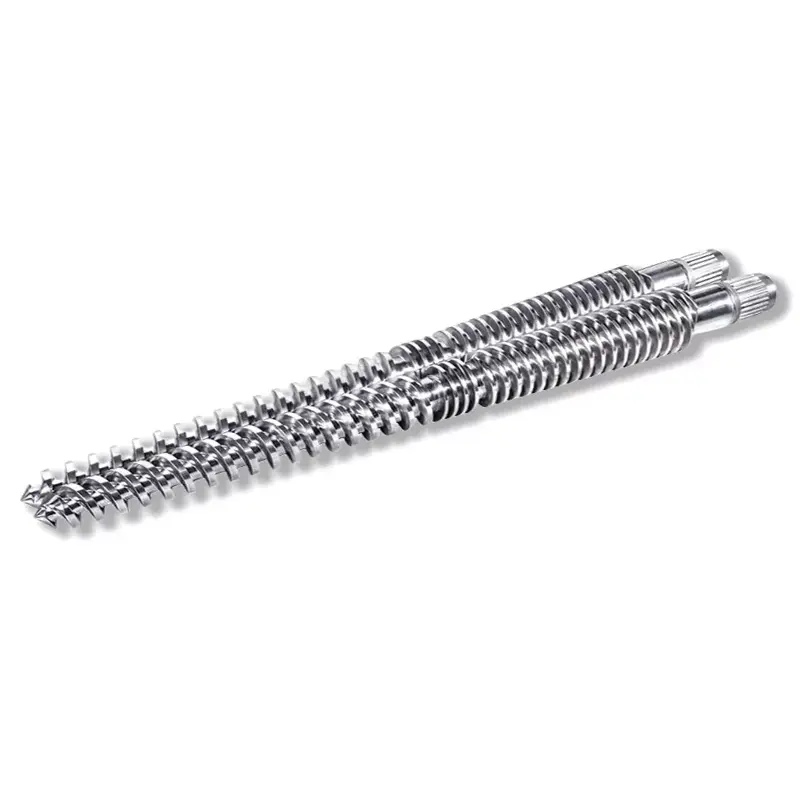
స్లో రికవరీ టైమర్ ఫీడింగ్ సమస్య, మారిన ప్రక్రియ లేదా అరిగిపోయిన హార్డ్వేర్ని సూచిస్తుంది. ఉపయోగకరమైన రోగనిర్ధారణ మీకు ఏది చెబుతుంది మరియు ఇది వాస్తవానికి మీకు సైకిల్ సమయం ఖర్చవుతుందా.
ఇంజెక్షన్ మౌల్డింగ్ స్క్రూ రికవరీ చాలా సమయం తీసుకుంటే, మొదట అది సైకిల్ను ఆలస్యం చేస్తుందని నిర్ధారించండి. ఆపై ఫీడ్ కంటిన్యూటీ, వాస్తవ స్క్రూ వేగం, బ్యాక్ ప్రెజర్ మరియు టెంపరేచర్ను స్థిరమైన రిఫరెన్స్ రన్కు వ్యతిరేకంగా తనిఖీ చేయండి. జ్యామితిని తనిఖీ చేయండి మరియు ఆ చెక్కులు నష్టాన్ని వివరించనప్పుడు ధరించండి. పరిమితి విధిని గుర్తించిన తర్వాత మాత్రమే భాగాలను భర్తీ చేయండి.

ముందుగా, రికవరీ చక్రం యొక్క క్లిష్టమైన మార్గంలో ఉందో లేదో నిర్ధారించండి
స్క్రూ రికవరీ అనేది ప్లాస్టిసైజింగ్ మరియు మీటరింగ్ దశ: స్క్రూ తిరుగుతుంది, తదుపరి షాట్ను సిద్ధం చేస్తుంది మరియు దాని ముందు మెల్ట్ పేరుకుపోయినప్పుడు ఉపసంహరించుకుంటుంది. ఆ షాట్ను అందించడానికి స్క్రూ ముందుకు వెళ్లినప్పుడు ఇది ఇంజెక్షన్ నుండి భిన్నంగా ఉంటుంది. మీ కంట్రోలర్ టైమర్ డెఫినిషన్ను తనిఖీ చేయండి, ప్రత్యేకించి అది ఆలస్యం లేదా డికంప్రెషన్ని కలిగి ఉందా.
రికవరీ తరచుగా శీతలీకరణ క్రమంలో భాగంగా అతివ్యాప్తి చెందుతుంది. మొత్తం చక్రం సమయంపై దీని ప్రభావం పునరుద్ధరణ ఎప్పుడు మొదలవుతుంది మరియు అది పూర్తయ్యే వరకు ఏ మెషీన్ చర్య వేచి ఉండాలి అనే దానిపై ఆధారపడి ఉంటుంది. రికవరీ నుండి తీసివేయబడిన ప్రతి సెకను చక్రం నుండి ఒక సెకనును తొలగిస్తుందని భావించడం కంటే సీక్వెన్స్ ట్రేస్ను చదవండి.
| రికవరీ వ్యవధి | కిటికీ దాటి వేచి ఉండండి | మార్పు అంటే ఏమిటి |
|---|---|---|
| 12 సెకన్లు | 2 సెకన్లు | రికవరీ తదుపరి చర్యను ఆలస్యం చేస్తోంది. |
| 9 సెకన్లు | 0 సెకన్లు | 3-సెకన్ల పునరుద్ధరణ మెరుగుదల 2 సెకన్ల నిరీక్షణను తొలగిస్తుంది. |
| 7 సెకన్లు | 0 సెకన్లు | మరో 2 సెకన్ల ఆఫ్ రికవరీ ఈ ఉదాహరణలో తదుపరి సైకిల్ తగ్గింపును తీసుకురాదు. |
మెషిన్ మెల్ట్ కోసం వేచి ఉందా లేదా మీరు తగ్గించాలనుకుంటున్న సంఖ్యను నివేదిస్తున్నారా అనేది మా మొదటి ప్రశ్న. రికవరీ ఇప్పటికే అందుబాటులో ఉన్న విండోలో సౌకర్యవంతంగా సరిపోతుంటే, అధిక-అవుట్పుట్ స్క్రూని సిఫార్సు చేసే ముందు మేము స్థిరత్వంపై దృష్టి సారిస్తాము మరియు నాణ్యతను కరుగుతాము.
అసెంబ్లీ యొక్క విస్తృత వివరణ కోసం, మా చూడండిఇంజక్షన్ మోల్డింగ్ స్క్రూ బారెల్ గైడ్. ఇక్కడ, లక్ష్యం ఇరుకైనది: రికవరీ ఎందుకు మారిందో మరియు సాక్ష్యం ఏ చర్యకు మద్దతు ఇస్తుందో నిర్ధారించండి.
ఆకస్మిక మార్పు మరియు క్రమంగా క్షీణతకు వేర్వేరు ప్రారంభ పాయింట్లు అవసరం
యంత్రాన్ని సర్దుబాటు చేయడానికి ముందు సూచనను సేవ్ చేయండి. అదే రెసిన్ గ్రేడ్, రీగ్రైండ్ నిష్పత్తి, షాట్ సెట్టింగ్, అచ్చు మరియు ఉష్ణోగ్రత స్థితిని సరిపోల్చండి. వ్యక్తిగత చక్రాలను అలాగే సగటును రికార్డ్ చేయండి; అప్పుడప్పుడు చాలా నెమ్మదిగా కోలుకోవడం సగటు ఆమోదయోగ్యమైనదిగా కనిపించినప్పటికీ ఉత్పత్తికి అంతరాయం కలిగిస్తుంది.
| గమనించిన నమూనా | ముందుగా తనిఖీ చేయండి | రికార్డింగ్ విలువైన సాక్ష్యం |
|---|---|---|
| మెటీరియల్ లేదా రెసిపీ మార్పు తర్వాత ఆకస్మిక పెరుగుదల | ఫీడ్ ఫారమ్, రీగ్రైండ్, ఎండబెట్టడం మరియు బదిలీ చేయబడిన సెట్టింగ్లు | మెటీరియల్ లాట్, బ్లెండ్ రేషియో, పార్టికల్ కండిషన్ మరియు ప్రాసెస్ రికార్డ్లకు ముందు/తర్వాత |
| వాటి మధ్య సాధారణ చక్రాలతో అడపాదడపా నెమ్మదిగా ఉండే చక్రాలు | ఫీడ్ అంతరాయం, వంతెన మరియు వాస్తవ-వేగ వైవిధ్యం | అదే చక్రాల కోసం రికవరీ ట్రేస్, లోడర్ యాక్టివిటీ మరియు వాస్తవ RPM |
| స్థిరమైన విధి కింద రికవరీ క్రమంగా తీవ్రమవుతుంది | ఆపరేటింగ్ పరిస్థితులను ధృవీకరించండి, ఆపై దుస్తులు తనిఖీ చేయండి | హిస్టారికల్ రికవరీ డేటా మరియు కొలిచిన స్క్రూ/బారెల్ కొలతలు |
| కమాండ్ క్రింద అధిక లోడ్ మరియు వాస్తవ RPM | మెషిన్ డ్రైవ్, టార్క్ పరిమితి మరియు థర్మల్ పరిస్థితి | వాస్తవ వర్సెస్ కమాండ్ RPM, లోడ్ ట్రెండ్ మరియు మెషిన్ అలారాలు |
| కాంపోనెంట్ రీప్లేస్మెంట్ తర్వాత వెంటనే సమస్య ప్రారంభమవుతుంది | ఇన్స్టాల్ చేయబడిన భాగం గుర్తింపు, కొలతలు, జ్యామితి మరియు అసెంబ్లీ | ఆమోదించబడిన డ్రాయింగ్ పునర్విమర్శ, అమర్చిన భాగాలు మరియు కమీషనింగ్ సెట్టింగ్లు |
ఈ నమూనాలు దర్యాప్తు క్రమాన్ని నిర్ణయిస్తాయి; ఏదీ స్వయంగా రుజువు కాదు. శబ్దం, స్కోరింగ్ లేదా అసాధారణ లోడ్తో ఆకస్మిక లోపం ఏర్పడినప్పుడు, సమయం ప్రారంభంలో ప్రాసెస్ సమస్యను పోలి ఉన్నప్పటికీ, వెంటనే మెషిన్-సేవ దృష్టిని అందించడం అవసరం.
గుళికలు నిరంతరం స్క్రూకు చేరుకుంటాయని నిర్ధారించండి
పూర్తి తొట్టి స్క్రూ ఫీడ్ చేయబడిందని నిర్ధారించదు. లోడర్, షట్ఆఫ్ స్లయిడ్, మెటీరియల్ పాత్ మరియు ఫీడ్-థ్రోట్ కూలింగ్ను తనిఖీ చేయండి. కంప్రెషన్ విభాగాన్ని మార్చడానికి లేదా కొత్త స్క్రూని ఆర్డర్ చేయడానికి ముందు స్లో సైకిల్స్తో సమానంగా ఉండే అంతరాయాన్ని చూడండి.
అసహి కసేయ్ యొక్కఫీడ్-థ్రోట్ బ్రిడ్జింగ్పై అసక్లీన్ మార్గదర్శకత్వంవెనుక బారెల్ జోన్ దగ్గర వేడి ఎలా గుళికలను ముందుగానే మృదువుగా చేస్తుందో వివరిస్తుంది. గుళికలు గుళికగా మరియు మార్గాన్ని అడ్డుకోగలవు, రెసిన్ దాని పైన ఉన్నప్పటికీ స్క్రూ మెటీరియల్ తక్కువగా ఉంటుంది.
ఫీడ్లోనే ఏమి మారిందో తనిఖీ చేయండి. వేరొక రీగ్రైండ్ నిష్పత్తి, ఎక్కువ జరిమానాలు లేదా క్రమరహిత కణాలు దృష్టికి అర్హమైనవి. సెలనీస్ ప్రత్యేకంగా రీగ్రైండ్ పార్టికల్ క్వాలిటీని దానిలోని ఫీడింగ్ మరియు రికవరీ సమస్యలకు లింక్ చేస్తుందిVectra® LCP ప్రాసెసింగ్ గైడ్. దీని సిఫార్సులు మెటీరియల్-నిర్దిష్టమైనవి, కానీ అవి రెసిన్ పేరు మాత్రమే కాకుండా కణాల స్థితిని రికార్డ్ చేయడానికి ఒక నిర్దిష్ట కారణాన్ని అందిస్తాయి.
రీగ్రైండ్ మార్పు తర్వాత రికవరీ క్షీణిస్తే, హార్డ్వేర్ను మార్చడానికి ముందు మేము దానిని ఆమోదించబడిన రిఫరెన్స్ ఫీడ్తో పోల్చి చూస్తాము. పాత పునరుద్ధరణ ప్రవర్తన తిరిగి వచ్చినట్లయితే, ఫీడ్ పరిశోధన ప్రాధాన్యతనిస్తుంది. ఆ ఫలితం ఫ్యాక్టరీకి "వేగవంతమైన స్క్రూ" కోసం చేసిన అభ్యర్థన కంటే మెరుగైన దిశను అందిస్తుంది.
ఎండబెట్టడం ఇప్పటికీ రెసిన్ సరఫరాదారు యొక్క అవసరాలను తీర్చాలి. ప్రతి సమయ సమస్యకు తేమ వివరణ అని లేదా ఆమోదయోగ్యమైన రికవరీ రెసిన్ తగినంత పొడిగా ఉందని రుజువు చేస్తుందని అనుకోకండి. ప్రాసెసిబిలిటీ మరియు చివరి భాగం నాణ్యత ప్రత్యేక తనిఖీలు అవసరం.
వాస్తవ వేగం, వెనుక ఒత్తిడి మరియు కరుగు ఉష్ణోగ్రతను కలిసి తనిఖీ చేయండి
సెట్పాయింట్ మాత్రమే కాకుండా అసలు RPMని చదవండి
కమాండ్ మారకపోయినా స్క్రూ నెమ్మదిగా తిరుగుతుంటే, యంత్రం యొక్క ఆపరేటింగ్ పరిమితులు మరియు డ్రైవ్ ప్రవర్తనను తనిఖీ చేయండి. రేఖాగణిత సిఫార్సు అభ్యర్థించిన మరియు పంపిణీ చేయబడిన వేగం మధ్య వివరించలేని అంతరాన్ని పరిష్కరించదు. రికవరీ స్ట్రోక్ ద్వారా వాస్తవ వేగాన్ని రికార్డ్ చేయండి, ముఖ్యంగా స్లో-డౌన్ ప్రారంభమయ్యే చోట.
RPMకి చాలా అర్థం కావడానికి స్క్రూ వ్యాసం కూడా అవసరం. మాఇంజెక్షన్ మౌల్డింగ్ స్క్రూ పరిధి30 నుండి 170 మిమీ వరకు వ్యాసాలను కలిగి ఉంటుంది. వేర్వేరు వ్యాసాల మధ్య భ్రమణ-వేగం అమరికను బదిలీ చేయడం స్క్రూ ఉపరితలం వద్ద పరిధీయ వేగాన్ని మారుస్తుంది.
పరిధీయ వేగం, m/s = π × వ్యాసం, mm × RPM ÷ 60,000
100 RPM వద్ద, 40 mm స్క్రూ దాదాపు 0.209 m/s పరిధీయ వేగాన్ని కలిగి ఉంటుంది; 60 mm స్క్రూ 0.314 m/sకి చేరుకుంటుంది. ఇవి లెక్కించబడిన ఉదాహరణలు, సిఫార్సు చేయని సెట్టింగ్లు లేదా మెల్ట్ షీర్ రేట్ యొక్క ప్రత్యక్ష గణనలు.
వేగాన్ని నిర్ధారించడానికి అసలు రెసిన్ గ్రేడ్ యొక్క ప్రాసెసింగ్ మార్గదర్శకత్వం మరియు యంత్ర పరిమితులను ఉపయోగించండి. మెషీన్ దానిని బట్వాడా చేయగలిగితే మాత్రమే RPMని పెంచడం ఉపయోగపడుతుంది మరియు ఫలితంగా కరిగిపోయేది ఆమోదయోగ్యమైనది.
బ్యాక్ ప్రెజర్ ఎక్కడ సెట్ చేయబడిందో తెలుసుకోండి
బ్యాక్ ప్రెజర్ రికవరీ సమయంలో స్క్రూ యొక్క రిట్రీట్ను నిరోధిస్తుంది మరియు పదార్థం ఎలా ప్లాస్టిసైజ్ చేయబడిందో ప్రభావితం చేస్తుంది. మిక్సింగ్ లేదా మీటరింగ్ ఆందోళనను సరిచేయడానికి దాన్ని పెంచినట్లయితే, టైమర్ను మెరుగుపరచడం కోసం దాన్ని తగ్గించడం వలన ఆ నాణ్యత సమస్యను తిరిగి తీసుకురావచ్చు. మెషీన్లను పోల్చడానికి ముందు ప్రదర్శించబడిన పీడనం హైడ్రాలిక్ లేదా నిర్దిష్ట ప్లాస్టిక్ పీడనమా అని నిర్ధారించండి.
యూనివర్సల్ బ్యాక్ ప్రెజర్ సిఫార్సు ముఖ్యంగా పనికిరానిది. వెక్ట్రా LCP కోసం,సెలనీస్ కనిష్ట వెన్ను ఒత్తిడిని నిర్దేశిస్తుంది, 5-15 బార్ నిర్దిష్టంగా ఉంటుంది, మరియు అధిక ఒత్తిడితో వేడెక్కడం మరియు ఫైబర్ నష్టం గురించి హెచ్చరిస్తుంది. ఇది వెక్ట్రాకు మార్గదర్శకం, PP, ABS లేదా PC ప్రాసెస్లోకి కాపీ చేయడానికి సెట్టింగ్ కాదు.
వేగవంతమైన సెట్టింగ్ని అంగీకరించే ముందు మెల్ట్ని తనిఖీ చేయండి
బారెల్ సెట్పాయింట్లు కరుగు యొక్క ఉష్ణ స్థితిని పూర్తిగా వివరించలేదు. ఆమోదించబడిన మెల్ట్-టెంపరేచర్ కొలత విధానాన్ని అనుసరించండి, హీటర్ మరియు సెన్సార్ సిస్టమ్ను ధృవీకరించండి మరియు నియంత్రిత మార్పు తర్వాత పార్ట్ క్వాలిటీని సరిపోల్చండి. రంగు మారడం, కరగని పదార్థం లేదా పేలవమైన అనుగుణ్యతతో తక్కువ రికవరీ సమయం విజయవంతమైన సర్దుబాటు కాదు.
ఒక సమయంలో సంబంధిత వేరియబుల్ని మార్చండి మరియు ప్రక్రియను స్థిరీకరించడానికి అనుమతించండి. దివెక్ట్రా ట్రబుల్షూటింగ్ మార్గదర్శకత్వంఇదే స్టేజ్డ్ విధానాన్ని ఉపయోగిస్తుంది. మీరు నిజంగా అమలు చేసే మెటీరియల్ కోసం ట్రయల్ని ఆమోదించబడిన ఆపరేటింగ్ విండోలో ఉంచండి.
లీక్ అవుతున్న చెక్ రింగ్ నుండి అరిగిపోయిన కన్వేయింగ్ విభాగాన్ని వేరు చేయండి
ఆహారం మరియు ఆపరేటింగ్ పరిస్థితులు పోల్చదగినవి అయితే రికవరీ క్షీణిస్తూనే ఉన్నప్పుడు, స్క్రూ మరియు బారెల్ యొక్క పరిస్థితి తనిఖీకి అర్హమైనది. ఫ్లైట్ వెలుపలి వ్యాసం మరియు బారెల్ బోర్ను డ్రాయింగ్ లేదా ఏర్పాటు చేసిన తనిఖీ పరిమితులకు వ్యతిరేకంగా నిర్వచించిన స్థానాల్లో కొలవండి. ఉపరితల నష్టం అలాగే కొలతలు తనిఖీ.
స్క్రూ-ఫ్రంట్ అసెంబ్లీకి వేరే పరీక్ష అవసరం. రికవరీ సమయంలో, నాన్-రిటర్న్ వాల్వ్ కరుగును ముందుకు సాగడానికి అనుమతిస్తుంది; ఇంజెక్షన్ సమయంలో, అది వెనుకకు ప్రవాహానికి వ్యతిరేకంగా మూసివేయాలి. ఒక లీక్ వాల్వ్ షాట్ అనుగుణ్యతను ప్రభావితం చేస్తుంది, కానీ స్క్రూ యొక్క ప్లాస్టిసైజింగ్ విభాగం అరిగిపోయినట్లు నిర్ధారించదు.


కుషన్ లేదా షాట్ బరువు కూడా మారుతూ ఉంటే, పరిశోధనలో యంత్ర తయారీదారు యొక్క నాన్-రిటర్న్-వాల్వ్ పరీక్షను చేర్చండి. మాస్క్రూ చిట్కా ఎంపిక గైడ్రింగ్, సీటు మరియు సంభోగం కొలతలను మరింత వివరంగా కవర్ చేస్తుంది.
మేము స్లో టైమర్లో మాత్రమే పూర్తి స్క్రూ-అండ్-బారెల్ రీప్లేస్మెంట్ను ప్రామాణీకరించము. దీనికి విరుద్ధంగా, ఒక కొత్త స్క్రూ ఫలితంగా సరిపోతుందని తనిఖీ చేయకుండా అరిగిన బారెల్లోకి వెళ్లకూడదు. సిఫార్సును చేరుకోవడానికి ఉపయోగించే కొలత స్థానాలు మరియు ధరించే పరిమితులను గుర్తించే డైమెన్షనల్ నివేదిక కోసం అడగండి.
వేరొక స్క్రూ డిజైన్ ఎప్పుడు అర్థవంతంగా ఉంటుంది?
ఆమోదయోగ్యమైన ఆపరేటింగ్ పరిస్థితుల్లో ప్రస్తుత జ్యామితి ఉద్దేశించిన విధిని చేరుకోలేనప్పుడు డిజైన్ సమీక్ష ఉపయోగకరంగా ఉంటుంది. ఇది రెసిన్ మార్పు, పెద్ద షాట్ అవసరం లేదా తక్కువ అందుబాటులో ఉన్న రికవరీ విండోను అనుసరించవచ్చు. మునుపు విజయవంతమైన ప్రక్రియను కేవలం క్షీణించిన దానిని పునరుద్ధరించకుండా వేరుగా ఉంచండి.
మా రెండు ఇంజెక్షన్ స్క్రూ ఉత్పత్తి కుటుంబాలు సంబంధిత డిజైన్ ఎంపికను వివరిస్తాయి:
| నన్హయ్య డిజైన్ | కుదింపు విభాగం | సమీక్షలో మేము దానిని ఎలా ఉపయోగిస్తాము |
|---|---|---|
| క్రమంగా ఇంజెక్షన్ మౌల్డింగ్ స్క్రూ | సాధారణంగా మొత్తం స్క్రూ పొడవులో 40% -60%, ఉత్పత్తి వివరణలో సుమారు 50% | నియంత్రిత ప్లాస్టిసైజేషన్ అవసరమయ్యే విధుల కోసం ఛానెల్ లోతులో సుదీర్ఘమైన, క్రమంగా తగ్గింపు. ఖచ్చితమైన రెసిన్, షాట్ మరియు థర్మల్ ప్రవర్తనను అంచనా వేయండి. |
| ఉత్పరివర్తన ఇంజక్షన్ మౌల్డింగ్ స్క్రూ(ఆకస్మిక-కంప్రెషన్ డిజైన్) | మొత్తం స్క్రూ పొడవులో సుమారు 5% -15% | ఛానల్ డెప్త్లో పదునైన తగ్గింపుతో తక్కువ మార్పు. సామర్థ్య పరిమితిని పరిష్కరించడానికి దానిని ఎంచుకునే ముందు మెల్టింగ్ డ్యూటీ మరియు థర్మల్ ఏకరూపతను అంచనా వేయండి. |
మా క్రమబద్ధమైన డిజైన్ PS, PC మరియు ABSతో సహా అప్లికేషన్లను కవర్ చేస్తుంది; ఆకస్మిక-కంప్రెషన్ కుటుంబంలో PE మరియు PP వంటి అప్లికేషన్లు ఉంటాయి. ఈ ఉత్పత్తి మార్గాలు చర్చను ప్రారంభించడానికి సహాయపడతాయి. అవి రెసిన్-గ్రేడ్ మరియు మెషిన్ రివ్యూను భర్తీ చేయవు, ప్రత్యేకించి ఫిల్లర్లు, రీగ్రైండ్ లేదా డిమాండింగ్ క్వాలిటీ స్పెసిఫికేషన్తో.

ఉపరితల చికిత్స అడ్రస్ వేర్, బ్లాక్ చేయబడిన ఫీడ్ గొంతు కాదు
రెండు ఉత్పత్తి కుటుంబాలు 38CrMoAlA ఉక్కును ఉపయోగిస్తాయి. వారి ఉత్పత్తి-వివరాల స్పెసిఫికేషన్లలో కింది చికిత్సా ఎంపికలు ఉన్నాయి, తనిఖీలో దుస్తులు గుర్తించినప్పుడు భర్తీ చర్చకు సంబంధించినవి:
| ఆస్తి | ఉత్పత్తి-వివరాల విలువ | విచారణ కోసం దాని అర్థం ఏమిటి |
|---|---|---|
| నైట్రైడింగ్ కాఠిన్యం | HV900-1100 | చికిత్స ఉపరితలాలు మరియు తనిఖీ అవసరాన్ని పేర్కొనండి. |
| నైట్రైడింగ్ లోతు | 0.5-0.8 మి.మీ | ఎంచుకున్న చికిత్సను గుర్తించండి; లోతు నుండి మాత్రమే సేవా జీవితాన్ని ఊహించవద్దు. |
| నికెల్-టంగ్స్టన్ మిశ్రమం కాఠిన్యం | HRC55-62 | అసలు రెసిన్, ఫిల్లర్ మరియు వేర్ నమూనాతో మిశ్రమాన్ని సమీక్షించండి. |
| మిశ్రమం పొర లోతు | 0.8-2.0 మి.మీ | అంగీకరించిన కాంపోనెంట్ స్పెసిఫికేషన్పై రీన్ఫోర్స్డ్ ఏరియాలను నిర్వచించండి. |
మాక్రమంగా స్క్రూ ఉత్పత్తి వివరాలునికెల్-టంగ్స్టన్ మిశ్రమంతో హాని కలిగించే ప్రాంతాలను బలోపేతం చేయడం గురించి వివరించండి. ఫ్యాక్టరీ కోణం నుండి, మేము ప్రతిపాదిత రక్షణ కొలిచిన దుస్తులకు అనుగుణంగా ఉండాలని కోరుకుంటున్నాము. ఖరీదైన ఉపరితలం సరిపోని దాణాను సరిచేయదు లేదా స్క్రూ జ్యామితి రెసిన్కు సరిపోతుందని నిర్ధారించదు.


రోగ నిర్ధారణను నిర్దిష్ట చర్యగా మార్చండి
సాక్ష్యం అనుమతించిన విధంగా సిఫార్సును ఇరుకైనదిగా ఉంచండి. ఫీడ్ అంతరాయానికి ఫీడ్-సిస్టమ్ దిద్దుబాటు అవసరం. మెషిన్ రివ్యూ కోసం కాల్లను మెషిన్ నిర్వహించలేని స్పీడ్ కమాండ్. ధృవీకరించబడిన వాల్వ్ లీకేజీ వాల్వ్ మరియు ఇంటర్ఫేస్ అసెస్మెంట్ కోసం పిలుస్తుంది. కొలిచిన స్క్రూ లేదా బారెల్ వేర్ కాంపోనెంట్ రీప్లేస్మెంట్ లేదా క్వాలిఫైడ్ రీఫర్బిష్మెంట్ మూల్యాంకనానికి మద్దతు ఇస్తుంది.
అసెంబ్లీ ఆమోదయోగ్యమైన స్థితిలో ఉన్నప్పటికీ కొత్త ఉత్పత్తి విధి దాని ఆచరణాత్మక ప్లాస్టిసైజింగ్ సామర్థ్యాన్ని మించి ఉంటే, డిజైన్ క్లుప్తంగా పంపండి. నన్హయ్య కస్టమ్ స్క్రూ డిజైన్, మ్యాచింగ్ మరియు అల్లాయ్ స్ప్రే వెల్డింగ్ను అందిస్తుంది. మాఉత్పత్తి పరికరాలు6 మీటర్ల పొడవు ఉండే వర్క్పీస్ల కోసం CNC లాత్లు మరియు కాంప్లెక్స్ ఫ్లైట్లు మరియు ఫ్లేంజ్ స్ట్రక్చర్ల కోసం ఐదు-యాక్సిస్ మ్యాచింగ్ ఉన్నాయి.

సమస్యను వివరించే రికార్డును పంపండి
- మెషిన్ మేకర్ మరియు మోడల్, స్క్రూ వ్యాసం, అసెంబ్లీ డ్రాయింగ్ మరియు అమర్చిన స్క్రూ-టిప్ వివరాలు.
- రెసిన్ గ్రేడ్, ఫిల్లర్ లోడింగ్, రీగ్రైండ్ రేషియో మరియు పార్టికల్ కండిషన్.
- చక్రం ద్వారా రికవరీ సమయం, వాస్తవ మరియు ఆదేశిత RPM, దాని పీడన ప్రాతిపదికతో బ్యాక్ ప్రెజర్ మరియు లోడ్ లేదా అలారం రికార్డులు.
- షాట్ సెట్టింగ్, కుషన్, పార్ట్ మరియు రన్నర్ బరువు, ఉష్ణోగ్రత రికార్డులు మరియు అందుబాటులో ఉన్న రికవరీ విండో.
- ఇప్పటికే పరీక్షించబడిన మార్పులు, పార్ట్ క్వాలిటీపై వాటి ప్రభావం మరియు ఏదైనా డైమెన్షనల్ వేర్ రిపోర్ట్.
ప్రారంభించడం కోసం, రెసిన్, షాట్, ఆపరేటింగ్ విండో మరియు ఆమోదయోగ్యమైన పార్ట్ క్వాలిటీని అంగీకరించండి. ఆపై రికవరీ రిపీటబిలిటీ మరియు అసలు మొత్తం చక్రం సమయాన్ని సరిపోల్చండి. ఉత్పత్తి అచ్చు ఇంకా వేచి ఉంటే లేదా భాగాలు తనిఖీ విఫలమైతే వేగవంతమైన వివిక్త ప్లాస్టిసైజింగ్ పరీక్ష సరిపోదు.

ధృవీకరించబడిన పునరుద్ధరణ పరిమితి కోసం స్క్రూ లేదా బారెల్ ప్రతిపాదన కావాలా?
నన్హయ్యకు డ్రాయింగ్ మరియు ఆపరేటింగ్ రికార్డ్ను పంపండి, అందులో ఏమి మార్చబడింది మరియు మీ లైన్ ఏమి సాధించాలి. మీరు ఒరిజినల్ డ్యూటీని రీస్టోర్ చేస్తున్నారా లేదా వేరే మెటీరియల్ లేదా సైకిల్ అవసరం కోసం సిద్ధం చేస్తున్నారా అని మాకు చెప్పండి.
మీ డ్రాయింగ్ మరియు ప్రాసెస్ డేటాను పంపండిఇంజెక్షన్ మౌల్డింగ్ స్క్రూలను వీక్షించండివాట్సాప్లో చర్చించండి
జౌషన్ నన్హయ్య ప్లాస్టిక్ మెషినరీ కో., లిమిటెడ్.
ఇమెయిల్:info@nhyscrew.com
ఫోన్:+86-13505809643| మొబైల్:+86-13587082002
బ్లాక్ C, నెం. 2 వెస్ట్ సెక్షన్, జింగ్జౌ అవెన్యూ, డింగ్హై జిల్లా, జౌషాన్ సిటీ, జెజియాంగ్ ప్రావిన్స్, చైనా.
నన్హయ్యను సంప్రదించండి
తరచుగా అడిగే ప్రశ్నలు
సాధారణ ఇంజెక్షన్ మోల్డింగ్ స్క్రూ రికవరీ సమయం అంటే ఏమిటి?
సార్వత్రిక సంఖ్య లేదు. రికవరీ సమయం రెసిన్, షాట్ అవసరం, స్క్రూ జ్యామితి, యంత్ర సామర్థ్యం మరియు ఆపరేటింగ్ సెట్టింగ్లపై ఆధారపడి ఉంటుంది. వాస్తవ మెషీన్ సీక్వెన్స్లో అందుబాటులో ఉన్న సమయంతో మరియు అదే మెటీరియల్ మరియు షాట్ని ఉపయోగించి స్థిరమైన రిఫరెన్స్ రన్తో పోల్చండి.
వేగవంతమైన స్క్రూ రికవరీ ఎల్లప్పుడూ సైకిల్ సమయాన్ని తగ్గిస్తుంది?
నం. అసంపూర్తిగా ఉన్న రికవరీ తదుపరి అనుమతించబడిన యంత్ర చర్యను ఆలస్యం చేస్తున్నప్పుడు మాత్రమే ఇది చక్రాన్ని తగ్గిస్తుంది. అందుబాటులో ఉన్న అతివ్యాప్తి విండోలో పునరుద్ధరణ ఇప్పటికే పూర్తయితే, దాన్ని వేగవంతం చేయడం వలన మొత్తం చక్రం సమయం మారదు.
స్క్రూ ఎందుకు తిరుగుతుంది కానీ చాలా నెమ్మదిగా ఉపసంహరించుకుంటుంది?
రెసిన్ స్క్రూకు చేరుతోందో లేదో, బ్యాక్ ప్రెషర్ మారిందో లేదో మరియు అసలు స్క్రూ వేగం ఆదేశానికి సరిపోతుందో లేదో తనిఖీ చేయండి. ఫీడ్ బ్రిడ్జింగ్, అస్థిరమైన రీగ్రైండ్, ప్రాసెస్ కండిషన్స్ మరియు అరిగిపోయిన కాంపోనెంట్లు పరిశోధించడానికి సాధ్యమైన శాఖలు. భ్రమణం మాత్రమే స్క్రూ తగినంత పదార్థాన్ని తెలియజేస్తుందని నిరూపించదు.
స్లో రికవరీని పరిష్కరించడానికి నేను RPMని పెంచాలా?
ఫీడింగ్, వాస్తవ వేగం, వెనుక ఒత్తిడి మరియు రెసిన్ ప్రాసెసింగ్ పరిమితులను తనిఖీ చేసిన తర్వాత మాత్రమే. కరిగే నాణ్యత, వాస్తవ కరిగే ఉష్ణోగ్రత మరియు పునరావృత సామర్థ్యం అలాగే రికవరీ సమయం ద్వారా ఏదైనా మార్పును నిర్ణయించండి. పరిష్కారం కాని ఫీడింగ్ లేదా వేర్ సమస్యను దాచడానికి ఎక్కువ వేగాన్ని ఉపయోగించవద్దు.
లీక్ అవుతున్న చెక్ రింగ్ మొత్తం స్క్రూ అరిగిపోయిందని రుజువు చేస్తుందా?
సంఖ్య. చెక్-రింగ్ సీలింగ్ మరియు స్క్రూ-బారెల్ కన్వేయింగ్ వేర్వేరు విధులు. మెషిన్ తయారీదారు యొక్క వాల్వ్ పరీక్షతో కుషన్ లేదా షాట్-వెయిట్ వైవిధ్యాన్ని పరిశోధించండి మరియు స్క్రూ మరియు బారెల్ దుస్తులను ఏర్పాటు చేయడానికి డైమెన్షనల్ ఇన్స్పెక్షన్ని ఉపయోగించండి.
భర్తీని అంచనా వేయడానికి నన్హయ్యకు ఏమి అవసరం?
మెషిన్ మోడల్, స్క్రూ వ్యాసం మరియు డ్రాయింగ్, రెసిన్ గ్రేడ్ మరియు ఫిల్లర్, రీగ్రైండ్ వివరాలు, వాస్తవ పునరుద్ధరణ రికార్డులు, స్క్రూ వేగం మరియు బ్యాక్ ప్రెజర్ సెట్టింగ్లు, ఉష్ణోగ్రత రికార్డులు మరియు ఏవైనా వేర్ కొలతలను పంపండి. అవసరమైన సైకిల్ మరియు పాక్షిక-నాణ్యత ప్రమాణాలను చేర్చండి, తద్వారా భర్తీకి నిర్వచించిన ఉద్యోగం ఉంటుంది.
తో కొనసాగించండిఇంజక్షన్ మోల్డింగ్ స్క్రూ బారెల్ ఎంపిక గైడ్, లేదా పరిశీలించండిస్క్రూ చిట్కా మరియు చెక్-రింగ్ రీప్లేస్మెంట్ చెక్లిస్ట్సాక్ష్యం ఫ్రంట్ ఎండ్ అసెంబ్లీని సూచిస్తే.