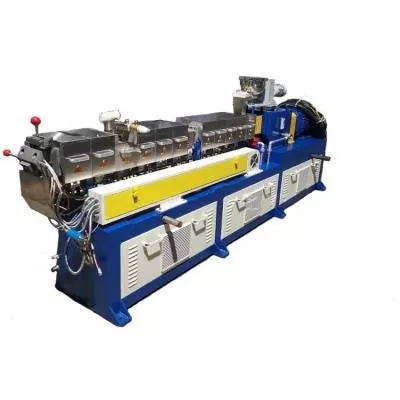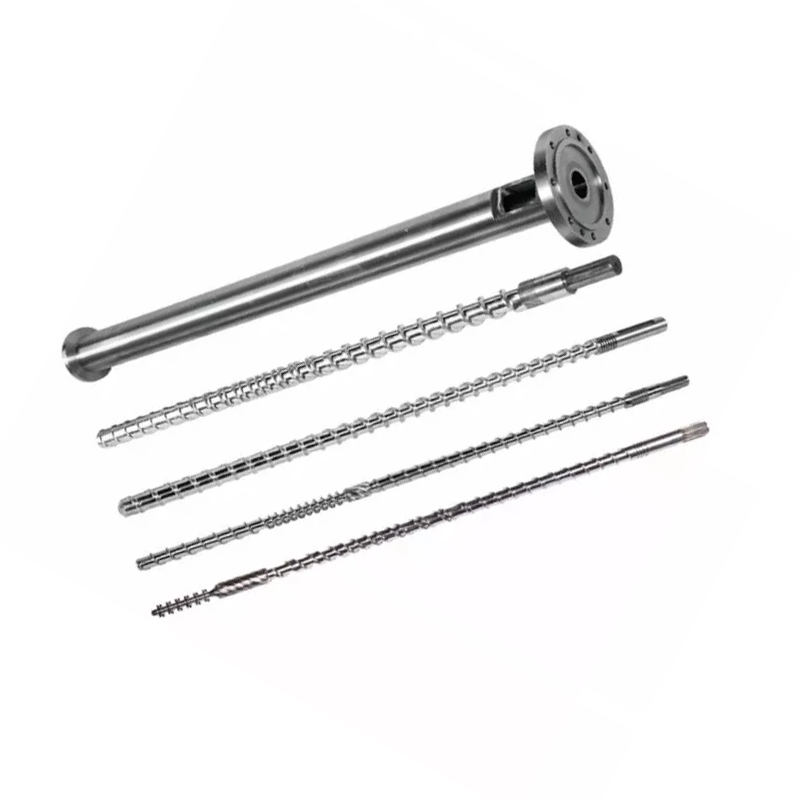
స్క్రూ rpm అనేది స్వయంగా అవుట్పుట్ డయల్ కాదు. వేగ మార్పు ఘనపదార్థాలను చేరవేస్తుంది, ద్రవీభవన సమయం, కోత, ఒత్తిడి ఉత్పత్తి మరియు నివాస సమయాన్ని మారుస్తుంది, కాబట్టి ఉపయోగకరమైన ఫలితం కరిగే ఉష్ణోగ్రత, మోటారు లోడ్, పీడనం మరియు ఉత్పత్తి నాణ్యతతో నిర్ణయించబడాలి.

శీఘ్ర సమాధానం
స్క్రూ వేగాన్ని పెంచడం వలన సాధారణంగా డ్రాగ్ ఫ్లో మరియు మెటీరియల్ ప్రక్రియలోకి ప్రవేశించే రేటు పెరుగుతుంది, కానీ సంబంధం అపరిమితంగా లేదా ఖచ్చితంగా సరళంగా ఉండదు. మరింత rpm కూడా కోత వేడిని జోడించవచ్చు, నివాస సమయాన్ని తగ్గించవచ్చు మరియు బలహీనమైన ఫీడ్ లేదా మెల్టింగ్ విభాగాన్ని బహిర్గతం చేస్తుంది.
ఒక సమయంలో ఒక నియంత్రిత వేరియబుల్ని మార్చండి, స్థిరమైన స్థితి కోసం వేచి ఉండండి, ఆపై అవుట్పుట్, మెల్ట్ టెంపరేచర్ ప్రొఫైల్, ప్రెజర్, మోటారు లోడ్ మరియు ఉత్పత్తి నాణ్యతను సరిపోల్చండి. డ్రైవ్ వేగంగా మారగలిగినప్పటికీ, వాటిలో ఒకటి ఆమోదించబడిన పరిమితిని చేరుకున్నప్పుడు ఆపివేయండి.
ఎక్స్ట్రూడర్ను ఒక కనెక్ట్ చేయబడిన సిస్టమ్గా చదవండి
మెటీరియల్ బల్క్ సాలిడ్గా ప్రవేశిస్తుంది, కుదించబడిన బెడ్గా మారుతుంది, కరిగిపోతుంది, కలపబడుతుంది మరియు నిర్బంధ ప్రవాహ మార్గం ద్వారా వెళ్లిపోతుంది. మోటారు యాంత్రిక శక్తిని సరఫరా చేస్తుంది, అయితే బారెల్ హీటర్లు మరియు శీతలీకరణ సర్క్యూట్లు ప్రక్రియతో వేడిని మార్పిడి చేస్తాయి. స్క్రూ మరియు డై ప్రెజర్ డ్యూటీని పంచుకుంటాయి.
2016 పారిశ్రామిక-స్థాయి అధ్యయనం 135 ఆపరేటింగ్ పరిస్థితుల కోసం మూడు పాలిమర్లు, మూడు స్క్రూ జ్యామితులు, ఐదు వేగం మరియు మూడు ఉష్ణోగ్రత పరిస్థితులను పరీక్షించింది. రచయితలు శక్తి డిమాండ్ మరియు కరుగు ఉష్ణోగ్రత వైవిధ్యాన్ని కలిసి కొలుస్తారు. వాటి ఫలితాలు మెటీరియల్, స్క్రూ మరియు షరతులతో మారాయి, అందుకే ఒక యూనివర్సల్ rpm-టు-అవుట్పుట్ నియమం నమ్మదగనిది.
మా ఫ్యాక్టరీ వీక్షణ:ఉత్తమ ఆపరేటింగ్ పాయింట్ ఇన్వర్టర్ అంగీకరించే అత్యధిక rpm కాదు. ఇది ఆమోదించబడిన మోటారు, గేర్బాక్స్, పీడనం, ఉష్ణోగ్రత మరియు ఉత్పత్తి-నాణ్యత పరిమితుల లోపల ఉండే అత్యధిక స్థిరమైన ఉత్పత్తి పరిస్థితి. ఒక పరిమితి ముందుగానే వచ్చినట్లయితే, వేగవంతమైన డ్రైవ్ లేదా కొత్త స్క్రూని ఆర్డర్ చేయడానికి ముందు ఆ అడ్డంకిని గుర్తించండి.
స్క్రూ వేగం పెరిగినప్పుడు ఏమి మారుతుంది
అధిక rpm బారెల్కు సంబంధించి స్క్రూ ఉపరితలాన్ని వేగంగా కదిలిస్తుంది. స్థిరమైన పరిధిలో, ఇది ఘనపదార్థాల రవాణాను పెంచుతుంది మరియు కరిగిపోయేలా చేస్తుంది. ఇది షీర్ రేట్, మెకానికల్ ఎనర్జీ ఇన్పుట్, ద్రవీభవనానికి అందుబాటులో ఉన్న సమయం మరియు మెటీరియల్ అనుభవాలను స్క్రూ విప్లవాల సంఖ్యను కూడా మారుస్తుంది.
కరిగే-ఉష్ణోగ్రత మార్పు యొక్క దిశ సార్వత్రికమైనది కాదు. 2014 HDPE అధ్యయనంలో మూడు రెసిన్ స్నిగ్ధత, మూడు స్క్రూ జ్యామితి మరియు అనేక వేగం మరియు సెట్ ఉష్ణోగ్రతలు ఉపయోగించబడ్డాయి. స్క్రూ రకం, రెసిన్ స్నిగ్ధత, సెట్ ఉష్ణోగ్రత మరియు వేగం అన్నీ ప్రభావితమైన శక్తి వినియోగాన్ని మరియు కరిగే స్థిరత్వాన్ని ఇది కనుగొంది.
సింగిల్-ఫ్లైట్డ్ స్క్రూలు ఒక క్లిష్టమైన వేగాన్ని చూపించాయి, అక్కడ ద్రవీభవన నాణ్యత క్షీణించింది, అయితే పరీక్షించిన అవరోధం స్క్రూ మెరుగైన ఉష్ణోగ్రత ఏకరూపతను కొనసాగించింది.


బారెల్ సెట్ ఉష్ణోగ్రత కరిగే ఉష్ణోగ్రత కాదు
కంట్రోలర్ హీటర్-జోన్ లక్ష్యాన్ని మరియు సాధారణంగా బారెల్ గోడ దగ్గర ఉష్ణోగ్రతను ప్రదర్శిస్తుంది. ఛానెల్ లోపల ఉన్న పాలిమర్ వైకల్యం మరియు రాపిడి నుండి యాంత్రిక శక్తిని కూడా పొందుతుంది. శీతలీకరణ ఆ వేడిలో కొంత భాగాన్ని తీసివేస్తుంది, కానీ తుది కరుగు ఒక కంట్రోలర్ రీడింగ్ సూచించిన దానికంటే వేడిగా, చల్లగా లేదా తక్కువ ఏకరీతిగా ఉంటుంది.
నిర్వచించిన ప్రదేశంలో కరిగే ఉష్ణోగ్రతను కొలవండి మరియు సెన్సార్ పద్ధతిని పేర్కొనండి. 2006 పాలిమర్ ఇంజినీరింగ్ & సైన్స్ అధ్యయనం మెల్ట్ ఫ్లో అంతటా థర్మోకపుల్ గ్రిడ్ను ఉపయోగించింది. ఇది సింగిల్-ఫ్లైట్డ్ స్క్రూలతో అధిక నిర్గమాంశ వద్ద తక్కువ-ఉష్ణోగ్రత ప్రాంతాలను కనుగొంది, అయితే మడాక్ మిక్సర్తో పరీక్షించిన బారియర్ స్క్రూ మెరుగైన మెల్టింగ్ మరియు తక్కువ వైవిధ్యాన్ని సాధించింది.
కొలిచిన కరుగు వేడిగా ఉన్నందున ప్రతి హీటర్ జోన్ను తగ్గించవద్దు.స్క్రూ ఎక్కువ వేడిని సృష్టిస్తుంటే, దూకుడు తగ్గింపు ఘనమైన బెడ్ను చల్లగా ఉంచుతుంది, అయితే కోత ఎక్కువగా ఉంటుంది. మొత్తం ప్రొఫైల్ను మార్చే ముందు ద్రవీభవన ప్రదేశం, హీటర్ అవుట్పుట్, శీతలీకరణ ప్రతిస్పందన మరియు మోటారు లోడ్ గురించి సమీక్షించండి.
అవుట్పుట్ rpmని సరళ రేఖలో ఎందుకు ఆపివేస్తుంది
తక్కువ వేగంతో, బాగా తినిపించిన ఎక్స్ట్రూడర్ rpm మరియు ద్రవ్యరాశి ప్రవాహం మధ్య సరళ సంబంధాన్ని చూపుతుంది. గుళికలు ఇకపై ఛానల్ను దామాషాలో నింపనప్పుడు, బల్క్ డెన్సిటీ మారినప్పుడు, ఫీడ్ గొంతు జారినప్పుడు, ద్రవీభవన వెనుకకు పడిపోయినప్పుడు లేదా దిగువ నిరోధం ఒత్తిడి-ప్రవాహ సమతుల్యతను మార్చినప్పుడు ఆ సంబంధం బలహీనపడుతుంది.
2022 స్టుట్గార్ట్ విశ్వవిద్యాలయం అధ్యయనం అధిక స్క్రూ వేగంతో మృదువైన, హెలికల్ గాడితో మరియు అక్షసంబంధమైన గాడితో కూడిన ఫీడ్ జోన్లను పోల్చింది. ఇది త్రూపుట్ నాన్ లీనియర్గా మారిన థ్రెషోల్డ్ను కనుగొంది మరియు ఆ గుళికల ఆకారం మరియు పరిమాణం ఆ థ్రెషోల్డ్ను ప్రభావితం చేసింది. ఇది ఆచరణాత్మక ఫ్యాక్టరీ నియమానికి మద్దతు ఇస్తుంది: వాస్తవ ఫీడ్స్టాక్తో పాటు పాలిమర్ పేరును రికార్డ్ చేయండి.



నన్హయ్య ప్రచురించిన వేగం మరియు అవుట్పుట్ పరిధిని ఎలా చదవాలి
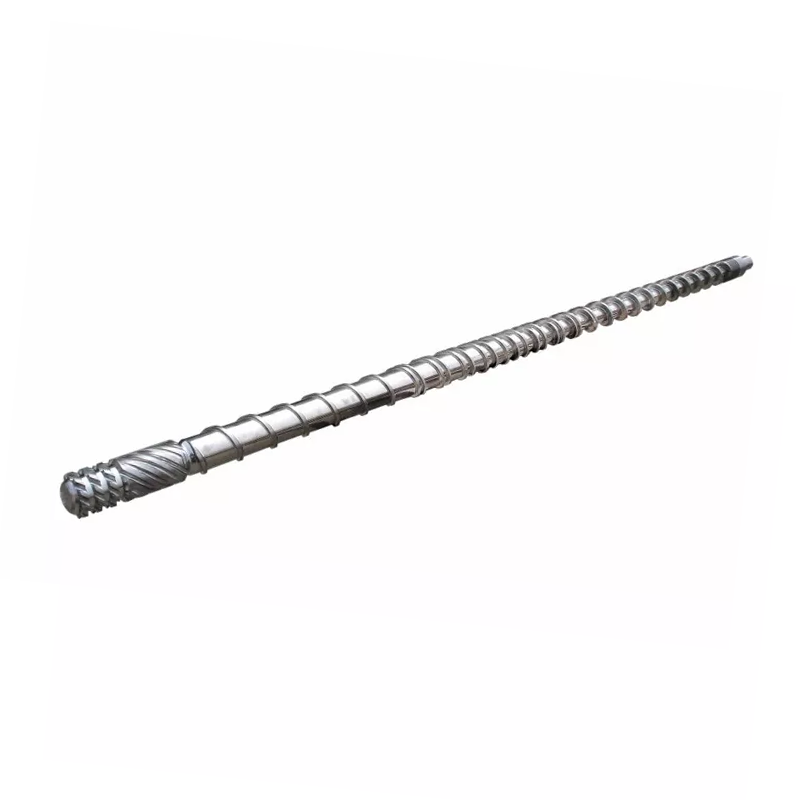
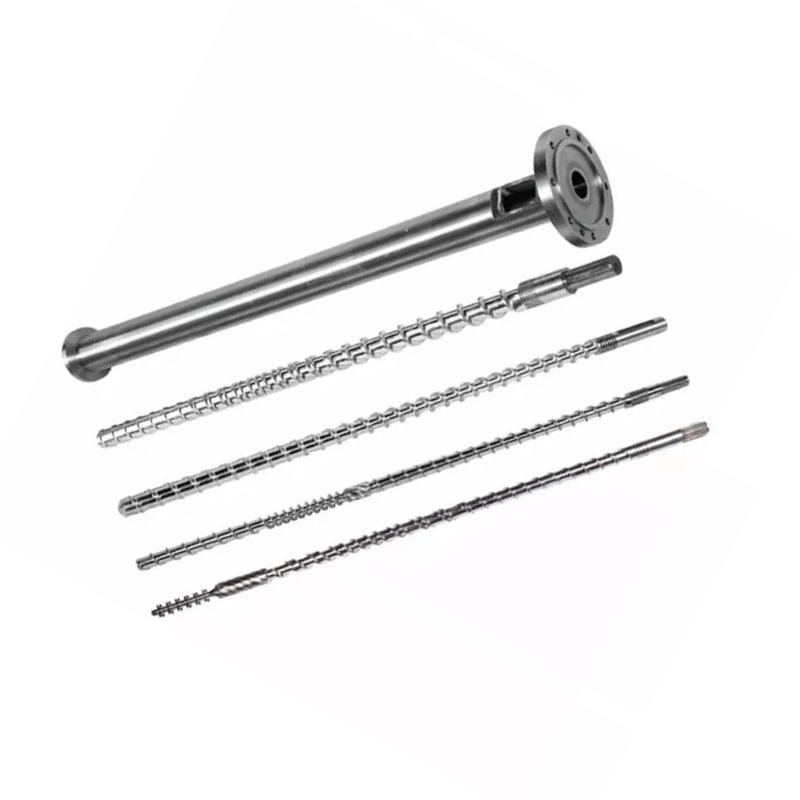
నన్హయ్య క్రింది కుటుంబ పట్టికను దాని రెండింటిలోనూ ప్రచురించారుసింగిల్ స్క్రూ వర్గంమరియు PE/PP హై-స్పీడ్ పేజీ. కంపెనీ పేర్కొన్న ఉత్పత్తి శ్రేణిని గుర్తించడానికి ఇది ఉపయోగపడుతుంది. ఇది పేర్కొనబడని మెటీరియల్ మరియు డై కోసం ఆపరేటింగ్ గ్యారెంటీ కాదు.
| మోడల్ | L/D | ప్రచురించబడిన అవుట్పుట్ | ప్రచురించబడిన వేగం | డ్రైవింగ్ మోటార్ |
|---|---|---|---|---|
| NHY20 | 20:1 | 3 నుండి 5 కిలోల/గం | 10 నుండి 60 rpm | 1.1 / 1.5 / 2.2 kW |
| NHYZS25 | 25:1 | 5 నుండి 8 కిలోలు/గం | 10 నుండి 60 rpm | 2.2 / 3.0 / 4.0 kW |
| NHY30 | 25:1 | 5 నుండి 10 కిలోల/గం | 10 నుండి 60 rpm | 2.2 / 3.0 / 4.0 kW |
| NHY45 | 25:1 నుండి 36:1 వరకు | 10 నుండి 120 కిలోల/గం | 10 నుండి 150 rpm | 5.5 నుండి 22 kW |
| NHY65 | 25:1 నుండి 36:1 వరకు | 60 నుండి 300 కిలోల/గం | 20 నుండి 150 rpm | 22 నుండి 75 kW |
| NHY75 | 25:1 నుండి 36:1 వరకు | 200 నుండి 450 కిలోల/గం | 20 నుండి 150 rpm | 30 నుండి 132 kW |
| NHY90 | 25:1 నుండి 36:1 వరకు | 180 నుండి 600 కిలోల/గం | 20 నుండి 110 rpm | 30 నుండి 185 kW |
| NHY120 | 25:1 నుండి 36:1 వరకు | 320 నుండి 1000 కిలోల/గం | 20 నుండి 90 rpm | 75 నుండి 280 kW |
| NHY150 | 25:1 నుండి 36:1 వరకు | 400 నుండి 1300 కిలోల/గం | 20 నుండి 75 rpm | 90 నుండి 400 kW |
మూలం: నన్హయ్య వెబ్సైట్, ఆగస్టు 31, 2026న తనిఖీ చేయబడింది. ప్రతి అడ్డు వరుస విస్తృత శ్రేణి విలువలను కలిగి ఉంటుంది. అత్యధిక అవుట్పుట్, వేగం మరియు మోటారు సంఖ్యను ఒక ఊహించిన మెషీన్ కాన్ఫిగరేషన్లో కలపవద్దు.
నన్హయ్య వెబ్సైట్ దావా:PE/PP హై-స్పీడ్ పేజీలో ఆప్టిమైజ్ చేయబడిన స్క్రూ స్ట్రక్చర్ మరియు హై-టార్క్ గేర్బాక్స్ సంప్రదాయ పరికరాలతో పోలిస్తే రెట్టింపు సామర్థ్యాన్ని కలిగిస్తాయని మరియు దాని డిజైన్ PP ఎక్స్ట్రాషన్ ఉష్ణోగ్రతను తగ్గించగలదని పేర్కొంది.
పేజీ పోలిక యంత్రం, రెసిన్, డై, పరీక్ష పద్ధతి లేదా అంగీకార విండోను పేర్కొనలేదు. రెండు స్టేట్మెంట్లను ROI లేదా కొనుగోలు హామీని నమోదు చేయడానికి ముందు ప్రాజెక్ట్-నిర్దిష్ట పరీక్ష ప్రోటోకాల్ అవసరమయ్యే సరఫరాదారు క్లెయిమ్లుగా పరిగణించండి.
కలయికలను వివరించండి, వివిక్త రీడింగులను కాదు
| rpm పెరుగుదల తర్వాత ట్రెండ్ | సాధ్యమైన వివరణ | తదుపరి తనిఖీ |
|---|---|---|
| అవుట్పుట్ పెరుగుతుంది, ఒత్తిడి మరియు లోడ్ స్థిరంగా ఉంటాయి, నాణ్యతను కలిగి ఉంటుంది | లైన్ ఇప్పటికీ దాని ఉపయోగకరమైన ఆపరేటింగ్ విండో లోపల ఉండవచ్చు | మెల్ట్-ఉష్ణోగ్రత ఏకరూపత మరియు దిగువ శీతలీకరణ సామర్థ్యాన్ని నిర్ధారించండి |
| Rpm పెరుగుతుంది కానీ అవుట్పుట్ లాభాలు తగ్గిపోతాయి | ఫీడ్ సామర్థ్యం, ద్రవీభవన లేదా దిగువ నిరోధం పరిమితం కావచ్చు | ఫీడ్ స్థిరత్వం, నిర్దిష్ట అవుట్పుట్, ఫిల్టర్ మరియు డై ప్రెజర్ని తనిఖీ చేయండి |
| కరుగు ఉష్ణోగ్రత మరియు మోటార్ లోడ్ త్వరగా పెరుగుతుంది | యాంత్రిక శక్తి మరియు ప్రతిఘటన పెరుగుతున్నాయి | రెసిన్ స్నిగ్ధత, స్క్రూ జ్యామితి, ఫిల్టర్ పరిస్థితి మరియు హీట్ ప్రొఫైల్ను సమీక్షించండి |
| సగటు కరిగే ఉష్ణోగ్రత పడిపోతుంది కానీ వైవిధ్యం పెరుగుతుంది | ఆలస్యంగా లేదా అసంపూర్తిగా ద్రవీభవనం ఉండవచ్చు | ఉత్పత్తి లోపాలను తనిఖీ చేయండి మరియు స్క్రూ యొక్క ద్రవీభవన సామర్థ్యంతో సరిపోల్చండి |
| అవుట్పుట్ మరియు మోటారు లోడ్తో ఒత్తిడి చక్రాలు | సమస్య ఫీడ్, ద్రవీభవన, ఉష్ణోగ్రత నియంత్రణ లేదా పరిమితి కావచ్చు | ఉపయోగించండిపెరుగుతున్న డయాగ్నస్టిక్ గైడ్ |
| ఫిల్టర్ లేదా డై మార్పు తర్వాత లోడ్ పెరుగుతుంది | దిగువ నిరోధం ఆపరేటింగ్ పాయింట్ని మార్చింది | అదే పదార్థం మరియు రేటుతో శుభ్రమైన మరియు మురికి ఒత్తిడిని సరిపోల్చండి |


నియంత్రణలను వెంబడించే బదులు నియంత్రిత దశ పరీక్షను ఉపయోగించండి
- ఒక స్థిరమైన పదార్థం మరియు ఉత్పత్తిని ఎంచుకోండి.రెసిన్ గ్రేడ్, గుళికలు లేదా రీగ్రైండ్ రూపం, సంకలితాలు, తేమ మరియు ఇటీవలి మెటీరియల్ సీక్వెన్స్ను రికార్డ్ చేయండి.
- బేస్లైన్ను ఏర్పాటు చేయండి.లైన్ స్థిరీకరించిన తర్వాత వాస్తవ rpm, ఫీడ్, అవుట్పుట్, కరిగే ఉష్ణోగ్రత, ఒత్తిడి, మోటారు లోడ్, జోన్ రీడింగ్లు మరియు ఉత్పత్తి నాణ్యతను రికార్డ్ చేయండి.
- ఆమోదించబడిన ఒక వేరియబుల్ని మార్చండి.లైన్ విధానం ద్వారా నిర్వచించబడిన ఇంక్రిమెంట్ మరియు స్థిరీకరణ సమయాన్ని ఉపయోగించండి. వేగం, ఫీడ్ మరియు ఉష్ణోగ్రతను కలిపి మార్చవద్దు.
- సగటు మరియు వైవిధ్యం రెండింటినీ సరిపోల్చండి.ఆమోదయోగ్యమైన సగటు సైక్లింగ్ ఒత్తిడిని లేదా అసమాన మెల్ట్-టెంపరేచర్ ప్రొఫైల్ను దాచగలదు.
- మొదటి పరిమితి షరతును గుర్తించండి.ఇది మోటారు లోడ్, ఒత్తిడి, కరుగు నాణ్యత, డైమెన్షనల్ స్థిరత్వం, శీతలీకరణ సామర్థ్యం లేదా ఉపరితల లోపం కావచ్చు.
- ఆమోదించబడిన పరిమితుల లోపల మాత్రమే పునరావృతం చేయండి.మరొక పెరుగుదల చాలా తక్కువ అవుట్పుట్ను ఇచ్చినప్పుడు లేదా అంగీకారం వెలుపల కొలిచిన స్థితిని నెట్టివేసినప్పుడు ఉపయోగకరమైన గరిష్టాన్ని చేరుకుంటుంది.
మా ఫ్యాక్టరీ వీక్షణ:ఐదు స్థిరమైన ఆపరేటింగ్ పాయింట్లను పంపే కస్టమర్ గరిష్టంగా ఒక ఆర్పిఎమ్ని పంపే కస్టమర్ కంటే మాకు మరింత ఉపయోగకరమైన డిజైన్ సాక్ష్యాలను అందిస్తుంది. పంక్తి సామర్థ్యాన్ని ఎక్కడ కోల్పోతుందో మరియు తదుపరి మార్పు ఫీడ్ విభాగం, స్క్రూ జ్యామితి, వేర్ కండిషన్ లేదా డౌన్స్ట్రీమ్ ఎక్విప్మెంట్కు చెందినదా అనే విషయాన్ని ట్రెండ్ చూపుతుంది.
ప్రక్రియ ట్రెండ్ హార్డ్వేర్కు తిరిగి వచ్చినప్పుడు
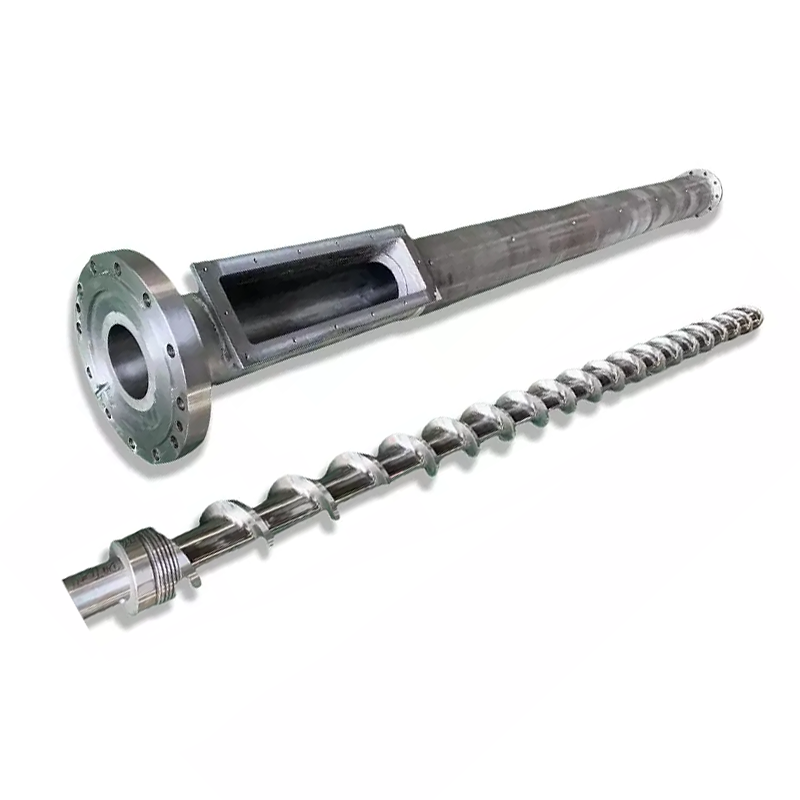
అధిక rpm అధిక స్క్రూ-టు-బ్యారెల్ క్లియరెన్స్, తక్కువ పరిమాణంలో ఉన్న ఫీడ్ విభాగం, వెనుకకు పడిపోయే ద్రవీభవన విభాగం లేదా చాలా ఒత్తిడి నష్టాన్ని సృష్టించే మిక్సర్ను సరిచేయదు. ఇది ఆ పరిమితులను సులభంగా చూడగలదు. అరిగిపోయిన భాగాలను కాపీ చేయడానికి ముందు వాటిని శుభ్రం చేసి కొలవండి.
ఉపయోగించండిఅవరోధం, సంప్రదాయ మరియు మిక్సింగ్ స్క్రూ పోలికకరిగినప్పుడు ఏకరూపత వేగంతో మారుతుంది. ఉపయోగించండికొలత గైడ్ ధరించండిక్లీన్ ఫ్లో పాత్ మరియు స్థిరమైన మెటీరియల్తో నిర్దిష్ట అవుట్పుట్ క్షీణించినప్పుడు.
నన్హయ్య యొక్కపరికరాలు పేజీదాని CNC లాత్లు 6 మీటర్ల వరకు వర్క్పీస్లను మెషిన్ చేయగలవని మరియు దాని డ్రిల్లింగ్ మరియు మిల్లింగ్ పరికరాలు 0.02 మిమీ పొజిషనింగ్ ఖచ్చితత్వాన్ని కలిగి ఉన్నాయని పేర్కొంది. అవి ఫ్యాక్టరీ-స్థాయి ప్రచురించిన సామర్థ్యాలు. ఆమోదించబడిన డ్రాయింగ్ ఇప్పటికీ ఆర్డర్ కోసం కొలతలు మరియు తనిఖీ పాయింట్లను నిర్వచించాలి.

అధిక-అవుట్పుట్ సింగిల్ స్క్రూ సమీక్ష కోసం డేటా
- మెషిన్ మేకర్, మోడల్ మరియు స్క్రూ వ్యాసం
- అసలు మరియు ప్రస్తుత స్క్రూ మరియు బారెల్ కొలతలు
- రెసిన్ గ్రేడ్, గుళికల రూపం, రీగ్రైండ్ మరియు సంకలనాలు
- ఆమోదించబడిన నాణ్యతతో సాధారణ మరియు లక్ష్య అవుట్పుట్
- మోటార్, గేర్బాక్స్ నిష్పత్తి మరియు రేట్ చేయబడిన టార్క్ డేటా
- వాస్తవ rpm, మోటార్ లోడ్ మరియు శక్తి ధోరణి
- బారెల్ సెట్పాయింట్లు మరియు వాస్తవ జోన్ రీడింగ్లు
- కరుగు ఉష్ణోగ్రత స్థానం మరియు సెన్సార్ పద్ధతి
- ప్రెజర్ ట్రెండ్, ఫిల్టర్ మరియు డై వివరాలు
- కూలింగ్, హాల్-ఆఫ్ మరియు దిగువ పరిమితులు
- లోపాలు మరియు నిలుపుకున్న నమూనాల ఫోటోలు
- అసలు డ్రాయింగ్ మరియు కనెక్షన్ కొలతలు
తరచుగా అడిగే ప్రశ్నలు
స్క్రూ వేగాన్ని పెంచడం ఎల్లప్పుడూ ఎక్స్ట్రూడర్ అవుట్పుట్ను పెంచుతుందా?
లేదు. స్థిరమైన ఆపరేటింగ్ విండో లోపల స్క్రూ వేగంతో అవుట్పుట్ పెరగవచ్చు, కానీ ఫీడ్ సామర్థ్యం, గుళికల రూపం, స్క్రూ జ్యామితి, ద్రవీభవన సామర్థ్యం, డై రెసిస్టెన్స్, మోటారు లోడ్ మరియు వేర్ ఫలితాన్ని పరిమితం చేయవచ్చు. అధిక వేగంతో, నిర్దిష్ట అవుట్పుట్ తగ్గవచ్చు లేదా కరుగు తక్కువ ఏకరీతిగా మారవచ్చు.
బారెల్ సెట్ ఉష్ణోగ్రత కరిగే ఉష్ణోగ్రతతో సమానమా?
No. బారెల్ సెట్పాయింట్లు హీటర్ జోన్లను నియంత్రిస్తాయి, అయితే పాలిమర్ స్క్రూ రొటేషన్ మరియు షీర్ నుండి యాంత్రిక శక్తిని కూడా పొందుతుంది. తగిన సెన్సార్తో నిర్వచించబడిన ప్రదేశంలో కరుగును కొలవండి మరియు కంట్రోలర్ సెట్పాయింట్ను వాస్తవ కరిగే ఉష్ణోగ్రతగా పరిగణించే బదులు పద్ధతిని రికార్డ్ చేయండి.
స్క్రూ వేగం పెరిగినప్పుడు ఎందుకు కరుగు ఉష్ణోగ్రత పెరుగుతుంది?
అధిక స్క్రూ వేగం షీర్ రేట్ మరియు మెకానికల్ ఎనర్జీ ఇన్పుట్ను పెంచుతుంది. కరిగే ఉష్ణోగ్రత మార్పులు రెసిన్ స్నిగ్ధత, స్క్రూ జ్యామితి, పూరక, బారెల్ ప్రొఫైల్ మరియు దిగువ నిరోధకతపై ఆధారపడి ఉంటుంది. కొన్ని స్క్రూ మరియు మెటీరియల్ కాంబినేషన్లు బదులుగా క్లిష్ట వేగానికి మించి పేలవమైన లేదా అసంపూర్ణమైన ద్రవీభవనాన్ని చూపుతాయి.
rpm పెరిగినప్పుడు కూడా అవుట్పుట్ పెరగడం ఎందుకు ఆగిపోతుంది?
ఫీడ్ విభాగం దామాషా ప్రకారం నింపడం ఆగిపోవచ్చు, గుళికల స్లిప్ మారవచ్చు, బల్క్ డెన్సిటీ మారవచ్చు, ద్రవీభవన సామర్థ్యాన్ని చేరుకోవచ్చు లేదా డై మరియు ఫిల్టర్ రెసిస్టెన్స్ సిస్టమ్ను పరిమితం చేయవచ్చు. అరిగిన స్క్రూ మరియు బారెల్ కూడా లీకేజీని పెంచుతుంది మరియు ఉపయోగకరమైన పంపింగ్ను తగ్గిస్తుంది.
స్క్రూ వేగాన్ని మార్చిన తర్వాత ఆపరేటర్లు ఏమి రికార్డ్ చేయాలి?
వాస్తవ స్క్రూ వేగం, ఫీడ్ రేటు, అవుట్పుట్, కరిగే ఉష్ణోగ్రత మరియు వైవిధ్యం, కరిగే ఒత్తిడి మరియు వైవిధ్యం, మోటారు లోడ్, జోన్ ఉష్ణోగ్రతలు, శీతలీకరణ ప్రతిస్పందన, ఉత్పత్తి నాణ్యత మరియు కొత్త స్థిరమైన స్థితికి చేరుకోవడానికి అనుమతించిన సమయాన్ని రికార్డ్ చేయండి.
అధిక-అవుట్పుట్ సింగిల్ స్క్రూ రివ్యూ కోసం నేను నన్హయ్యకు ఏ డేటాను పంపాలి?
రెసిన్ గ్రేడ్ మరియు ఫారమ్, అడిటివ్లు మరియు ఫిల్లర్లు, అవసరమైన అవుట్పుట్, ప్రస్తుత rpm, మోటార్ మరియు గేర్బాక్స్ డేటా, బారెల్ ప్రొఫైల్, మెల్ట్ టెంపరేచర్ మరియు ప్రెజర్ ట్రెండ్లు, డై మరియు ఫిల్టర్ వివరాలు, స్క్రూ మరియు బారెల్ డ్రాయింగ్లు, వేర్ కొలతలు మరియు ఉత్పత్తి లోపం లేదా ఉత్పత్తి పరిమితిని మీరు పరిష్కరించాల్సిన అవసరం ఉంది.
సంపాదకీయ గమనిక: నన్హయ్య ఉత్పత్తి లక్షణాలు మరియు క్లెయిమ్లు కంపెనీ ప్రచురించిన సమాచారంగా గుర్తించబడ్డాయి. స్వతంత్ర పరిశోధన ప్రక్రియ సంబంధాలకు మద్దతు ఇస్తుంది, ఏ నన్హయ్య మోడల్కు హామీ కాదు. తుది పరిమితులు మరియు అంగీకార పరిస్థితులకు మెటీరియల్, మెషిన్, ఆమోదించబడిన డ్రాయింగ్ మరియు ప్రాజెక్ట్ టెస్ట్ ప్లాన్ అవసరం.