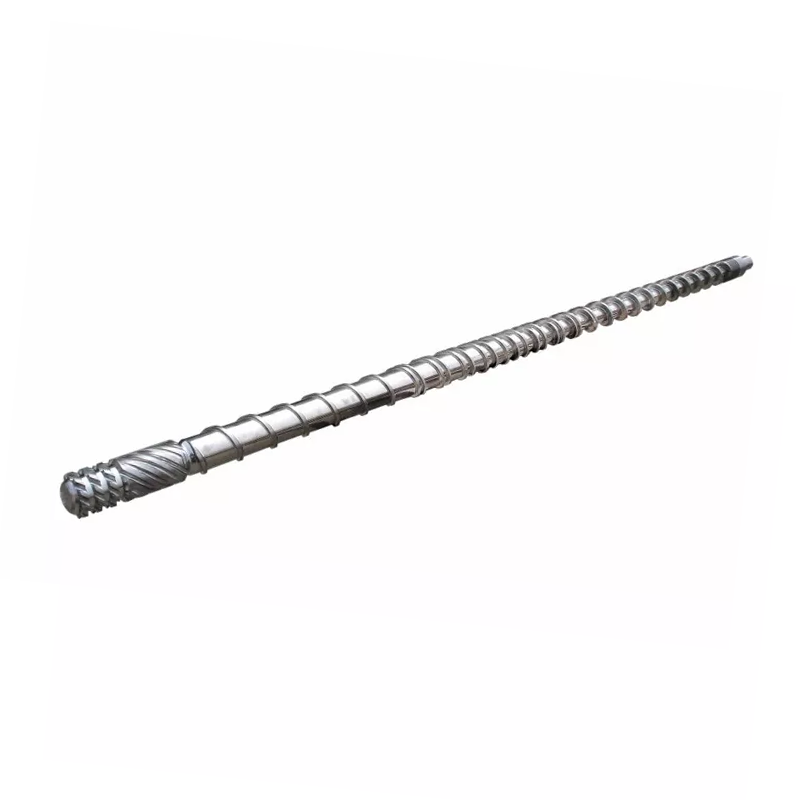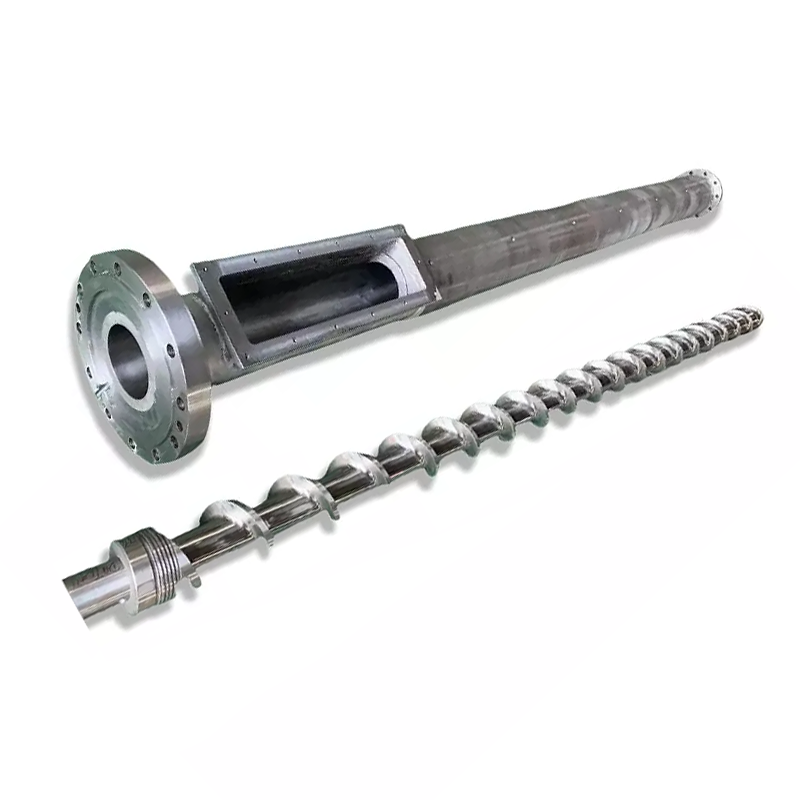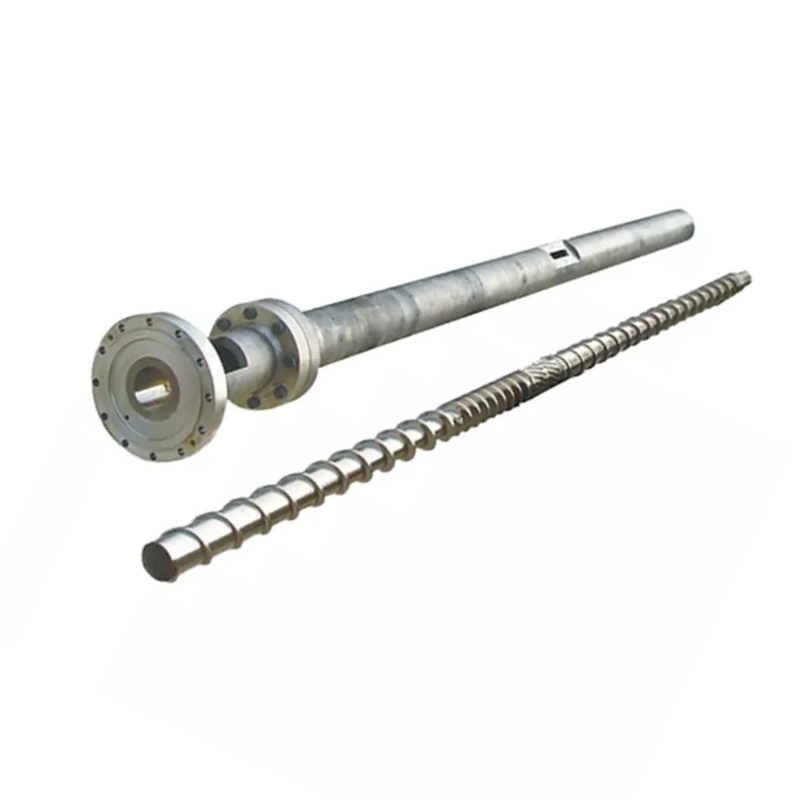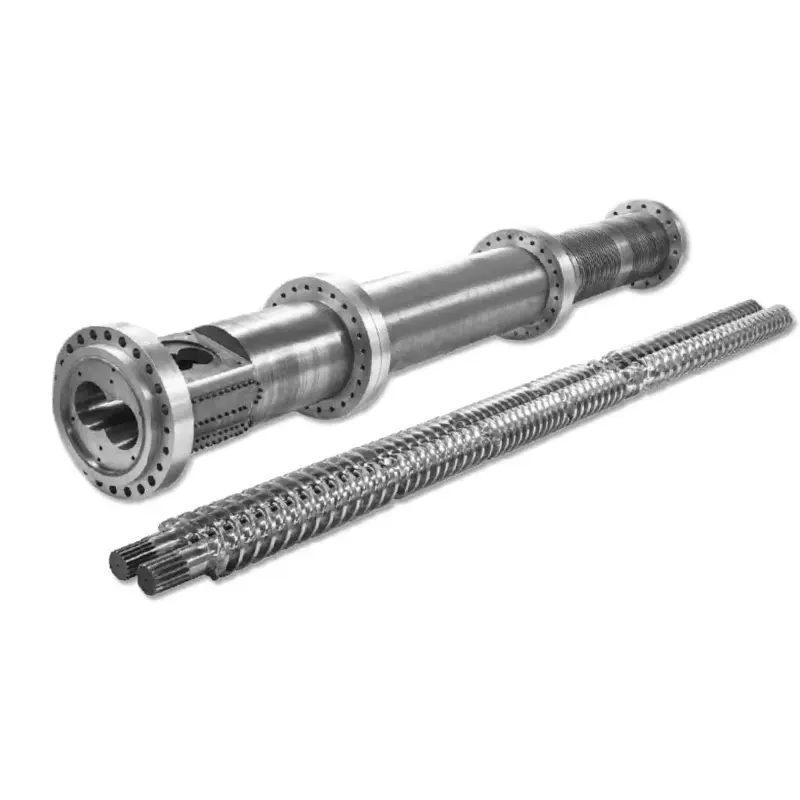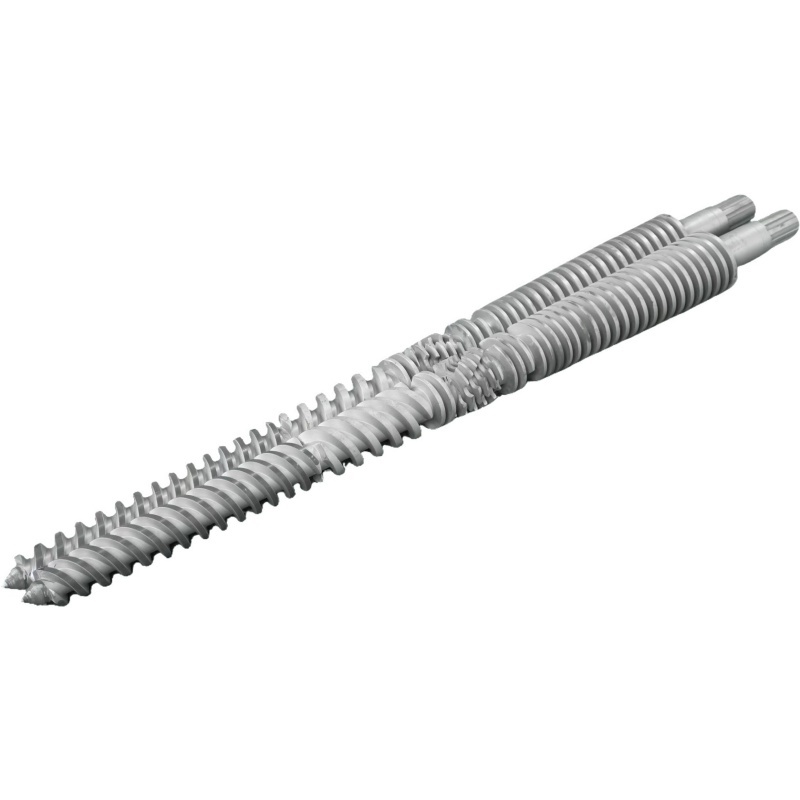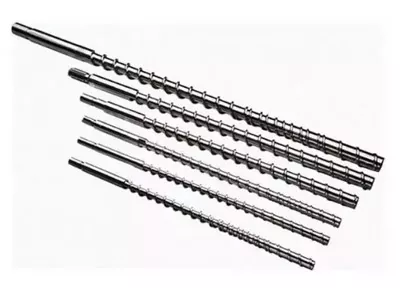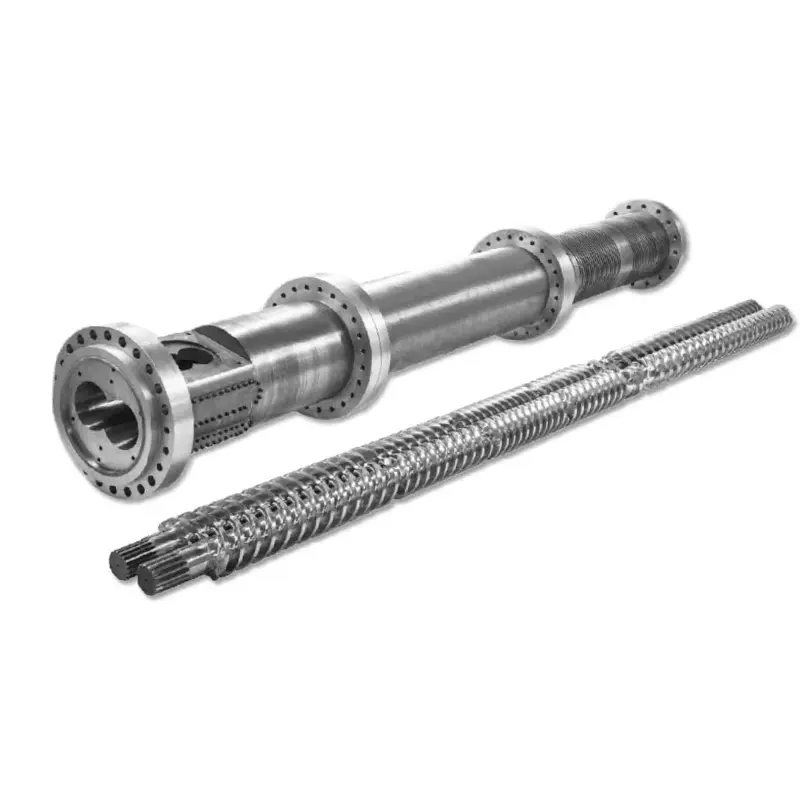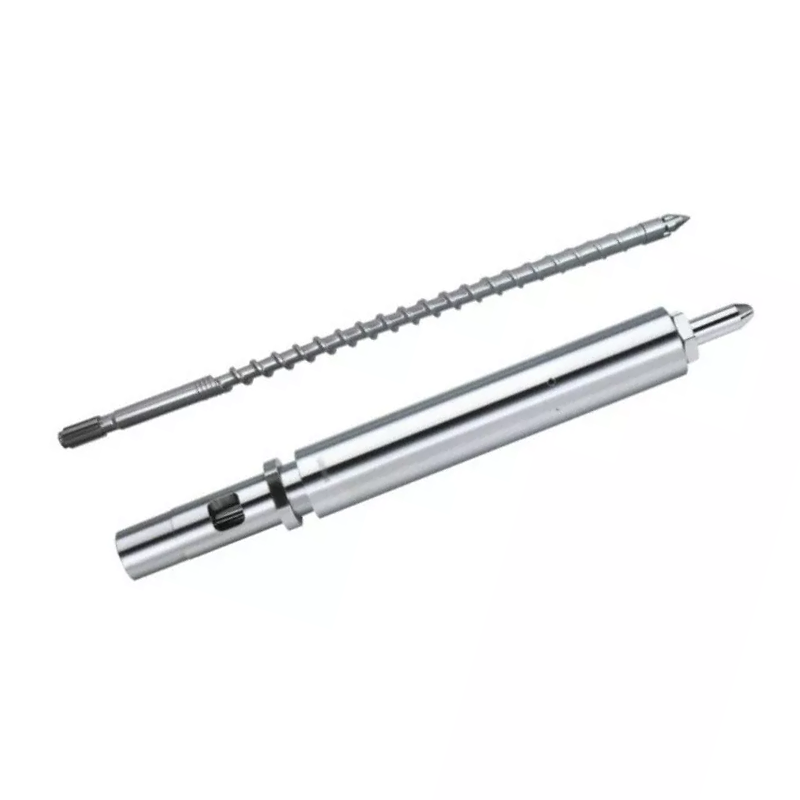
మీఇంజక్షన్ మోల్డింగ్ స్క్రూ బారెల్మెల్ట్ నాణ్యత, షాట్ స్థిరత్వం మరియు సైకిల్ సమయాన్ని నిర్ణయిస్తుంది. క్రింద: మీ రెసిన్ కోసం జ్యామితి మరియు ఉపరితల చికిత్సను ఎలా ఎంచుకోవాలి, సెట్ను ఎలా నిర్వహించాలి మరియు మెషిన్ సెట్టింగ్ల ద్వారా వెంబడించే బదులు స్క్రూ, బారెల్ లేదా చెక్ రింగ్లో లోపాన్ని ఎలా గుర్తించాలి. మా నైట్రైడెడ్ 38CrMoAlA ఇంజెక్షన్ స్క్రూలు 950–1050 HV వద్ద 0.5–0.8 mm నైట్రైడెడ్ లేయర్ను కలిగి ఉంటాయి, సూట్ PE, PP, PS మరియు ABS మరియు గ్లాస్ ఫైబర్ను 30% వరకు నిర్వహిస్తాయి. గతంలో, లేదా తినివేయు రెసిన్పై, బోర్కు 62 HRC వరకు హార్డ్-అల్లాయ్ స్ప్రేయింగ్ అవసరం. అవుట్పుట్ పడిపోయి, చక్రాలు విస్తరించినట్లయితే, మరొక సెట్పాయింట్ను తాకడానికి ముందు ట్రబుల్షూటింగ్ పట్టికను చదవండి.

ఇంజెక్షన్ మోల్డింగ్ స్క్రూ బారెల్ అంటే ఏమిటి?
స్క్రూ మరియు బారెల్ ఇంజెక్షన్ మోల్డింగ్ మెషిన్ యొక్క ప్లాస్టిసైజింగ్ యూనిట్ను ఏర్పరుస్తాయి. కలిసి, వారు తొట్టి నుండి ఘనమైన గుళికలను తీసుకుని, వాటిని కరిగించి, వాటిని ఒక ఏకరీతి మెల్ట్లో కలపండి, ఖచ్చితమైన షాట్ను మీటర్ చేసి, ఆ షాట్ను అచ్చులోకి ఇంజెక్ట్ చేస్తారు. మీ మెషీన్ ఉత్పత్తి చేసే ప్రతి భాగం ఈ జత గుండా వెళుతుంది.
అచ్చులు నాజిల్లను భర్తీ చేస్తాయి, అచ్చులను ట్యూన్ చేస్తాయి మరియు ప్లాస్టిసైజింగ్ యూనిట్ను చూసే ముందు వారాలపాటు ఉష్ణోగ్రతలను సర్దుబాటు చేస్తాయి. ఆ క్రమం వెనుకబడింది. స్క్రూ లేదా బారెల్ ధరించినప్పుడు, కంట్రోలర్పై సెట్పాయింట్ ప్రక్రియను తిరిగి తీసుకురాదు.
ప్లాస్టిజైజేషన్లో స్క్రూ పాత్ర
స్క్రూ చాలా వరకు ద్రవీభవనాన్ని చేస్తుంది మరియు హీటర్ బ్యాండ్లతో కాదు. బారెల్ వేడి దోహదపడుతుంది, అయితే ప్రధానమైన ద్రవీభవన విధానంకోత వేడి: స్క్రూ వేడి బారెల్ గోడకు వ్యతిరేకంగా పాలిమర్ను లాగుతుంది మరియు ఘర్షణ పదార్థం లోపల వేడిని ఉత్పత్తి చేస్తుంది. అందుకే మీ సెట్పాయింట్లు కదలనప్పుడు కూడా స్క్రూ జ్యామితి మార్పులు కరుగు ఉష్ణోగ్రతను మారుస్తాయి.
స్క్రూ షాట్ను కూడా మీటర్ చేస్తుంది. ఇది ప్లాస్టిసైజ్ చేయడానికి తిరుగుతుంది, చిట్కా ముందు కరగడం ద్వారా ఉపసంహరించుకుంటుంది, ఆపై ఆగిపోతుంది. అది ఉపసంహరించబడిన దూరం మీ షాట్ పరిమాణం. విమానాల మీదుగా వెనుకకు లీక్ అయ్యే లేదా చెక్ రింగ్ దాటిన ఏదైనా మెల్ట్ ఆ కొలతను పాడు చేస్తుంది.
చివరగా, స్క్రూ ఇంజెక్ట్ చేస్తుంది. ఇది తిప్పడం ఆపి, ప్లంగర్ లాగా ముందుకు నడుస్తుంది, నాజిల్ ద్వారా కరిగిపోయేలా చేస్తుంది. ఈ ద్వంద్వ పాత్ర, రొటేటింగ్ మరియు రెసిప్రొకేటింగ్, ఎక్స్ట్రాషన్ స్క్రూ నుండి ఇంజెక్షన్ స్క్రూను వేరు చేస్తుంది.
ఉష్ణ బదిలీ మరియు నియంత్రణలో బారెల్ పాత్ర
బారెల్ అనేది వేడిచేసిన బోర్తో కూడిన ఖచ్చితమైన పీడన పాత్ర. ఇది ఇంజెక్షన్ ఒత్తిడిని కలిగి ఉంటుంది, బ్యాండ్ల నుండి వేడిని పాలిమర్లోకి బదిలీ చేస్తుంది మరియు స్క్రూ మెటీరియల్ను కత్తిరించే గట్టి గోడను అందిస్తుంది.
దాని బోర్ తప్పనిసరిగా గుండ్రంగా, నిటారుగా మరియు డైమెన్షనల్గా బిగుతుగా ఉండాలి. బోర్ పెద్ద పరిమాణంలో ఉన్నప్పుడు, స్క్రూ ఫ్లైట్ మరియు బారెల్ గోడ మధ్య క్లియరెన్స్ పెరుగుతుంది. మెల్ట్ అప్పుడు ముందుకు వెళ్లడానికి బదులుగా విమానాల మీదుగా వెనుకకు లీక్ అవుతుంది మరియు ప్లాస్టిసైజింగ్ రేటు పడిపోతుంది.
బారెల్ హీటింగ్ జోన్ చేయబడుతుంది, సాధారణంగా ఫీడ్, కంప్రెషన్ మరియు మీటరింగ్, ఒక్కొక్కటి దాని స్వంత కంట్రోలర్ మరియు థర్మోకపుల్తో ఉంటాయి. డిస్ప్లే మామూలుగా ఉన్నప్పుడు ఒక జోన్లో డ్రిఫ్టెడ్ థర్మోకపుల్ నెలల తరబడి మెటీరియల్ను ఉడికించగలదు.
స్క్రూ మరియు బారెల్ ఒక సిస్టమ్గా ఎలా కలిసి పనిచేస్తాయి
రెండు భాగాలు సరిపోలిన జంటగా పని చేస్తాయి మరియు జతను వివరించే సంఖ్యరేడియల్ క్లియరెన్స్: బారెల్ బోర్ వ్యాసం మరియు స్క్రూ ఫ్లైట్ వ్యాసం మధ్య సగం వ్యత్యాసం.
డిజైన్ ద్వారా క్లియరెన్స్ చిన్నది. కొత్త సెట్ కోసం పరిశ్రమ నియమం ప్రతి అంగుళం స్క్రూ వ్యాసం కోసం దాదాపుగా 0.001 అంగుళాల క్లియరెన్స్. 60 మిమీ (సుమారు 2.36 అంగుళాలు) స్క్రూపై, అది ప్రతి వైపు 0.06 మిమీకి చేరుకుంటుంది. మీ బిల్డ్ డ్రాయింగ్ అధికారం, మరియు ఇది ఎల్లప్పుడూ మీరు తనిఖీ చేసే నంబర్గా ఉండాలి.
ఆ చిన్న గ్యాప్ నిజమైన పని చేస్తుంది. ఇది పాలీమర్ను బారెల్ గోడకు బదులుగా స్లిప్ చేయడానికి బలవంతం చేస్తుంది. రెట్టింపు క్లియరెన్స్ మరియు మకా బలహీనపడుతుంది, ద్రవీభవన మందగిస్తుంది, అవుట్పుట్ పడిపోతుంది మరియు యంత్రం అవసరం లేని వేడిని భర్తీ చేయడానికి ప్రయత్నిస్తుంది.
ఒక భాగాన్ని మాత్రమే భర్తీ చేయడం అరుదుగా ధరించిన జతను పరిష్కరిస్తుంది. అరిగిపోయిన బారెల్ లోపల ఉన్న కొత్త స్క్రూ కోల్పోయిన క్లియరెన్స్లో సగం మాత్రమే పునరుద్ధరిస్తుంది మరియు అసమతుల్యత కొత్త భాగాన్ని దాని కంటే వేగంగా ధరిస్తుంది.
ఇంజెక్షన్ మోల్డింగ్ స్క్రూ యొక్క అనాటమీ
ఒక ప్రామాణిక ఇంజక్షన్ స్క్రూ మూడు జోన్లతో పాటు టిప్ అసెంబ్లీగా విభజిస్తుంది. ప్రతి జోన్కు ఒక ఉద్యోగం ఉంటుంది మరియు ప్రతి ఒక్కటి మీరు గుర్తించగలిగే విధంగా విఫలమవుతుంది.
| జోన్ | ఛానెల్ లోతు | ఉద్యోగం | వైఫల్యం ఎలా కనిపిస్తుంది |
|---|---|---|---|
| ఫీడ్ | లోతైన | గుళికలను తీసుకోండి, వాటిని ముందుకు తెలియజేయండి | వంతెన, ఆకలి, అస్థిరమైన ఫీడ్, అస్థిరమైన రికవరీ |
| కుదింపు (పరివర్తన) | లోతులేని | బారెల్ గోడకు వ్యతిరేకంగా పాలిమర్ను కాంపాక్ట్ చేసి కరిగించండి | అన్మెల్ట్స్, పేలవమైన మిక్సింగ్, ఈ జోన్ మొదట ధరిస్తుంది |
| మీటరింగ్ | నిస్సారమైన | స్థిరమైన కరుగును సజాతీయపరచండి మరియు పంప్ చేయండి | షాట్ వైవిధ్యం, ఉష్ణోగ్రత వచ్చే చిక్కులు |
| చిట్కా మరియు తనిఖీ రింగ్ | — | ఇంజెక్షన్ సమయంలో బ్యాక్ఫ్లోకు వ్యతిరేకంగా సీల్ చేయండి | షాట్ సైజ్ డ్రిఫ్ట్, షార్ట్ షాట్లు, కుషన్ లాస్ |
ఫీడ్ జోన్
లోతైన ఛానెల్లు తొట్టి గొంతు నుండి గుళికలను పట్టుకుని వాటిని ఘనపదార్థాలుగా ముందుకు తీసుకువెళతాయి. ఈ జోన్ ఎక్కువగా కరగదు. ఇది తెలియచేస్తుంది.
ఫీడ్ సమస్యలు ద్రవీభవన సమస్యలుగా మారాయి. గుళికలు గొంతులో బ్రిడ్జ్ అయితే, లేదా ఫీడ్ విభాగం చాలా వేడిగా ఉండి, గుళికలు మృదువుగా మరియు ముందుగానే అంటుకుంటే, స్క్రూ ఆకలితో ఉంటుంది. పునరుద్ధరణ సమయం మారుతుంది మరియు షాట్ పరిమాణం అనుసరించబడుతుంది. మీరు జ్యామితిని నిందించే ముందు ఫీడ్-గొంతు శీతలీకరణను తనిఖీ చేయండి.
కుదింపు (పరివర్తన) జోన్
ఈ విభాగంలో ఛానెల్ నిస్సారంగా ఉంటుంది. ఆ నిస్సారం వేడి బారెల్ గోడకు వ్యతిరేకంగా పాలిమర్ను పిండుతుంది మరియు కరిగేలా చేసే కోత వేడిని ఉత్పత్తి చేస్తుంది.
కంప్రెషన్ జోన్ అంటే దుస్తులు ఏకాగ్రతగా ఉంటాయి. ఇక్కడ పీడనం గరిష్ట స్థాయికి చేరుకుంటుంది మరియు రాపిడి పూరక పదార్థాలు ఇక్కడ చాలా గట్టిగా ఉంటాయి. మీరు అరిగిపోయిన స్క్రూను కొలిచినప్పుడు, ఇక్కడే మీరు మొదట సంఖ్యలను కనుగొంటారు.
మీటరింగ్ జోన్
నిస్సారమైన, స్థిరమైన-లోతు ఛానెల్లు కరుగును సజాతీయంగా మారుస్తాయి మరియు స్థిరమైన ఒత్తిడితో ముందుకు పంపుతాయి. ఈ జోన్ షాట్-టు-షాట్ అనుగుణ్యతను నిర్ణయిస్తుంది.
మీటరింగ్-జోన్ వేర్ షాట్ వైవిధ్యంగా మరియు అదే సెట్పాయింట్లలో పెరుగుతున్న మెల్ట్ ఉష్ణోగ్రతగా చూపబడుతుంది. అదే పదార్థాన్ని తరలించడానికి స్క్రూ కష్టపడి పని చేస్తోంది.
స్క్రూ చిట్కా, చెక్ రింగ్ & నాన్-రిటర్న్ వాల్వ్
చెక్ రింగ్ అసెంబ్లీ, కొన్నిసార్లు నాన్-రిటర్న్ వాల్వ్ అని పిలుస్తారు, దాని కంటే ఎక్కువ శ్రద్ధ అవసరం. ఇది స్క్రూ చిట్కా వద్ద కూర్చుని ఒక పని చేస్తుంది: ఇంజెక్షన్ సమయంలో అది సీలు అవుతుంది, కాబట్టి స్క్రూ వెనుకకు బదులుగా అచ్చులోకి వెళుతుంది.
ఇది సీలింగ్ను ఆపివేసినప్పుడు, మీరు షాట్-సైజ్ వైవిధ్యం, షార్ట్ షాట్లు మరియు అదృశ్యమవుతున్న కుషన్ను పొందుతారు. మోల్డర్లు ఇంజెక్షన్ ప్రెజర్, హోల్డ్ టైమ్ మరియు టెంపరేచర్ని అడ్జస్ట్ చేస్తూ వారాలు గడుపుతారు. ఇది ఏదీ పని చేయదు, ఎందుకంటే కరుగు ధరించిన ఉంగరాన్ని దాటి వెనుకకు తప్పించుకుంటుంది.
చెక్ రింగ్ వద్ద ప్రత్యేకంగా మూడు సిగ్నల్స్ పాయింట్. కుషన్ స్థిరంగా ఉండకుండా షాట్కు షాట్ మారుతూ ఉంటుంది. యంత్రం సాధారణ రికవరీని నివేదించేటప్పుడు షాట్ బరువు డ్రిఫ్ట్లు. మరియు రెసిన్ లేదా సెట్టింగ్లో మార్పు లేకుండా పునరావృతమయ్యే ప్రక్రియ అకస్మాత్తుగా అస్థిరంగా మారుతుంది.
కీ స్క్రూ జ్యామితి పారామితులు
నాలుగు సంఖ్యలు ఇంజెక్షన్ స్క్రూను వివరిస్తాయి. వాటిని అర్థం చేసుకోండి మరియు సరఫరాదారు యొక్క కోట్ బ్లాక్ బాక్స్గా నిలిచిపోతుంది.
L/D నిష్పత్తి: డెఫినిషన్, ఫార్ములా మరియు రెసిన్ ద్వారా సిఫార్సు చేయబడిన విలువలు
L/D నిష్పత్తిస్క్రూ యొక్క పని పొడవు దాని వెలుపలి వ్యాసంతో విభజించబడింది. వెడల్పు కంటే 22 రెట్లు పొడవైన స్క్రూ 22:1 యొక్క L/Dని కలిగి ఉంటుంది. ఫార్ములా కేవలం L నుండి D ద్వారా భాగించబడుతుంది మరియు పరిమాణంతో నిష్పత్తి ప్రమాణాలు: 22:1 వద్ద 50 mm స్క్రూ 1,100 mm పని పొడవును కలిగి ఉంటుంది.
L/D స్క్రూ కరగడానికి, కలపడానికి మరియు సజాతీయంగా చేయడానికి ఎంత గదిని నియంత్రిస్తుంది. పొడవు ఎక్కువ ద్రవీభవన సామర్థ్యాన్ని మరియు మంచి మిక్సింగ్ను ఇస్తుంది. చిన్నది తక్కువ నివాస సమయాన్ని ఇస్తుంది, ఇది వేడి-సెన్సిటివ్ రెసిన్లను రక్షిస్తుంది.
ఇంజెక్షన్ స్క్రూలు ఎక్స్ట్రూషన్ స్క్రూల కంటే తక్కువగా నడుస్తాయి. స్క్రూ నిరంతరం పంపింగ్ కాకుండా ఒక సమయంలో ఒక షాట్ను సిద్ధం చేస్తుంది మరియు షాట్ల మధ్య పదార్థం బారెల్లో ఉంటుంది. లోL/D నిష్పత్తి ఇంజెక్షన్ మౌల్డింగ్ఆచరణలో, చాలా యంత్రాలు 18:1 మరియు 25:1 మధ్య వస్తాయి, సాధారణ ప్రయోజన యంత్రాలపై 20:1 నుండి 22:1 వరకు సాధారణం.
PVC వంటి వేడి-సెన్సిటివ్ రెసిన్లు చిన్న ముగింపుకు అనుకూలంగా ఉంటాయి, కాబట్టి పదార్థం తక్కువ సమయం వేడిగా ఉంటుంది. పూర్తిగా కరగాల్సిన ఇంజినీరింగ్ ప్లాస్టిక్లు దీర్ఘకాలానికి అనుకూలంగా ఉంటాయి. మా L/D నిష్పత్తి గైడ్ ట్రేడ్-ఆఫ్లను లోతుగా కవర్ చేస్తుంది.
కంప్రెషన్ రేషియో: ఇది షీర్ హీట్ మరియు మెల్ట్ క్వాలిటీని ఎలా ప్రభావితం చేస్తుంది
కుదింపు నిష్పత్తిఫీడ్ జోన్లోని ఛానెల్ డెప్త్ను మీటరింగ్ జోన్లోని ఛానెల్ డెప్త్తో పోలుస్తుంది. మీటరింగ్ ఛానెల్ కంటే మూడు రెట్లు లోతుగా ఉన్న ఫీడ్ ఛానెల్తో కూడిన స్క్రూ 3:1 యొక్క కుదింపు నిష్పత్తిని కలిగి ఉంటుంది.
కంప్రెషన్ రేషియో స్క్రూ మెటీరియల్ని ఎంత గట్టిగా పని చేస్తుందో సెట్ చేస్తుంది. అధిక కుదింపు అంటే మరింత కోత, మరింత యాంత్రిక వేడి మరియు మరింత ఉగ్రమైన ద్రవీభవన. దిగువ కుదింపు పాలిమర్ను సున్నితంగా పరిగణిస్తుంది.
దీన్ని రెసిన్తో సరిపోల్చండి, పెద్ద సంఖ్యకు ప్రాధాన్యత ఇవ్వకూడదు. తక్కువ-స్నిగ్ధత పాలియోలిఫిన్లు శుభ్రంగా కరిగిపోవడానికి సానుకూల కోత అవసరం. PVC, PC మరియు POM వంటి హీట్-సెన్సిటివ్ రెసిన్లు PE ష్రగ్ ఆఫ్ అయ్యే షీర్ కింద క్షీణిస్తాయి. మా కంప్రెషన్ రేషియో గైడ్ పరిధుల ద్వారా పని చేస్తుంది.
ఫ్లైట్ డెప్త్, ఛానెల్ వెడల్పు మరియు అవుట్పుట్పై వాటి ప్రభావం
కుదింపు నిష్పత్తి అనేది ఒక నిష్పత్తి, మరియు ఒకే నిష్పత్తితో ఉన్న రెండు స్క్రూలు భిన్నంగా ప్రవర్తించగలవు. సంపూర్ణ లోతు ముఖ్యమైనది.
ఒక లోతైన మీటరింగ్ ఛానెల్ ప్రతి విప్లవానికి ఎక్కువ మెటీరియల్ని తరలిస్తుంది, ప్లాస్టిసైజింగ్ రేటును పెంచుతుంది, అయితే ఇది తక్కువ పూర్తిగా మిళితం అవుతుంది మరియు తక్కువ ఏకరీతి ద్రవీభవనాన్ని అందిస్తుంది. నిస్సారమైన మీటరింగ్ ఛానెల్ మెరుగ్గా మిళితం అవుతుంది మరియు ప్రతి మలుపుకు తక్కువ అవుట్పుట్తో మరింత స్థిరమైన ఉష్ణోగ్రతను అందిస్తుంది.
ఫ్లైట్ వెడల్పు మరియు హెలిక్స్ కోణం తెలియజేసే సామర్థ్యాన్ని ప్రభావితం చేస్తాయి మరియు ఫ్లైట్ ల్యాండ్ వద్ద పదార్థం చూసే కోత. ఇవి మీ ప్రక్రియను స్క్రూ డిజైనర్కి వివరించడం ద్వారా మీరు పేర్కొన్న డిజైన్ వివరాలు, మీరు టేబుల్ నుండి ఎంచుకోవాల్సిన సంఖ్యలు కాదు.
స్క్రూ వ్యాసం మరియు షాట్ సైజు సంబంధం
స్క్రూ వ్యాసం యంత్రం యొక్క షాట్ సామర్థ్యాన్ని సెట్ చేస్తుంది. ఒక పెద్ద స్క్రూ ఫార్వర్డ్ ట్రావెల్ యొక్క మిల్లీమీటర్కు ఎక్కువ వాల్యూమ్ను స్థానభ్రంశం చేస్తుంది, కాబట్టి ఇది పెద్ద షాట్ను అందిస్తుంది.
ఆచరణాత్మక నియమం కంఫర్ట్ బ్యాండ్, కఠినమైన పరిమితి కాదు. బారెల్ సామర్థ్యంలో చిన్న భాగాన్ని ఉపయోగించే షాట్ను అమలు చేయండి మరియు పదార్థం బారెల్లో చాలా పొడవుగా కూర్చుని, వేడి మరియు క్షీణత ద్వారా సైక్లింగ్ చేస్తుంది. దాదాపు పూర్తి సామర్థ్యంతో అమలు చేయండి మరియు మీరు స్థిరమైన ప్యాకింగ్కు అవసరమైన కుషన్ను కోల్పోతారు.
చాలా మౌల్డర్లు బారెల్ ఉపయోగించగల పరిధి మధ్యలో ఎక్కడో ఒక షాట్ను లక్ష్యంగా చేసుకుంటాయి. మీ భాగం ఆ బ్యాండ్ వెలుపల కూర్చుని ఉంటే, సరైన పరిష్కారం వేరొక స్క్రూ వ్యాసం, కఠినమైన మెషీన్ సెట్టింగ్ కాదు.
ఇక్కడ మా ప్రచురించబడిన డైమెన్షన్ టేబుల్ ఉంది, ఇది మేము నిర్మించే పరిధిలో షాట్ కెపాసిటీ ట్రాక్లు స్క్రూ మరియు బారెల్ పరిమాణాన్ని ఎలా చూపుతుంది. మీ మెషీన్ను గుర్తించడానికి లేదా సరఫరాదారు మిమ్మల్ని కోట్ చేస్తున్న వ్యాసాన్ని తెలివిగా తనిఖీ చేయడానికి దీన్ని ఉపయోగించండి.
| షాట్ (గ్రా) | స్క్రూ Ø × పొడవు (మిమీ) | బారెల్ Ø × పొడవు (మిమీ) |
|---|---|---|
| 30-90 | Φ30 × 900 | Φ85 × 860 |
| 60–125 | Φ35 × 910 | Φ85 × 860 |
| 100–150 | Φ38 × 935 | Φ95 × 900 |
| 125–160 | Φ40 × 980 | Φ95 × 910 |
| 125–300 | Φ42 × 1030 | Φ105 × 1110 |
| 250–400 | Φ45 × 1210 | Φ115 × 1165 |
| 300–500 | Φ50 × 1300 | Φ125 × 1260 |
| 450–600 | Φ55 × 1335 | Φ130 × 1320 |
| 500–700 | Φ56 × 1350 | Φ130 × 1350 |
| 500–700 | Φ60 × 1380 | Φ140 × 1350 |
| 650–800 | Φ65 × 1415 | Φ150 × 1420 |
| 700–1000 | Φ70 × 1790 | Φ160 × 1685 |
| 80–125 | Φ75 × 1825 | Φ170 × 1725 |
| 100–150 | Φ80 × 2000 | Φ180 × 1805 |
| 125–200 | Φ85 × 2300 | Φ190 × 1900 |
| 200-300 | Φ90 × 2700 | Φ210 × 2000 |
| 250–500 | Φ100 × 2600 | Φ230 × 2405 |
| 300–600 | Φ110 × 2600 | Φ256 × 2590 |
| 400–1000 | Φ120 × 2800 | Φ256 × 2800 |
| 600–800 | Φ130 × 3010 | Φ256 × 2970 |
| 800–1000 | Φ145 × 3010 | Φ256 × 3200 |
| 1000–1500 | Φ160 × 3500 | Φ270 × 3200 |
| 1300–2500 | Φ170 × 3415 | Φ317 × 3380 |
అందులో రెండు విషయాలు చదవాలి. ఫిజిక్స్ కోరినట్లుగా షాట్ కెపాసిటీ వ్యాసంతో పెరుగుతుంది. మరియు బారెల్ వెలుపలి వ్యాసం దానితో పెరుగుతుంది, అందుకే పెద్ద స్క్రూ ఎప్పుడూ ఉచిత అప్గ్రేడ్ కాదు: ఇది వేరే మెషీన్ సైజు క్లాస్.
ఇంజెక్షన్ మౌల్డింగ్ స్క్రూల రకాలు: మీకు ఏది అవసరం?
ఐదు స్క్రూ కుటుంబాలు దాదాపు ప్రతి ఇంజెక్షన్ అప్లికేషన్ను కవర్ చేస్తాయి. సరైనది మీ రెసిన్ మరియు మీ భాగం డిమాండ్పై ఆధారపడి ఉంటుంది.
| స్క్రూ రకం | అది ఏమి చేస్తుంది | కోసం ఉత్తమమైనది | బలహీనత |
|---|---|---|---|
| సాధారణ ప్రయోజనం (GP) | ఒకే విమానం, మూడు ప్రామాణిక మండలాలు | PE, PP, PS, ABS, చాలా వస్తువు రెసిన్లు | రాజీ జ్యామితి; డిమాండ్ రెసిన్లతో పోరాడుతుంది |
| అడ్డంకి | రెండవ విమానం మెల్ట్ పూల్ నుండి సాలిడ్ బెడ్ను వేరు చేస్తుంది | మెరుగైన ద్రవీభవన, అధిక అవుట్పుట్, అన్మెల్ట్-సెన్సిటివ్ భాగాలు | ఎక్కువ ఖర్చు; సులభమైన రెసిన్లపై అతిగా చంపడం |
| మిక్సింగ్ / సమ్మేళనం | Maddock లేదా పిన్ మిక్సింగ్ విభాగాలను జోడిస్తుంది | రంగు మాస్టర్బ్యాచ్, నిండిన సమ్మేళనాలు, స్ట్రీక్-సెన్సిటివ్ భాగాలు | అదనపు కోత; వేడి-సెన్సిటివ్ రెసిన్లకు తప్పు |
| వెంటెడ్ (రెండు-దశలు) | డికంప్రెషన్ జోన్ ప్లస్ వెంట్ పోర్ట్ అస్థిరతలను లాగుతుంది | ఎండబెట్టడం అసాధ్యమైన హైగ్రోస్కోపిక్ రెసిన్లు | కాంప్లెక్స్; బిలం సరిపోలకపోతే డ్రోల్ చేయవచ్చు |
| PVC-నిర్దిష్ట | తక్కువ కుదింపు, మెరుగుపెట్టిన ఉపరితలాలు, చనిపోయిన మచ్చలు లేవు | దృఢమైన మరియు సౌకర్యవంతమైన PVC | పర్పస్-బిల్ట్; సాధారణ ప్రయోజన స్క్రూ కాదు |
జనరల్ పర్పస్ (GP) స్క్రూ: సర్వసాధారణం, ఉత్తమమైనది?
GP స్క్రూ ఒక రాజీ, మరియు మంచిది. ఇది PE, PP, PS, మరియు ABSలను ఆమోదయోగ్యంగా అమలు చేస్తుంది, ఇది చాలా వస్తువుల మౌల్డింగ్ను కవర్ చేస్తుంది. మెషిన్ బిల్డర్లు దానిని ప్రామాణికంగా రవాణా చేస్తారు, ఎందుకంటే మీరు ఏమి అమలు చేస్తారో వారికి తెలియనప్పుడు ఇది సురక్షితమైన డిఫాల్ట్.
రెసిన్ డిమాండ్ చేయబడినప్పుడు రాజీ మీకు ఖర్చవుతుంది. గాజుతో నిండిన నైలాన్పై GP స్క్రూ వేగంగా ధరిస్తుంది. దృఢమైన PVCపై ఉన్న GP స్క్రూ మెటీరియల్ని క్షీణింపజేస్తుంది. ఒక సన్నని గోడ భాగంలో గరిష్ట అవుట్పుట్ కోసం నెట్టబడిన GP స్క్రూ అన్మెల్ట్లను అందిస్తుంది. వాటిలో ఏదైనా మీ ప్రక్రియను వివరించినప్పుడు, ఉద్దేశ్యంతో నిర్మించిన స్క్రూ స్క్రాప్లో మాత్రమే చెల్లిస్తుంది.
బారియర్ స్క్రూ: బెటర్ మెల్ట్ సెపరేషన్ మరియు సజాతీయత
ఒక అవరోధం స్క్రూ మెల్టింగ్ జోన్ ద్వారా రెండవ విమానాన్ని జోడిస్తుంది. ఆ ఫ్లైట్ ఇప్పటికే ఏర్పడిన కరుగు నుండి మిగిలిన ఘన గుళికలను భౌతికంగా వేరు చేస్తుంది మరియు ఘనపదార్థాలను వేడి బారెల్ గోడపై నొక్కి ఉంచుతుంది, అక్కడ అవి కరగడం కొనసాగుతుంది.
ఒక అవరోధం లేకుండా, ఘన కణాలు కరిగే పూల్ లోపల దాక్కుంటాయి, గోడ నుండి ఇన్సులేట్ చేయబడి, కరిగిపోకుండా నాజిల్ వరకు జీవించగలవు. ఒకదానితో, మెల్టింగ్ మరింత పూర్తిగా మరియు మరింత స్థిరంగా ముగుస్తుంది.
చెల్లింపు అనేది అదే లేదా ఎక్కువ అవుట్పుట్లో మెల్ట్ యూనిఫామిటీని కలిగి ఉంటుంది, ఇది తక్కువ అన్మెల్ట్లు, గట్టి షాట్ కంట్రోల్ మరియు విస్తృత ప్రాసెస్ విండోగా చూపబడుతుంది. థిన్-వాల్ ప్యాకేజింగ్, ఆప్టికల్ పార్ట్లు లేదా కరిగిపోని ఏదైనా సెన్సిటివ్ను అమలు చేసే మోల్డర్లు పేరు ద్వారా ఒకదానిని అడగాలి.
మిక్సింగ్ / కాంపౌండింగ్ స్క్రూ: నింపిన మరియు రంగు మాస్టర్బ్యాచ్ మెటీరియల్స్ కోసం
మిక్సింగ్ స్క్రూలు ప్రత్యేక మిక్సింగ్ విభాగాన్ని జోడిస్తాయి, సాధారణంగా చిట్కా దగ్గర. మడాక్ (ఫ్లూటెడ్) విభాగాలు ఇరుకైన ఖాళీల ద్వారా కరిగిపోతాయి, కరగని కణాలను కోత ద్వారా విచ్ఛిన్నం చేస్తాయి. పిన్ మిక్సర్లు స్ప్లిట్ మరియు ప్రవాహాన్ని తిరిగి కలుపుతాయి, రంగు మరియు పూరకాన్ని పంపిణీ చేస్తాయి.
కలర్ స్ట్రీకింగ్ అనేది నాణ్యత సమస్య అయినప్పుడు, మాస్టర్బ్యాచ్ డిస్పర్షన్ ముఖ్యమైనప్పుడు లేదా ఫిల్లర్ డిస్ట్రిబ్యూషన్ పార్ట్ పర్ఫామెన్స్ను డ్రైవ్ చేసినప్పుడు ఒకదాన్ని ఉపయోగించండి. ట్రేడ్-ఆఫ్ షీర్ జోడించబడింది, ఇది హీట్ సెన్సిటివ్ రెసిన్ల కోసం మిక్సింగ్ విభాగాలను తప్పు ఎంపికగా చేస్తుంది, అవి ఇప్పటికే వాటి క్షీణత పరిమితికి దగ్గరగా ఉన్నాయి.
వెంటెడ్ / డీగ్యాసింగ్ స్క్రూ: హైగ్రోస్కోపిక్ రెసిన్ల కోసం
ఒక వెంటెడ్ స్క్రూ రెండు దశల్లో నడుస్తుంది. మొదటి దశ కరుగుతుంది, ఆపై ఛానెల్ ఆకస్మికంగా లోతుగా మారుతుంది, బారెల్లోకి కత్తిరించిన బిలం పోర్ట్ వద్ద కరిగే ఒత్తిడిని దాదాపు సున్నాకి పడిపోతుంది. తేమ మరియు అస్థిరతలు అక్కడ నుండి తప్పించుకుంటాయి, తరచుగా వాక్యూమ్ కింద. రెండవ దశ ఇంజెక్షన్ కోసం కరుగును అణచివేస్తుంది.
ఎండబెట్టడం అసాధ్యమైన లేదా నమ్మదగని చోట హైగ్రోస్కోపిక్ రెసిన్ల కోసం ఇది పనిచేస్తుంది. ఇది ప్రమాదాన్ని కూడా కలిగి ఉంటుంది: రెండు దశలు సరిపోలకపోతే, గ్యాస్కు బదులుగా వెంట్ పోర్ట్ నుండి మెల్ట్ నెట్టివేస్తుంది. ఒక వెంటెడ్ స్క్రూ మరియు ఒక వెంటెడ్ బారెల్ను తప్పనిసరిగా కలిసి డిజైన్ చేయాలి, అందుకే అవి సెట్గా పేర్కొనబడ్డాయి మరియు సాధారణం గా రీట్రోఫిట్ చేయబడవు.
PVC-నిర్దిష్ట స్క్రూ డిజైన్: PVCతో స్టాండర్డ్ స్క్రూలు ఎందుకు విఫలమవుతాయి
దృఢమైన PVC ఒక ప్రామాణిక స్క్రూను ఒకేసారి రెండు విధాలుగా శిక్షిస్తుంది. ఇది షీర్ కింద అధోకరణం చెందుతుంది, హైడ్రోజన్ క్లోరైడ్ను విడుదల చేస్తుంది, అది అది కూర్చున్న ఉక్కును క్షీణిస్తుంది. ఆపరేటర్ లోపాన్ని చూడకముందే నష్టం ప్రారంభమవుతుంది.
PVC స్క్రూ రెండు బెదిరింపులకు సమాధానం ఇస్తుంది. తక్కువ కుదింపు కోత సున్నితంగా ఉంచుతుంది. పాలిష్ చేసిన ఉపరితలాలు మరియు డెడ్-స్పాట్-ఫ్రీ జ్యామితి మెటీరియల్ని స్తబ్దంగా మరియు వంట చేయకుండా ఆపుతుంది. సెట్కు దాదాపు ఎల్లప్పుడూ ఉపరితల చికిత్సలో తుప్పు నిరోధకత అవసరం, దుస్తులు నిరోధకత మాత్రమే కాదు. మాPVC స్క్రూ బారెల్ గైడ్కెమిస్ట్రీని కవర్ చేస్తుంది మరియు మాశంఖాకార జంట స్క్రూ బారెల్స్ఎక్స్ట్రాషన్ వైపు PVCని అందిస్తాయి.
మీ రెసిన్ కోసం సరైన స్క్రూ బారెల్ను ఎలా ఎంచుకోవాలి
రెసిన్ ఎంపిక పేజీలోని ప్రతి ఇతర నిర్ణయాన్ని నడిపిస్తుంది: జ్యామితి, ఉక్కు మరియు ఉపరితలం. పట్టికను చదవండి, ఆపై దాని క్రింద ఉన్న గమనికలను చదవండి, ఎందుకంటే గమనికలు హెచ్చరికలను కలిగి ఉంటాయి.
| రెసిన్ | సాధారణ L/D | సాధారణ కుదింపు నిష్పత్తి | స్క్రూ రకం | ప్రత్యేక గమనికలు |
|---|---|---|---|---|
| PP / PE | 20:1 - 22:1 | 2.5:1 - 3.5:1 | GP లేదా అవరోధం | క్షమించేవాడు. శుభ్రంగా కరిగిపోవడానికి సానుకూల కోత అవసరం |
| PS / HIPS | 20:1 - 22:1 | 1.8:1 - 2.5:1 | GP | తక్కువ స్నిగ్ధత, సులభంగా కరుగుతుంది. HIPS పై సున్నితమైన మిక్సింగ్ |
| ABS | 20:1 - 24:1 | 2.0:1 - 2.5:1 | GP లేదా అవరోధం | నిరాకార. షీర్ హీట్, స్ట్రీక్స్ సులభంగా చూపించడాన్ని చూడండి |
| PC మరియు ఇంజనీరింగ్ ప్లాస్టిక్స్ | 22:1 - 25:1 | 2.0:1 - 2.5:1 | అవరోధం లేదా GP, తక్కువ కోత | అధిక కరిగే ఉష్ణోగ్రత, ఇరుకైన విండో. పొడవైన L/D, సున్నితమైన కుదింపు |
| PVC దృఢమైనది | 18:1 - 20:1 | 1.6:1 - 2.5:1 | PVC-నిర్దిష్ట | తుప్పు నిరోధకత ఐచ్ఛికం కాదు. చిన్న నివాస సమయం |
| PVC ఫ్లెక్సిబుల్ | 18:1 - 20:1 | 2.0:1 - 2.8:1 | PVC-నిర్దిష్ట | దృఢత్వం కంటే ఎక్కువ క్షమించే, ఇప్పటికీ తినివేయు |
| PET (ప్రిఫార్మ్) | 20:1 - 24:1 | తక్కువ, ఖచ్చితమైన మీటరింగ్ | పర్పస్-బిల్ట్ PET | దానిని పొడిగా లేదా క్షీణింపజేయండి. తక్కువ కోత, కనీస నివాసం, మెరుగుపెట్టిన ఉపరితలాలు |
| POM (ఎసిటల్) | 20:1 - 22:1 | 2.5:1 - 3.5:1 | GP, తక్కువ కోత | వేడెక్కితే తీవ్రంగా క్షీణిస్తుంది. ఖచ్చితమైన ఉష్ణోగ్రత నియంత్రణ |
| గాజుతో నిండిన / రాపిడి | ప్రతి బేస్ రెసిన్ | ప్రతి బేస్ రెసిన్ | బేస్ రకం + హార్డ్ ఉపరితలం | జ్యామితి బేస్ రెసిన్ను అనుసరిస్తుంది. దిఉపరితలంఏమి మారుతుంది: ద్విలోహంగా వెళ్ళండి |
ఈ పట్టికను ఎలా ఉపయోగించాలి:ఇవి సాధారణ ప్రచురించబడిన పరిధులు మరియు ప్రారంభ పాయింట్లు, స్పెసిఫికేషన్లు కాదు. మీ యంత్రం, మీ గ్రేడ్, మీ భాగం మరియు మీ అవుట్పుట్ సంఖ్యలను మారుస్తాయి. స్క్రూ డిజైనర్ మీ వాస్తవ ప్రక్రియకు వ్యతిరేకంగా తుది జ్యామితిని నిర్ధారిస్తారు. ఆ సంభాషణ లేకుండా జెనరిక్ టేబుల్ నుండి ఎప్పుడూ ఆర్డర్ చేయవద్దు.
PP మరియు PE: సెమీ-స్ఫటికాకార, మోడరేట్ షీర్
పాలియోలిఫిన్లు సులభమైన కేసు. వారు కోతను తట్టుకుంటారు, విశాలమైన కిటికీలో కరిగిపోతారు మరియు GP స్క్రూను క్షమించగలరు. ఈ తక్కువ-స్నిగ్ధత రెసిన్లు సగం కరిగిన వాటి నుండి జారిపోకుండా శుభ్రంగా కరగడానికి సానుకూల కోత అవసరం కాబట్టి, మితమైన నుండి అధిక కుదింపు బాగా పనిచేస్తుంది.
సన్నని గోడలపై అవుట్పుట్ను గట్టిగా పుష్ చేయండి మరియు అదే వేగంతో మరింత పూర్తి మెల్ట్ను అందించడం ద్వారా ఒక అవరోధం స్క్రూ దాని ధరను సంపాదిస్తుంది.
ABS మరియు PS: అమోర్ఫస్, షీర్ హీట్ చూడండి
నిరాకార రెసిన్లు పదునైన బిందువు వద్ద కరగకుండా ఒక పరిధిలో మృదువుగా ఉంటాయి. PS తక్కువ కుదింపుతో నడుస్తుంది ఎందుకంటే ఇది చాలా సులభంగా కరుగుతుంది. ABSకి మరింత జాగ్రత్త అవసరం: ఇది చారలను చూపుతుంది మరియు అది క్షీణించినప్పుడు స్ప్లే చేస్తుంది మరియు కోత వేడి సాధారణంగా కారణం.
ABS విడిభాగాల స్ట్రీక్ మరియు మీ సెట్పాయింట్లు సరిగ్గా కనిపిస్తే, మీరు డ్రైయర్ని అనుమానించే ముందు షీర్ను అనుమానించండి. ఉష్ణ-సెన్సిటివ్ నిరాకార రెసిన్పై ఉగ్రమైన కుదింపు నిష్పత్తి దాని స్వంత లోపాలను తయారు చేస్తుంది.
PC మరియు ఇంజనీరింగ్ ప్లాస్టిక్స్: అధిక ఉష్ణోగ్రత, పొడవైన L/D
PC, నైలాన్, PBT మరియు వారి బంధువులు ఎక్కువగా కరుగుతాయి మరియు దాని కంటే దగ్గరగా క్షీణిస్తాయి. వాటికి క్షుణ్ణంగా మెల్టింగ్ అవసరం, ఇది సుదీర్ఘమైన L/D కోసం వాదిస్తుంది, కానీ అవి నివాస సమయాన్ని కూడా శిక్షిస్తాయి, ఇది పెద్ద బారెల్లో కరిగించకుండా వాదిస్తుంది.
రిజల్యూషన్ సున్నితమైన కంప్రెషన్ మరియు సరైన పరిమాణపు షాట్తో L/D పొడవుగా ఉంటుంది. స్క్రూ ఎంత మంచిదైనా, అది పసుపు రంగులోకి వచ్చే వరకు వేడి ద్వారా PC మరియు మెటీరియల్ సైకిల్స్లో షాట్ పరిమాణాన్ని తప్పుగా పొందండి.
PVC దృఢమైన మరియు సౌకర్యవంతమైన: తుప్పు నిరోధకత క్లిష్టమైనది
PVC గురించి పైన ఉన్న ప్రతిదీ ఎంపికకు వర్తిస్తుంది. దృఢమైన PVC L/D మరియు కంప్రెషన్ రెండింటిలో తక్కువ చివరన కూర్చుంటుంది, ఎందుకంటే సమయం మరియు కోత రెండూ శత్రువులు. ఉపరితల చికిత్స కేవలం రాపిడిని మాత్రమే కాకుండా తుప్పును నిరోధించాలి మరియు ఇది బైమెటాలిక్ బారెల్ లోపల మిశ్రమం ఎంపికను మారుస్తుంది.
PET మరియు POM: తక్కువ కోత, ఖచ్చితమైన ఉష్ణోగ్రత నియంత్రణ
PET అనేది హైగ్రోస్కోపిక్. మెల్ట్లోని నీరు పాలిమర్ చైన్లను హైడ్రోలైజ్ చేస్తుంది, అంతర్గత స్నిగ్ధతను తగ్గిస్తుంది మరియు మెషిన్ బాగా నడుస్తున్నట్లు కనిపిస్తున్నప్పుడు పెళుసుగా మరియు మబ్బుగా ఉంటుంది. రెసిన్ను సరిగ్గా ఆరబెట్టండి, తక్కువ షీర్ను నడపండి, నివాసాన్ని తక్కువగా ఉంచండి మరియు నిక్షేపాలు ఏర్పడకుండా పాలిష్ చేసిన ఉపరితలాలను పేర్కొనండి.
POM సాధారణ కుదింపును తట్టుకోగలదు కానీ వేడెక్కినప్పుడు తీవ్రంగా క్షీణిస్తుంది మరియు దాని క్షీణత ఉత్పత్తులు ప్రమాదకరమైనవి. ఉష్ణోగ్రత నియంత్రణ మరియు నివాస సమయ క్రమశిక్షణ తెలివైన జ్యామితి కంటే ఎక్కువ.
గ్లాస్-ఫిల్డ్ మరియు అబ్రాసివ్ మెటీరియల్స్: ది 30% లైన్
ఇక్కడ పేజీలో స్పష్టమైన నియమం ఉంది మరియు ఇది ఒక సంఖ్య, భావన కాదు.30% వరకు గ్లాస్ ఫైబర్: నైట్రైడెడ్ 38CrMoAlA సెట్ దీన్ని నిర్వహిస్తుంది.మేము మా నైట్రైడెడ్ ఇంజెక్షన్ స్క్రూలను సరిగ్గా దాని కోసం నిర్మించి, రేట్ చేస్తాము, క్వెన్చ్డ్ మరియు టెంపర్డ్, తర్వాత 950–1050 HV వద్ద 0.5–0.8 మిమీ కేస్కు గ్యాస్-నైట్రైడ్ చేస్తాము.
30% గ్లాస్ పైన, లేదా పైన మినరల్ ఫిల్లర్ మరియు ఫ్లేమ్ రిటార్డెంట్తో, ఉపరితలం మార్చవలసి ఉంటుంది.నైట్రైడెడ్ కేస్ అనేది డిఫ్యూజన్ లేయర్, మరియు రాపిడి పూరకం దాని కింద ఉన్న ఉక్కు కంటే చాలా త్వరగా కత్తిరించబడుతుంది.
అలాంటప్పుడు ఎబైమెటాలిక్ స్క్రూ బారెల్అప్గ్రేడ్గా ఆగిపోతుంది మరియు సరైన స్పెసిఫికేషన్ అవుతుంది: హార్డ్ అల్లాయ్ బోర్ వేర్ జోన్ చుట్టూ పూర్తి వృత్తాన్ని స్ప్రే చేసి, లోపలి కాఠిన్యాన్ని 62 HRCకి తీసుకువెళుతుంది. జ్యామితి ఇప్పటికీ బేస్ రెసిన్ను అనుసరిస్తుంది. ఉపరితలం మాత్రమే మారుతుంది. మాబైమెటాలిక్ vs నైట్రిడెడ్ గైడ్ఖర్చు తర్కం ద్వారా పనిచేస్తుంది.
బారెల్ రకాలు, పదార్థాలు మరియు ఉపరితల చికిత్సలు
బారెల్ నాటకీయంగా విఫలం కాదు. ఇది నిశ్శబ్దంగా తెరుచుకుంటుంది మరియు దానితో మీ అవుట్పుట్ను తీసుకుంటుంది. పదార్థం మరియు ఉపరితలం ఎంత సమయం తీసుకుంటుందో నిర్ణయిస్తాయి.
స్టాండర్డ్ నైట్రిడెడ్ స్టీల్ బారెల్: అప్లికేషన్స్ అండ్ లిమిట్స్
నైట్రైడింగ్ నత్రజనిని ఉక్కు ఉపరితలంలోకి వ్యాపింపజేస్తుంది, ఇది కఠినమైన కేసును ఏర్పరుస్తుంది. మేము మా 38CrMoAlA ఇంజెక్షన్ స్క్రూలను 500–560 °C వద్ద గ్యాస్-నైట్రైడ్ చేస్తాము, 950–1050 HV వద్ద 0.5–0.8 మిమీ మందంతో నైట్రైడెడ్ లేయర్ను ఉత్పత్తి చేస్తాము. ఇది ట్రీట్ చేయని ఉక్కుపై 30-40% వరకు దుస్తులు నిరోధకతను పెంచుతుంది.
బేస్ స్టీల్ మొదట చల్లార్చు మరియు నిగ్రహించబడుతుంది, ఇది షీర్ వేర్ రెసిస్టెన్స్ను 50% సొంతంగా పెంచుతుంది. ఆ రెండు దశలు కలిపి, PE మరియు PP వంటి తుప్పు పట్టని రెసిన్లపై దాదాపు 10,000–20,000 గంటల సేవా జీవితాన్ని అందిస్తాయి.
దీని పరిమితి కేసు లోతు. నైట్రైడెడ్ పొర ద్వారా రాపిడిని కత్తిరించిన తర్వాత, కింద మృదువైన కోర్ వేగంగా ధరిస్తుంది. మేము గ్లాస్-ఫైబర్-రీన్ఫోర్స్డ్ కాంపౌండ్స్ కోసం మా నైట్రైడెడ్ ఇంజెక్షన్ స్క్రూలను 30% వరకు రేట్ చేస్తాము (ఉదాహరణకు PA ప్లస్ గ్లాస్ ఫైబర్). దాని పైన, లేదా తినివేయు రెసిన్లపై, నైట్రైడెడ్ కేస్ సరిపోలలేదు మరియు ఉపరితలం మార్చవలసి ఉంటుంది.
బైమెటాలిక్ బారెల్: నిర్మాణం, ఖర్చు మరియు ఎప్పుడు చెల్లించాలి
ఒక బైమెటాలిక్ బారెల్ మిశ్రమం-ఉక్కు శరీరాన్ని ఉంచుతుంది మరియు బోర్లోకి ప్రత్యేక వేర్ మిశ్రమాన్ని ఫ్యూజ్ చేస్తుంది. మా బారెల్స్పై మేము బోర్ వేర్ జోన్ యొక్క పూర్తి వృత్తం చుట్టూ గట్టి మిశ్రమాన్ని స్ప్రే చేస్తాము, లోపలి కాఠిన్యాన్ని 62 HRCకి తీసుకువస్తాము.
ఇది నైట్రైడింగ్ నుండి భిన్నమైన రక్షణ. నైట్రైడెడ్ కేస్ అనేది ఒక మిల్లీమీటర్ భిన్నాలలో కొలవబడిన ఒక వ్యాప్తి పొర. స్ప్రే చేయబడిన లేదా ఫ్యూజ్ చేయబడిన అల్లాయ్ బోర్ అనేది వివిధ లోహంతో కూడిన పొర, మరియు రాపిడి పూరకం వాటన్నింటిని పొందవలసి ఉంటుంది.
ముప్పు కోసం మిశ్రమం ఎంపిక చేయబడింది. కార్బైడ్-రిచ్ మరియు టంగ్స్టన్-కార్బైడ్ ఉపరితలాలు గాజు మరియు మినరల్ ఫిల్లర్ల నుండి రాపిడిని నిరోధించాయి. నికెల్-బేరింగ్ మిశ్రమాలు PVC మరియు జ్వాల-నిరోధక సమ్మేళనాల నుండి తుప్పును నిరోధిస్తాయి. తప్పు మిశ్రమాన్ని ఎంచుకోండి మరియు తప్పు సమస్యను పరిష్కరించే బైమెటాలిక్ బారెల్ కోసం మీరు చెల్లించారు.
మీ ఫీడ్ రాపిడి లేదా తినివేయునప్పుడు అది చెల్లిస్తుంది. అంకగణితం చాలా సులభం: బైమెటాలిక్ సెట్ మీ మెటీరియల్పై నైట్రైడ్ ఉన్నంత కాలం చాలా రెట్లు ఉంటే, మీరు నివారించే స్క్రాప్ మరియు డౌన్టైమ్ను లెక్కించే ముందు అధిక కొనుగోలు ధర సంవత్సరానికి తక్కువ ధరకు విభజించబడుతుంది.
సెగ్మెంటెడ్ vs మోనోలిథిక్ బారెల్: ఫ్లెక్సిబిలిటీ vs ప్రెసిషన్
ఒక ఏకశిలా (ఒక ముక్క) బారెల్ ఒకే శరీరం నుండి తయారు చేయబడుతుంది. ఇది సూటిగా మరియు ఏకాగ్రతను ఉత్తమంగా కలిగి ఉంటుంది మరియు ఇంజెక్షన్ మౌల్డింగ్కు ఇది ప్రమాణం, ఇక్కడ ఖచ్చితమైన డ్రైవ్లు స్థిరత్వాన్ని కాల్చివేస్తాయి.
సెగ్మెంటెడ్ బారెల్స్ విభాగాల నుండి కలిసి బోల్ట్ అవుతాయి, ఇది మొత్తం బారెల్ను స్క్రాప్ చేయకుండా అరిగిపోయిన విభాగాన్ని భర్తీ చేయడానికి అనుమతిస్తుంది మరియు వెంట్ పోర్ట్లను ఫ్లెక్సిబుల్గా ఉంచడానికి అనుమతిస్తుంది. వాణిజ్యం అనేది అమరిక: ప్రతి జాయింట్ తప్పుగా అమర్చడానికి ఒక అవకాశం, మరియు ఇంజెక్షన్ యంత్రాలు సమ్మేళనం ఎక్స్ట్రూడర్ల కంటే తక్కువ క్షమించగలవు.
బేస్ స్టీల్ మరియు దానిపై కూర్చున్న ఉపరితల ఎంపికలు
38CrMoAlAమేము మా ఇంజెక్షన్ స్క్రూలను మెషిన్ చేసే బేస్ స్టీల్, మరియు ఇది ఒక కారణం కోసం పరిశ్రమ యొక్క డిఫాల్ట్. దీని క్రోమియం-మాలిబ్డినం-అల్యూమినియం కెమిస్ట్రీ నైట్రైడింగ్ కోసం రూపొందించబడింది: అల్యూమినియం గట్టిగా, స్థిరమైన నైట్రైడ్లను ఏర్పరుస్తుంది, అయితే కోర్ గట్టిగా ఉంటుంది.
బేస్ స్టీల్ యాంత్రిక భారాన్ని కలిగి ఉంటుంది. దాని పైన ఉన్న ఉపరితలం దుస్తులు ధరిస్తుంది మరియు ఇక్కడే నిజమైన ఎంపిక ఉంటుంది. ఒకస్క్రూ బారెల్ తయారీదారుమేము పూర్తి ఉపరితల పరిధిని అందిస్తాము మరియు ప్రతి ఒక్కటి విభిన్న ముప్పుకు సమాధానమిస్తుంది:
- నైట్రిడింగ్- 950-1050 HV వద్ద 0.5-0.8 మిమీ పొర. క్లీన్ రెసిన్లు, గ్లాస్ ఫైబర్ 30% వరకు.
- బైమెటాలిక్ సర్ఫేసింగ్- బోర్ వేర్ జోన్ చుట్టూ ఫ్యూజ్ చేయబడిన గట్టి మిశ్రమం, 62 HRC వరకు బోర్. రాపిడి మరియు తినివేయు విధి.
- టంగ్స్టన్ కార్బైడ్ చల్లడం- కష్టతరమైన రాపిడి కేసులకు.
- Chrome ప్లేటింగ్- మృదువైన, విడుదల-స్నేహపూర్వక ఉపరితలం. భారీ రాపిడితో కాకుండా రంగు మార్పులు మరియు అంటుకునేలా సహాయపడుతుంది.
- స్టెయిన్లెస్ స్టీల్- తుప్పు నిరోధకత లేదా పదార్థ స్వచ్ఛత ధరించడం కంటే అవసరానికి దారితీసినప్పుడు.
మా స్క్రూ బారెల్ మెటీరియల్స్ గైడ్ బేస్ స్టీల్లను పూర్తిగా పోలుస్తుంది.
ఉపరితల చికిత్సలు పోల్చబడ్డాయి
| మెటీరియల్ / చికిత్స | కాఠిన్యం | ప్రతిఘటన ధరించండి | తుప్పు నిరోధకత | కోసం ఉత్తమమైనది |
|---|---|---|---|---|
| 38CrMoAlA, నైట్రైడెడ్ | 950-1050 HV, 0.5-0.8 mm పొర | బాగుంది | మితమైన | PE, PP, PS, ABS; 30% వరకు గ్లాస్ ఫైబర్. ఆర్థిక డిఫాల్ట్ |
| బైమెటాలిక్ సర్ఫేసింగ్ | 62 HRCకి బోర్ | అద్భుతమైన | బాగుంది | 30% పైన గ్లాసుతో నిండినది, ఖనిజాలతో నిండినది, రీగ్రైండ్, రాపిడి సుంకం |
| టంగ్స్టన్ కార్బైడ్ చల్లడం | చాలా ఎక్కువ | అద్భుతమైన | బాగుంది | కష్టతరమైన రాపిడి కేసులు |
| నికెల్-బేస్ మిశ్రమం ఉపరితలం | సూత్రీకరణ ప్రకారం ఎంపిక చేయబడింది | బాగుంది | అద్భుతమైన | PVC, ఫ్లోరోపాలిమర్లు, ఫ్లేమ్ రిటార్డెంట్లు |
| హార్డ్ క్రోమ్ ప్లేటింగ్ | గట్టిగా, చాలా సన్నగా | మితమైన | బాగుంది | స్మూత్ విడుదల, సులభంగా రంగు మార్పులు, యాంటీ స్టిక్ |
| స్టెయిన్లెస్ స్టీల్ | ఒక్కో గ్రేడ్ | మితమైన | అద్భుతమైన | తుప్పు లేదా స్వచ్ఛతతో కూడిన అప్లికేషన్లు |
అత్యంత మురికిగా ఉండే ఫీడ్ కోసం ఉపరితలాన్ని పేర్కొనండి, లైన్ వాస్తవానికి నడుస్తుంది, పరిశుభ్రమైనది కాదు. క్లీన్ కేస్ కోసం పేర్కొనడం అనేది కొత్త సెట్ త్వరగా చనిపోయే అత్యంత సాధారణ మార్గం.
నిర్వహణ: సెట్ ఇచ్చే ప్రతి గంటను ఎలా పొందాలి
నిర్వహణ రివర్స్ వేర్ లేదు. ఇది తప్పించుకోలేని రకానికి పైన నివారించదగిన దుస్తులను జోడించకుండా మిమ్మల్ని ఆపివేస్తుంది మరియు దానికి ప్రతిస్పందించడానికి బదులుగా భర్తీని ప్లాన్ చేయడానికి ఇది మీకు డేటాను అందిస్తుంది.
సాధారణ తనిఖీ చెక్లిస్ట్
| ఫ్రీక్వెన్సీ | ఏమి తనిఖీ చేయాలి | ఎందుకు |
|---|---|---|
| ప్రతి షిఫ్ట్ | కరుగు ఉష్ణోగ్రత vs సాధారణ, రికవరీ సమయం, కుషన్ స్థిరత్వం, మోటార్ లోడ్ | లోపాలు కనిపించకముందే ఇవి డ్రిఫ్ట్ అవుతాయి |
| ప్రతి పదార్థం లేదా రంగు మారుతుంది | పూర్తిగా ప్రక్షాళన చేయండి; నల్ల మచ్చలు లేదా క్షీణించిన పదార్థం కోసం ప్రక్షాళనను తనిఖీ చేయండి | మచ్చలు అంటే ఎక్కడో చనిపోయిన మచ్చలు లేదా అధోకరణం |
| నెలవారీ | థర్మోకపుల్స్ మరియు హీటర్ బ్యాండ్లను ధృవీకరించండి; ఫీడ్-గొంతు శీతలీకరణను తనిఖీ చేయండి | డ్రిఫ్టెడ్ సెన్సార్ మెటీరియల్ని నెలల తరబడి గుర్తించకుండా వండుతుంది |
| స్క్రూ అవుట్ అయినప్పుడల్లా | గుర్తించబడిన స్థానాల్లో ఫ్లైట్ OD మరియు బారెల్ బోర్ IDని కొలవండి; చెక్ రింగ్ తనిఖీ | స్క్రూ ఇప్పటికే ముగిసింది. పది నిమిషాల కొలిచే ఉచిత డేటా |
| కనీసం సంవత్సరానికి (రాపిడి లేదా తినివేయు విధి) | ప్లాన్డ్ పుల్: పూర్తి దుస్తులు కొలత, అమరిక తనిఖీ, రీడింగులను లాగ్ చేయండి | నింపిన, PVC మరియు రీగ్రైండ్ డ్యూటీ క్లీన్ రెసిన్ కంటే చాలా వేగంగా సెట్లను ధరిస్తుంది |
రెసిన్లు లేదా రంగులను మార్చేటప్పుడు సరైన ప్రక్షాళన విధానం
బిజీగా ఉన్న రోజులలో మినహాయింపులు లేకుండా, ప్రతి స్టాప్ మరియు ప్రతి మార్పుకు ముందు ప్రక్షాళన చేయండి. బారెల్ లోపల చల్లబరచడానికి వదిలిపెట్టిన పదార్థం క్షీణించి, ఉపరితలాలపై కాల్చబడుతుంది మరియు కస్టమర్ యొక్క భాగంలో నల్లటి మచ్చల వలె తిరిగి వస్తుంది.
రంగు మార్పుల కోసం, షట్డౌన్ల కోసం మరియు హీట్-సెన్సిటివ్ పాలిమర్కి మారే ముందు వాణిజ్య ప్రక్షాళన సమ్మేళనాన్ని ఉపయోగించండి. వర్జిన్ PE లేదా PP అనుకూల పదార్థాల మధ్య సాధారణ పరివర్తనలను నిర్వహిస్తుంది. PC మరియు PMMA వంటి అధిక-ఉష్ణోగ్రత రెసిన్లు గట్టిగా పట్టుకుంటాయి మరియు మరింత ఉగ్రమైన ప్రక్షాళన అవసరం.
ప్రారంభించడానికి ముందు మాత్రమే కాకుండా, షట్ డౌన్ చేసే ముందు ప్రక్షాళన చేయండి. మీరు శీతలీకరణ బారెల్లో వదిలిపెట్టినది తదుపరి స్టార్టప్లో మీరు పోరాడే సమస్యగా మారుతుంది.
స్క్రూ-టు-బారెల్ క్లియరెన్స్ను ఎలా కొలవాలి
ఇది అభిప్రాయాన్ని వాస్తవంగా మార్చే కొలత, మరియు చాలా దుకాణాలు దానిని దాటవేస్తాయి.
- స్క్రూ లాగండి మరియు శుభ్రం చేయండి.వేడి, ఇత్తడి లేదా రాగి ఉపకరణాలతో. ఎప్పుడూ ఉక్కు స్క్రాపర్లు చేయవద్దు, ఇది స్క్రూ ఆధారపడి ఉన్న చికిత్స ఉపరితలంపై ఆధారపడి ఉంటుంది.
- కొలత స్థానాలను గుర్తించండిపని పొడవుతో పాటు: ఫీడ్, ట్రాన్సిషన్ మరియు మీటరింగ్ కనిష్టంగా.
- విమాన ODని కొలవండిప్రతి స్థానం వద్ద బయటి మైక్రోమీటర్తో, అసమాన దుస్తులు పట్టుకోవడానికి చుట్టుకొలత చుట్టూ అనేక పాయింట్ల వద్ద రీడింగ్లను తీసుకుంటుంది.
- బారెల్ బోర్ IDని కొలవండిసరిపోలే స్థానాలు మరియు లోతుల వద్ద బోర్ గేజ్తో.
- రేడియల్ క్లియరెన్స్ను లెక్కించండి:బోర్ ID నుండి ఫ్లైట్ ODని తీసివేసి, రెండుతో భాగించండి.
- బిల్డ్ డ్రాయింగ్తో పోల్చండిమరియు ప్రతి పఠనాన్ని తేదీ మరియు గంటల రన్తో లాగ్ చేయండి.
సార్వత్రిక సంఖ్యకు వ్యతిరేకంగా కాకుండా అసలు క్లియరెన్స్కు వ్యతిరేకంగా ఫలితాన్ని వివరించండి. ఉపయోగకరమైన షాప్ నియమం: క్లియరెన్స్ బిల్డ్ విలువ కంటే దాదాపు రెండు రెట్లు పెరిగినప్పుడు లేదా అవుట్పుట్ అదే స్క్రూ వేగంతో గమనించదగ్గ విధంగా పడిపోయినప్పుడు, రీప్లేస్మెంట్ ప్లాన్ చేయడం ప్రారంభించండి. మా దశల వారీ కొలత గైడ్ పద్ధతిని పూర్తి వివరంగా కవర్ చేస్తుంది.
క్లీనింగ్ షెడ్యూల్ మరియు ప్రక్షాళన సమ్మేళనం రకాలు
ఉద్యోగానికి సమ్మేళనాన్ని సరిపోల్చండి. మెకానికల్ (రాపిడి లేని) అధిక స్నిగ్ధతతో స్క్రబ్ను ప్రక్షాళన చేస్తుంది. రసాయన ప్రక్షాళన క్షీణించిన పదార్థం మరియు కార్బన్పై దాడి చేస్తుంది. ఫోమింగ్ ప్రక్షాళన లామినార్ ప్రవాహాన్ని కోల్పోయే డెడ్ స్పాట్లను చేరుకోవడానికి విస్తరిస్తుంది.
డీప్-క్లీన్ విరామాలు రెసిన్పై ఆధారపడి ఉంటాయి. అధిక-ఉష్ణోగ్రత పాలిమర్లు కార్బన్ను వేగంగా నిర్మిస్తాయి మరియు మరింత తరచుగా లోతైన ప్రక్షాళన అవసరం. మీరు ఏది నడుపుతున్నా, మీ కోసం షెడ్యూల్ చేయడానికి బ్లాక్ స్పెక్స్ కోసం వేచి ఉండకుండా షెడ్యూల్లో విరామం ఉంచండి.
ఎప్పుడు రిపేర్ చేయాలి vs ఎప్పుడు రీప్లేస్ చేయాలి
రెండు ధర ట్యాగ్లను కాకుండా, సంవత్సరానికి సేవ యొక్క ధరను సరిపోల్చండి. సగం కంటే ఎక్కువ ఖర్చుతో కూడిన పునర్నిర్మాణం అనేది మారువేషంలో ఖరీదైన ఎంపిక.
మరమ్మత్తు కుడివైపుకి వంగి ఉంటుందిదుస్తులు డైమెన్షనల్ మరియు మధ్యస్థంగా ఉన్నప్పుడు, బేస్ మెటల్ ధ్వనిగా ఉంటుంది, ఇది మొదటి పునర్నిర్మాణం మరియు జ్యామితి ఇప్పటికీ మీ రెసిన్కు సరిపోతుంది.
ప్రత్యామ్నాయం కుడివైపుకి వంగి ఉంటుందితుప్పు లోతుగా ఉన్నప్పుడు, స్క్రూ ఇప్పటికే పునర్నిర్మించబడినప్పుడు, మీ మెటీరియల్ మారినప్పుడు మరియు పాత జ్యామితి సరిపోనప్పుడు లేదా సెట్ సాధారణ పరిమాణంలో ఉన్నప్పుడు, దాని భర్తీ ధర మరమ్మతు కోట్కు దగ్గరగా ఉంటుంది.
మా రిపేర్ vs రీప్లేస్మెంట్ గైడ్ పూర్తి నిర్ణయ పట్టికను అందిస్తుంది.
స్పేర్ స్క్రూ బారెల్స్ సరైన నిల్వ మరియు నిర్వహణ
మీకు అవసరమైనప్పుడు స్పేర్ సెట్ నేరుగా మరియు శుభ్రంగా ఉంటే మాత్రమే ఉపయోగపడుతుంది. పొడవుతో పాటు మద్దతుతో అడ్డంగా స్క్రూలను నిల్వ చేయండి, చిట్కాపై ఎప్పుడూ వాలకండి. వాటిని తుప్పు పట్టకుండా కోట్ చేయండి, వాటిని కవర్ చేసి ఉంచండి మరియు స్పెక్ షీట్ మరియు కొలిచిన కాఠిన్యం బొమ్మలను భాగంతో ఉంచండి.
స్పేర్ సెట్ రొటేషన్ వ్యూహంఏదైనా వేగవంతమైన రుసుము కంటే ఎక్కువ విలువైనది మరియు దాదాపు ఏ సరఫరాదారు మీకు దీన్ని చెప్పరు. ప్రస్తుత సెట్ విఫలమయ్యే ముందు భర్తీని కొనుగోలు చేయండి. కొత్త సెట్ని అమలు చేయండి, ఉత్పత్తి కొనసాగుతున్నప్పుడు పాతదాన్ని పునర్నిర్మించడానికి పంపండి మరియు పునర్నిర్మించిన సెట్ను షెల్ఫ్లో విడిగా ఉంచండి.
మీరు ఇప్పుడు సున్నా ప్రణాళిక లేని పనికిరాని సమయంతో భ్రమణాన్ని కలిగి ఉన్నారు మరియు భవిష్యత్తులో ప్రతి భర్తీ శనివారం తెల్లవారుజామున 2 గంటలకు కాకుండా మీ షెడ్యూల్లో జరుగుతుంది. వ్యూహానికి ఒక సెట్ వర్కింగ్ క్యాపిటల్ ఖర్చవుతుంది మరియు విచ్ఛిన్నం జరగనప్పుడు మొదటిసారి తిరిగి చెల్లిస్తుంది.
ఇది ప్రక్రియ లేదా యంత్రమా? ఎ డెసిషన్ గేట్
ఏ పోటీదారుడు వ్రాయని విభాగం ఇక్కడ ఉంది మరియు ఈ గైడ్లోని మిగిలిన వాటి కంటే ఇది మీకు ఎక్కువ సమయాన్ని ఆదా చేస్తుంది.
మౌల్డింగ్ లోపం కనిపించినప్పుడు, చాలా బృందాలు మెషిన్ సెట్టింగ్లను చేరుకుంటాయి. ఉష్ణోగ్రత, వెనుక ఒత్తిడి, ఇంజెక్షన్ వేగం, హోల్డ్ సమయం. కొన్నిసార్లు అది సరైనది. కానీ ప్లాస్టిసైజింగ్ యూనిట్ ధరించినప్పుడు, ఏ సెట్టింగ్ ప్రక్రియను పునరుద్ధరించదు మరియు వారాలు ఎప్పటికీ విజయవంతం కాని శోధనలో అదృశ్యమవుతాయి.
మీరు మరొక సెట్పాయింట్ను తాకడానికి ముందు ఈ గేట్ని అమలు చేయండి.
1. ఏదైనా మార్పు వచ్చిందా?కొత్త రెసిన్ లాట్, కొత్త కలరెంట్, కొత్త రీగ్రైండ్ రేషియో, కొత్త అచ్చు, సెట్టింగ్ ఎవరైనా సర్దుబాటు చేశారా? అవును అయితే, మార్పును వెంబడించండి. నిరూపించబడే వరకు ఇది ప్రక్రియ సమస్య.
2. లోపం అకస్మాత్తుగా కనిపించిందా లేదా వారాల వ్యవధిలో క్రీప్ అయిందా?మార్పు లేదా విరిగిన భాగం వద్ద ఆకస్మిక పాయింట్లు. దుస్తులు ధరించడంలో క్రమంగా పాయింట్లు. దుస్తులు రాత్రిపూట రాదు.
3. కుషన్ షాట్ టు షాట్ స్థిరంగా ఉందా?ఒక అస్థిరమైన పరిపుష్టి చెక్ రింగ్ మాట్లాడటం. మరేదైనా ముందు దాన్ని తనిఖీ చేయండి.
4. అవుట్పుట్ అదే స్క్రూ వేగంతో పడిపోయిందా లేదా రికవరీ సమయం పొడిగించబడిందా?రెండూ క్లియరెన్స్ వద్ద పాయింట్, అంటే స్క్రూ లేదా బారెల్ వేర్. సెట్టింగులు కోల్పోయిన క్లియరెన్స్ని పునరుద్ధరించలేవు.
5. మారని సెట్పాయింట్ల వద్ద కరిగే ఉష్ణోగ్రత పెరుగుతుందా?స్క్రూ అదనపు షీర్ హీట్ను ఉత్పత్తి చేస్తుంది, సాధారణంగా ఇది అరిగిపోయిన క్లియరెన్స్కు వ్యతిరేకంగా కష్టపడి పని చేస్తుంది.
6. ప్రతి శుభ్రపరిచిన తర్వాత నల్ల మచ్చలు తిరిగి వస్తాయా?పదార్థం చనిపోయిన ప్రదేశంలో ఉంది. పాత సెట్లో, ఆ డెడ్ స్పాట్ తరచుగా క్షీణించిన కరుగును కలిగి ఉండే క్లియరెన్స్ను ధరిస్తుంది.
3 నుండి 6 ప్రశ్నలకు మూడు లేదా అంతకంటే ఎక్కువ “అవును” సమాధానాలు అంటే ప్లాస్టిసైజింగ్ యూనిట్ ధరించినట్లు మెషీన్ మీకు చెబుతోంది. ట్యూనింగ్ ఆపండి. స్క్రూ లాగండి మరియు కొలిచండి.
కొలత ఒక గంట పడుతుంది. సెట్టింగ్ల ద్వారా యాంత్రిక లోపాన్ని వెంబడించడానికి వారాలు పడుతుంది మరియు ఇది ఎప్పుడూ కలుస్తుంది, ఎందుకంటే సమాధానం ఎప్పుడూ కంట్రోలర్లో లేదు.
రూట్-కాజ్ టేబుల్తో ట్రబుల్షూటింగ్ గైడ్
దిగువన ఉన్న ప్రతి లోపం ప్రక్రియ నుండి లేదా మెకానికల్ దుస్తులు నుండి రావచ్చు. పట్టిక పేరు పెట్టిందిస్క్రూ మరియు బారెల్మూల కారణం, ఎందుకంటే ప్రతి ఒక్కరూ వదిలిపెట్టిన సగం అది.
| సమస్య | లక్షణం | స్క్రూ / బారెల్ మూల కారణం | దిద్దుబాటు చర్య |
|---|---|---|---|
| నల్లని గీతలు / కాలిన గుర్తులు | భాగంలో ముదురు మచ్చలు లేదా గీతలు; స్టాప్ తర్వాత అధ్వాన్నంగా | క్షీణించిన పదార్థం అరిగిపోయిన క్లియరెన్స్ లేదా చనిపోయిన ప్రదేశంలో ఉంచబడింది; బోర్ చేశాడు; దెబ్బతిన్న స్క్రూ ఉపరితలం | లోతైన ప్రక్షాళన. మరకలు తిరిగితే, లాగి తనిఖీ చేయండి. స్కోరింగ్ మరియు అరిగిపోయిన క్లియరెన్స్ కోసం తనిఖీ చేయండి. సెట్ మెటీరియల్ను కలిగి ఉంటే భర్తీ చేయండి |
| అస్థిరమైన షాట్ పరిమాణం / చిన్న షాట్లు | షాట్ బరువు డ్రిఫ్ట్స్; కుషన్ షాట్ నుండి షాట్ మారుతూ ఉంటుంది | రింగ్ సీలింగ్ కాదు తనిఖీ(అత్యంత సాధారణ); అరిగిపోయిన విమానాలు వెనుకకు లీక్ కరుగుతాయి; బారెల్ బోర్ ఓవర్సైజ్ | ముందుగా చెక్ రింగ్ని తనిఖీ చేయండి. అప్పుడు క్లియరెన్స్ను కొలవండి. సెట్టింగ్లు లీకైన నాన్-రిటర్న్ వాల్వ్ను పరిష్కరించవు |
| కరుగు ఉష్ణోగ్రత పెరుగుతుంది | సెట్ పాయింట్ల కంటే వాస్తవ కరిగే ఉష్ణోగ్రత; పదార్థం రంగు మారడం | తప్పు కుదింపు నిష్పత్తి నుండి అధిక కోత; ధరించే క్లియరెన్స్ స్క్రూ కష్టతరం చేస్తుంది; డ్రిఫ్టెడ్ థర్మోకపుల్ | థర్మోకపుల్లను ధృవీకరించండి. స్క్రూ వేగం మరియు వెనుక ఒత్తిడిని తనిఖీ చేయండి. రెసిన్ కోసం జ్యామితి తప్పుగా ఉంటే, స్క్రూ పరిష్కరించబడుతుంది |
| స్లో రికవరీ / దీర్ఘ ప్లాస్టిసైజింగ్ | రికవరీ సమయం సాగుతుంది; చక్రం సమయం పెరుగుతుంది | వార్న్ క్లియరెన్స్ పంపింగ్ సామర్థ్యాన్ని తగ్గిస్తుంది; ఫీడ్ విభాగం సమస్య; రెసిన్ కోసం తప్పు జ్యామితి | ముందుగా ఫీడ్-గొంతు శీతలీకరణ మరియు గుళికల ఫీడ్ను తనిఖీ చేయండి. అప్పుడు డ్రాయింగ్కు వ్యతిరేకంగా క్లియరెన్స్ను కొలవండి |
| పెరుగుతున్న మోటారు లోడ్ / వెనుక ఒత్తిడి | స్థిరమైన అవుట్పుట్లో మోటారు ఆంప్స్ క్లైంబింగ్; టార్క్ అలారాలు | బోర్లో స్క్రూ లాగడం (తప్పుగా అమర్చడం, బెంట్ స్క్రూ); అధిక కోత; క్షీణించిన పదార్థం భవనం నిరోధకత | అమరిక మరియు స్క్రూ స్ట్రెయిట్నెస్ని తనిఖీ చేయండి. వంగిన స్క్రూ బోర్కు ఒక వైపు ధరిస్తుంది మరియు కొత్త బారెల్ను కూడా నాశనం చేస్తుంది |
| మెటీరియల్ క్షీణత / రంగు మారడం | పసుపు, చిమ్మట, పెళుసుదనం, వాసన | నివాస సమయం చాలా ఎక్కువ (బారెల్కు చాలా చిన్నదిగా చిత్రీకరించబడింది); కోత చాలా దూకుడు; పదార్థం పట్టుకొని చనిపోయిన మచ్చలు | షాట్-సైజ్ నుండి బ్యారెల్-కెపాసిటీ నిష్పత్తిని తనిఖీ చేయండి. కోత తగ్గించండి. వేడి-సెన్సిటివ్ రెసిన్లపై, తక్కువ-కంప్రెషన్ స్క్రూ మాత్రమే నిజమైన పరిష్కారం కావచ్చు |
| పాక్షికంగా కరిగిపోయే / ఘన కణాలను విడదీస్తుంది | గట్టి మచ్చలు; లెన్స్ లాంటి లోపాలు; బలహీనమైన మచ్చలు | తగినంత ద్రవీభవన సామర్థ్యం: L/D చాలా చిన్నది, కుదింపు తప్పు, అవుట్పుట్ స్క్రూ కరిగిపోయే దాని కంటే ముందు నెట్టబడింది లేదా క్లియరెన్స్ ధరించింది | అవుట్పుట్ను తగ్గించండి లేదా బారియర్ స్క్రూకి అప్గ్రేడ్ చేయండి. సెట్ ధరించినట్లయితే, ఏ సెట్టింగ్ కూడా ద్రవీభవనాన్ని పునరుద్ధరించదు |
| రంగు స్ట్రీకింగ్ / పేలవమైన వ్యాప్తి | అసమాన రంగు; మాస్టర్బ్యాచ్ చెదరగొట్టడం లేదు | మిక్సింగ్ విభాగం లేదు; అరిగిన స్క్రూ మిక్సింగ్ పేలవంగా; నిండిన లేదా రంగుల సమ్మేళనం కోసం తప్పు స్క్రూ | మిక్సింగ్ విభాగాన్ని పేర్కొనండి (మాడాక్ లేదా పిన్). స్క్రూ మొదట అరిగిపోలేదని నిర్ధారించండి |
బ్లాక్ స్ట్రీక్స్ లేదా బర్న్ మార్క్స్
క్షీణించిన పాలిమర్ ఎక్కడో విడిది చేసి ముక్కలుగా విరిగిపోతోంది. క్లాసిక్ దాగి ఉండే ప్రదేశాలు ధరించే క్లియరెన్స్, స్కోర్ చేయబడిన బోర్, దెబ్బతిన్న చెక్ రింగ్ మరియు ప్రవాహం నిలిచిపోయిన ఏదైనా డెడ్ స్పాట్.
ముందుగా లోతైన ప్రక్షాళన. క్షుణ్ణంగా ప్రక్షాళన చేసిన తర్వాత మరకలు తిరిగి వచ్చినట్లయితే, పదార్థం కేవలం అవశేషాలు కాదు. ఇది మీ మెషీన్లోని స్పాట్ ద్వారా నిరంతరం తయారు చేయబడుతోంది మరియు మీరు స్క్రూను తీసి దాన్ని కనుగొనాలి.
అస్థిరమైన షాట్ పరిమాణం లేదా చిన్న షాట్లు
మీరు సెట్టింగ్ను తాకే ముందు రింగ్ని తనిఖీ చేయండి. నాన్-రిటర్న్ వాల్వ్ సీలింగ్ ఆగిపోయినప్పుడు, ఇంజెక్షన్ సమయంలో మెల్ట్ వెనుకకు తప్పించుకుంటుంది మరియు యంత్రం కొలిచిన షాట్ అచ్చు పొందే షాట్ కాదు.
ఇచ్చేది పరిపుష్టి. స్థిరమైన ప్రక్రియ స్థిరమైన పరిపుష్టిని కలిగి ఉంటుంది. కుషన్ షాట్ టు షాట్ సంచరిస్తున్నప్పుడు, మెల్ట్ చేయకూడని చోటికి వెళుతుంది.
మెల్ట్ టెంపరేచర్ స్పైకింగ్ లేదా చాలా ఎక్కువ
సెట్పాయింట్లను విశ్వసించకుండా ప్రోబ్తో అసలు కరుగును కొలవండి. అసలు మెల్ట్ జోన్ల కంటే ఎక్కువగా ఉంటే, అదనపు వేడి షీర్ నుండి వస్తుంది, బ్యాండ్ల నుండి కాదు.
రెసిన్కు కుదింపు చాలా దూకుడుగా ఉన్నప్పుడు, స్క్రూ వేగం చాలా ఎక్కువగా ఉన్నప్పుడు, బ్యాక్ ప్రెజర్ అధికంగా ఉన్నప్పుడు మరియు అరిగిన స్క్రూ అదే పదార్థాన్ని తరలించడానికి కష్టపడాల్సి వచ్చినప్పుడు షీర్ హీట్ పెరుగుతుంది.
స్లో స్క్రూ రికవరీ / లాంగ్ ప్లాస్టిసైజింగ్ సమయం
తొట్టి వద్ద ప్రారంభించండి. బ్రిడ్జింగ్ గుళికలు, వేడెక్కిన ఫీడ్ గొంతు మరియు సరిపోని ఫీడ్ కూలింగ్ అన్నీ స్క్రూ మరియు స్ట్రెచ్ రికవరీకి ఆకలిని కలిగిస్తాయి మరియు వాటిలో ఏవీ స్క్రూ లోపం కాదు.
ఫీడ్ ఆరోగ్యంగా ఉంటే మరియు రికవరీ ఇంకా నెమ్మదిగా ఉంటే, క్లియరెన్స్ను కొలవండి. ధరించడానికి పంపింగ్ సామర్థ్యాన్ని కోల్పోయిన స్క్రూ అదే షాట్ను పూరించడానికి ఎక్కువ సమయం పడుతుంది మరియు సైకిల్ సమయం దానిని ప్రతిబింబిస్తుంది.
పెరుగుతున్న మోటారు లోడ్ లేదా వెనుక ఒత్తిడి
స్థిరమైన అవుట్పుట్లో పెరుగుతున్న ఆంప్స్ అంటే ఏదో ప్రతిఘటిస్తున్నట్లు అర్థం. బోర్లో వంగిన స్క్రూ లాగడం ప్రమాదకరమైన సందర్భం: ఇది బారెల్కు ఒక వైపు ధరిస్తుంది మరియు ఆ తప్పు అమరికకు వ్యతిరేకంగా ఇన్స్టాల్ చేయబడిన కొత్త స్క్రూ అదే షెడ్యూల్లో అదే విధంగా ధరిస్తుంది.
మీరు ఏదైనా ఆర్డర్ చేసే ముందు నేరుగా మరియు అమరికను తనిఖీ చేయండి. వన్సైడ్ బోర్ వేర్ అనేది వేలిముద్ర.
మెటీరియల్ డిగ్రేడేషన్ లేదా డిస్కోలరేషన్
రెండు కారణాలు ఆధిపత్యం చెలాయిస్తాయి: పదార్థం చాలా వేడిగా ఉంది లేదా చాలా కాలం పాటు వేడిగా ఉంది. రెండోది జనం మిస్సయినది.
బారెల్ ఆకుల కోసం చాలా చిన్న షాట్ సైకిల్ తర్వాత సైకిల్లో కూర్చొని కరిగిపోతుంది, పసుపు రంగులోకి వచ్చే వరకు మెల్లగా ఉడికించాలి. స్క్రూ డిజైన్ పెద్దగా ఉన్న బారెల్లో తక్కువ పరిమాణంలో ఉన్న షాట్ను పరిష్కరించదు. స్క్రూ వ్యాసాన్ని సరి చేయండి లేదా ఉద్యోగాన్ని చిన్న యంత్రానికి తరలించండి.
రీప్లేస్మెంట్ స్క్రూ బారెల్ను ఎలా ఆర్డర్ చేయాలి
ఏ పోటీదారుడు దీనిని కవర్ చేయడు మరియు ఇది కొనుగోలుదారులకు నిజంగా అవసరమైన భాగం. మీరు OEM నుండి లేదా స్వతంత్ర నుండి ఆర్డర్ చేసినాస్క్రూ బారెల్ ఫ్యాక్టరీ, అదే సమాచారం కోట్ను నడిపిస్తుంది.
మీరు తప్పక అందించాల్సిన కొలతలు మరియు స్పెసిఫికేషన్లు
- మెషిన్ బ్రాండ్ మరియు మోడల్.మౌంటు మరియు డ్రైవ్-ఎండ్ కొలతలు నిర్ధారించడానికి నేమ్ప్లేట్ ఫోటో సరిపోతుంది.
- స్క్రూ వ్యాసం మరియు L/D నిష్పత్తి,డ్రాయింగ్ నుండి లేదా నేరుగా కొలుస్తారు.
- రెసిన్, పూరక కంటెంట్తో.ఇది బేస్ స్టీల్ మరియు ఉపరితల ట్రీట్మెంట్ను జాబితాలోని అన్నింటి కంటే ఎక్కువగా నడిపిస్తుంది.
- షాట్ పరిమాణం మరియు లక్ష్య చక్రం,కాబట్టి జ్యామితిని కాపీ కాకుండా ఆప్టిమైజ్ చేయవచ్చు.
- డ్రాయింగ్, లేదా అరిగిపోయిన నమూనా.ఏదో ఒకటి పనిచేస్తుంది. అరిగిపోయిన భాగాన్ని కొలవవచ్చు మరియు పూర్తి జ్యామితిని పునర్నిర్మించవచ్చు.
- చివరిసారి ఏమి తప్పు జరిగింది.భాగంతో పాటు దుస్తులు నమూనాను పంపండి. స్మూత్ డైమెన్షన్ నష్టం రాపిడి చెప్పారు. పిట్టింగ్ తుప్పు అంటున్నారు. వన్-సైడ్ వేర్ అలైన్మెంట్ అని చెబుతుంది, ఇది కొత్త స్క్రూ పరిష్కరించదు.
ఆ చివరి అంశం కొనుగోలుదారులు మరచిపోతారు మరియు వైఫల్యం యొక్క నమ్మకమైన కాపీని కొనుగోలు చేయడాన్ని ఆపివేస్తుంది.
OEM-మ్యాచ్ vs కస్టమ్ డిజైన్: లాభాలు మరియు నష్టాలు
ఒక OEM మ్యాచ్అసలు జ్యామితిని పునరుత్పత్తి చేస్తుంది. అసలైన స్క్రూ మీ ప్రక్రియకు సరిపోయినప్పుడు మరియు కేవలం అరిగిపోయినప్పుడు ఇది సరైన కాల్. ఊహించదగినది, డ్రాయింగ్కు వ్యతిరేకంగా ధృవీకరించదగినది, ప్రాసెస్ రీవాలిడేషన్ లేదు.
కస్టమ్ డిజైన్మీరు ఈ రోజు అమలు చేస్తున్న దానికి సరిపోయేలా జ్యామితిని మారుస్తుంది. ప్రక్రియ తరలించబడినప్పుడు మరియు స్క్రూ చేయనప్పుడు ఇది సరైన కాల్: మీరు రీగ్రైండ్ని జోడించారు, నిండిన గ్రేడ్కి మార్చారు, అవుట్పుట్ లక్ష్యాలను మార్చారు లేదా అసలు స్క్రూ మీ రెసిన్ను ఎప్పుడూ సరిగ్గా నిర్వహించలేదు.
ప్రక్రియ మారినప్పుడు OEM మ్యాచ్ని ఆర్డర్ చేయడం కొత్త స్టీల్లో సమస్యను పునరుత్పత్తి చేస్తుంది. ఒరిజినల్ బాగానే ఉన్నప్పుడు కస్టమ్ డిజైన్ను ఆర్డర్ చేయడం వలన ఖర్చు మరియు రీవాలిడేషన్ ఏమీ ఉండదు. దుస్తులు ధరించే నమూనా మీరు ఏ పరిస్థితిలో ఉన్నారో తెలియజేస్తుంది.
చైనా నుండి సోర్సింగ్ చేసేటప్పుడు ఏమి ఆశించాలి
లీడ్ సమయం జ్యామితి, ఉపరితల చికిత్స మరియు డ్రాయింగ్ ఉందా అనే దానిపై ఆధారపడి ఉంటుంది. మీ కోట్తో దాని కోసం వ్రాతపూర్వకంగా అడగండి మరియు గడియారం దేనిలో ప్రారంభమవుతుందో అడగండి: డ్రాయింగ్ యొక్క నిర్ధారణ లేదా కొనుగోలు ఆర్డర్. అవి ఒకే తేదీ కాదు, మరియు వ్యత్యాసం తరచుగా ఒక వారం.
మీరు కట్టుబడి ఉండటానికి ముందు మూడు విషయాలు పిన్ చేయడం విలువైనది:
- ఉత్పత్తి ప్రారంభమైనప్పుడు.అరిగిన నమూనాను రివర్స్-ఇంజనీరింగ్ చేయడం వలన ఒక చిప్ను కత్తిరించే ముందు సమయాన్ని జోడిస్తుంది. డ్రాయింగ్ ఆ దశను తొలగిస్తుంది.
- ఉపరితల చికిత్స ఏమి జోడిస్తుంది.బైమెటాలిక్ సర్ఫేసింగ్ మరియు కార్బైడ్ స్ప్రేయింగ్ అనేది వాటి స్వంత క్యూతో ప్రత్యేక ప్రక్రియ దశలు.
- సముద్ర సరుకు, విడిగా.ఇది తయారీ లీడ్ టైమ్లో లేదు మరియు ఇది మొదటిసారి కొనుగోలుదారులను ఆశ్చర్యపరిచే సంఖ్య.
మా స్వంత కోటింగ్ డిజైన్ ద్వారా పారదర్శకంగా ఉంటుంది: మేము ఉత్పత్తి, షిప్పింగ్ మరియు కొనసాగుతున్న మెయింటెనెన్స్కి సంబంధించిన అంచనా వ్యయాన్ని అందిస్తాము, కాబట్టి తర్వాత కనుగొనడానికి ఏమీ లేదు. మీరు 12 గంటలలోపు ఆ కోట్ని పొందుతారు.
ముందుగా వివరించిన స్పేర్ సెట్ రొటేషన్తో లీడ్ టైమ్ను ప్లాన్ చేయండి. మీ షెడ్యూల్లో వేర్ లాగ్ షిప్ల నుండి ఆర్డర్ చేయబడిన సెట్. గడియారానికి వ్యతిరేకంగా ఒక బ్రేక్డౌన్ షిప్ల నుండి ఆర్డర్ చేయబడిన సెట్, గాలి ద్వారా, ఎవరూ వివరించడానికి ఇష్టపడని ధరకు.
నాణ్యత అంగీకార ప్రమాణాలు మరియు తనిఖీ పాయింట్లు
ఇవి చౌకైన వాటి నుండి నిజమైన సరఫరాదారుని వేరు చేసే చెక్కులు. మీరు ఆర్డర్ చేసే ముందు వాటిని వ్రాతపూర్వకంగా అడగండి మరియు సెట్ వచ్చినప్పుడు వాటిని ధృవీకరించండి:
- ప్రతి విమానంలో బహుళ పాయింట్ల వద్ద బయటి వ్యాసం
- బోర్ వ్యాసం మరియు సిలిండ్రిసిటీ
- ఉపరితల కాఠిన్యం aకొలిచిన విలువ(HV లేదా HRC), కేటలాగ్ స్పెసిఫికేషన్ కాదు
- నైట్రైడెడ్ కేస్ డెప్త్, లేదా బైమెటాలిక్ బోర్పై అల్లాయ్ లేయర్ డెప్త్
- ఏకాగ్రత మరియు సరళత
- ఉపరితల కరుకుదనం (రా)
- బేస్ స్టీల్ గ్రేడ్, నిర్ధారించబడింది
కాఠిన్యం మరియు కేస్ డెప్త్ అనేవి చాలా ముఖ్యమైనవి, మరియు రెండూ చాలా తరచుగా నిశ్శబ్దంగా డౌన్గ్రేడ్ చేయబడ్డాయి. 950–1050 HV మరియు 0.5–0.8 mm లోతులో నైట్రైడెడ్ లేయర్ అనేది మీరు సరఫరాదారుని కలిగి ఉండగల వివరణ. దాని స్వంత "నైట్రైడ్" కాదు.
ఒక కోట్ నాటకీయంగా ఇతరుల కంటే తక్కువగా ఉంటే, ఉక్కు ఏమిటి మరియు చికిత్స ఎంత లోతుగా నడుస్తుంది అని అడగండి. దాదాపు ఎల్లప్పుడూ తేడా దాగి ఉంటుంది మరియు మీరు దానిని ప్రారంభ దుస్తులలో తిరిగి చెల్లిస్తారు.
మా పూర్తి సోర్సింగ్ వాక్త్రూ కస్టమ్ స్క్రూ బారెల్ ఆర్డర్ గైడ్లో ఉంటుంది.
భర్తీ లేదా అనుకూల ఇంజెక్షన్ స్క్రూ బారెల్ కావాలా? మీ మెషిన్ మోడల్, డ్రాయింగ్ లేదా అరిగిపోయిన నమూనాను పంపండి. మేము 12 గంటల్లో కోట్ చేస్తాము.
స్క్రూ బారెల్ కోట్ పొందండితరచుగా అడిగే ప్రశ్నలు
ప్ర: ఇంజెక్షన్ మోల్డింగ్ స్క్రూ బారెల్ ఎంతకాలం ఉంటుంది?
A: PE మరియు PP వంటి నాన్-కొరోసివ్ రెసిన్లపై, మా నైట్రైడెడ్ 38CrMoAlA ఇంజెక్షన్ స్క్రూలు దాదాపు 10,000–20,000 గంటలు పనిచేస్తాయి. గ్లాస్తో నిండిన సమ్మేళనాలు, PVC మరియు హెవీ రీగ్రైండ్లు తగ్గించబడతాయి మరియు పూరక కంటెంట్ మరియు అవుట్పుట్పై ఎంత దూరం ఆధారపడి ఉంటుంది. గడియారాన్ని అమలు చేయవద్దు మరియు ఆశ: కొలత. అబ్రాసివ్ డ్యూటీపై కనీసం సంవత్సరానికి ఒకసారి బిల్డ్ డ్రాయింగ్కు వ్యతిరేకంగా ఫ్లైట్ OD మరియు బోర్ IDని తనిఖీ చేయండి మరియు ట్రెండ్ను లాగ్ చేయండి. ట్రెండ్, గంటల సంఖ్య కాదు, తదుపరి సెట్ను ఎప్పుడు ఆర్డర్ చేయాలో మీకు తెలియజేస్తుంది.
Q: స్క్రూ మరియు బారెల్ మధ్య ప్రామాణిక క్లియరెన్స్ ఏమిటి?
A: ఏ ఒక్క ఫిగర్ లేదు, ఎందుకంటే స్క్రూ వ్యాసంతో క్లియరెన్స్ స్కేల్స్. కొత్త సెట్ కోసం పరిశ్రమ నియమం ప్రతి అంగుళం స్క్రూ వ్యాసానికి దాదాపు 0.001 అంగుళాల రేడియల్ క్లియరెన్స్ ఉంటుంది, కాబట్టి 60 మిమీ స్క్రూ ప్రతి వైపు 0.06 మిమీ దగ్గర వస్తుంది. మీ బిల్డ్ డ్రాయింగ్ అధికారం. ప్రాక్టికల్ సర్వీస్ పరిమితిగా, కొలిచిన క్లియరెన్స్ బిల్డ్ విలువ కంటే రెండింతలు పెరిగినప్పుడు లేదా అవుట్పుట్ అదే స్క్రూ వేగంతో గమనించదగ్గ విధంగా పడిపోయినప్పుడు, రీప్లేస్మెంట్ ప్లాన్ చేయండి.
ప్ర: నేను అనేక విభిన్న రెసిన్ల కోసం ఒక స్క్రూని ఉపయోగించవచ్చా?
జ: కుటుంబంలో, అవును. సాధారణ-ప్రయోజన స్క్రూ PE, PP, PS మరియు ABSలను ఆమోదయోగ్యంగా నిర్వహిస్తుంది, అందుకే మెషిన్ బిల్డర్లు దీనిని ప్రామాణికంగా రవాణా చేస్తారు. కుటుంబాలలో, నం. దృఢమైన PVCపై ఉన్న GP స్క్రూ మెటీరియల్ను క్షీణింపజేస్తుంది మరియు ఉక్కును క్షీణిస్తుంది. గాజుతో నిండిన నైలాన్పై ఉన్న GP స్క్రూ వేగంగా అరిగిపోతుంది. మరియు ఒక షాట్ వాల్యూమ్ కోసం పరిమాణంలో ఉన్న స్క్రూ మెటీరియల్ను ఉడికించకుండా బారెల్లోని చిన్న భాగాన్ని ఉపయోగించే పనిని అందించదు. మీ రెసిన్లు ఆ ఖాళీలను విస్తరించినట్లయితే, మీకు ఒకటి కంటే ఎక్కువ స్క్రూలు లేదా కష్టతరమైన కేస్ కోసం రూపొందించబడిన స్క్రూ అవసరం.
ప్ర: నా ఇంజెక్షన్ మౌల్డింగ్ స్క్రూ ధరించినట్లయితే నేను ఎలా చెప్పగలను?
A: యంత్రం మొదట మీకు చెబుతుంది మరియు మైక్రోమీటర్ దానిని నిర్ధారిస్తుంది. అదే స్క్రూ వేగంతో అవుట్పుట్ పడిపోవడం, రికవరీ సమయం సాగదీయడం, మారని సెట్పాయింట్ల వద్ద మెల్ట్ టెంపరేచర్ క్లైంబింగ్, క్లీనింగ్ తర్వాత తిరిగి వచ్చే బ్లాక్ స్పెక్లు మరియు షాట్ సైజ్ డ్రిఫ్టింగ్ కోసం చూడండి. వాటిలో ఏదైనా స్క్రూ లాగడాన్ని సమర్థిస్తుంది. ఆపై మైక్రోమీటర్తో ఫ్లైట్ ODని కొలవండి మరియు సరిపోలిన స్థానాల్లో బోర్ గేజ్తో బోర్ IDని కొలవండి మరియు రేడియల్ క్లియరెన్స్ను డ్రాయింగ్తో పోల్చండి. లక్షణాలు సూచిస్తున్నాయి; కొలత నిర్ధారిస్తుంది.
ప్ర: బైమెటాలిక్ స్క్రూ బారెల్ అంటే ఏమిటి మరియు నాకు అది ఎప్పుడు అవసరం?
A: ఒక ద్విలోహ బారెల్ మిశ్రమం-ఉక్కు శరీరాన్ని ఉంచుతుంది మరియు బోర్లోకి గట్టి దుస్తులు కలిగిన మిశ్రమాన్ని కలుపుతుంది. మా బారెల్స్పై మేము బోర్ వేర్ జోన్ చుట్టూ పూర్తి వృత్తాన్ని గట్టి అల్లాయ్ను స్ప్రే చేస్తాము, లోపలి కాఠిన్యాన్ని 62 HRCకి తీసుకువస్తాము. లైన్ గీయడం సులభం:30% వరకు ఉండే గ్లాస్ ఫైబర్ నైట్రైడెడ్ 38CrMoAlA సెట్పై బాగా నడుస్తుంది. 30% గ్లాస్ పైన, మినరల్ ఫిల్లర్ లేదా ఫ్లేమ్ రిటార్డెంట్తో లేదా తినివేయు రెసిన్పై బైమెటాలిక్ అవుతుంది. నైట్రైడెడ్ కేస్ అనేది 0.5–0.8 మిమీ డిఫ్యూజన్ లేయర్, మరియు కింద ఉక్కు పూర్తి కావడానికి చాలా కాలం ముందు భారీ పూరకం దాని గుండా కత్తిరించబడుతుంది.
ప్ర: ఇంజెక్షన్ మౌల్డింగ్లో స్క్రూ డిజైన్ పార్ట్ క్వాలిటీని ప్రభావితం చేస్తుందా?
A: నేరుగా, మరియు చాలా ప్రాసెస్ సెట్టింగ్ల కంటే ఎక్కువ. స్క్రూ జ్యామితి మెటీరియల్ ఎంత పూర్తిగా కరుగుతుంది, కరిగే ఉష్ణోగ్రత ఎంత ఏకరీతిగా ఉంటుంది, రంగు మరియు పూరకం ఎంత బాగా చెదరగొడుతుంది మరియు షాట్ ఎంత స్థిరంగా ఉందో నిర్ణయిస్తుంది. అన్మెల్ట్లు, స్ట్రీక్లు, స్ప్లే, డిగ్రేడేషన్ మరియు షాట్ వేరియేషన్ అన్నీ స్క్రూ డిజైన్ లేదా స్క్రూ వేర్లను కనీసం కంట్రోలర్కు తిరిగి వచ్చినంత తరచుగా గుర్తించగలవు. మీరు చేసే ప్రతి సెట్టింగ్ మార్పును లోపం నిరోధించినప్పుడు, జ్యామితి లేదా దుస్తులు సాధారణంగా కారణం.
ప్ర: ఇంజెక్షన్ స్క్రూ మరియు ఎక్స్ట్రాషన్ స్క్రూ మధ్య తేడా ఏమిటి?
A: ఒక ఎక్స్ట్రాషన్ స్క్రూ నిరంతరం తిరుగుతుంది మరియు పంపులు ఆపకుండా ముందుకు కరుగుతాయి. ఒక ఇంజెక్షన్ స్క్రూ రెండు పనులను చేస్తుంది: అది షాట్ను ప్లాస్టిసైజ్ చేయడానికి తిరుగుతుంది, ఆపై తిప్పడం ఆపి, ఇంజెక్ట్ చేయడానికి ప్లంగర్ లాగా ముందుకు నడుస్తుంది. ఇంజెక్షన్ స్క్రూలు ఎందుకు కొన వద్ద చెక్ రింగ్ను కలిగి ఉంటాయి మరియు అవి ఎక్స్ట్రూషన్ స్క్రూల కంటే సాధారణంగా 18:1 నుండి 25:1 వరకు తక్కువ L/D నిష్పత్తులను ఎందుకు అమలు చేస్తాయి. మెటీరియల్ షాట్ల మధ్య ఇంజెక్షన్ బారెల్లో కూడా ఉంటుంది, ఇది నివాస సమయం మరియు షాట్ పరిమాణాన్ని కీలకం చేస్తుంది.
ప్ర: స్క్రూ బారెల్ తయారీదారు నా స్క్రూను డ్రాయింగ్ లేకుండా కాపీ చేయగలరా?
జ: అవును. ధరించిన భాగాన్ని రవాణా చేయండి మరియు జ్యామితిని కొలవవచ్చు మరియు పునర్నిర్మించవచ్చు: వ్యాసం, కారక నిష్పత్తి, ఛానెల్ లోతు మరియు డ్రైవ్ చివరలో సరిపోయే కొలతలు. మేము ఇంజెక్షన్ స్క్రూలను ±0.001 మిమీ వరకు పట్టుకుంటాము. పేర్కొనదగిన ఒక హెచ్చరిక: అరిగిపోయిన స్క్రూ ఫ్యాక్టరీ నుండి నిష్క్రమించిన దానికంటే చిన్నదిగా ఉంటుంది, కాబట్టి భర్తీని ధరించే కొలతలకు బదులుగా అసలు డిజైన్ ఉద్దేశ్యంతో నిర్మించబడాలి. భాగంతో పాటుగా ధరించే నమూనాను పంపండి మరియు కొత్త స్క్రూ దానిని వారసత్వంగా పొందే బదులు వైఫల్యానికి వ్యతిరేకంగా పేర్కొనబడుతుంది.
తీర్మానం
మూడు ఆలోచనలు మొత్తం మార్గదర్శిని కలిగి ఉంటాయి.
ఎంపిక రెసిన్ను అనుసరిస్తుంది.జ్యామితి (L/D, కంప్రెషన్ రేషియో, స్క్రూ రకం) మీ పాలిమర్ ఎలా కరిగిపోతుందో సరిపోలుతుంది. మీ ఫీడ్ ఎంత మురికిగా ఉందో ఉపరితల చికిత్స సరిపోలుతుంది. శుభ్రమైన రెసిన్లు నైట్రైడెడ్ 38CrMoAlAపై సంతోషంగా నడుస్తాయి. రాపిడి మరియు తినివేయు ఫీడ్లకు బైమెటాలిక్ బోర్ అవసరం, మరియు క్లీన్ కేస్ను పేర్కొనడం అనేది కొత్త సెట్ త్వరగా చనిపోయే అత్యంత సాధారణ మార్గం.
నిర్వహణ సంవత్సరాలను కొనుగోలు చేస్తుంది మరియు డేటా ప్రణాళికను కొనుగోలు చేస్తుంది.ప్రతి స్టాప్ ముందు ప్రక్షాళన చేయండి, ఉక్కుతో కాకుండా ఇత్తడితో శుభ్రం చేయండి మరియు స్క్రూ అవుట్ అయిన ప్రతిసారీ క్లియరెన్స్ను కొలవండి. వేర్ లాగ్ “అది ధరిందా?” అని మారుతుంది. "ఇది ఎప్పుడు గీతను దాటుతుంది?", ఇది ప్రణాళికాబద్ధమైన మార్పు మరియు షట్డౌన్ మధ్య వ్యత్యాసం.
మీరు ప్రక్రియను ట్యూన్ చేయడానికి ముందు యంత్రాన్ని నిర్ధారించండి.అవుట్పుట్ తగ్గినప్పుడు, చక్రాలు సాగినప్పుడు, కుషన్ సంచరిస్తున్నప్పుడు లేదా శుభ్రపరిచిన తర్వాత మరకలు తిరిగి వచ్చినప్పుడు, ప్లాస్టిసైజింగ్ యూనిట్ మాట్లాడుతుంది. సెట్టింగ్లు కోల్పోయిన క్లియరెన్స్ని పునరుద్ధరించలేవు లేదా అరిగిపోయిన చెక్ రింగ్ను రీసీల్ చేయలేవు. స్క్రూ లాగండి మరియు కొలిచండి.
నన్హయ్య ఇరవై సంవత్సరాలుగా స్క్రూలు మరియు బారెల్స్ను నిర్మించారు మరియు ప్రపంచవ్యాప్తంగా 500+ క్లయింట్లకు సేవలందిస్తున్నారు. మా ఇంజెక్షన్ స్క్రూలు 38CrMoAlA నుండి మెషిన్ చేయబడతాయి, చల్లార్చు మరియు టెంపర్డ్ చేయబడతాయి, తర్వాత 500–560 °C వద్ద గ్యాస్-నైట్రైడ్ నుండి 950–1050 HV వద్ద 0.5–0.8 మిమీ కేస్ వరకు ±0.001 మిమీ వరకు 0-10 గంటల పాటు 0-10 గంటల పాటు రేట్ చేయబడతాయి, 00కి రేట్ చేయబడతాయి. కాని తినివేయు రెసిన్లు. ఫీడ్ కఠినంగా ఉన్న చోట, మేము బోర్ వేర్ జోన్ చుట్టూ ఉన్న పూర్తి వృత్తాన్ని గట్టి మిశ్రమాన్ని స్ప్రే చేస్తాము మరియు లోపలి కాఠిన్యాన్ని 62 HRCకి తీసుకువెళతాము.
మీరు ఆర్డర్ చేయడానికి ముందు, మా ఇంజనీర్లు మీతో పారామీటర్ల ద్వారా పని చేస్తారు: వ్యాసం, కారక నిష్పత్తి, స్క్రూ ఛానెల్ డెప్త్ మరియు 38CrMoAlA మరియు డ్యూప్లెక్స్ అల్లాయ్ మధ్య మెటీరియల్ ఎంపిక. ఆ సంప్రదింపు ఉచితం మరియు కింది కోట్లో ఉత్పత్తి, షిప్పింగ్ మరియు ఆశించిన నిర్వహణ ఖర్చు ఉంటుంది, కాబట్టి పేజీలో లేనిది ఏదీ తర్వాత కనిపించదు.
డెలివరీ తర్వాత, మా సాంకేతిక నిపుణులు ఇన్స్టాలేషన్ మరియు కమీషనింగ్కు మద్దతు ఇస్తారు, వారంటీ కాంట్రాక్ట్కు నడుస్తుంది (సాధారణంగా ఒకటి నుండి రెండు సంవత్సరాలు), మరియు ఏదైనా అమ్మకాల తర్వాత సమస్యకు 24 గంటల్లో ప్రతిస్పందన మరియు 48లోపు పరిష్కారం లభిస్తుంది.
మీ మెషిన్ మోడల్, రెసిన్ మరియు మీరు పరిష్కరించడానికి ప్రయత్నిస్తున్న సమస్యను మాకు పంపండి. మీరు పన్నెండు గంటల్లో స్పెసిఫికేషన్ మరియు కోట్ని కలిగి ఉంటారు.
మీ మెషీన్, మీ రెసిన్ మరియు చివరిసారి ఏమి తప్పు జరిగిందో మాకు చెప్పండి. మేము దాన్ని సరిచేసే సెట్ని పేర్కొంటాము, దాన్ని పునరావృతం చేసేది కాదు.
కోట్ కోసం నన్హయ్యను సంప్రదించండి