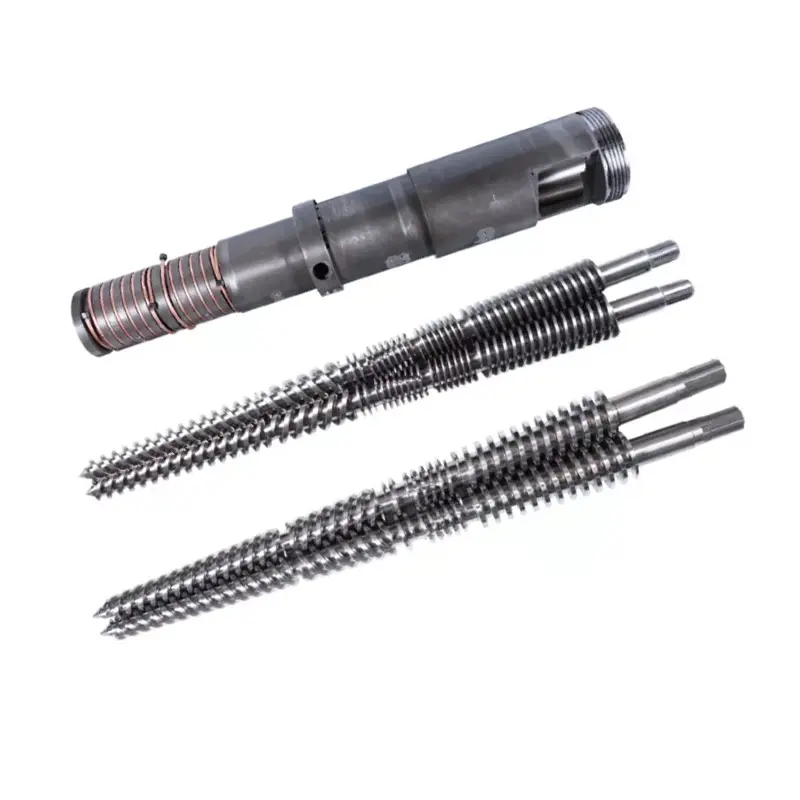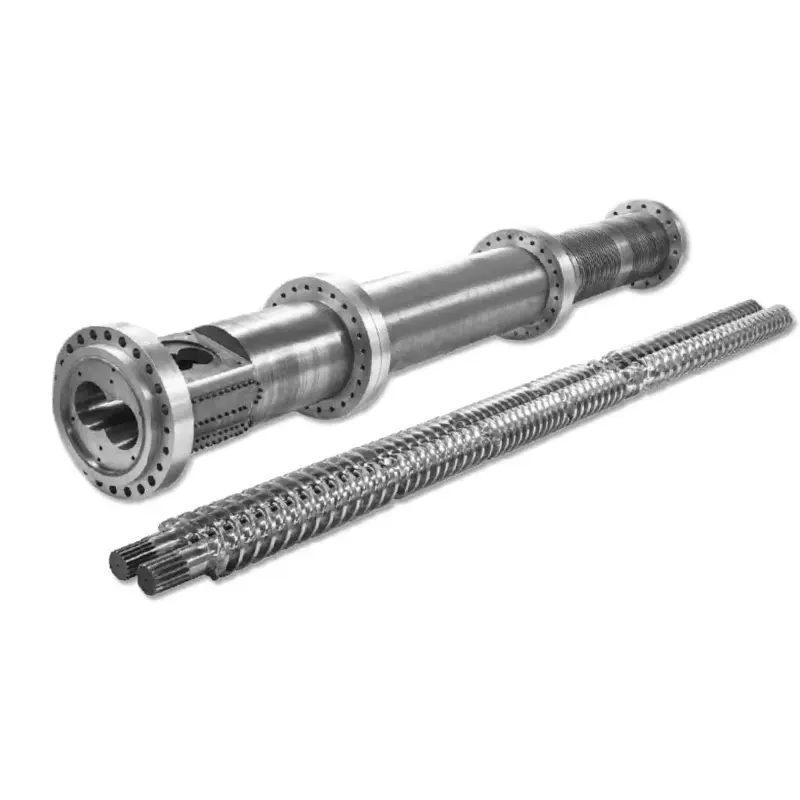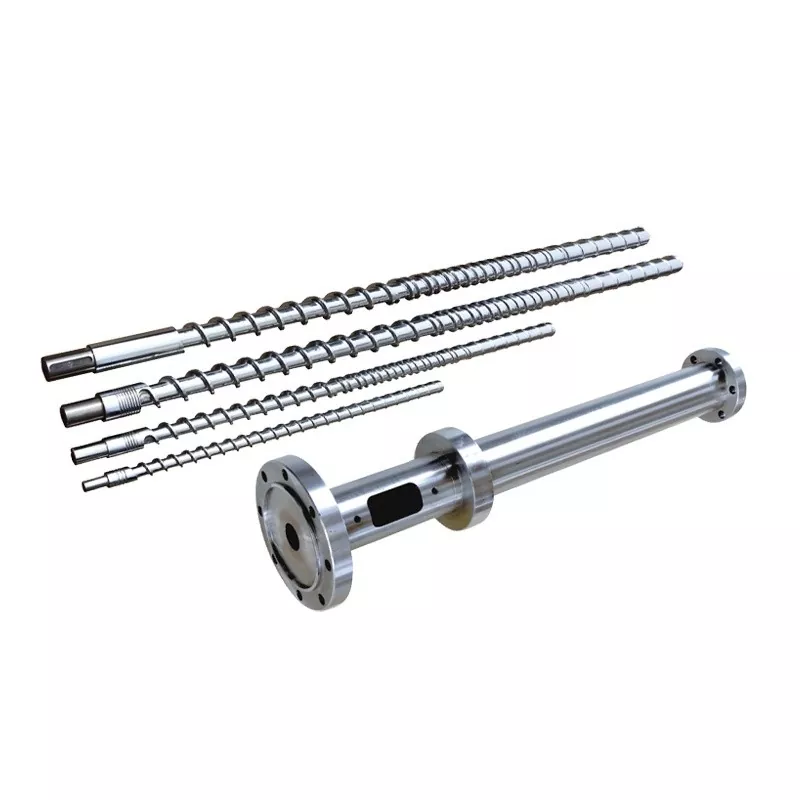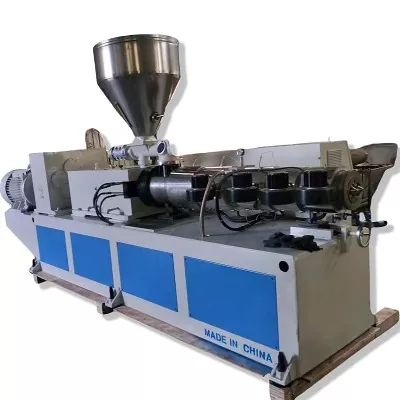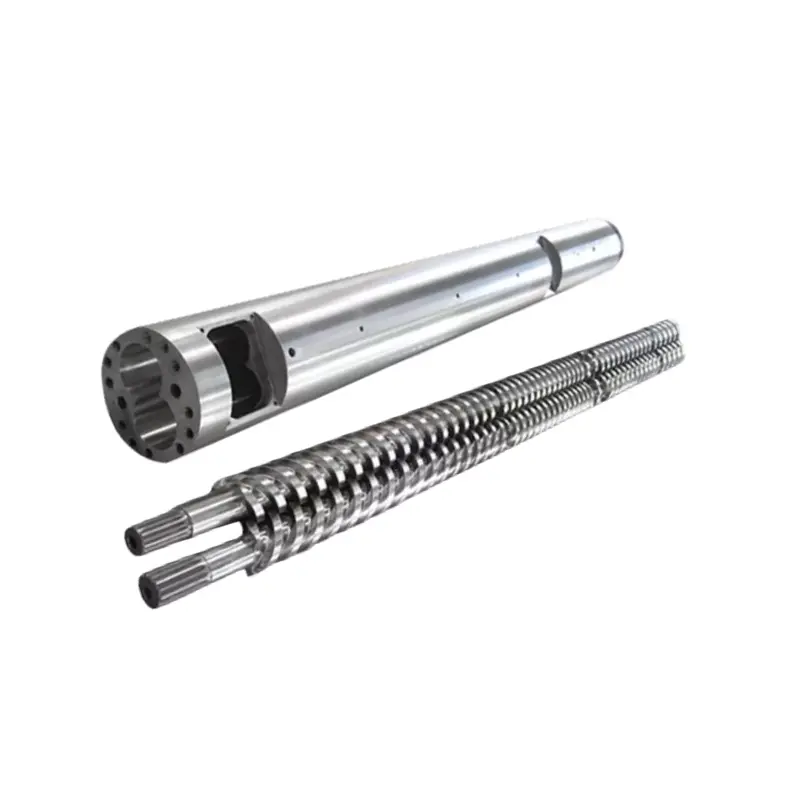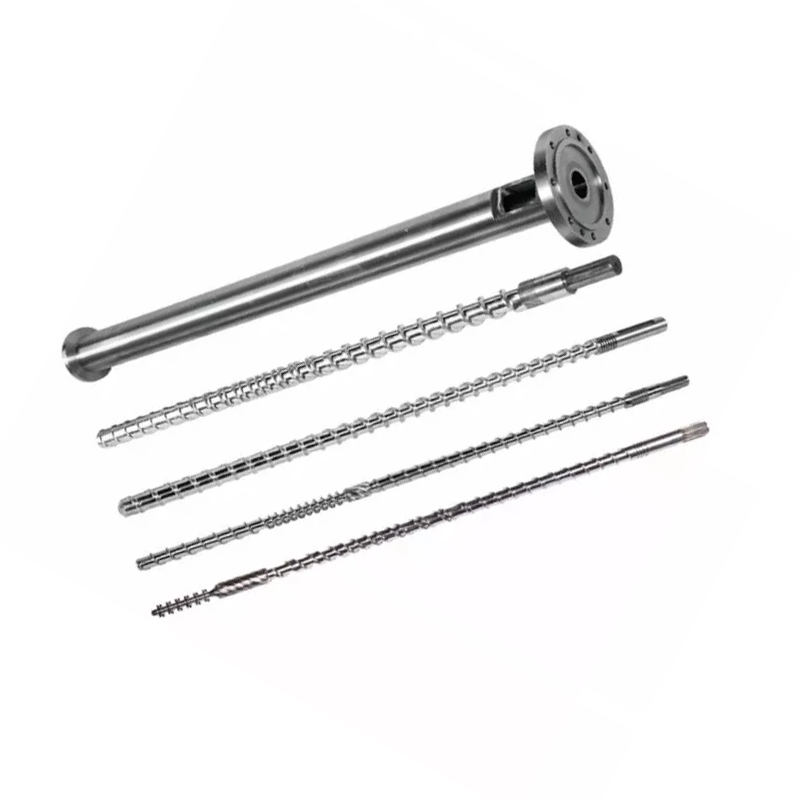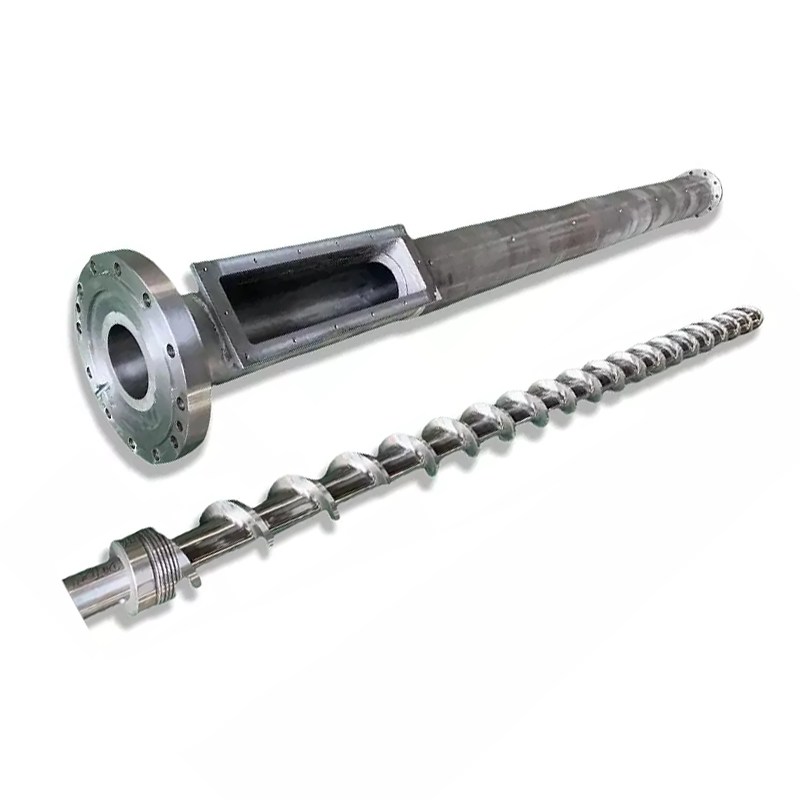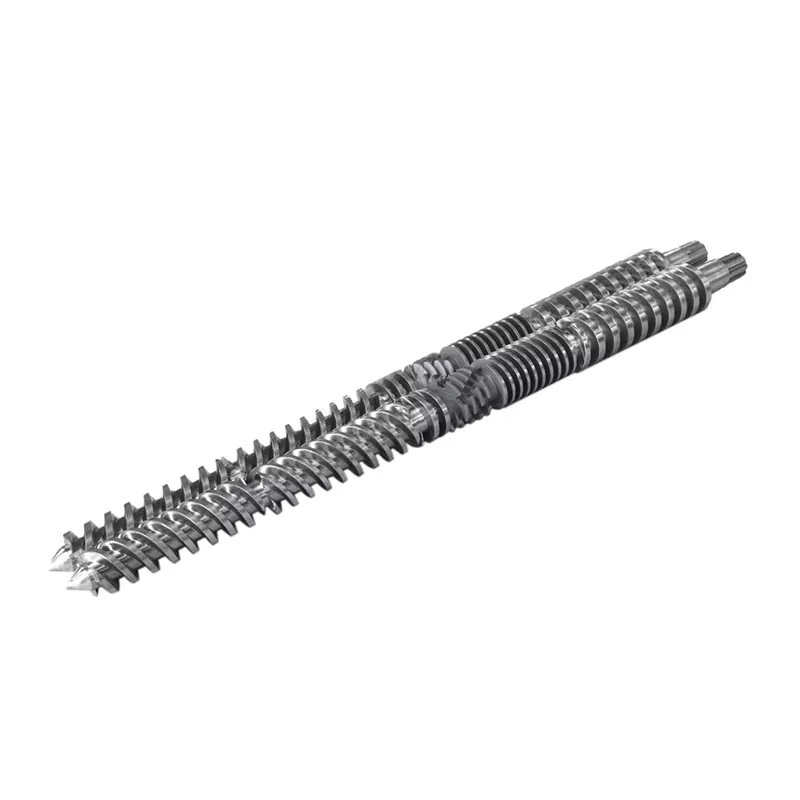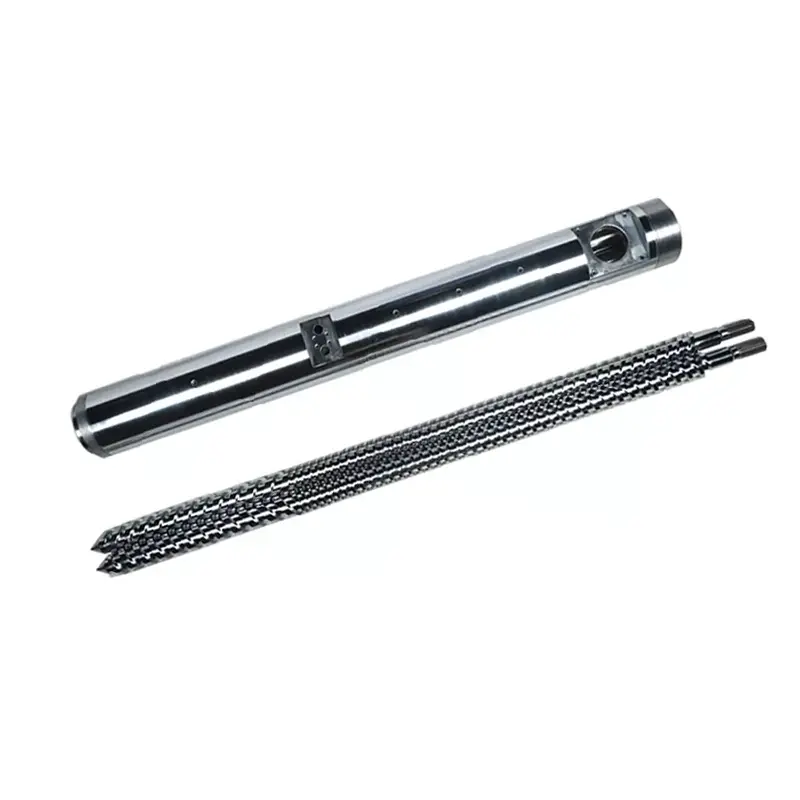
రీప్లేస్మెంట్ ఆర్డర్ చేసే ముందు, బోర్డు రెసిపీ, ఇప్పటికే ఉన్న మెషిన్ డ్రాయింగ్ మరియు రీప్లేస్మెంట్ కోసం కారణాన్ని ఒకే పేజీలో ఉంచండి. ఇది కర్మాగారానికి వ్యతిరేకంగా తయారు చేయడానికి ఉపయోగపడుతుంది.
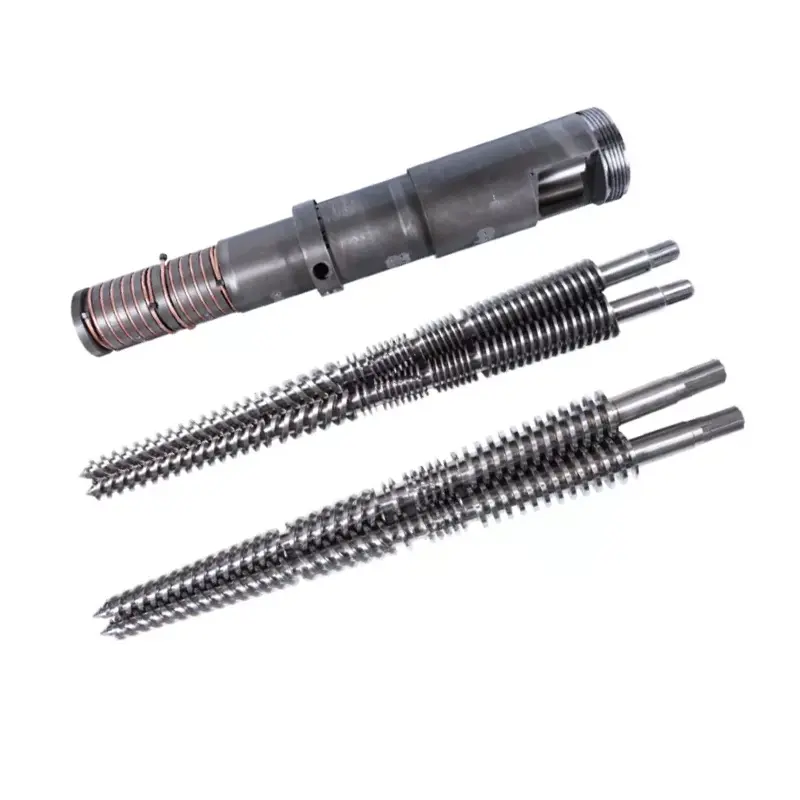
ఫార్ములేషన్ చుట్టూ PVC ఫోమ్ బోర్డ్ కోనికల్ ట్విన్ స్క్రూ బ్యారెల్ను ఎంచుకోండి, ఇప్పటికే ఉన్న మెషిన్ ఇంటర్ఫేస్లు మరియు కొలిచిన దుస్తులు. వ్యాసం జతను ఎంచుకునే ముందు పూర్తి డ్రాయింగ్ను నిర్ధారించండి. ఉత్పత్తి విధి ద్వారా నైట్రైడింగ్ లేదా బైమెటల్ రక్షణను పేర్కొనండి, ఆపై మీ వాస్తవ బోర్డ్ రెసిపీ మరియు నాణ్యత అవసరాలను ఉపయోగించి అంగీకార పరీక్షను అంగీకరించండి.
మీరు ప్రాసెస్ని రీస్టోర్ చేస్తున్నారా లేదా మార్చుతున్నారా అని నిర్ణయించుకోండి
మీ లైన్ మునుపు స్థిరమైన రెసిపీతో ఆమోదయోగ్యమైన ఫోమ్ బోర్డ్ను తయారు చేసినట్లయితే, ఆ ఆపరేటింగ్ స్థితిని పునరుద్ధరించడంతో భర్తీ ప్రాజెక్ట్ ప్రారంభమవుతుంది. చెడిపోయే ముందు లైన్ ఏమి చేయగలదో రికార్డ్ చేయండి మరియు అరిగిపోయిన భాగాలను తనిఖీ చేయండి. పాత డ్రాయింగ్ ఉపయోగకరమైన సాక్ష్యం; అరిగిన స్క్రూ దాని అసలు కొలతలు యొక్క ఖచ్చితమైన రికార్డు కాదు.
మరింత ఫిల్లర్, వేరే రీగ్రైండ్ సోర్స్ లేదా కొత్త బోర్డు డెన్సిటీ టార్గెట్ ఉన్న ప్రాజెక్ట్కి వేరే సంభాషణ అవసరం. ఖచ్చితమైన కాపీని తయారు చేయడం వలన పాత ప్రక్రియ పరిమితులను సంరక్షించవచ్చు. జ్యామితిని లేదా ఉపరితల అప్గ్రేడ్ని సిఫార్సు చేయడానికి ముందు ఏ విధి మార్చబడిందో గుర్తించాలని మేము కొనుగోలు క్లుప్తంగా కోరుకుంటున్నాము.
మాPVC బోర్డు స్క్రూ బారెల్సంబంధిత ఉత్పత్తి ప్రారంభ స్థానం. మీరు ఇప్పటికీ మెషిన్ ఆర్కిటెక్చర్ని ఎంచుకుంటే, మా విస్తృతిని ఉపయోగించండిశంఖాకార ట్విన్ స్క్రూ ఎక్స్ట్రూడర్ గైడ్మొదటి. ఈ కథనం శంఖాకార ట్విన్ స్క్రూ బోర్డ్ లైన్ను ఊహిస్తుంది మరియు దాని పునఃస్థాపన భాగాలను పేర్కొనడంపై దృష్టి పెడుతుంది.
మా కొనుగోలు వీక్షణ: ధరించిన సాక్ష్యం లేదా మార్చబడిన ఉత్పత్తి విధి దానిని మార్చడానికి మాకు కారణాన్ని అందించకపోతే మేము నిరూపితమైన జ్యామితిని ఉంచుతాము. జ్యామితి, ఫార్ములేషన్ మరియు ఆపరేటింగ్ సెట్టింగ్లను కలిపి మార్చడం వల్ల తదుపరి ట్రయల్ని అర్థం చేసుకోవడం కష్టమవుతుంది.
రెసిపీ స్క్రూ స్పెసిఫికేషన్కు చెందినది
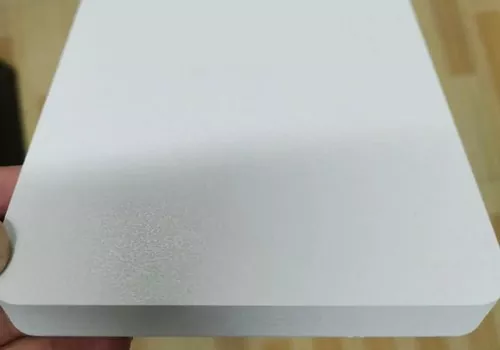
"PVC ఫోమ్ బోర్డ్" తొట్టిలోకి ప్రవేశించే పదార్థం గురించి తయారీదారుకు తగినంతగా చెప్పదు. క్లుప్తంగా రెసిన్ గ్రేడ్, ఫిల్లర్ గ్రేడ్ మరియు లోడింగ్, రీగ్రైండ్ కంటెంట్, స్టెబిలైజర్ మరియు లూబ్రికెంట్ సిస్టమ్, ప్రాసెసింగ్ ఎయిడ్ మరియు బ్లోయింగ్ సిస్టమ్ను గుర్తించాలి. రెసిపీ గోప్యంగా ఉన్న చోట, నియంత్రిత సాంకేతిక సారాంశాన్ని మరియు ట్రయల్ సమయంలో పూర్తి సూత్రీకరణ ఎలా నిర్వహించబడుతుందో అంగీకరిస్తుంది.
స్క్రూ జ్యామితికి మాత్రమే ఫోమ్ నాణ్యత కేటాయించబడదు. Arkema దాని యాక్రిలిక్ ప్రాసెసింగ్ సహాయాన్ని వివరిస్తుందిమందపాటి సెల్యులార్ PVC షీట్ కోసం ప్లాస్టిస్ట్రెంగ్త్® CF 1158కరిగే బలం, నురుగు సాంద్రత, సెల్ సజాతీయత మరియు ఉపరితల ముగింపు పరంగా. పరికరాలను పేర్కొనేటప్పుడు ఇది ఉపయోగకరమైన రిమైండర్: లోహ భాగాలు ఒకే విధంగా ఉన్నప్పుడు కూడా సూత్రీకరణ మార్పు ఫలితాన్ని మార్చగలదు.
| అందించాల్సిన సమాచారం | ఫ్యాక్టరీని అంచనా వేయడానికి ఇది ఏమి సహాయపడుతుంది | ఉపయోగకరమైన వివరాలు |
|---|---|---|
| PVC రెసిన్ మరియు పొడి మిశ్రమం | జ్యామితి తప్పనిసరిగా ప్రాసెస్ చేయవలసిన పదార్థం | గ్రేడ్, తయారీ విధానం మరియు బ్యాచ్ల మధ్య స్థిరత్వం |
| పూరకం | చెదరగొట్టే అవసరాలు మరియు దుస్తులు-రక్షణ చర్చ | రకం, గ్రేడ్, లోడింగ్ మరియు ఇవి మారతాయా |
| రీగ్రైండ్ చేయండి | అసలు ఫీడ్లో వైవిధ్యం | మూలం, నిష్పత్తి, కణ స్థితి మరియు కాలుష్య నియంత్రణలు |
| ప్రాసెసింగ్ ఎయిడ్ మరియు బ్లోయింగ్ సిస్టమ్ | నురుగు-నాణ్యత లక్ష్యం కోసం సూత్రీకరణ ఆధారం | అంగీకరించిన ట్రయల్ రెసిపీ కోసం ఖచ్చితమైన గ్రేడ్లు మరియు మోతాదులు |
| పూర్తయిన బోర్డు | ఆమోదయోగ్యమైన ఉత్పత్తిగా పరిగణించబడే ఫలితం | మందం, వెడల్పు, సాంద్రత, ఉపరితల అవసరం మరియు తుది ఉపయోగం |
ఆర్డర్ ఒక స్థిరమైన ఉత్పత్తిని కవర్ చేస్తుందా లేదా బోర్డు గ్రేడ్ల మధ్య సాధారణ మార్పులను కూడా మేము అడుగుతాము. ఒక రెసిపీ చుట్టూ ఎంపిక చేయబడిన డిజైన్ మొక్క తర్వాత అమలు చేయగల ప్రతి రెసిపీకి నిశ్శబ్దంగా వాగ్దానం చేయకూడదు.
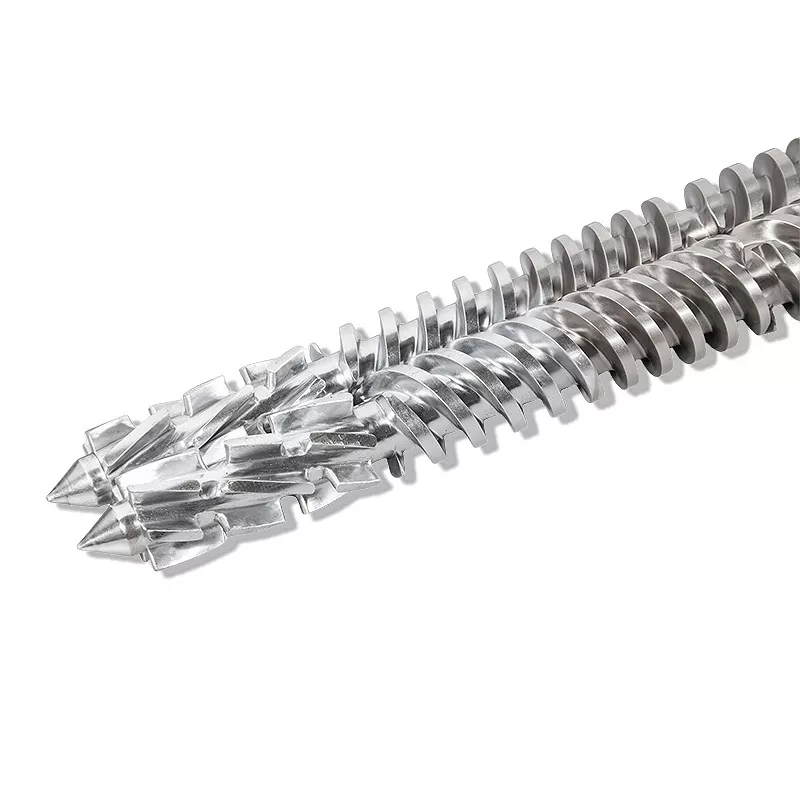
వ్యాసం జత అనేది సూచన, భర్తీ డ్రాయింగ్ కాదు
మాPVC బోర్డు పరిధిమిల్లీమీటర్లలో ఈ స్క్రూ వ్యాసం జతలను కలిగి ఉంటుంది:
| అందుబాటులో ఉన్న వ్యాసం జతల (మిమీ) | |||
|---|---|---|---|
| 45/90 | 45/100 | 51/105 | 55/110 |
| 58/124 | 60/125 | 65/120 | 65/132 |
| 68/143 | 75/150 | 80/143 | 80/156 |
| 80/172 | 92/188 | 105/216 | 110/220 |
“65/132” కోసం అభ్యర్థన ఇప్పటికీ పని పొడవు, టేపర్, షాఫ్ట్ కనెక్షన్ మరియు బారెల్ ఇంటర్ఫేస్లను నిర్వచించలేదు. మెషిన్ మేకర్ మరియు మోడల్ను నిర్ధారించండి, ఆపై పూర్తి అసెంబ్లీ డ్రాయింగ్ను సరిపోల్చండి. రొటేషన్ మరియు స్క్రూ ఫేసింగ్, ఫీడ్ ఓపెనింగ్, వెంట్ పొజిషన్, ఫ్లాంజ్ వివరాలు మరియు హీటింగ్ మరియు కూలింగ్ అమరికను చేర్చండి.
పునఃస్థాపన కోసం, అసలు డ్రాయింగ్ నుండి ఏ కొలతలు వచ్చాయో మరియు ఉపయోగించిన అసెంబ్లీ నుండి కొలవబడిన కొలతలను గుర్తించమని సరఫరాదారుని అడగండి. ధరించిన ఉపరితలాల చుట్టూ ఆ వ్యత్యాసం ముఖ్యమైనది. మేము నేమ్ప్లేట్ మరియు బయటి ఫోటో నుండి మాత్రమే సరిపోలిన కొత్త సెట్ను విడుదల చేయము.
సంబంధిత అప్లికేషన్లకు వాటి స్వంత సంక్షిప్త సమాచారం కూడా అవసరం. మాPVC షీట్ కోనికల్ ట్విన్ స్క్రూ బారెల్ఒక ప్రత్యేక ఉత్పత్తి మార్గం; భాగస్వామ్య PVC లేబుల్ ఫోమ్ బోర్డ్ అసెంబ్లీతో పరస్పరం మార్చుకోగలదని నిర్ధారించలేదు. ఉపయోగించండిశంఖాకార జంట స్క్రూ బారెల్ వర్గంఅప్లికేషన్ను గుర్తించడానికి, నిర్దిష్ట డ్రాయింగ్ను నిర్ధారించండి.
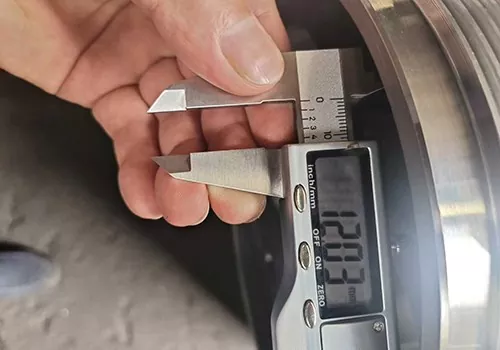
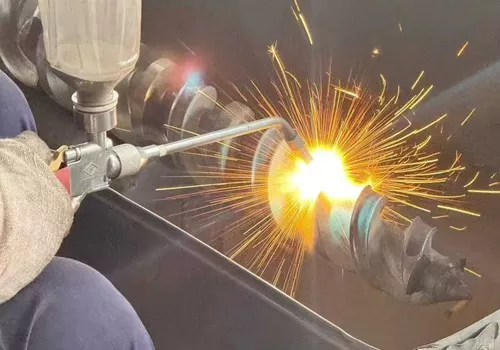
దుస్తులు రక్షణ ఎక్కడికి వెళుతుందో పేర్కొనండి
మా PVC బోర్డ్ స్క్రూ బారెల్స్ కోసం, బేస్ మెటీరియల్ స్పెసిఫికేషన్లో 38CrMoAlA ఉంటుంది. అందుబాటులో ఉన్న చికిత్స డేటా కొనుగోలుదారులకు నిర్మాణాలను పోల్చడానికి ఒక నిర్దిష్ట ప్రారంభ స్థానం ఇస్తుంది:
| ఆస్తి | నన్హయ్య PVC బోర్డు స్పెసిఫికేషన్ | క్రమంలో ఏమి తేల్చాలి |
|---|---|---|
| బేస్ మెటీరియల్ | 38CrMoAlA | మెటీరియల్ గుర్తింపు మరియు గుర్తించదగిన పత్రాలు |
| టెంపరింగ్ కాఠిన్యం | HB260-290 | తనిఖీ పరిధి మరియు నివేదిక |
| నైట్రైడింగ్ కాఠిన్యం | HV900-1100 | పరీక్ష పద్ధతి మరియు కొలత స్థానం |
| నైట్రైడింగ్ లోతు | 0.5-0.8 మి.మీ | చికిత్స చేయబడిన ఉపరితలాలు మరియు లోతు ధృవీకరణ |
| నైట్రిడింగ్ పెళుసుదనం | ≤ గ్రేడ్ 1 | మూల్యాంకన పద్ధతి మరియు అంగీకార డాక్యుమెంటేషన్ |
| నిటారుగా | 0.015 mm/m | డ్రాయింగ్ డేటా మరియు తనిఖీ పద్ధతి |
| బైమెటల్ కాఠిన్యం | HRC56-65 | ఎంచుకున్న మిశ్రమం మరియు రక్షిత స్థానాలు |
| బైమెటల్ లోతు | 2.0-3.0 మి.మీ | లేయర్ పరిధి మరియు పూర్తి పరిస్థితి |
ఈ విలువలు విభిన్న లక్షణాలు మరియు నిర్మాణాలకు చెందినవి. HV నైట్రైడింగ్ కాఠిన్యం మరియు HRC బైమెటల్ కాఠిన్యం ఒకదానికొకటి నేరుగా ర్యాంక్ చేయడానికి సంఖ్యలు కాదు. ఒక లోతైన మిశ్రమం పొర కూడా దానికదే సేవా-జీవిత గుణకాన్ని ఏర్పాటు చేయదు.
మా బైమెటల్ నిర్మాణం నికెల్-ఆధారిత మిశ్రమం మరియు టంగ్స్టన్ మిశ్రమాన్ని ఉపయోగిస్తుంది, 400 మిమీ కంటే ఎక్కువ పొడవు మరియు 2-3 మిమీ లోతుతో మిశ్రమం కవరేజ్ ఉంటుంది. కొనుగోలు ఆర్డర్ కోసం, స్క్రూ లేదా బారెల్లోని ఏ భాగానికి ఆ రక్షణ లభిస్తుందో అడగండి. "బైమెటాలిక్" అనే పదం వేర్వేరు స్కోప్లను వివరించడానికి రెండు కొటేషన్లకు చాలా స్థలాన్ని వదిలివేస్తుంది.
మేము పోలికలో నైట్రైడింగ్ను ఎప్పుడు ఉంచుతాము
ఇప్పటికే ఉన్న నైట్రిడెడ్ అసెంబ్లీ ఉద్దేశించిన రెసిపీ ప్రకారం ఆమోదయోగ్యమైన వేర్ లైఫ్ను అందించినట్లయితే, అది సరైన అభ్యర్థిగా మిగిలిపోయింది. ప్రతిపాదిత ప్రత్యామ్నాయంతో దాని భర్తీ ఖర్చు మరియు షట్డౌన్ చిక్కులను సరిపోల్చండి. ఏ వైఫల్యాన్ని పరిష్కరించాలో తెలియకుండా ఉపరితల అప్గ్రేడ్ కోసం చెల్లించడంలో తక్కువ విలువ ఉంది.
మేము బైమెటల్ నిర్మాణాన్ని ఎప్పుడు మూల్యాంకనం చేస్తాము
డాక్యుమెంట్ చేయబడిన దుస్తులు నమూనా, మారిన పూరక విధి లేదా అదే పని ప్రాంతం యొక్క పదేపదే భర్తీ చేయడం చర్చకు గట్టి ఆధారాన్ని ఇస్తుంది. ప్రతిపాదిత అల్లాయ్ కవరేజ్ పక్కన ధరించే స్థానాలను ఉంచండి మరియు మ్యాచ్ను వివరించమని తయారీదారుని అడగండి. సమీక్షలో అమరిక మరియు సంభోగం-భాగాల స్థితిని ఉంచండి; ఉపరితల చికిత్సను మార్చడం అనేది అసెంబ్లీ సరిగ్గా సరిపోతుందని నిర్ధారించదు.
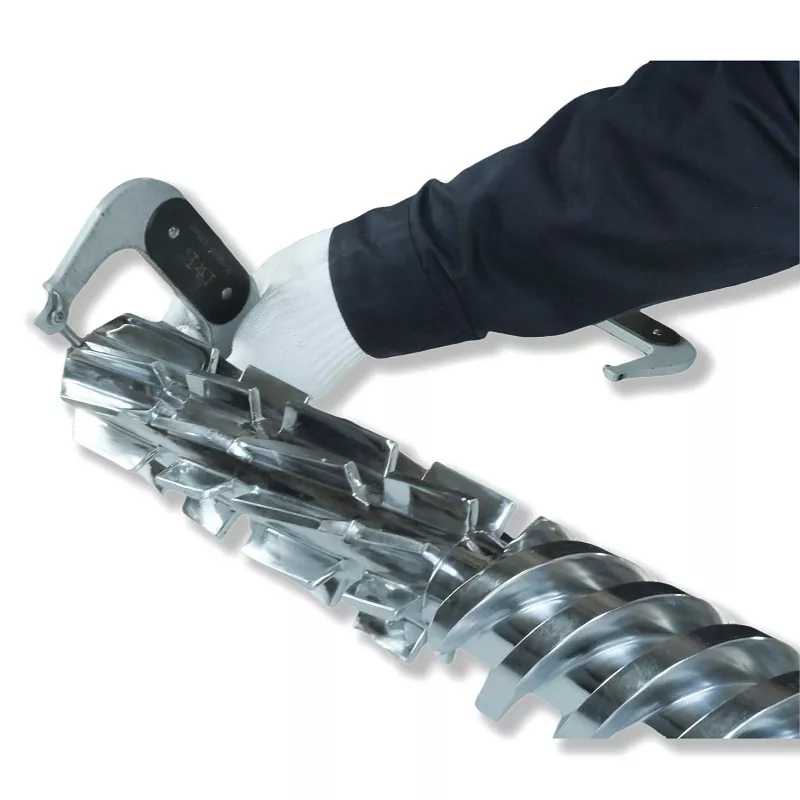
స్క్రూలను నిందించే ముందు, పోల్చదగిన ఆపరేటింగ్ రికార్డును రూపొందించండి
కఠినమైన ఉపరితలం, అసమాన కణాలు లేదా పడిపోతున్న అవుట్పుట్ దర్యాప్తు చేయడానికి ఒక కారణం. ఇది విఫలమైన భాగాన్ని గుర్తించదు. ప్రస్తుత రన్ను ఆమోదయోగ్యమైన మునుపటి రన్తో పోల్చడం ద్వారా ప్రారంభించండి: రెసిపీ, ఫీడ్ కండిషన్, స్క్రూ స్పీడ్, ఉష్ణోగ్రతలు, లోడ్, కొలిచిన పీడనం మరియు పూర్తయిన బోర్డు ఫలితాలు.
భర్తీ విచారణకు తగిన సమాచారం మద్దతిస్తుందో లేదో నిర్ణయించడానికి మేము క్రింది తనిఖీలను ఉపయోగిస్తాము. అవి ఇన్వెస్టిగేషన్ ప్రాంప్ట్లు, లక్షణాల నుండి మాత్రమే నిర్ధారణ కాదు.
| పరిశీలన | మొదటి పోలిక | సరఫరాదారు కోసం ఉపయోగకరమైన సాక్ష్యం |
|---|---|---|
| రెసిపీ రివిజన్ తర్వాత బోర్డు సాంద్రత లేదా కణాలు మారుతాయి | రెసిన్, సంకలనాలు, రీగ్రైండ్ మరియు ఆపరేటింగ్ సెట్టింగ్లను సరిపోల్చండి | పాత మరియు కొత్త వంటకాలు, బోర్డు నమూనాలు మరియు ఉత్పత్తి రికార్డులు |
| మునుపు స్థిరమైన విధి కింద అవుట్పుట్ క్షీణిస్తుంది | ఫీడ్ మరియు ఆపరేటింగ్ పరిస్థితులు ఇప్పటికీ పోల్చదగినవిగా ఉన్నాయో లేదో తనిఖీ చేయండి | ట్రెండ్ రికార్డ్లతో పాటు స్క్రూ మరియు బారెల్ వేర్ మ్యాప్ |
| స్పష్టమైన రెసిపీ మార్పు లేకుండా ఉపరితల నాణ్యత మారుతుంది | రికార్డ్ చేయబడిన పరిస్థితులు మరియు డైతో సహా మిగిలిన లైన్ను తనిఖీ చేయండి | లోపం ఛాయాచిత్రాలు, సమయం మరియు నిర్వహణ చరిత్ర |
| కనిపించే స్కోరింగ్ లేదా అనుమానిత ఫిట్ సమస్య | మెషిన్ నిర్వహణ విధానంలో సరిపోలిన అసెంబ్లీని తనిఖీ చేయడానికి అర్హత కలిగిన సిబ్బందిని కలిగి ఉండండి | స్థాన ఛాయాచిత్రాలు, ఇంటర్ఫేస్ కొలతలు మరియు అసెంబ్లీ చరిత్ర |
మీరు పాత బారెల్ను ఉంచాలని మరియు స్క్రూలను మాత్రమే భర్తీ చేయాలని భావిస్తే, బారెల్ యొక్క అంతర్గత స్థితిని అంచనా వేయాలి. డ్రాయింగ్కు వ్యతిరేకంగా నిర్వచించబడిన ప్రదేశాలలో రెండు సంభోగం భాగాలను కొలవండి. లేకపోతే కొత్త స్క్రూలు అసెంబ్లీలోకి ప్రవేశించవచ్చు, దీని క్లియరెన్స్ సమస్య పరిష్కరించబడలేదు.
ఆర్డర్కు ముందు ఆమోదయోగ్యమైన బోర్డు ఉత్పత్తిపై అంగీకరించండి
ఉత్పత్తి అంగీకారం నుండి ప్రత్యేక భాగం అంగీకారం. సరఫరాదారు పేర్కొన్న అసెంబ్లీని తయారు చేశారా లేదా అని మొదటి తనిఖీ చేస్తుంది. రెండవది అంగీకరించిన మెటీరియల్తో అంగీకరించిన లైన్లో పనితీరును తనిఖీ చేస్తుంది. డైమెన్షనల్ ఇన్స్పెక్షన్ పూర్తి-బోర్డు సాంద్రతను రుజువు చేయదు మరియు సులభమైన రెసిపీతో తక్కువ పరుగు మీ ఉద్దేశించిన విధిని ప్రదర్శించదు.
- తయారీకి ముందు డ్రాయింగ్ పునర్విమర్శ, మెటీరియల్, చికిత్స, రక్షిత ఉపరితలాలు మరియు తనిఖీ పత్రాలను ఆమోదించండి.
- ట్రయల్ రెసిపీని నిర్వచించండి మరియు అసలు ఫీడ్ బ్యాచ్ను రికార్డ్ చేయండి. మెటీరియల్ను ఎవరు సరఫరా చేస్తారో మరియు ట్రయల్ సప్లయర్ సౌకర్యం లేదా మీ ప్లాంట్లో ఉందో తెలియజేయండి.
- బోర్డు మందం మరియు వెడల్పు, సాంద్రత కొలత పద్ధతి, నమూనా స్థానాలు మరియు అనుమతించబడిన వైవిధ్యంపై అంగీకరిస్తున్నారు.
- అంగీకరించిన సూచన నమూనాలు లేదా వ్రాతపూర్వక ప్రమాణాలను ఉపయోగించి ఉపరితలం మరియు సెల్-నాణ్యత అంగీకారాన్ని నిర్వచించండి. బోర్డు యొక్క తుది వినియోగానికి సంబంధించిన దిగువ అవసరాలను చేర్చండి.
- ఆపరేటింగ్ పరిస్థితులు మరియు తిరస్కరించబడిన మెటీరియల్తో పాటు విక్రయించదగిన అవుట్పుట్ను రికార్డ్ చేయండి. క్షణిక శిఖరాన్ని నిర్ధారించడం కంటే స్థిరమైన పరీక్ష వ్యవధిని అంగీకరించండి.
కొనుగోలుదారు యొక్క ముగింపు లేదా సాంద్రత అవసరాన్ని కోల్పోయే బోర్డ్తో వచ్చినట్లయితే, అధిక అవుట్పుట్ ఫిగర్ని అంగీకరించడం గురించి మేము జాగ్రత్తగా ఉంటాము. ఆర్డర్ ఆ ట్రేడ్-ఆఫ్ స్పష్టంగా ఉండాలి. ఇది స్క్రూ బారెల్ సరఫరాదారు ఏ అంశాలను నియంత్రిస్తుంది మరియు ఇప్పటికే ఉన్న ఎక్స్ట్రూడర్, డై మరియు డౌన్స్ట్రీమ్ పరికరాలపై ఆధారపడి ఉంటుంది.
ఫ్యాక్టరీకి వ్యతిరేకంగా కోట్ చేయగల సంక్షిప్త సమాచారాన్ని పంపండి
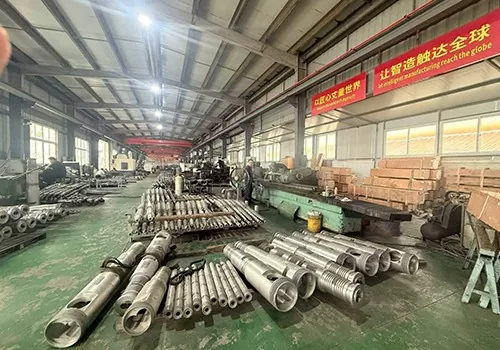
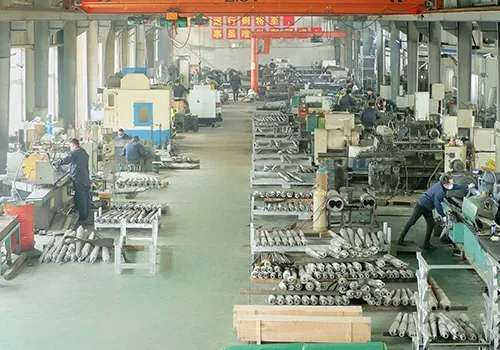
నన్హయ్య PVC బోర్డ్ స్క్రూ బారెల్స్ కోసం OEM మరియు ODM పనిని సపోర్ట్ చేస్తుంది. మాఉత్పత్తి పరికరాలుCNC లాత్లు 6 మీటర్ల పొడవు వరకు వర్క్పీస్లను మ్యాచింగ్ చేయగల సామర్థ్యం మరియు కాంప్లెక్స్ ఫ్లైట్ మరియు ఫ్లేంజ్ స్ట్రక్చర్ల కోసం ఐదు-యాక్సిస్ మ్యాచింగ్ సెంటర్లను కలిగి ఉంటాయి. ఆ సామర్థ్యాలు మా తయారీ పరిధిని వివరించడంలో సహాయపడతాయి; అంగీకరించిన డ్రాయింగ్ మీ నిర్దిష్ట ఆర్డర్కు ఆధారం.
మీ విచారణకు కింది వాటిని అటాచ్ చేయండి:
- మెషిన్ మేకర్, మోడల్, నేమ్ప్లేట్ ఫోటోగ్రాఫ్లు మరియు ప్రస్తుత అసెంబ్లీ డ్రాయింగ్.
- ఇది లైక్-ఫర్-లైక్ రీప్లేస్మెంట్ అయినా, వేర్ అప్గ్రేడ్ అయినా లేదా బోర్డ్ ఫార్ములేషన్లో మార్పు అయినా.
- ఫిల్లర్ మరియు రీగ్రైండ్తో సహా రెసిపీ వివరాలు లేదా అంగీకరించిన సాంకేతిక సారాంశం.
- ప్రస్తుత మరియు లక్ష్య బోర్డు కొలతలు, సాంద్రత మరియు విక్రయించదగిన అవుట్పుట్.
- కొలతలు, లోపం ఛాయాచిత్రాలు మరియు సంబంధిత ఆపరేటింగ్ రికార్డులను ధరించండి.
- అవసరమైన తనిఖీ పత్రాలు, ట్రయల్ ప్రమాణాలు మరియు ఉద్దేశించిన భర్తీ షెడ్యూల్.
డ్రాయింగ్ తప్పిపోయినట్లయితే, మొదటి సందేశంలో దాన్ని గుర్తించి, అందుబాటులో ఉన్న కొలతలను పంపండి. కొటేషన్ కోసం ఇంకా ఏ సమాచారం అవసరమో మనం చర్చించవచ్చు. మా PVC బోర్డు ఉత్పత్తి మద్దతు ఇన్స్టాలేషన్ మార్గదర్శకత్వం, ట్రబుల్షూటింగ్ మరియు నిర్వహణ సిఫార్సులను కలిగి ఉంటుంది; క్రమంలో మీ షట్డౌన్కు అవసరమైన మద్దతును నిర్వచించండి.
నన్హయ్యతో మీ PVC ఫోమ్ బోర్డ్ రీప్లేస్మెంట్ గురించి చర్చించండి
మీ స్క్రూ బారెల్ డ్రాయింగ్, ఫార్ములేషన్ సారాంశం మరియు మీరు పరిష్కరించాలనుకుంటున్న సమస్యను పంపండి. ఇప్పటికే ఉన్న విధిని పునరుద్ధరించడం లేదా వేరే బోర్డు కోసం అసెంబ్లీని స్వీకరించడం ప్రాధాన్యతా అని మాకు చెప్పండి.
కొటేషన్ కోసం డ్రాయింగ్లను పంపండిPVC బోర్డు స్క్రూ బారెల్స్ను వీక్షించండివాట్సాప్లో చర్చించండి
జౌషన్ నన్హయ్య ప్లాస్టిక్ మెషినరీ కో., లిమిటెడ్.
ఇమెయిల్:info@nhyscrew.com
ఫోన్:+86-13505809643| మొబైల్:+86-13587082002
బ్లాక్ C, నెం. 2 వెస్ట్ సెక్షన్, జింగ్జౌ అవెన్యూ, డింగ్హై జిల్లా, జౌషాన్ సిటీ, జెజియాంగ్ ప్రావిన్స్, చైనా.
కంపెనీ సంప్రదింపు వివరాలు
తరచుగా అడిగే ప్రశ్నలు
రీప్లేస్మెంట్ని ఆర్డర్ చేయడానికి అదే స్క్రూ వ్యాసం జత సరిపోతుందా?
నం. స్క్రూ మరియు బారెల్ డ్రాయింగ్, పని పొడవు, టేపర్, షాఫ్ట్ కనెక్షన్, రొటేషన్ మరియు ఫేసింగ్, ఫ్లాంజ్, ఫీడ్ ఓపెనింగ్, వెంట్ మరియు హీటింగ్ లేఅవుట్ని నిర్ధారించండి. సరిపోలే వ్యాసం జత ఒక ప్రారంభ సూచన, పరస్పర మార్పిడికి రుజువు కాదు.
ప్రతి PVC ఫోమ్ బోర్డ్ లైన్ బైమెటాలిక్ స్క్రూ బారెల్ను ఉపయోగించాలా?
నం. సూత్రీకరణ, వాస్తవ దుస్తులు నమూనా, ఊహించిన ఉత్పత్తి సుంకం మరియు భర్తీ ఖర్చు సరిపోల్చండి. ఇప్పటికే ఉన్న వేర్ లైఫ్ ఆమోదయోగ్యమైనప్పుడు నైట్రైడెడ్ నిర్మాణం అభ్యర్థిగా ఉంటుంది. డాక్యుమెంట్ దుస్తులు దాని ధరను సమర్థించినప్పుడు బైమెటల్ రక్షణను అంచనా వేయండి మరియు రక్షిత ప్రాంతాలు మరియు లోతును పేర్కొనండి.
కొత్త స్క్రూ బారెల్ తక్కువ ఫోమ్ బోర్డ్ సాంద్రతకు హామీ ఇవ్వగలదా?
No. నురుగు సాంద్రత కూడా సూత్రీకరణ, ప్రాసెసింగ్ సహాయం, బ్లోయింగ్ సిస్టమ్ మరియు ఆపరేటింగ్ పరిస్థితులపై ఆధారపడి ఉంటుంది. పనితీరు నిబద్ధత చేయడానికి ముందు రెసిపీ, బోర్డు కొలతలు, సాంద్రత పరీక్ష పద్ధతి మరియు ఆమోదయోగ్యమైన అవుట్పుట్పై అంగీకరించండి.
PVC బోర్డ్ స్క్రూ బారెల్స్ కోసం నన్హయ్య ఏ మెటీరియల్ మరియు ట్రీట్మెంట్ డేటాను అందిస్తారు?
మా PVC బోర్డు పరిధిలో 38CrMoAlA, టెంపరింగ్ కాఠిన్యం HB260-290, నైట్రిడింగ్ కాఠిన్యం HV900-1100 మరియు నైట్రిడింగ్ డెప్త్ 0.5-0.8 మిమీ ఉన్నాయి. బైమెటల్ స్పెసిఫికేషన్లో HRC56-65 కాఠిన్యం మరియు 2.0-3.0 mm లోతు ఉన్నాయి. ఆర్డర్ ఎంచుకున్న నిర్మాణం మరియు కవర్ చేయబడిన ఉపరితలాలను గుర్తించాలి.
నేను స్క్రూలను భర్తీ చేసి పాత బారెల్ను ఉంచవచ్చా?
తనిఖీ తర్వాత మాత్రమే బారెల్ మరియు దాని ఇంటర్ఫేస్లు పునఃస్థాపన స్క్రూలకు అనుకూలంగా ఉన్నాయని నిర్ధారిస్తుంది. డైమెన్షనల్ వేర్ మ్యాప్ మరియు సరిపోలిన అసెంబ్లీ యొక్క అంచనాను అభ్యర్థించండి. బయటి ఫోటో అంతర్గత క్లియరెన్స్ని ఏర్పాటు చేయదు.
కొటేషన్ కోసం నేను నన్హయ్యను ఏమి పంపాలి?
మెషిన్ నేమ్ప్లేట్, స్క్రూ మరియు బారెల్ డ్రాయింగ్లు, ఫార్ములేషన్ లేదా అంగీకరించిన ఫార్ములేషన్ సారాంశం, బోర్డు కొలతలు మరియు సాంద్రత లక్ష్యం, ప్రస్తుత ఆపరేటింగ్ రికార్డ్లు, వేర్ కొలతలు మరియు ఉద్దేశించిన అంగీకార ప్రమాణాలను పంపండి. మీకు ఇలాంటి రీప్లేస్మెంట్ కావాలా లేదా ప్రొడక్షన్ డ్యూటీలో మార్పు కావాలా అని పేర్కొనండి.