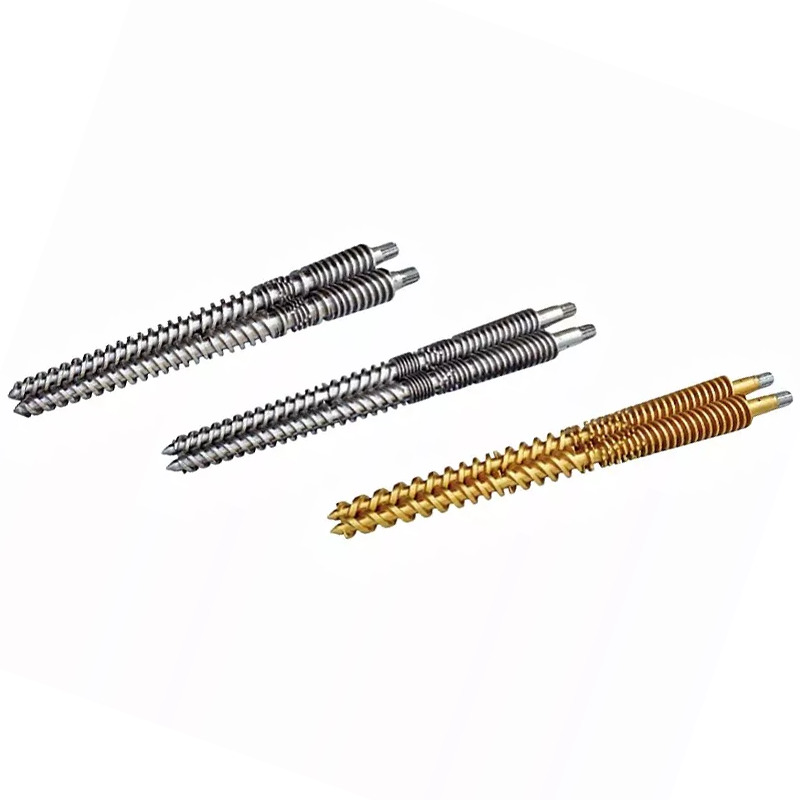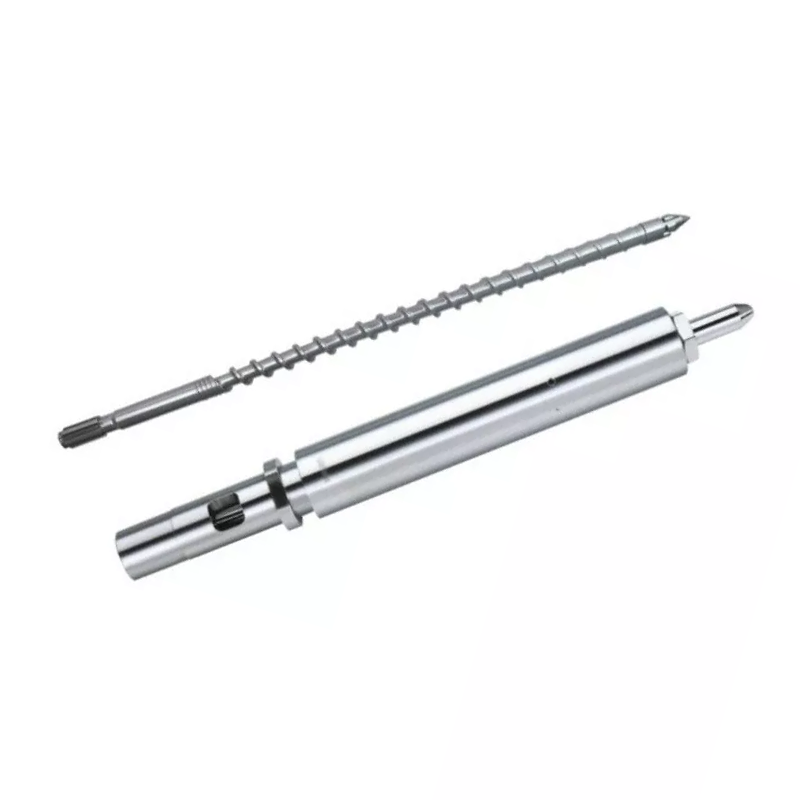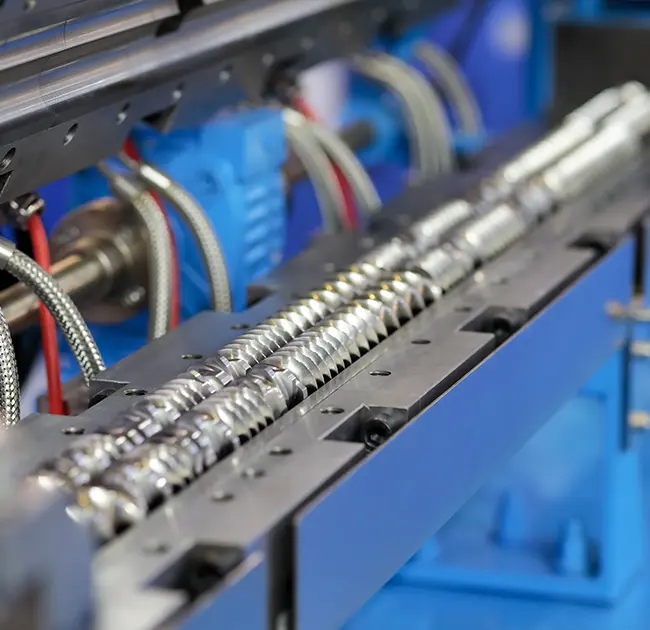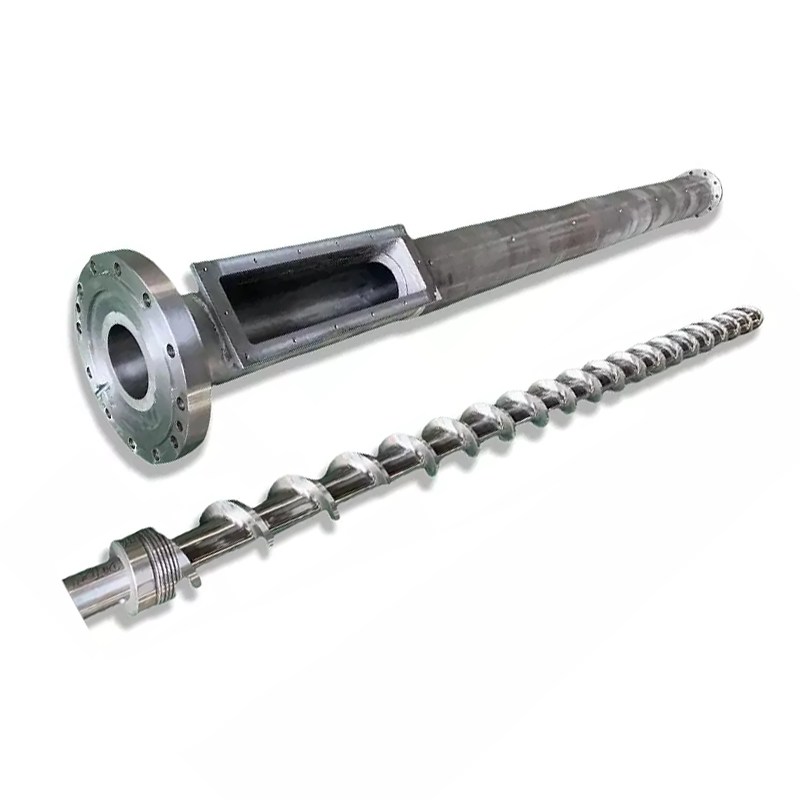
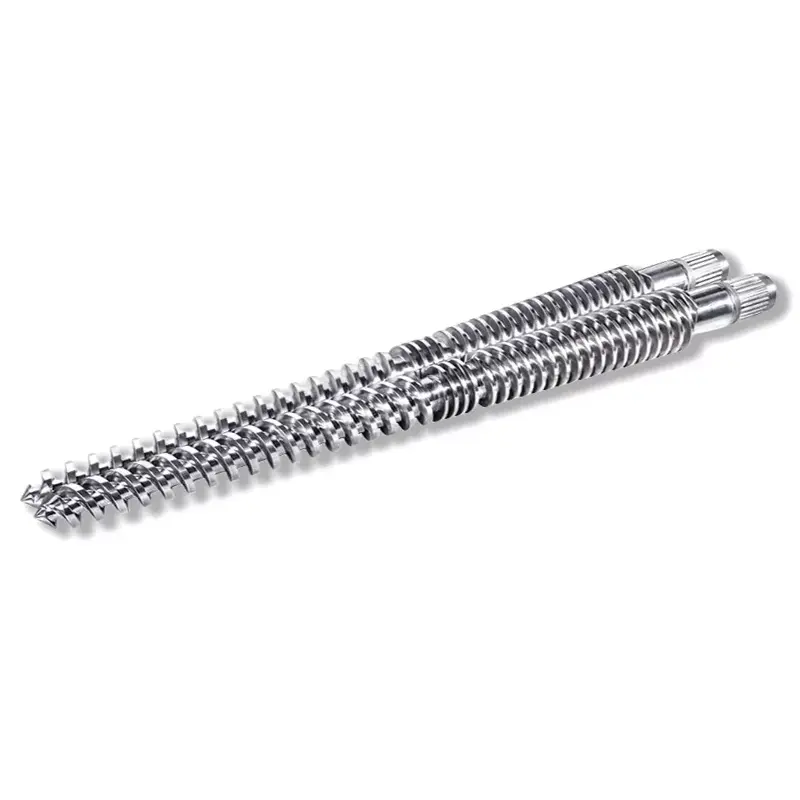
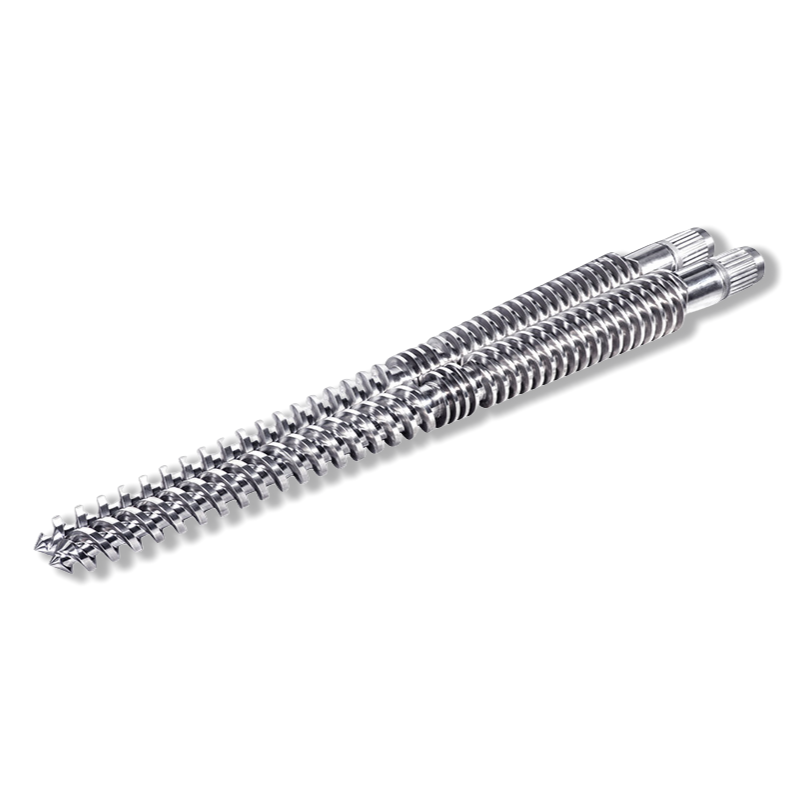
A శంఖాకార జంట స్క్రూ బారెల్ఒక బారెల్లో రెండు టాపర్డ్ స్క్రూలను పక్కపక్కనే ఉంచుతుంది, దీని బోర్లు ఫీడ్ ఎండ్ నుండి డై వైపు ఇరుకైనవి. ఆ టేపర్ మొత్తం డిజైన్. ఇది తక్కువ-సాంద్రత పౌడర్కు పెద్ద మొత్తంలో తీసుకోవడం, ఆకస్మికంగా కాకుండా క్రమంగా ఏర్పడే కుదింపు మరియు చిన్న ఉత్సర్గ వైపు ఒత్తిడిని పెంచుతుంది. ఫలితంగా క్రమేపీ కుదింపు, సున్నితంగా కత్తిరించడం మరియు దృఢమైన PVC వంటి షీర్-సెన్సిటివ్ మరియు హీట్-సెన్సిటివ్ మెటీరియల్కి ఖచ్చితంగా ఇది అవసరం.
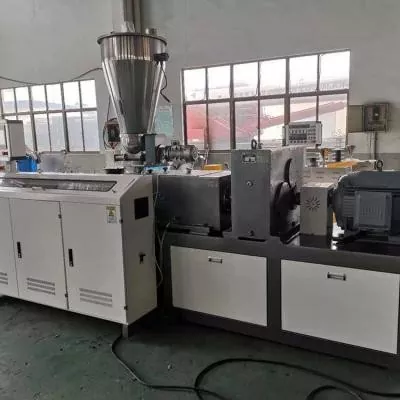
ఏదైనా PVC పైపు లేదా ప్రొఫైల్ ప్లాంట్లోకి వెళ్లండి మరియు లైన్లోని యంత్రం దాదాపు ఖచ్చితంగా శంఖాకార జంట స్క్రూగా ఉంటుంది. అది చరిత్రలో జరిగిన ప్రమాదం కాదు. స్క్రూల ఆకారం PVC సృష్టించే నిర్దిష్ట సమస్యలను పరిష్కరిస్తుంది మరియు ఒకసారి మీరు ఎందుకు చూసినట్లయితే, మొత్తం యంత్రం అర్ధమే.
ఈ గైడ్ మెకానిక్స్, చాలా మంది కొనుగోలుదారులను గందరగోళపరిచే పరిమాణ సంజ్ఞామానం, నిజమైన అప్లికేషన్లు మరియు మేము నిర్మించే పరిమాణాలను కవర్ చేస్తుంది.
కోనికల్ ట్విన్ స్క్రూ బారెల్ అంటే ఏమిటి?
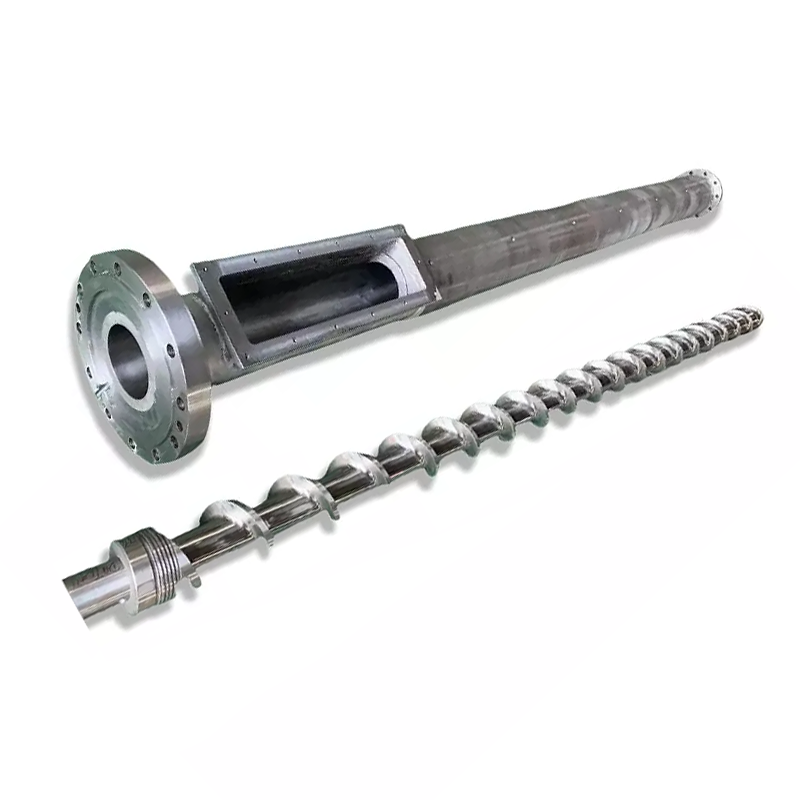
శంఖాకార ట్విన్ స్క్రూ బారెల్ అనేది శంఖాకార ట్విన్ స్క్రూ ఎక్స్ట్రూడర్ యొక్క ప్లాస్టిసైజింగ్ యూనిట్. ఇది ఒకటిగా పని చేసే రెండు భాగాలను కలిగి ఉంది: రెండు అతివ్యాప్తి చెందుతున్న టేపర్డ్ బోర్లతో కూడిన బారెల్ మరియు వాటి లోపల కూర్చున్న రెండు టాపర్డ్ స్క్రూలు.
శంఖాకారఅంటే స్క్రూలు ఫీడ్ చివర వెడల్పుగా ఉంటాయి మరియు ఉత్సర్గ ముగింపు వైపు ఇరుకైనవి. సరిపోలడానికి బోర్లు తగ్గుతాయి. యంత్రం గురించి ప్రతిదీ ఒకే రేఖాగణిత వాస్తవం నుండి అనుసరిస్తుంది.
a తో పోల్చండిసమాంతర జంట స్క్రూ బారెల్, ఇక్కడ రెండు స్క్రూలు స్థిరమైన ఫిగర్-ఎయిట్ బోర్ లోపల చివరి నుండి చివరి వరకు ఒకే వ్యాసాన్ని కలిగి ఉంటాయి. రెండు స్క్రూలు కలిసి పనిచేసే ఒకే ఆలోచన, పూర్తిగా భిన్నమైన పరిణామాలు.

55/110 వంటి శంఖాకార స్క్రూ పరిమాణాన్ని ఎలా చదవాలి
ప్రతి శంఖాకార కోట్, డ్రాయింగ్ మరియు RFQ జత చేసిన సంఖ్యను కలిగి ఉంటుంది: 45/90, 55/110, 65/132, 80/156. కొనుగోలుదారులు వీటిని నిరంతరం చూస్తారు మరియు తరచుగా ఏ సంఖ్య ఏది అని ఖచ్చితంగా తెలియదు. ఇది స్థిరపడటానికి ముప్పై సెకన్ల విలువైనది.
రెండు సంఖ్యలు స్క్రూ యొక్క రెండు చివరలు.చిన్న సంఖ్య వ్యాసం వద్ద ఉంటుందిఉత్సర్గముగింపు, ఇక్కడ స్క్రూ డైని కలుస్తుంది. పెద్ద సంఖ్య వద్ద వ్యాసంతిండిముగింపు, తొట్టి కింద. 55/110 స్క్రూ కొన వద్ద 55 మిమీ మరియు ఇన్టేక్ వద్ద 110 మిమీ కొలుస్తుంది.
ఆ విధంగా చదవండి మరియు పరిమాణం మీకు ఒక చూపులో గొప్ప ఒప్పందాన్ని తెలియజేస్తుంది. రెండు సంఖ్యల మధ్య అంతరం టేపర్, మరియు కుదింపు జరిగే చోట టేపర్. పెద్ద ముగింపు యంత్రం ఎంత పదార్థాన్ని మింగగలదో సెట్ చేస్తుంది; చిన్న ముగింపు అది డై వద్ద అభివృద్ధి చేయగల ఒత్తిడిని సెట్ చేస్తుంది.
అందుకే శంఖు ఆకారపు సెట్ను సాధారణం గా భర్తీ చేయడం సాధ్యం కాదు. మొదటి సంఖ్య సరిపోలినప్పటికీ, ఒకే డిశ్చార్జ్ వ్యాసం కలిగిన రెండు స్క్రూలు వేర్వేరు ఫీడ్ డయామీటర్లు వేర్వేరు కంప్రెషన్ ప్రవర్తనతో విభిన్న యంత్రాలు.
శంఖాకార ట్విన్ స్క్రూ బారెల్ ఎలా పనిచేస్తుంది, దశల వారీగా
- ఫీడింగ్.మెటీరియల్ విస్తృత ముగింపులో పడిపోతుంది. PVC సాధారణంగా డ్రై బ్లెండ్ పౌడర్గా వస్తుంది, ఇది స్థూలంగా మరియు తక్కువ సాంద్రతతో ఉంటుంది మరియు పెద్ద మొత్తంలో తీసుకోవడం దానికి అవసరమైన వాల్యూమ్ను ఇస్తుంది. అనేక పంక్తులలో పౌడర్ గురుత్వాకర్షణ కింద పడకుండా ఉండకుండా బలవంతంగా తినిపిస్తుంది.
- తెలియచేస్తోంది.రెండు స్క్రూలు ఇంటర్మెష్, మరియు ఒకదాని ఫ్లైట్ మరొకటి ఛానెల్ను తుడిచివేస్తుంది. పదార్థం మూసివున్న గదులలో బంధించబడుతుంది మరియు ఘర్షణ ద్వారా లాగబడకుండా యాంత్రికంగా ముందుకు నెట్టబడుతుంది.
- కుదింపు.బోర్ ఇరుకైనందున, అదే పదార్థం తక్కువ మరియు తక్కువ వాల్యూమ్ను ఆక్రమిస్తుంది. గాలి బయటకు తీయబడుతుంది, కణాలు కలిసి ఒత్తిడి చేయబడతాయి మరియు సాంద్రత పొడవుతో క్రమంగా పెరుగుతుంది.
- ప్లాస్టిసింగ్.బారెల్ వేడి మరియు యాంత్రిక పని కలిసి కుదించబడిన పౌడర్ను ఒక సజాతీయ కరిగేలా చేస్తుంది. మండలాలు స్వతంత్రంగా వేడి చేయబడతాయి మరియు చల్లబడతాయి కాబట్టి ప్రతి విభాగం దశకు అవసరమైన ఉష్ణోగ్రతను కలిగి ఉంటుంది.
- వాయువును తొలగించడం.తేమ మరియు అస్థిరతలు ఉత్పత్తి యొక్క ఉపరితలాన్ని పాడు చేయడానికి ముందు ఒక బిలం ద్వారా తీసివేయబడతాయి.
- మీటరింగ్ మరియు డిచ్ఛార్జ్.ఇరుకైన ముగింపు ఒత్తిడిని పెంచుతుంది మరియు డైలోకి స్థిరమైన, ఏకరీతి కరుగును అందిస్తుంది.
చాలా ఎక్స్ట్రాషన్ కంటే ఉష్ణోగ్రత నియంత్రణ ఇక్కడ ముఖ్యమైనది. మా బారెల్స్ ఫంక్షన్, ఫీడింగ్, కంప్రెషన్ మరియు హోమోజెనైజేషన్ ద్వారా విభజించబడిన జోన్లతో బహుళ-దశల తాపన మరియు శీతలీకరణ వ్యవస్థను ఉపయోగిస్తాయి, కాబట్టి ప్రతి విభాగాన్ని ఒక గ్లోబల్ సెట్పాయింట్ని అనుసరించే బదులు ప్లాస్టిసైజేషన్ దశకు వాస్తవానికి ఏమి అవసరమో దానికి సెట్ చేయవచ్చు.
ఎందుకు టేపర్ ముఖ్యమైనది: మూడు ప్రభావాలు
టేపర్ స్టైలింగ్ ఎంపిక కాదు. ఇది ఒకేసారి మూడు యాంత్రిక ప్రభావాలను ఉత్పత్తి చేస్తుంది మరియు ఈ యంత్రం ఏది మంచిదో వారు కలిసి నిర్వచించారు.
1. తక్కువ-సాంద్రత పొడి కోసం ఒక పెద్ద తీసుకోవడం
దృఢమైన PVC పొడి మిశ్రమంగా ప్రాసెస్ చేయబడుతుంది: రెసిన్ పౌడర్ ప్లస్ స్టెబిలైజర్, లూబ్రికెంట్, ఫిల్లర్ మరియు పిగ్మెంట్. ఆ సమ్మేళనం మెత్తటి మరియు గాలితో నిండి ఉంటుంది, కాబట్టి దీనికి ఏదైనా అవసరమయ్యే ముందు వాల్యూమ్ అవసరం.
విస్తృత ఫీడ్ ముగింపు దానికి ఆ వాల్యూమ్ను ఇస్తుంది. స్థిరమైన వ్యాసం కలిగిన స్క్రూ అదే తీసుకోవడం మింగడానికి దాని మొత్తం పొడవులో పెద్దదిగా ఉండాలి, ఇది ఉత్సర్గ ముగింపులో దాని స్వంత సమస్యలను తెస్తుంది.
2. క్రమంగా నిర్మించే కుదింపు
స్థిరమైన-వ్యాసం గల స్క్రూపై, కుదింపు ఛానెల్ని లోతుగా చేయడం ద్వారా వస్తుంది మరియు ఆ మార్పు నిర్వచించబడిన పరివర్తన విభాగంలో జరుగుతుంది.
ఒక శంఖమును పోలిన స్క్రూపై, బోర్ నిరంతరం ఇరుకైనది. కుదింపు ఒక జోన్లో కేంద్రీకృతం కాకుండా పొడవు పొడవునా వ్యాపిస్తుంది, కాబట్టి పదార్థం ఒకే చోట గట్టిగా పిండకుండా స్థిరంగా పని చేస్తుంది. ఆచరణలో "క్రమమైన కుదింపు నిష్పత్తి" అంటే అదే, మరియు వేడి-సెన్సిటివ్ పదార్థం దాని నుండి నేరుగా ప్రయోజనం పొందుతుంది.
3. తక్కువ ఉత్సర్గ వైపు ఒత్తిడి పెరగడం
ఇరుకైన ముగింపు కరుగును చిన్న క్రాస్ సెక్షన్గా కేంద్రీకరిస్తుంది, ఇది డైకి అవసరమైన ఒత్తిడిని పెంచుతుంది. అదే సమయంలో, ఉత్సర్గ విభాగం తక్కువగా ఉంటుంది, కాబట్టి కరుగు అవసరం కంటే ఎక్కువ పీడనం వద్ద వేడిగా కూర్చోదు.
ఉష్ణోగ్రత వద్ద కాలక్రమేణా క్షీణించే పాలిమర్ కోసం, ఒక చిన్న అధిక-పీడన విభాగం పరిమితి కంటే లక్షణం.
జెంటిల్ షీరింగ్: ఈ మెషీన్లో PVC ఎందుకు ముగిసింది
దృఢమైన PVC ఇరుకైన ప్రాసెసింగ్ విండోను కలిగి ఉంది. ఇది చాలా కష్టపడి పనిచేయడం మరియు అది క్షీణించి, హైడ్రోజన్ క్లోరైడ్ను విడుదల చేస్తుంది, అది అది కూర్చున్న ఉక్కుపై దాడి చేస్తుంది. ఇది చాలా తక్కువగా పని చేస్తుంది మరియు అది ఎప్పుడూ సరిగ్గా కలిసిపోదు. యంత్రం ప్రతి పరుగులోనూ ఆ గ్యాప్ని థ్రెడ్ చేయాలి.
శంఖాకార జంట మరలు డిజైన్ ద్వారా థ్రెడ్. వాటి క్రమమైన కుదింపు నిష్పత్తి, సున్నితమైన మకా మరియు బలమైన రవాణా సామర్థ్యం యొక్క కలయిక కోత మరియు ఉష్ణోగ్రత రెండింటికీ సున్నితంగా ఉండే మెటీరియల్లకు సరిపోతుంది మరియు PVC అనేది రెండింటికీ పాఠ్యపుస్తకం.
బలమైన తెలియజేయడం అనేది మూడవ పాదం మరియు ఇది సున్నితమైన భాగం వలె చాలా ముఖ్యమైనది. స్క్రూలు ఇంటర్మెష్ మరియు మెకానికల్గా మెటీరియల్ని నెట్టడం వలన, యంత్రం పేలవంగా పట్టుకునే పౌడర్ను తరలించడానికి ఘర్షణపై ఆధారపడదు. ఫీడ్ గుళికల కంటే పొడి మిశ్రమం అయినప్పటికీ అవుట్పుట్ స్థిరంగా ఉంటుంది.
దీని కెమిస్ట్రీ వైపు, మరియు ఉపరితల చికిత్స కోసం దీని అర్థం ఏమిటి, మాలో కవర్ చేయబడిందిPVC స్క్రూ బారెల్ గైడ్.
ఇంటర్మేషింగ్ vs నాన్-ఇంటర్మేషింగ్ కోనికల్ స్క్రూస్
శంఖం ఒక విషయం కాదు. రెండు స్క్రూలు ఎంత లోతుగా ఎంగేజ్ అవుతాయి అనేది యంత్రం యొక్క ప్రవర్తనను మారుస్తుంది మరియు మేము రెండు కాన్ఫిగరేషన్లను రూపొందిస్తాము.
శంఖమును పోలిన జంట మరలుఒకదానికొకటి నిమగ్నం చేయండి, కాబట్టి ఒక స్క్రూ యొక్క ఫ్లైట్ మరొకదాని ఛానెల్లోకి చేరుకుంటుంది. ఇది సృష్టించే క్లోజ్డ్ ఛాంబర్లు సానుకూలంగా తెలియజేయడం మరియు క్షుణ్ణంగా, నియంత్రిత మిక్సింగ్ను అందిస్తాయి మరియు స్క్రూలు తిరిగేటప్పుడు ఒకదానికొకటి శుభ్రంగా తుడవడం. ఇది చాలా PVC పైప్, ప్రొఫైల్ మరియు షీట్ వర్క్ వెనుక ఉన్న కాన్ఫిగరేషన్.
నాన్-ఇంటర్మేషింగ్ శంఖాకార జంట స్క్రూలునిమగ్నమవ్వకుండా పక్కపక్కనే కూర్చోండి. ప్రసారం తక్కువ సానుకూలంగా ఉంటుంది మరియు కోత తక్కువగా ఉంటుంది, ఇది ఎక్కువ పనిని తట్టుకోలేని మెటీరియల్కు సరిపోతుంది.
కొనుగోలుదారులకు సంబంధించిన ప్రాక్టికల్ పాయింట్ సైజు సంజ్ఞామానానికి వర్తిస్తుంది: ప్రత్యామ్నాయం మీ స్వంత యంత్రం యొక్క కాన్ఫిగరేషన్తో సరిపోలాలి. ఇంటర్మేషింగ్ మరియు నాన్-ఇంటర్మేషింగ్ కోనికల్ ట్విన్ స్క్రూలు రెండింటిలోనూ నైపుణ్యం కలిగిన చైనా యొక్క తొలి తయారీదారులలో నన్హయ్య కూడా ఉన్నారు, కాబట్టి ఒక సెట్ను ఏ విధంగానైనా నిర్మించవచ్చు.
శంఖాకార లేదా సమాంతర? చిన్న వెర్షన్
రెండూ ట్విన్ స్క్రూలు. అవి వివిధ సమస్యల కోసం నిర్మించబడ్డాయి.
| శంఖాకార జంట స్క్రూ | సమాంతర జంట స్క్రూ | |
|---|---|---|
| స్క్రూ ఆకారం | ఇరుకైన ఉత్సర్గకు టేపర్డ్, విశాలమైన ఫీడ్ | స్థిర వ్యాసం ముగింపు నుండి ముగింపు |
| కుదింపు | క్రమంగా, taper పాటు వ్యాప్తి | పరివర్తన జోన్లో ఛానెల్ లోతు ద్వారా సెట్ చేయబడింది |
| కోత | సౌమ్యుడు | సర్దుబాటు, ఎక్కువగా ఉంటుంది |
| ఫీడ్ హ్యాండ్లింగ్ | ఎక్కువ తీసుకోవడం, స్థూలమైన పొడి మిశ్రమం పొడికి అనువైనది | సానుకూల సమాచారం, విస్తృత ఫీడ్ సహనం |
| విలక్షణ విధి | దృఢమైన PVC పైపు, ప్రొఫైల్, షీట్ మరియు బోర్డు | కాంపౌండింగ్, మాస్టర్బ్యాచ్, పెల్లెటైజింగ్, హై అవుట్పుట్ లైన్లు |
ప్రాథమిక నియమం: పదార్థం వేడి-సెన్సిటివ్గా ఉండి, పౌడర్గా వచ్చినట్లయితే, టేపర్ మీ కోసం పని చేస్తోంది. ఉద్యోగం కాంపౌండింగ్ లేదా అధిక-వాల్యూమ్ పెల్లెటైజింగ్ అయితే, సమాంతర యంత్రం సాధారణంగా గెలుస్తుంది. పూర్తి పోలిక మనలోనే ఉందిశంఖాకార vs సమాంతర గైడ్.
శంఖాకార ట్విన్ స్క్రూలు వాస్తవానికి ఏమి ఉత్పత్తి చేస్తాయి
నాలుగు కుటుంబాలు అవుట్పుట్ను కవర్ చేస్తాయి: ప్రొఫైల్లు, షీట్లు, పైపులు మరియు అనుకూల-ఆకారపు ప్రొఫైల్లు. ఆచరణలో అంటే రోజువారీ ఉత్పత్తుల యొక్క సుదీర్ఘ జాబితా.
PVC ఉత్పత్తులు
PVC ఫోమ్ బోర్డులు మరియు పైకప్పు మరియు గోడ ప్యానెల్లు వంటి అలంకరణ బోర్డులు. PVC-U నీటి సరఫరా మరియు డ్రైనేజీ పైపు, కండ్యూట్ పైపు మరియు చిన్న-వ్యాసం ముడతలుగల పైపు. డోర్ మరియు విండో ప్రొఫైల్లు, ఫ్రేమ్లు మరియు సాష్లు రెండూ. సీలింగ్ ప్యానెల్లు మరియు కేబుల్ ట్రేలు. తోట గొట్టం మరియు కండ్యూట్ వంటి సౌకర్యవంతమైన గొట్టాలు మరియు తలుపులు మరియు కిటికీలకు సీలింగ్ స్ట్రిప్స్.
సవరించిన మరియు మిశ్రమ ఉత్పత్తులు
PVC చెక్క-ప్లాస్టిక్ మిశ్రమ ఫ్లోరింగ్, రెయిలింగ్లు మరియు అలంకార మౌల్డింగ్లు. కాల్షియం-కార్బోనేట్-నిండిన PVC షీట్, ఇంజనీరింగ్ మ్యాట్లతో సహా. తక్కువ డిమాండ్ ఉన్న అప్లికేషన్ల కోసం టాల్క్ నిండిన PP ప్రొఫైల్లు.
చెక్క-ప్లాస్టిక్ పని దాని స్వంత గమనికకు అర్హమైనది. నన్హయ్య 18వ చైనా వుడ్ ప్లాస్టిక్స్ సమ్మిట్ ఫోరమ్లో WPC కోసం చైనా యొక్క అతిపెద్ద శంఖాకార ట్విన్-స్క్రూ బారెల్స్ సరఫరాదారుగా కనిపించారు మరియు ఆ విధి యొక్క వేర్ సైడ్ మాలో కవర్ చేయబడిందిWPC స్క్రూ బారెల్ గైడ్.
ఇతర ప్రత్యేక ఉత్పత్తులు
గృహోపకరణాలు మరియు ఆటోమోటివ్ ఇంటీరియర్స్ కోసం ABS అలంకార స్ట్రిప్స్. PE/PVC మిశ్రమ నీటి సరఫరా పైపు, ఇది PVC యొక్క దృఢత్వంతో PE యొక్క మొండితనాన్ని మిళితం చేస్తుంది.
PVC షీట్లో ప్రత్యేకంగా, నిర్మాణ వస్తువులు తుది ఉపయోగంలో 60% వాటాను కలిగి ఉంటాయి, ప్యాకేజింగ్ రెండవది. ఆ పంక్తులు సాధారణంగా ముడి పదార్ధం ఫోర్స్-ఫెడ్తో కౌంటర్-రొటేటింగ్ శంఖాకార స్క్రూలను అమలు చేస్తాయి, కాబట్టి ప్లాస్టిసైజింగ్, మిక్సింగ్ మరియు షీరింగ్ మొత్తం ప్రక్రియలో స్థిరంగా ఉంటాయి.
మేము నిర్మించే పరిమాణాలు
ఇవి మేము ఉత్పత్తి చేసే కోనికల్ ట్విన్ స్క్రూ మరియు బారెల్ స్పెసిఫికేషన్లు, ఫీడ్ వ్యాసంపై ఉత్సర్గ వ్యాసంగా వ్రాయబడ్డాయి.
| Φ45/Φ90 | Φ45/Φ100 | Φ51/Φ105 | Φ55/Φ110 |
| Φ58/Φ124 | Φ60/Φ125 | Φ65/Φ120 | Φ65/Φ132 |
| Φ68/Φ143 | Φ75/Φ150 | Φ80/Φ143 | Φ80/Φ156 |
| Φ80/Φ172 | Φ92/Φ188 | Φ105/Φ216 | Φ110/Φ220 |
ఆ శ్రేణి మార్కెట్లో సేవలో ఉన్న శంఖు ఆకారపు జంట స్క్రూలలో దాదాపు 90% మరియు దాని వెనుక ఉన్న వ్యక్తిగత ఉత్పత్తి శ్రేణులతో సహాPVC బోర్డుమరియుPVC ప్రొఫైల్సెట్లు, కింద కూర్చునిమా కోనికల్ ట్విన్ స్క్రూ బారెల్స్. మీ మెషీన్ జాబితా వెలుపల పడిపోతే, సమీప ప్రామాణిక పరిమాణానికి బలవంతంగా కాకుండా మీ లైన్కు సరిపోయేలా జ్యామితిని రూపొందించవచ్చు.
మొదటి సంఖ్యను పంచుకునే జంటలను గమనించండి. 65/120 మరియు 65/132 రెండూ 65 మిమీ వద్ద విడుదలవుతాయి కానీ చాలా భిన్నమైన వాల్యూమ్లను తీసుకుంటాయి మరియు 80/143, 80/156 మరియు 80/172 అదే పాయింట్ని మూడు రెట్లు ఎక్కువ చేస్తాయి. ఫీడ్ వ్యాసం వివరాలు కాదు.
ఒక శంఖమును పోలిన సెట్ను భర్తీ చేయవలసి వచ్చినప్పుడు
ఇరుకైన ఉత్సర్గ ముగింపు వైపు ఒత్తిడి ఎక్కువగా ఉన్న చోట శంఖాకార మరలు ధరిస్తారు. భాగాలు స్పష్టంగా చెడ్డగా కనిపించే ముందు యంత్రం దానిని సూచిస్తుంది.
- అవుట్పుట్ పడిపోతుందిఅదే స్క్రూ వేగంతో, ఎందుకంటే అరిగిపోయిన క్లియరెన్స్ ముందుకు వెళ్లడానికి బదులుగా వెనుకకు జారిపోయేలా చేస్తుంది.
- ప్లాస్టిసైజింగ్ నాణ్యత పడిపోతుంది.PVCలో ఇది పేలవమైన ఫ్యూజన్, అసమాన రంగు లేదా ప్రొఫైల్లో ఉపరితల లోపాలుగా చూపబడుతుంది.
- మోటారు లోడ్ పెరుగుతుందిస్థిరమైన అవుట్పుట్లో, డ్రాగ్, మిస్లైన్మెంట్ లేదా డిగ్రేడెడ్ మెటీరియల్ బిల్డింగ్ రెసిస్టెన్స్ను సూచిస్తాయి.
- నల్ల మచ్చలు తిరిగి వస్తాయిశుభ్రపరిచిన తర్వాత, PVCలో తరచుగా అధోకరణం చెందిన పదార్థం అంటే అరిగిపోయిన క్లియరెన్స్లో ఉంచడం మరియు అక్కడ వంట చేయడం.
ఇంప్రెషన్ల కంటే సాధనాలతో నిర్ధారించండి. బిల్డ్ డ్రాయింగ్కు వ్యతిరేకంగా స్క్రూలు మరియు బోర్ను కొలవండి మరియు రెండు స్క్రూల మధ్య అలాగే స్క్రూలు మరియు బారెల్ మధ్య క్లియరెన్స్ను తనిఖీ చేయండి.
నన్హయ్యతో ఎందుకు పని చేయాలి
నన్హయ్య ఇరవై సంవత్సరాలుగా స్క్రూలు మరియు బారెల్స్ను తయారు చేశారు మరియు ప్రపంచవ్యాప్తంగా 500+ క్లయింట్లకు సేవలందిస్తున్నారు. మాశంఖాకార జంట స్క్రూ బారెల్ పరిధిPVC బోర్డ్, PVC షీట్, PVC ప్రొఫైల్ మరియు PE డ్యూటీ, ఇంటర్మేషింగ్ మరియు నాన్-ఇంటర్మేషింగ్ కాన్ఫిగరేషన్లలో, సేవలో ఉన్న శంఖాకార యంత్రాలలో దాదాపు 90% సరిపోలుతుంది.
సరిగ్గా ఎంచుకోవడానికి మూడు దశలు పడుతుంది మరియు మేము మీతో కలిసి వాటి ద్వారా పని చేస్తాము: ప్రాసెస్ చేయబడే మెటీరియల్ని గుర్తించండి, లైన్ ఏమి ఉత్పత్తి చేయాలో అర్థం చేసుకోండి, ఆపై మీరు కలిగి ఉన్న పరికరాలకు బ్యారెల్ను సరిపోల్చండి. ప్రామాణికం కాని యంత్రాల కోసం, మా ఇంజనీర్లు జ్యామితిని సరిపోయేలా డిజైన్ చేస్తారు.
ఉపరితల చికిత్స జ్యామితి నుండి విడిగా పేర్కొనబడింది, ఎందుకంటే ఇది మీ సూత్రీకరణ ఎంత రాపిడి మరియు తినివేయు అనే దానిపై ఆధారపడి ఉంటుంది. మేము నైట్రిడింగ్, క్రోమ్ ప్లేటింగ్, స్టెయిన్లెస్ స్టీల్, బైమెటాలిక్ సర్ఫేసింగ్ మరియు టంగ్స్టన్ కార్బైడ్ స్ప్రేయింగ్ను సరఫరా చేస్తాము మరియు ఫీడ్ కోరిన చోట మేము హార్డ్ అల్లాయ్ను బోర్ వేర్ జోన్ చుట్టూ ఉన్న పూర్తి వృత్తంలో స్ప్రే చేస్తాము. మాబైమెటాలిక్ vs నైట్రిడెడ్ గైడ్అది ఎప్పుడు చెల్లిస్తుందో వివరిస్తుంది మరియు మెటీరియల్స్ గైడ్ బేస్ స్టీల్లను కవర్ చేస్తుంది.
మీ మెషిన్ మోడల్ను, స్క్రూ పరిమాణాన్ని రెండు సంఖ్యలుగా మరియు మీరు అమలు చేసే మెటీరియల్ని పంపండి. మీరు 12 గంటలలోపు కోట్ని పొందుతారు.
మీ మెషీన్కు శంఖాకార ట్విన్ స్క్రూ సెట్ కావాలా? పరిమాణం, మీ ఎక్స్ట్రూడర్ మోడల్ మరియు మీ సూత్రీకరణను పంపండి. మేము 12 గంటల్లో కోట్ చేస్తాము.
కోనికల్ ట్విన్ స్క్రూ కోట్ పొందండితరచుగా అడిగే ప్రశ్నలు
కోనికల్ ట్విన్ స్క్రూ బారెల్ అంటే ఏమిటి?
ఇది శంఖాకార ట్విన్ స్క్రూ ఎక్స్ట్రూడర్ యొక్క ప్లాస్టిసైజింగ్ యూనిట్: రెండు టాపర్డ్ స్క్రూలను కలిగి ఉన్న రెండు అతివ్యాప్తి చెందుతున్న టాపర్డ్ బోర్లతో కూడిన బారెల్. స్క్రూలు ఫీడ్ ఎండ్లో వెడల్పుగా ఉంటాయి మరియు డై వైపు ఇరుకైనవిగా ఉంటాయి మరియు ఆ టేపర్ క్రమంగా కుదింపు, సున్నితమైన మకా మరియు బలమైన తీగలను ఉత్పత్తి చేస్తుంది.
శంఖాకార ట్విన్ స్క్రూ బారెల్ ఎలా పని చేస్తుంది?
మెటీరియల్ వైడ్ ఫీడ్ ఎండ్లోకి ప్రవేశిస్తుంది, ఇక్కడ పెద్ద తీసుకోవడం స్థూలమైన పొడికి సరిపోతుంది. ఇంటర్మేషింగ్ స్క్రూలు దానిని యాంత్రికంగా ముందుకు పంపుతాయి మరియు బోర్ సన్నబడినప్పుడు పదార్థం స్థిరంగా కుదించబడుతుంది, గాలి బయటకు తీయబడుతుంది మరియు సాంద్రత పెరుగుతుంది. వేడిచేసిన మండలాలు దానిని ఏకరీతి కరిగిపోయేలా చేస్తాయి, అస్థిరతలు బయటకు వస్తాయి మరియు ఇరుకైన ఉత్సర్గ ముగింపు డైకి అవసరమైన ఒత్తిడిని పెంచుతుంది.
శంఖాకార స్క్రూ పరిమాణంలోని రెండు సంఖ్యల అర్థం ఏమిటి?
చిన్న సంఖ్య ఉత్సర్గ ముగింపులో వ్యాసం, మరియు పెద్ద సంఖ్య ఫీడ్ ముగింపులో వ్యాసం. 55/110 స్క్రూ కొన వద్ద 55 మిమీ మరియు ఇన్టేక్ వద్ద 110 మిమీ కొలుస్తుంది. కోట్ను అభ్యర్థించేటప్పుడు ఎల్లప్పుడూ రెండు సంఖ్యలను ఇవ్వండి, ఎందుకంటే 65/120 మరియు 65/132 వంటి పరిమాణాలు మొదటి సంఖ్యను పంచుకుంటాయి కానీ పరస్పరం మార్చుకోలేవు.
PVC కోసం శంఖాకార జంట మరలు ఎందుకు ఉపయోగించబడతాయి?
దృఢమైన PVC కోత మరియు ఉష్ణోగ్రత రెండింటికి సున్నితంగా ఉంటుంది మరియు ఇది స్థూలమైన పొడి మిశ్రమం పొడిగా వస్తుంది. శంఖాకార రూపకల్పన మూడు సమస్యలకు ఒకేసారి సమాధానమిస్తుంది: పెద్ద ఫీడ్ ఎండ్ పౌడర్ను మింగుతుంది, క్రమంగా కుదింపు పదార్థాన్ని ఒక జోన్లో గట్టిగా పిండడానికి బదులుగా స్థిరంగా పని చేస్తుంది మరియు సున్నితమైన మకా క్షీణించకుండా చేస్తుంది.
శంఖాకార మరియు సమాంతర జంట స్క్రూల మధ్య తేడా ఏమిటి?
ఒక కోనికల్ ట్విన్ స్క్రూ విస్తృత ఫీడ్ ఎండ్ నుండి ఇరుకైన డిశ్చార్జ్ ఎండ్ వరకు టేపర్ అవుతుంది, ఇది దృఢమైన PVC పైపు, ప్రొఫైల్ మరియు షీట్కు సరిపోయే క్రమమైన కుదింపు మరియు సున్నితమైన కోతను ఇస్తుంది. ఒక సమాంతర ట్విన్ స్క్రూ అంతటా స్థిరమైన వ్యాసాన్ని కలిగి ఉంటుంది, ఇది సమ్మేళనం, మాస్టర్బ్యాచ్ మరియు అధిక-అవుట్పుట్ పెల్లెటైజింగ్కు సరిపోయే చోట సర్దుబాటు చేయగల కోత ఎక్కువగా ఉంటుంది.
ఇంటర్మేషింగ్ మరియు నాన్-ఇంటర్మేషింగ్ శంఖాకార స్క్రూల మధ్య తేడా ఏమిటి?
ఇంటర్మెషింగ్ స్క్రూలు ఒకదానికొకటి నిమగ్నమై ఉంటాయి, కాబట్టి ఒకదాని యొక్క ఫ్లైట్ మరొకదాని ఛానెల్లోకి చేరుకుంటుంది. ఇది క్లోజ్డ్ ఛాంబర్లు, పాజిటివ్ కన్వేయింగ్ మరియు క్షుణ్ణంగా మిక్సింగ్ను సృష్టిస్తుంది మరియు స్క్రూలు ఒకదానికొకటి శుభ్రంగా తుడవడం. నాన్-ఇంటర్మేషింగ్ స్క్రూలు నిమగ్నమవ్వకుండా పక్కపక్కనే కూర్చుంటాయి, ఎక్కువ పనిని తట్టుకోలేని మెటీరియల్కు తక్కువ కోత మరియు తక్కువ సానుకూల ప్రసారాన్ని అందిస్తాయి.
కోనికల్ ట్విన్ స్క్రూ ఎక్స్ట్రూడర్లతో ఏ ఉత్పత్తులు తయారు చేయబడ్డాయి?
నాలుగు కుటుంబాలు: ప్రొఫైల్లు, షీట్లు, పైపులు మరియు అనుకూల ఆకారపు ప్రొఫైల్లు. PVC ఫోమ్ మరియు డెకరేటివ్ బోర్డ్, PVC-U నీరు మరియు డ్రైనేజ్ పైప్, కండ్యూట్, డోర్ మరియు విండో ప్రొఫైల్స్, సీలింగ్ ప్యానెల్లు, కేబుల్ ట్రేలు, గొట్టాలు మరియు సీలింగ్ స్ట్రిప్స్, కలప-ప్లాస్టిక్ కాంపోజిట్ ఫ్లోరింగ్ మరియు రెయిలింగ్లు, నిండిన PVC షీట్, ABS డెకరేటివ్ స్ట్రిప్స్ మరియు PE/PVC కాంపోజిట్ పైపులను కవర్ చేసే ఆచరణలో.
శంఖాకార జంట స్క్రూలను జతగా మార్చాలా?
అవును. రెండు స్క్రూల మధ్య క్లియరెన్స్ తయారీ సమయంలో సెట్ చేయబడింది మరియు ధరించిన భాగస్వామికి వ్యతిరేకంగా ఒక కొత్త స్క్రూను అమర్చడం ద్వారా తిరిగి పొందడం సాధ్యం కాదు. శంఖాకార జంట స్క్రూలు ఉత్పత్తి చేయబడతాయి, సరఫరా చేయబడతాయి మరియు సరిపోలిన జంటగా భర్తీ చేయబడతాయి మరియు వాటిని నిల్వ చేయాలి మరియు ఆ విధంగా నిర్వహించాలి.