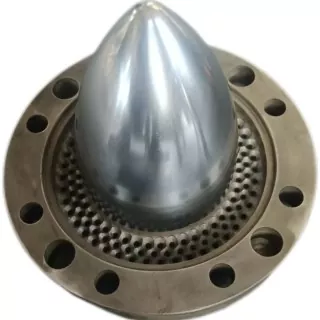
స్క్రూ చిట్కా ఒక విడి భాగం వలె పరిగణించబడేంత చిన్నదిగా ఉంటుంది, అయితే ప్రతి షాట్ అదే పరిమాణంలో మెల్ట్తో మొదలవుతుందో లేదో నిర్ణయించడానికి తగినంత ఖచ్చితమైనది. థ్రెడ్ మెటల్ పాయింట్గా కాకుండా సరిపోలిన ఫ్లో మరియు సీలింగ్ అసెంబ్లీగా కొనుగోలు చేయండి.


శీఘ్ర సమాధానం
నాన్-రిటర్న్ వాల్వ్ డిజైన్, ఖచ్చితమైన స్క్రూ మరియు బారెల్ ఇంటర్ఫేస్, ప్రాసెస్ చేయబడిన రెసిన్ మరియు ఫిల్లర్ మరియు ఇప్పటికే ఉన్న అసెంబ్లీ యొక్క వేర్ ప్యాటర్న్ అనే నాలుగు అంశాల ద్వారా ఇంజెక్షన్ మోల్డింగ్ స్క్రూ చిట్కాను ఎంచుకోండి. సంస్కరణలు, మునుపటి మరమ్మతులు లేదా ప్రామాణికం కాని స్క్రూలు ఉనికిలో ఉన్నప్పుడు మెషిన్ మోడల్ మాత్రమే సరిపోదు.
రీప్లేస్మెంట్ ఆర్డర్ కోసం, అందుబాటులో ఉన్నప్పుడు ఒరిజినల్ డ్రాయింగ్ను పంపండి, ఆపై థ్రెడ్, భుజం, చిట్కా పొడవు, రింగ్ ట్రావెల్, సీటు, బయటి వ్యాసం మరియు మెల్ట్ ప్యాసేజ్లను వాస్తవ యంత్రానికి వ్యతిరేకంగా ధృవీకరించండి. మంచి కొటేషన్ జ్యామితితో ప్రారంభమవుతుంది. మెటీరియల్ మరియు ఉపరితల చికిత్స తదుపరి వస్తాయి.
స్క్రూ చిట్కా రెండు దిశలలో ప్రవాహాన్ని నియంత్రిస్తుంది
స్క్రూ రికవరీ సమయంలో, నాన్-రిటర్న్ వాల్వ్ తెరుచుకుంటుంది మరియు కరిగిన పాలిమర్ను స్క్రూ ముందు వైపుకు వెళ్లేలా చేస్తుంది. ఇంజెక్షన్ ప్రారంభంలో, ఇది స్క్రూ కదలికను మూసివేస్తుంది మరియు స్క్రూ వెంట కరుగును వెనుకకు నెట్టడానికి బదులుగా షాట్పై ఒత్తిడి పనిచేస్తుంది.
అందుకే స్క్రూ చిట్కా, చెక్ రింగ్ మరియు సీటు నిర్వహణకు మాత్రమే కాకుండా ప్రక్రియకు చెందినవి.ENGEL యొక్క నాన్-రిటర్న్ వాల్వ్ ట్యుటోరియల్అదే రెండు ఆపరేటింగ్ స్టేట్లను వివరిస్తుంది మరియు ఇంజెక్షన్ రిపీటబిలిటీకి నేరుగా ముగింపు ప్రవర్తనను లింక్ చేస్తుంది.
మా ఫ్యాక్టరీ వీక్షణ:అత్యంత ఖరీదైన స్క్రూ-టిప్ పొరపాటు చాలా అరుదుగా రెండు మెటీరియల్ గ్రేడ్ల మధ్య వ్యత్యాసం. ఇది స్క్రూపైకి థ్రెడ్ చేసే భాగం, కానీ ప్రయాణించదు, సీల్ చేయదు లేదా సరిగ్గా సమలేఖనం చేయదు. సేల్స్ విశేషణాల యొక్క సుదీర్ఘ జాబితా కంటే విజయవంతమైన ఫిట్ టెస్ట్ చాలా విలువైనది.
అచ్చు విధి చుట్టూ అసెంబ్లీని ఎంచుకోండి
సరైన డిజైన్ రికవరీ సమయంలో స్వేచ్ఛగా తెరవాలి, ఇంజెక్షన్ సమయంలో ఊహాజనితంగా మూసివేయాలి మరియు కరిగే మార్గంలో అధిక పరిమితిని నివారించాలి. ఇది దాని సంభోగం ఉపరితలాలను దెబ్బతీయకుండా రెసిన్ యొక్క రాపిడి, అంటుకునే మరియు తినివేయు భారాన్ని కూడా తట్టుకోవాలి.
| కొనుగోలు ప్రశ్న | ఇది స్క్రూ చిట్కాను ఎందుకు మారుస్తుంది | సరఫరాదారుకి ఏమి పంపాలి |
|---|---|---|
| ఏ రెసిన్ మౌల్డ్ చేయబడుతోంది? | స్నిగ్ధత, సరళత, క్షీణత సున్నితత్వం మరియు తుప్పు విధి ప్రవాహ మార్గాలు, పదార్థం మరియు ఉపరితల చికిత్సను ప్రభావితం చేస్తుంది. | ఖచ్చితమైన రెసిన్ గ్రేడ్, కలర్ సిస్టమ్, ఫ్లేమ్ రిటార్డెంట్ మరియు సాధారణ ప్రాసెసింగ్ పరిధి. |
| రెసిన్ రీన్ఫోర్స్డ్ లేదా నింపబడిందా? | గ్లాస్ ఫైబర్, మినరల్ ఫిల్లర్ మరియు రీక్లెయిమ్డ్ కాలుష్యం రింగ్, సీటు మరియు మెల్ట్ ప్యాసేజ్ల వద్ద రాపిడి దుస్తులను వేగవంతం చేస్తాయి. | పూరక రకం, బరువు శాతం మరియు ఉత్పత్తిని బట్టి మారుతుందా. |
| షాట్ ఎంత ఖచ్చితంగా ఉండాలి? | సన్నని గోడ, బహుళ-కుహరం మరియు గట్టి-బరువు భాగాలు వాల్వ్ మూసివేయడం మరియు లీకేజీలో చిన్న మార్పులను బహిర్గతం చేస్తాయి. | పార్ట్ వెయిట్, కేవిటీ కౌంట్, షాట్-వెయిట్ టాలరెన్స్ మరియు ఇటీవలి ట్రెండ్ డేటా. |
| ప్రస్తుత వాల్వ్ శైలి ఏమిటి? | స్లైడింగ్ రింగ్, బాల్-చెక్ మరియు ఇతర డిజైన్లు వేర్వేరు ప్రవాహ ప్రాంతాలు, ప్రయాణం మరియు ముగింపు ప్రవర్తనను కలిగి ఉంటాయి. | అసలు భాగం సంఖ్య, డ్రాయింగ్, ఫోటోలు మరియు పూర్తిగా తొలగించబడిన అసెంబ్లీ. |
| ఇంతకు ముందు స్క్రూ భర్తీ చేయబడిందా? | మెషీన్ మోడల్ ఇన్స్టాల్ చేయబడిన థ్రెడ్, చిట్కా పొడవు లేదా సీటు జ్యామితిని గుర్తించదు. | కరెంట్ స్క్రూ డ్రాయింగ్ మరియు డైరెక్ట్ కొలతలు, మెషిన్ నేమ్ప్లేట్ మాత్రమే కాదు. |
| భాగం ఎందుకు భర్తీ చేయబడుతోంది? | విరిగిన థ్రెడ్, చెరిగిపోయిన ప్రవాహ మార్గం మరియు లీకేజింగ్ రింగ్ అదే దిద్దుబాటు చర్యను సూచించవు. | ఫోటోలు, ప్రాసెస్ లక్షణాలు, నిర్వహణ చరిత్ర మరియు విఫలమైన కొలతలు ధరించండి. |
Nanhaiya ప్రామాణిక మరియు అనుకూలీకరించిన థ్రెడ్ నమూనాలను, ప్రత్యేక పాలిమర్ల కోసం రివర్స్-ఫ్లో చిట్కా ఎంపికలను అందిస్తుంది. ఎంచుకున్న భాగాన్ని ఒకతో సరిపోల్చవచ్చుఇంజక్షన్ మౌల్డింగ్ స్క్రూలేదా బ్రాడర్లో భాగంగా సరఫరా చేయబడుతుందిఇంజెక్షన్ మౌల్డింగ్ మరియు ఎక్స్ట్రాషన్ విడిభాగాల పరిధి.


అసెంబ్లీని తీసివేయడానికి ముందు ప్రక్రియ సంకేతాలను చదవండి
వేరియబుల్ కుషన్, డ్రిఫ్టింగ్ షాట్ వెయిట్ లేదా పేలవమైన ట్రాన్స్ఫర్ రిపీటబిలిటీ వాల్వ్ లీకేజీని సూచించగలవు, కానీ వాటిలో ఏవీ దానిని మాత్రమే నిరూపించలేదు. రెసిన్ మార్పులు, ఫీడ్ అస్థిరత, ఉష్ణోగ్రత నియంత్రణ, బారెల్ దుస్తులు, కరిగే గాలి, ఒత్తిడి సెట్టింగ్లు మరియు అచ్చు పరిస్థితులు ఇలాంటి లక్షణాలను సృష్టించగలవు.
నాన్-రిటర్న్ వాల్వ్, స్క్రూ మరియు ప్లాస్టిసైజింగ్ బారెల్ను తనిఖీ చేయాలని ENGEL సిఫార్సు చేస్తోందిమెల్ట్ కుషన్ హెచ్చుతగ్గులకు గురైనప్పుడు. అదే ట్రబుల్షూటింగ్ మార్గదర్శకత్వం ప్రక్రియ సెట్టింగ్లు మరియు కాంపోనెంట్ వేర్తో కుషన్ మరియు షాట్-వెయిట్ వేరియషన్ను కలుపుతుంది.
| గమనించిన సిగ్నల్ | సాధ్యమైన స్క్రూ-చిట్కా కనెక్షన్ | ఆర్డర్ చేయడానికి ముందు తనిఖీ చేయండి |
|---|---|---|
| కుషన్ స్థానం షాట్ నుండి షాట్ వరకు మారుతూ ఉంటుంది | రింగ్ వేరే పాయింట్లో మూసివేయబడవచ్చు లేదా కూర్చున్న తర్వాత లీక్ కావచ్చు. | స్థిరమైన ప్రక్రియలో ట్రెండ్ వాస్తవ స్థానం, ఒత్తిడి మరియు షాట్ బరువు. |
| సెట్టింగ్లు స్థిరంగా ఉన్నప్పుడు పార్ట్ వెయిట్ డ్రిఫ్ట్ అవుతుంది | బ్యాక్ఫ్లో అచ్చుకు పంపిణీ చేయబడిన ప్రభావవంతమైన వాల్యూమ్ను తగ్గించవచ్చు. | ఫీడ్, ఉష్ణోగ్రత, పదార్థం మరియు అచ్చు-కుహరం కారణాలను మినహాయించండి. |
| చిన్న షాట్లు అడపాదడపా కనిపిస్తాయి | ముఖ్యంగా రికవరీ మార్పుల తర్వాత వాల్వ్ పదేపదే సీల్ చేయకపోవచ్చు. | బదిలీ ప్రతిస్పందనను సరిపోల్చండి మరియు యంత్ర తయారీదారు ఆమోదించిన వాల్వ్ పరీక్షను అమలు చేయండి. |
| రికవరీ పరిమితం అవుతుంది | దెబ్బతిన్న రింగ్, డిపాజిట్ లేదా తక్కువ పరిమాణంలో ఉన్న ప్రవాహ మార్గం ముందుకు కరిగే ప్రవాహాన్ని నిరోధించవచ్చు. | ఉచిత కదలిక, డిపాజిట్లు, గాలింగ్ మరియు పాసేజ్ అడ్డంకి కోసం తనిఖీ చేయండి. |
| నల్ల మచ్చలు భౌతిక మార్పును అనుసరిస్తాయి | చనిపోయిన మచ్చలు లేదా దెబ్బతిన్న ఉపరితలాలు క్షీణించిన పాలిమర్ను అలాగే ఉంచవచ్చు మరియు విడుదల చేయవచ్చు. | పూర్తి మెల్ట్ పాత్, నాజిల్, స్క్రూ ఫ్రంట్ మరియు క్లీనింగ్ విధానాన్ని తనిఖీ చేయండి. |
| లోహ శబ్దం లేదా రింగ్ నిర్భందించటం | గాలింగ్, వైకల్యం, తప్పుగా అమర్చడం లేదా విదేశీ పదార్థం ఉండవచ్చు. | యంత్ర తయారీదారు యొక్క సురక్షిత నిర్వహణ విధానంలో ఆపి తనిఖీ చేయండి. |
అసెంబ్లీని తీసివేసిన తర్వాత, చెక్ రింగ్ యొక్క వెలుపలి వ్యాసం, రెండు ముగింపు ముఖాలు, కూర్చునే ఉపరితలం, చిట్కా శరీరం, మెల్ట్ పాసేజ్లు మరియు థ్రెడ్ను పరిశీలించండి. ఒకARBURG సాంకేతిక కథనంరాపిడి, సంశ్లేషణ మరియు తుప్పును ధరించే మెకానిజమ్లుగా గుర్తిస్తుంది మరియు రింగ్ వ్యాసం, ముగింపు ముఖం మరియు సీలింగ్ సీటులో ధరించడం రింగ్ ప్రయాణం మరియు కుషన్ స్థిరత్వాన్ని మార్చగలదని చూపిస్తుంది.
భాగం నిండిపోయే వరకు హోల్డింగ్ ప్రెజర్ని జోడించడం ద్వారా చెక్ రింగ్ని నిర్ధారించవద్దు.సెట్టింగ్ మార్పు లీకేజీని సరిచేయకుండా దాచగలదు. స్థిరమైన బేస్లైన్ను క్యాప్చర్ చేయండి, మెషీన్ తయారీదారు ఆమోదించిన పరీక్ష పద్ధతిని అనుసరించండి మరియు రీప్లేస్మెంట్ స్పెసిఫికేషన్ను మార్చడానికి ముందు హార్డ్వేర్ను తనిఖీ చేయండి.
సంభోగం భాగాలు ఇంకా బాగా ఉన్నప్పుడు మాత్రమే ఒక భాగాన్ని భర్తీ చేయండి
ఒక చెక్ రింగ్ దాని సంభోగం చిట్కా మరియు సీటు ఆమోదించబడిన కొలతలలోనే ఉన్నప్పుడు దానితో భర్తీ చేయబడుతుంది, సీలింగ్ ఉపరితలాలు ధ్వనిగా ఉంటాయి మరియు కొత్త రింగ్ దాని పూర్తి ప్రయాణంలో స్వేచ్ఛగా కదలగలదు. ఇది తక్కువ-ధర మరమ్మత్తు, కానీ తనిఖీ మద్దతు ఇచ్చినప్పుడు మాత్రమే.
అనేక ఉపరితలాలు అరిగిపోయినట్లు కనిపించినప్పుడు, ఒక రింగ్ స్వాధీనం చేసుకున్నప్పుడు లేదా వేరొక కాంపోనెంట్కు వ్యతిరేకంగా గల్లంతు అయినప్పుడు, పాత భాగాలు మెషీన్లలో కలపబడినప్పుడు లేదా నమ్మదగిన అసలు కొలతలు మిగిలిపోయినప్పుడు సరిపోలిన చిట్కా, రింగ్ మరియు సీటును మార్చండి. ఒక కొత్త సీలింగ్ భాగాన్ని రెండు అరిగిపోయిన సంభోగం భాగాలతో కలపడం వల్ల కొత్త లీకేజీ మార్గాన్ని సృష్టించవచ్చు.
మా ఫ్యాక్టరీ వీక్షణ:అరిగిపోయిన నమూనా సాక్ష్యం, మాస్టర్ డ్రాయింగ్ కాదు. మేము క్షీణించిన సీటు, కుదించబడిన రింగ్ లేదా దెబ్బతిన్న థ్రెడ్ను సరిగ్గా కాపీ చేస్తే, కొత్త భాగం క్లీనర్ ఉపరితలంతో పాత సమస్యను పునరుత్పత్తి చేయగలదు. మేము డ్రాయింగ్, సంభోగం భాగాలు మరియు ధరించని సూచన పాయింట్ల నుండి ఉద్దేశించిన సంబంధాన్ని పునర్నిర్మిస్తాము.


నన్హయ్యా ఇంజెక్షన్ మోల్డింగ్ స్క్రూ చిట్కా డేటా
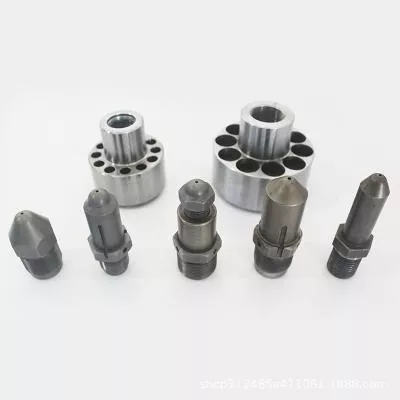
దినన్హయ్యా ఇంజెక్షన్ మోల్డింగ్ స్క్రూ చిట్కాస్క్రూ మరియు నాజిల్-సైడ్ మెల్ట్ పాత్ మధ్య ఇంటర్ఫేస్గా నిర్మించబడింది. ఇది కస్టమ్ థ్రెడ్లు మరియు రీప్లేస్మెంట్ వర్క్ కోసం కాంపోనెంట్ జ్యామితితో విభిన్న స్క్రూ డయామీటర్లు మరియు ఇంజెక్షన్ మెషిన్ బ్రాండ్లకు అందుబాటులో ఉంది.
| స్పెసిఫికేషన్ | నన్హయ్యా ఉత్పత్తి డేటా | కొనుగోలు ఔచిత్యం |
|---|---|---|
| బేస్ మెటీరియల్ | D2 | కొటేషన్ మరియు తనిఖీ పత్రాలపై వాస్తవ పదార్థాన్ని రికార్డ్ చేయండి. |
| కాఠిన్యం | HRC45-62 | ఎంచుకున్న విలువ తప్పనిసరిగా హీట్ ట్రీట్మెంట్, డ్యూటీ మరియు మ్యాటింగ్ మెటీరియల్లతో సరిపోలాలి. |
| నిటారుగా | 0.02 మిమీ/మీ | స్క్రూ-ఫ్రంట్ ఇంటర్ఫేస్లో జ్యామితి మరియు అమరిక విషయం. |
| సాయుధ ముఖం | ద్విలోహ | బహిర్గతమైన పని ఉపరితలాల వద్ద దుస్తులు-నిరోధక ఎంపికను అందిస్తుంది. |
| గ్లాస్-ఫైబర్ కాన్ఫిగరేషన్లు | 30% / 60% | RFQలో అసలు గ్లాస్-ఫైబర్ శాతం మరియు రెసిన్ గ్రేడ్ను పేర్కొనండి. |
| భాగం బరువు | 1 కి.గ్రా | ఉత్పత్తి పేజీ సూచన విలువ; తుది బరువు ఆమోదించబడిన జ్యామితిని అనుసరిస్తుంది. |
| తయారీ మార్గం | CNC మ్యాచింగ్, హీట్ ట్రీట్మెంట్ మరియు ప్రెసిషన్ పాలిషింగ్ | ఈ కార్యకలాపాలు రూపం, ఉపరితల స్థితి మరియు పూర్తి ఫిట్ని నియంత్రిస్తాయి. |
| ప్రామాణిక అప్లికేషన్లు | PE, PP, ABS మరియు PVC థర్మోప్లాస్టిక్ మౌల్డింగ్ | సంకలనాలు, రంగులు, రీసైకిల్ కంటెంట్ మరియు పూరక డేటాను కూడా పంపండి. |
పూర్తి ప్లాస్టిసైజింగ్ యూనిట్ కోసం, నన్హయ్య కూడా తయారు చేస్తాడుఉత్పరివర్తన ఇంజక్షన్ అచ్చు మరలు, క్రమంగా ఇంజెక్షన్ మౌల్డింగ్ మరలుమరియు మ్యాచింగ్ రీప్లేస్మెంట్ బారెల్స్. ప్రక్కనేఇంజక్షన్ ముక్కులీకేజ్, అలైన్మెంట్ లేదా మెల్ట్-ఫ్లో సమస్యలు స్క్రూ టిప్కు మించి విస్తరించినప్పుడు అదే సమయంలో సమీక్షించవచ్చు.
భాగం సరిపోతుందో లేదో నిర్ణయించే కొలతలు
యంత్ర తయారీదారు మరియు మోడల్ శోధనను తగ్గించగలవు, కానీ అది డ్రాయింగ్ను భర్తీ చేయదు. మోడల్ కుటుంబాలు అనేక ఇంజెక్షన్-యూనిట్ పరిమాణాలను ఉపయోగించవచ్చు మరియు ఒక యంత్రం ఇప్పటికే దాని అసలు నిర్మాణానికి భిన్నంగా ఉండే రీప్లేస్మెంట్ స్క్రూని కలిగి ఉండవచ్చు.
- వ్యవస్థాపించిన స్క్రూను గుర్తించండి.రికార్డ్ మెషిన్ మేకర్, మోడల్, ఇంజెక్షన్-యూనిట్ హోదా, స్క్రూ వ్యాసం, సీరియల్ సమాచారం మరియు ఏదైనా మునుపటి స్క్రూ రీప్లేస్మెంట్.
- థ్రెడ్ను పూర్తిగా నిర్వచించండి.పెద్ద మరియు చిన్న వ్యాసం, పిచ్, థ్రెడ్ దిశ, థ్రెడ్ పొడవు, ప్రారంభ స్థానం, ఉపశమనం మరియు భుజం స్థానాన్ని చేర్చండి.
- అక్షసంబంధ స్టాక్ను కొలవండి.మొత్తం చిట్కా పొడవు, రింగ్ పొడవు, సీటు పొడవు, రింగ్ ప్రయాణం మరియు ముగింపు స్థానాన్ని నియంత్రించే ప్రతి భుజాన్ని రికార్డ్ చేయండి.
- రేడియల్ ఇంటర్ఫేస్లను కొలవండి.చిట్కా శరీర వ్యాసం, రింగ్ వెలుపల మరియు లోపల వ్యాసం, సీటు వ్యాసాలు, బారెల్ బోర్ సూచన మరియు అవసరమైన పని క్లియరెన్స్ను రికార్డ్ చేయండి.
- కరిగే మార్గాన్ని మ్యాప్ చేయండి.ఫ్లూట్ కౌంట్, పాసేజ్ వెడల్పు, పాసేజ్ డెప్త్, ముక్కు ప్రొఫైల్ మరియు ప్రవాహాన్ని ప్రభావితం చేసే ఏదైనా వ్యాసార్థాన్ని చూపండి.
- సీలింగ్ను గుర్తించండి మరియు ఉపరితలాలను ధరించండి.మూసివేసే సమయంలో ఏ ముఖాల పరిచయాన్ని గుర్తించండి మరియు ధరించని సూచనల నుండి ఏ కొలతలు కొలుస్తాయో గుర్తించండి.
సహనం లోపల అనిశ్చితిని దాచవద్దు.పాత ఉపరితలం ధరించినట్లయితే, కొలిచిన విలువను అసలు అరిగిపోయిన పరిమాణంగా లేబుల్ చేయండి. ప్రతిపాదిత పూర్తి పరిమాణం వేరుగా ఉంచండి. నష్టం యొక్క ఖచ్చితమైన కాపీని ఆమోదించడానికి బదులుగా ఆ వ్యత్యాసం ఇంజనీరింగ్ భాగాన్ని సరిచేయడానికి అనుమతిస్తుంది.
ఉత్పత్తిలోకి ప్రవేశించే ముందు భర్తీని తనిఖీ చేయండి
అసెంబ్లీ వేడి మరియు పీడనానికి గురయ్యే ముందు ఇన్కమింగ్ తనిఖీ గుర్తింపు, కొలతలు మరియు కదలికను ధృవీకరించాలి. ఆమోదించబడిన డ్రాయింగ్, మెటీరియల్ రికార్డ్ మరియు తనిఖీ ఫలితాన్ని ఒకే పార్ట్ నంబర్ కింద ఉంచండి.
- పార్ట్ నంబర్ మరియు డ్రాయింగ్ రివిజన్ కొనుగోలు ఆర్డర్తో సరిపోలుతున్నాయి
- మెటీరియల్ మరియు హీట్-ట్రీట్మెంట్ రికార్డ్లు కొటేషన్కు సరిపోతాయి
- క్లిష్టమైన వ్యాసాలు మరియు అక్షసంబంధ పొడవులు డ్రాయింగ్ టాలరెన్స్లో ఉంటాయి
- థ్రెడ్ గేజ్లు లేదా సంభోగం తనిఖీలు కనెక్షన్ని నిర్ధారిస్తాయి
- రింగ్ కనిపించే రాకింగ్ లేదా నిర్భందించటం లేకుండా స్వేచ్ఛగా ప్రయాణిస్తున్నట్లు తనిఖీ చేయండి
- రింగ్ మరియు సీటు ఉద్దేశించిన సీలింగ్ ఉపరితలాలను సంప్రదించండి
- కరిగే మార్గాలు శుభ్రంగా, మృదువైనవి మరియు బర్ర్స్ లేకుండా ఉంటాయి
- మెరుగుపెట్టిన ఉపరితలాలు నిర్వహణ నష్టం లేదా పూత లోపాలను చూపించవు
- అసెంబ్లీ దిశ మరియు భాగాల క్రమం డాక్యుమెంట్ చేయబడ్డాయి
- సంస్థాపన తర్వాత బేస్లైన్ షాట్ బరువు మరియు కుషన్ నమోదు చేయబడతాయి
ఇన్స్టాలేషన్ తర్వాత, ఆమోదించబడిన ప్రారంభ విధానాన్ని ఉపయోగించండి మరియు ప్రాసెస్ను అలాగే ఉంచిన బేస్లైన్తో సరిపోల్చండి. కొత్త చిట్కా రికవరీ, డికంప్రెషన్ రెస్పాన్స్ లేదా వాల్వ్ క్లోజింగ్ బిహేవియర్ని మార్చవచ్చు, కాబట్టి ప్రతి పాత సెట్టింగ్ తాకబడదని భావించవద్దు.
ఫ్యాక్టరీ ఏమి నియంత్రించాలి
స్క్రూ-టిప్ నాణ్యత భాగాల మధ్య సంబంధం నుండి వస్తుంది. థ్రెడ్ ఏకాగ్రత, భుజం స్థానం, రింగ్ ట్రావెల్, సీలింగ్-ఫేస్ జ్యామితి, ఫ్లో-పాత్ ఫినిషింగ్ మరియు హీట్-ట్రీట్మెంట్ కండిషన్ కలిసి పని చేయాలి. ఒక ఆకట్టుకునే కాఠిన్యం సంఖ్య సరికాని స్టాక్ పొడవు లేదా కఠినమైన సీలింగ్ ఉపరితలం కోసం భర్తీ చేయదు.
నన్హయ్య యొక్కఉత్పత్తి పరికరాలు0.1 మిమీ లేదా అంతకంటే తక్కువ ఫీడ్ ఎర్రర్తో కూడిన CNC రంపాలు, 6 m వరకు వర్క్పీస్ల కోసం CNC లాత్లు మరియు 0.02 mm పొజిషనింగ్ ఖచ్చితత్వంతో డ్రిల్లింగ్ మరియు మిల్లింగ్ పరికరాలు ఉంటాయి. ఫైవ్-యాక్సిస్ మ్యాచింగ్ క్రమరహిత విమానాలు మరియు ప్రత్యేక ఫ్లాంజ్ నిర్మాణాలకు ఉపయోగించబడుతుంది.

కొనుగోలుదారుల కోసం, ఒక సరఫరాదారు యంత్ర సాధనాన్ని కలిగి ఉన్నారా అనేది ఆచరణాత్మక ప్రశ్న కాదు. డ్రాయింగ్ ఎలా సమీక్షించబడుతుందో, ఏ కొలతలు తనిఖీ చేయబడతాయో, మెటీరియల్ మరియు హీట్ ట్రీట్మెంట్ ఎలా గుర్తించబడుతుందో మరియు పూర్తయిన రింగ్ కదలిక ఎలా తనిఖీ చేయబడుతుందో అడగండి. Nanhaiya దాని ద్వారా ప్రీ-సేల్స్ డ్రాయింగ్ సమీక్ష మరియు సాంకేతిక మద్దతును అందిస్తుందిసేవా బృందం.
భర్తీ స్క్రూ చిట్కా కోసం RFQ చెక్లిస్ట్
పాక్షిక సందేశాల శ్రేణికి బదులుగా ఒక స్పష్టమైన ప్యాకేజీని పంపండి. కింది సమాచారం జాబ్ని స్టాండర్డ్ రీప్లేస్మెంట్, రివర్స్-ఇంజనీరింగ్ కాంపోనెంట్ లేదా రీడిజైన్ అని నిర్ణయించుకోవడానికి సరఫరాదారుని అనుమతిస్తుంది.
- మెషిన్ మేకర్, మోడల్, సీరియల్ నంబర్ మరియు ఇంజెక్షన్-యూనిట్ పరిమాణం
- ఇన్స్టాల్ చేయబడిన స్క్రూ వ్యాసం మరియు స్క్రూ డ్రాయింగ్
- ఒరిజినల్ స్క్రూ-టిప్ పార్ట్ నంబర్ మరియు డ్రాయింగ్ రివిజన్
- క్రమంలో ఉంచిన భాగాలతో పాత అసెంబ్లీని పూర్తి చేయండి
- ముందు, వైపు, థ్రెడ్ మరియు సీలింగ్ ముఖాల నుండి ఫోటోలు
- థ్రెడ్, భుజం, ఉంగరం, సీటు మరియు పాసేజ్ కొలతలు
- రెసిన్ గ్రేడ్, పూరక రకం మరియు పూరక శాతం
- రంగు, రీసైకిల్ కంటెంట్ మరియు తినివేయు సంకలనాలు
- సాధారణ కరిగే ఉష్ణోగ్రత మరియు షాట్ పరిమాణం
- భాగం బరువు, కుహరం గణన మరియు ఆమోదించబడిన వైవిధ్యం
- తొలగింపుకు ముందు కుషన్, బదిలీ మరియు రికవరీ ట్రెండ్
- గమనించిన దుస్తులు, వైఫల్యం మోడ్ మరియు అవసరమైన పరిమాణం
డ్రాయింగ్ తప్పిపోయినట్లయితే, ప్రతి కొలిచిన ఉపరితలాన్ని గుర్తించండి మరియు కొలత సెటప్ను ఫోటోగ్రాఫ్ చేయండి. ఒక్క బయటి వ్యాసాన్ని పంపవద్దు మరియు దాని నుండి దారం, సీటు మరియు ప్రయాణాన్ని ఊహించమని ఫ్యాక్టరీని అడగవద్దు.
తరచుగా అడిగే ప్రశ్నలు
ఇంజెక్షన్ మోల్డింగ్ స్క్రూ చిట్కా ఏమి చేస్తుంది?
స్క్రూ చిట్కా అసెంబ్లీ నాన్-రిటర్న్ వాల్వ్ను కలిగి ఉంటుంది. ఇది స్క్రూ రికవరీ సమయంలో తెరుచుకుంటుంది కాబట్టి కరుగు స్క్రూ ముందు కదులుతుంది, ఆపై బ్యాక్ఫ్లోను పరిమితం చేయడానికి మరియు అచ్చులోకి ఒత్తిడిని బదిలీ చేయడానికి ఇంజెక్షన్ సమయంలో మూసివేయబడుతుంది.
అరిగిపోయిన చెక్ రింగ్ లేదా స్క్రూ చిట్కా యొక్క సంకేతాలు ఏమిటి?
సాధారణ ప్రక్రియ సంకేతాలలో వేరియబుల్ మెల్ట్ కుషన్, అస్థిరమైన షాట్ వెయిట్, పేలవమైన ప్రెజర్ రిపీటబిలిటీ, ఇతర కారణాలను మినహాయించిన తర్వాత షార్ట్ షాట్లు మరియు ఎక్కువ కాలం లేదా తక్కువ స్థిరమైన బదిలీ ప్రతిస్పందన ఉన్నాయి. నియంత్రిత లీక్ టెస్ట్ మరియు డైమెన్షనల్ ఇన్స్పెక్షన్తో దుస్తులు ధరించడాన్ని నిర్ధారించండి.
నేను మెషిన్ మోడల్ ద్వారా మాత్రమే రీప్లేస్మెంట్ స్క్రూ చిట్కాను ఆర్డర్ చేయవచ్చా?
మెషిన్ మేకర్ మరియు మోడల్ ఉపయోగకరమైన ప్రారంభ పాయింట్లు, అయితే విశ్వసనీయ రీప్లేస్మెంట్ ఆర్డర్లో స్క్రూ వ్యాసం, థ్రెడ్ మరియు భుజం కొలతలు, చిట్కా పొడవు, చెక్ రింగ్ మరియు సీట్ కొలతలు, ఫ్లో పాత్, రెసిన్, ఫిల్లర్ కంటెంట్, డ్రాయింగ్ మరియు స్పష్టమైన ఫోటోలు కూడా ఉండాలి.
నేను చెక్ రింగ్ లేదా పూర్తి స్క్రూ టిప్ అసెంబ్లీని మాత్రమే భర్తీ చేయాలా?
సంభోగం చిట్కా, సీటు మరియు థ్రెడ్ ఆమోదించబడిన కొలతలు మరియు ఉపరితల స్థితిలో ఉన్నప్పుడు ధరించే భాగాన్ని మాత్రమే భర్తీ చేయండి. అనేక సీలింగ్ ఉపరితలాలు ధరించినప్పుడు, కొలతలు అనిశ్చితంగా ఉన్నప్పుడు లేదా మిశ్రమ పాత మరియు కొత్త భాగాలు విశ్వసనీయ కదలిక మరియు సీలింగ్ను ఉత్పత్తి చేయలేనప్పుడు సరిపోలిన అసెంబ్లీని భర్తీ చేయండి.
ఇంజెక్షన్ మోల్డింగ్ స్క్రూ చిట్కాల కోసం నన్హయ్య ఏ మెటీరియల్ని ఉపయోగిస్తాడు?
HRC45-62, 0.02 mm/m స్ట్రెయిట్నెస్ మరియు బైమెటాలిక్ ఆర్మర్డ్-ఫేస్ ఆప్షన్తో ప్రచురించబడిన కాఠిన్యం పరిధితో D2 ఇంజెక్షన్ మోల్డింగ్ స్క్రూ చిట్కాలను నన్హయ్య అందిస్తుంది. చివరి కాన్ఫిగరేషన్ రెసిన్, ఫిల్లర్, మెషిన్ ఇంటర్ఫేస్ మరియు వేర్ డ్యూటీకి సరిపోలింది.
కఠినమైన స్క్రూ చిట్కా ఎల్లప్పుడూ ఎక్కువసేపు ఉంటుందా?
కాదు. కాఠిన్యం అనేది దుస్తులు పనితీరులో ఒక భాగం మాత్రమే. అల్లాయ్ కెమిస్ట్రీ, హీట్ ట్రీట్మెంట్, తుప్పు నిరోధకత, సంభోగం పదార్థాలు, ఉపరితల ముగింపు, అమరిక, క్లియరెన్స్ మరియు ప్రాసెస్ చేయబడిన రెసిన్ అన్నీ సేవా జీవితాన్ని ప్రభావితం చేస్తాయి.
స్క్రూ టిప్ కొటేషన్ కోసం నేను నన్హయ్యకు ఏమి పంపాలి?
మెషిన్ మేకర్ మరియు మోడల్, స్క్రూ వ్యాసం, రెసిన్ మరియు ఫిల్లర్ శాతం, ఒరిజినల్ పార్ట్ నంబర్ లేదా డ్రాయింగ్, పూర్తి సంభోగం కొలతలు, అనేక కోణాల నుండి ఫోటోలు, వేర్ లక్షణాలు, షాట్-వెయిట్ ట్రెండ్ మరియు అవసరమైన పరిమాణాన్ని పంపండి.
వాణిజ్యపరమైన బహిర్గతం: ఈ గైడ్లో లింక్ చేయబడిన ఇంజెక్షన్ మోల్డింగ్ స్క్రూ చిట్కాలు మరియు సంబంధిత భాగాలను నన్హయ్య తయారు చేస్తారు. మెషీన్ తయారీదారు యొక్క భద్రతా విధానాలు మరియు ఆమోదించబడిన ప్రాజెక్ట్ డ్రాయింగ్తో సాంకేతిక సిఫార్సులను వర్తింపజేయాలి.